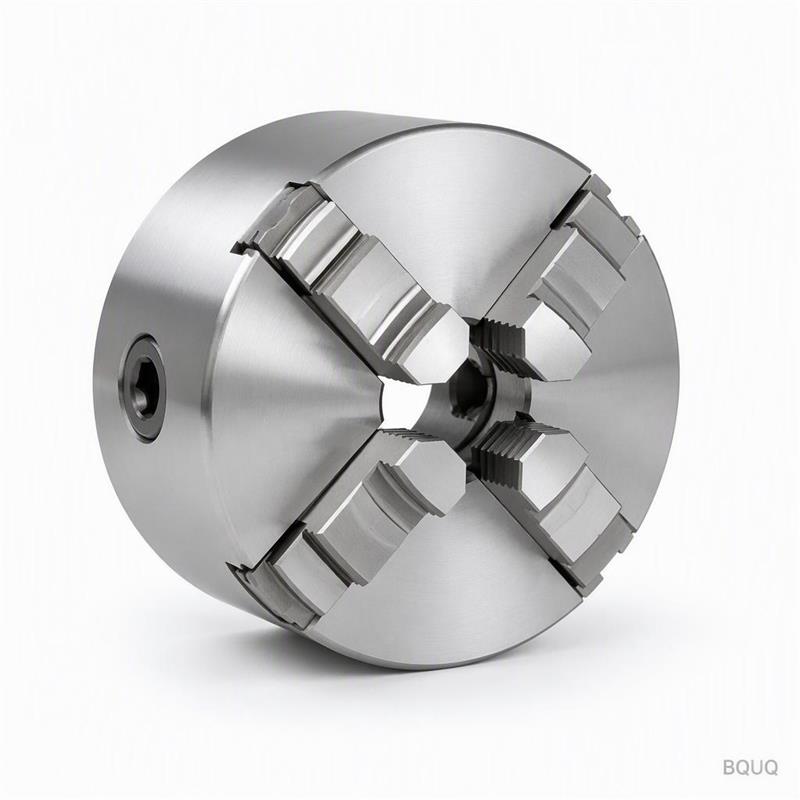
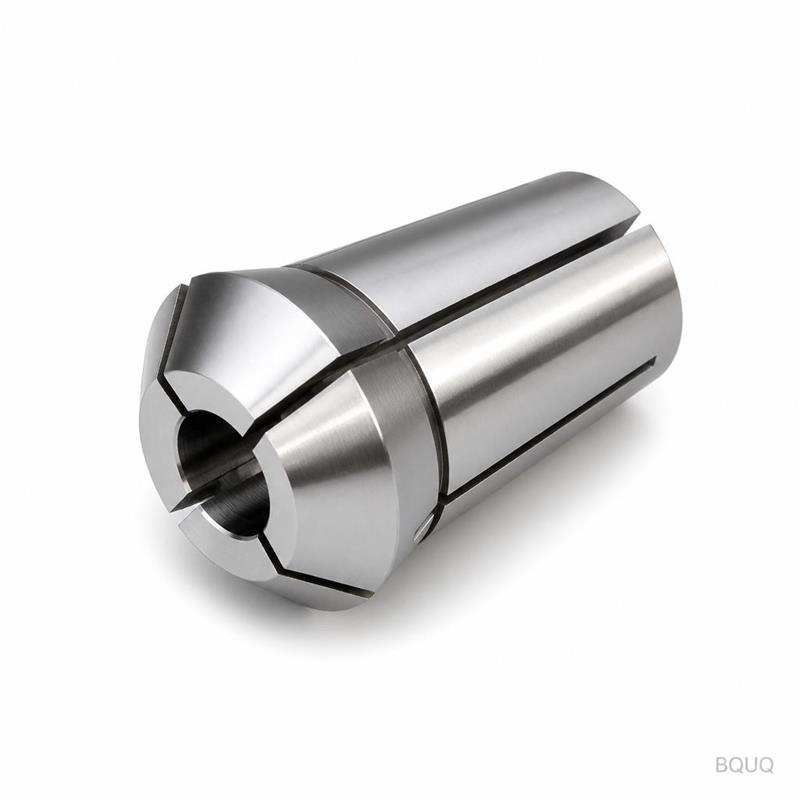
Это направляющая втулка для швейцарского токарного станка, обработанная на станке с ЧПУ из цельного карбида вольфрама, предназначенная для удержания пруткового материала с суммарны
Направляющая втулка для швейцарского токарного станка из карбида вольфрама | BQUQ CNC Патроны-цанги
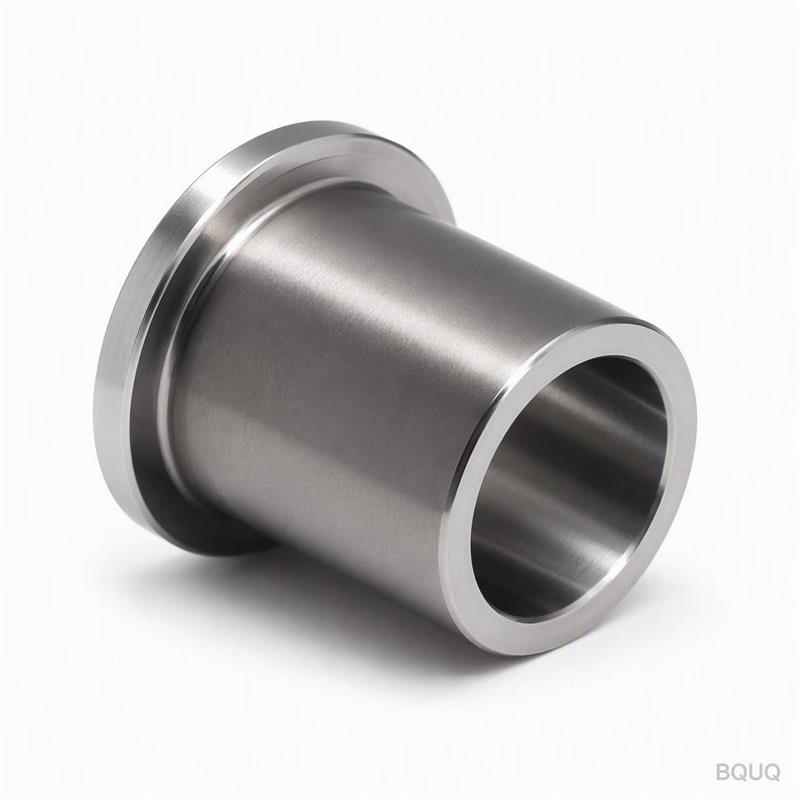
Это направляющая втулка для швейцарского токарного станка, обработанная на станке с ЧПУ из цельного карбида вольфрама, предназначенная для удержания пруткового материала с суммарным биением не более 0
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это направляющая втулка для швейцарского токарного станка, обработанная на станке с ЧПУ из цельного карбида вольфрама, предназначенная для удержания пруткового материала с суммарным биением не более 0.002 мм при высокоскоростных операциях с подвижной шпиндельной головкой. Вы получаете твердость 92 HRA, чистоту поверхности Ra 0.2 мкм и срок изготовления 7 дней с момента утверждения чертежа до отгрузки. Она заменяет стандартные стальные втулки, которые изнашиваются за 200 часов, увеличивая срок службы инструмента в 4 раза и сокращая время простоев шпинделя.
Почему карбид вольфрама превосходит сталь в направляющих втулках
Стальные направляющие втулки деформируются под радиальной нагрузкой вращающегося прутка швейцарского токарного станка. Карбид вольфрама — нет. При твердости 92 HRA эта втулка противостоит абразивному износу от прутков из нержавеющей стали 303, 17-4PH и титана. Мы обрабатываем карбидную заготовку с помощью электроэрозионной обработки (EDM) и алмазного шлифования, а не обычного точения, потому что карбид трескается при прерывистом резании. Результат — втулка, сохраняющая размерную стабильность более 800 часов работы, даже при скорости шпинделя 10 000 об/мин.
Как мы достигаем биения 0.002 мм в патроне-цанге
Биение в направляющей втулке возникает из трех источников: концентричность отверстия, посадка по наружному диаметру и геометрия прорезей цанги. Мы шлифуем отверстие и наружный диаметр за одну операцию зажима на круглошлифовальном станке Studer S41. Прорези цанги вырезаются проволочной электроэрозионной обработкой после термической обработки, а не до нее, чтобы снятие напряжений не искажало ширину прорези. Финальный контроль выполняется с помощью калибра Marposs с разрешением 0.0005 мм. Каждая втулка поставляется с печатным отчетом о биении, показывающим фактическое измеренное значение TIR, а не теоретическую величину.
Используемые материалы и термическая обработка
Мы начинаем с карбида вольфрама марок ISO K10/K20, твердостью 90-93 HRA, с содержанием кобальтовой связки 6-8%. Для применений, требующих повышенной вязкости, мы предлагаем субликронную марку с 10% кобальта, которая повышает ударную стойкость без снижения твердости ниже 88 HRA. Мы не подвергаем карбид термической обработке — он спекается, а не закаляется, — но мы выполняем криогенную обработку при -196°C для стабилизации микроструктуры и устранения остаточных напряжений. Этот этап обязателен для всех направляющих втулок длиной более 20 мм.
Контроль перед каждой отгрузкой
Каждая втулка проходит 5-этапный протокол контроля. Во-первых, лазерный микрометр проверяет наружный диаметр в трех осевых положениях. Во-вторых, пневматический калибр измеряет конусность внутреннего отверстия — максимально допустимое значение составляет 0.001 мм по всей длине. В-третьих, кругломер Talyrond проверяет округлость как отверстия, так и наружного диаметра в пределах 0.0005 мм. В-четвертых, профилометр подтверждает Ra 0.2 мкм на отверстии и Ra 0.4 мкм на наружном диаметре. В-пятых, испытание на твердость на твердомере Роквелла подтверждает минимум 92 HRA. Отчет о контроле отправляется вам по электронной почте до упаковки втулки.
Стандартные и нестандартные размеры для пруткового материала швейцарских токарных станков
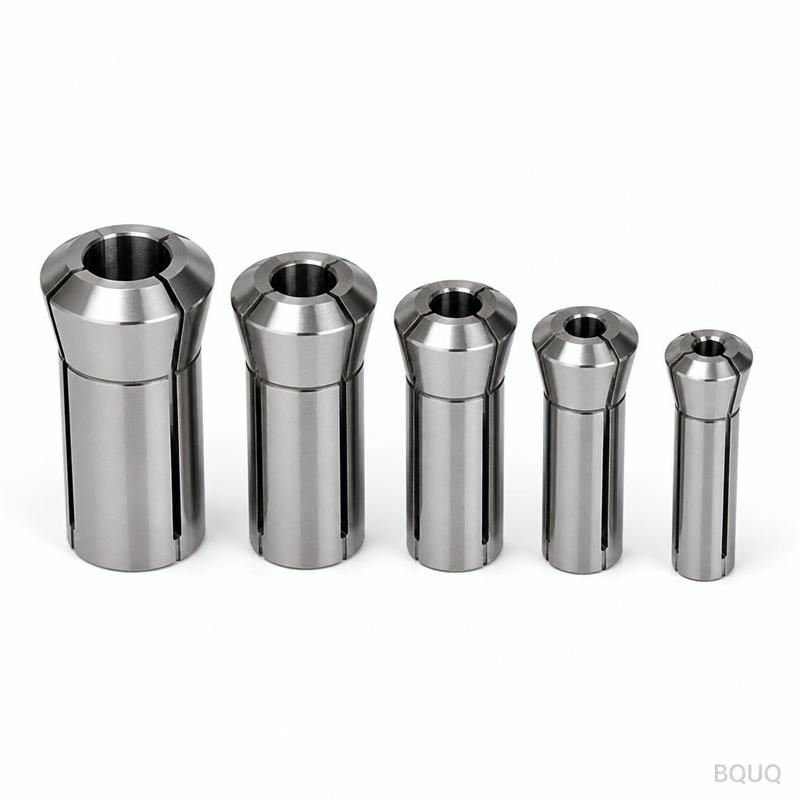
Мы храним на складе 18 стандартных диаметров отверстий от 1.0 мм до 32.0 мм, все с наружным диаметром 20 мм и длиной 40 мм. Для нестандартных размеров мы обрабатываем заготовку по вашему чертежу в течение 3 дней. Распространенные нестандартные особенности включают фаску с углом 15 градусов для более быстрой загрузки прутка, канал для подачи СОЖ через отверстие для высокого давления смазки и ступенчатый наружный диаметр для станков с нестандартными отверстиями шпиндельной головки. Мы также изготавливаем разрезные втулки с одной прорезью и цельные втулки без прорезей для применений подачи прутка, не требующих закрытия патрона-цанги.
Как эта втулка взаимодействует с вашим патроном-цангой
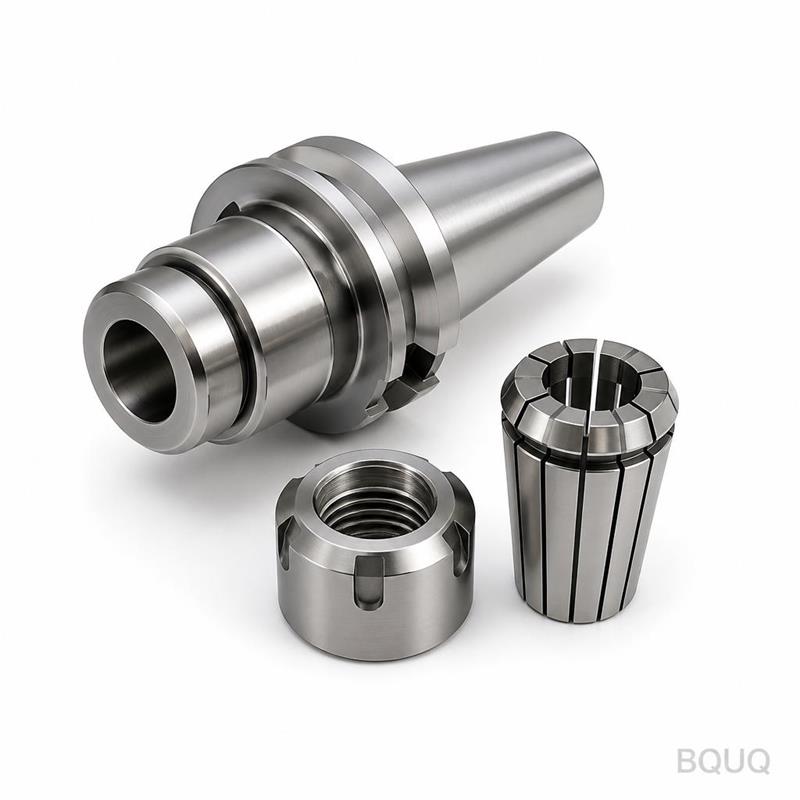
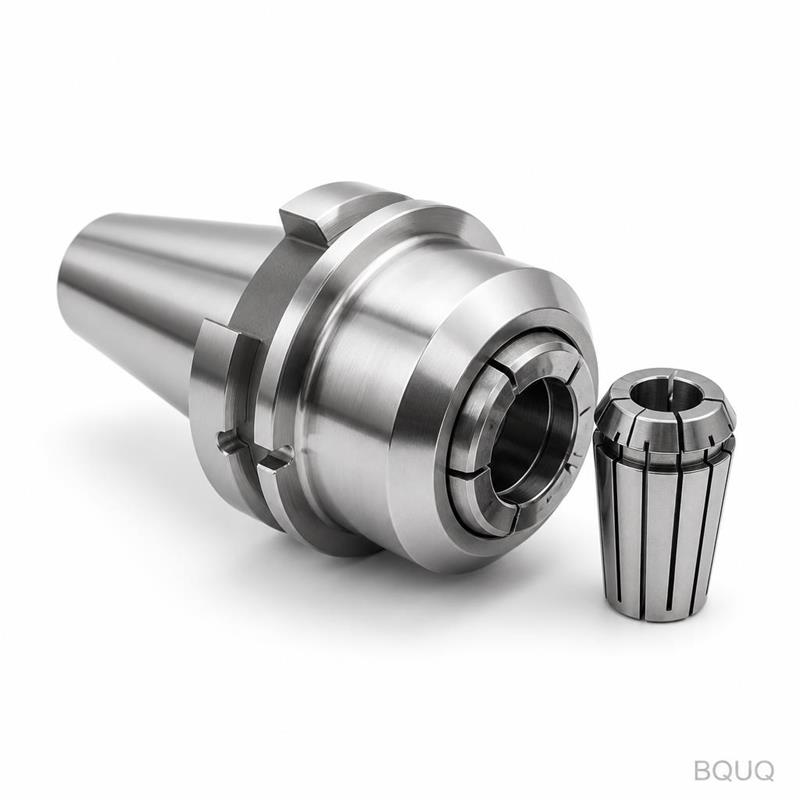
Эта направляющая втулка не является отдельной деталью — она устанавливается внутри патрона-цанги с ЧПУ, который крепится к шпиндельной головке вашего швейцарского токарного станка. Корпус патрона изготовлен из стали 8620, цементирован до 58-62 HRC и отшлифован до концентричности 0.002 мм с отверстием втулки. Втулка фиксируется в патроне с помощью прецизионно отшлифованного конуса, а не установочного винта, поэтому тепловое расширение не смещает центральную линию прутка. Мы поставляем полный узел — втулку, корпус патрона и переходник для тяги — если вы пришлете нам размеры шпиндельного фланца вашего станка.
Упаковка и отгрузка высокоточных деталей
Мы упаковываем каждую втулку в пластиковый кейс с поролоновой прокладкой, запечатываем в антикоррозийный пакет VCI и помещаем в жесткую картонную коробку. Коробка маркируется вашим номером детали, номером партии и датой контроля. Для заказов более 10 штук мы используем деревянный ящик с поролоновыми вставками для предотвращения повреждений от вибрации при авиаперевозке. Стандартная доставка — DHL Express, 3-5 дней до США, ЕС или Японии. Для срочных замен мы предлагаем отгрузку в тот же день, если втулка есть на складе и заказ подтвержден до 14:00 по китайскому времени.
Характеристика
Значение
Материал
Карбид вольфрама ISO K10/K20, опционально субликронная марка
Твердость
92 HRA (минимум), криогенная обработка
Диапазон диаметров отверстия
от 1.0 мм до 32.0 мм (стандартный склад)
Наружный диаметр
20 мм стандартный, нестандартный до 50 мм
Суммарное биение (отверстие к наружному диаметру)
0.002 мм TIR
Округлость
0.0005 мм
Чистота поверхности (отверстие)
Ra 0.2 мкм
Чистота поверхности (наружный диаметр)
Ra 0.4 мкм
Точность конуса
0.001 мм на длине 10 мм
Срок изготовления
7 дней для нестандартных, 3 дня для складских размеров
Минимальный заказ
Без минимального заказа, принимается одна штука
Упаковка
Антикоррозийный пакет VCI + кейс с поролоновой прокладкой
Каков минимальный объем заказа для нестандартной направляющей втулки?
Без минимального заказа — мы изготавливаем один прототип для вас, и та же цена за штуку применяется независимо от того, заказываете ли вы 1 или 500 штук.
Можете ли вы обработать мой чертеж с нестандартным отверстием или наружным диаметром?
Да, мы принимаем любые нестандартные размеры в пределах наружного диаметра 1.0-50 мм и отверстия 1.0-32 мм, и мы предоставим обратную связь по технологичности (DFM) в течение 24 часов, если ваша конструкция требует корректировки для обработки карбида.
Как вы проверяете биение перед отгрузкой?
Мы используем калибр Marposs с разрешением 0.0005 мм для измерения TIR на каждой втулке, и мы отправляем вам цифровой отчет перед упаковкой.
Каков срок изготовления, если мне срочно нужна замена?
Для складских размеров мы отгружаем в течение 3 дней через DHL Express; для нестандартных деталей срок изготовления составляет 7 дней с момента утверждения чертежа, но мы можем ускорить до 5 дней за дополнительную плату в размере 15% за срочность.
Для получения точного расчета стоимости на обработанную на станке с ЧПУ направляющую втулку для швейцарского токарного станка из карбида вольфрама, отправьте ваш чертеж или модель станка и размер прутка. Мы ответим в течение 12 часов с ценой, проверкой DFM и предлагаемым сроком изготовления. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Если вы все еще оцениваете варианты инструмента, прочитайте наше руководство по выбору режущего инструмента для ЧПУ, чтобы сравнить марки карбида и покрытия. По вопросам допусков на посадку вашей втулки, ознакомьтесь с нашим руководством по допускам в обработке с ЧПУ перед финализацией вашего чертежа. BQUQ — это прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом обработки на станках с ЧПУ, включая патроны-цанги и направляющие втулки для швейцарских токарных станков.