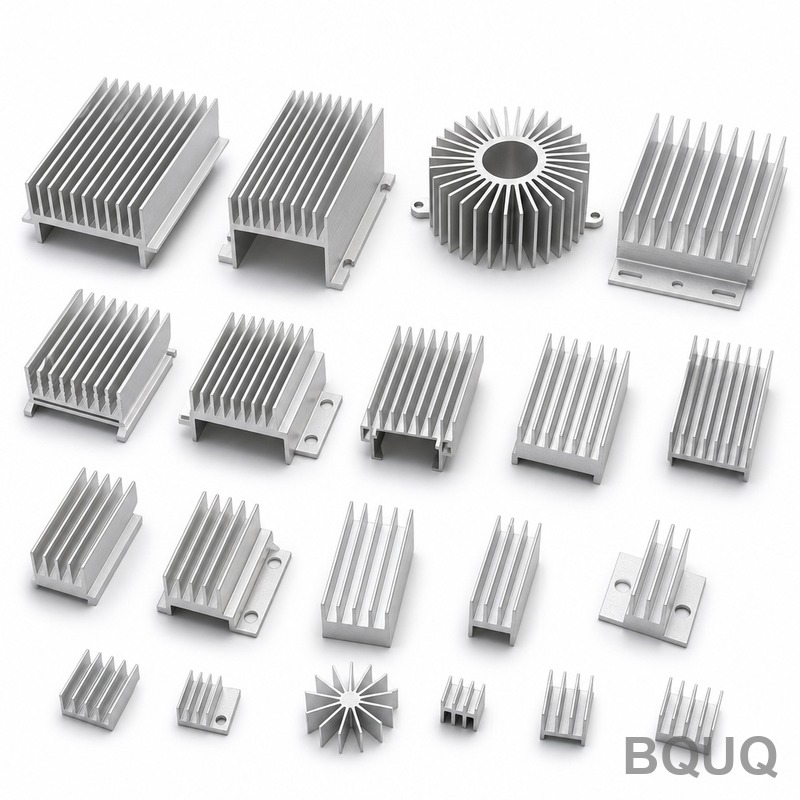
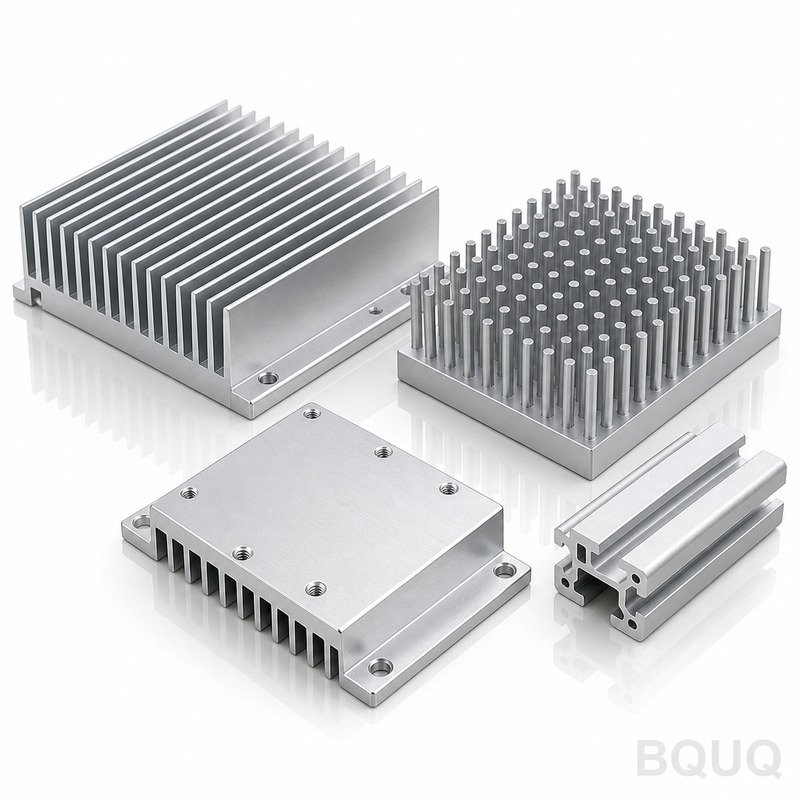
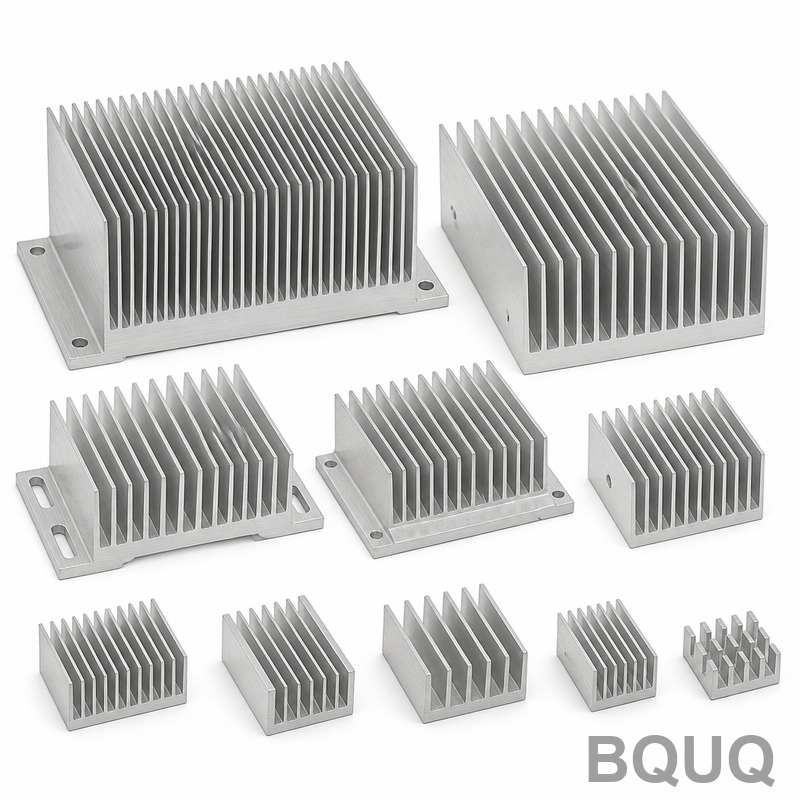
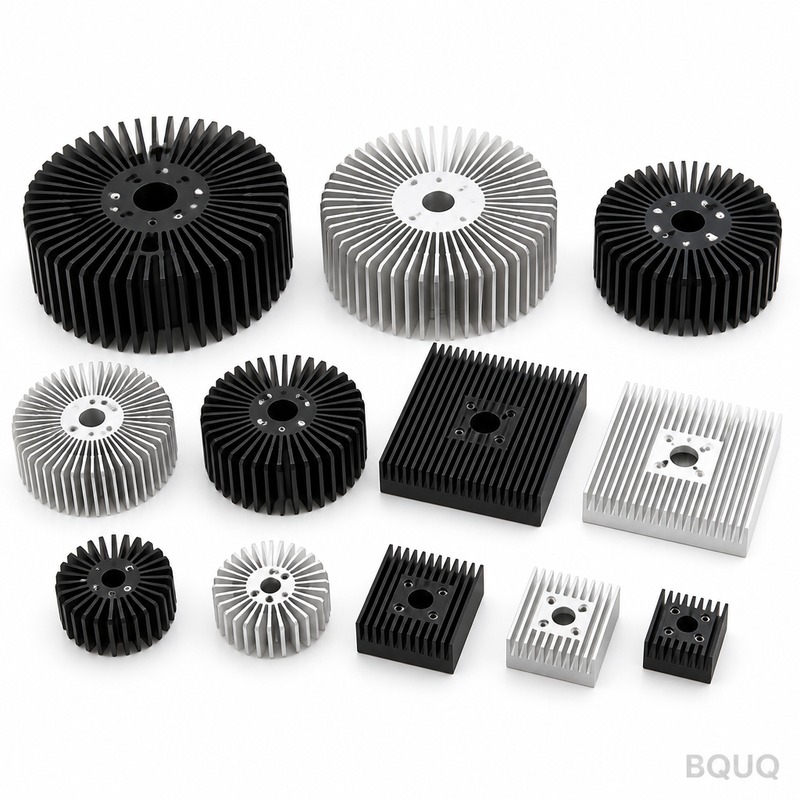
алюминиевый радиатор экструзионный: алюминий 1050A, рёбра 0,3 мм с шагом 5,0 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,35 К/Вт. Минимальный заказ 100 шт., отгрузка через ...
Экструдированный алюминиевый радиатор
aluminum heat sink extrusion: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Экструзионный алюминиевый радиатор из сплава 1050A обеспечивает тепловое сопротивление 0,35 К/Вт при ΔT = 75 К с принудительным воздушным потоком 2,0 м/с. Рёбра толщиной 0,3 мм с шагом 5,0 мм на основании 1,5 мм, плоскостность выдерживается в пределах 0,05 мм на 100 мм. Один ход пресса 63 т формирует цельный профиль, оснастка обеспечивает ±0,03 мм, а цикл 18 с питает линию производительностью 120 000 шт.
Экструзионный алюминиевый радиатор из сплава 1050A обеспечивает тепловое сопротивление 0,35 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с. Рёбра толщиной 0,3 мм с шагом 5,0 мм на основании 1,5 мм, и каждая партия отгружается с протоколом КИМ на координатно-измерительной машине и гранитной плите для контроля плоскостности.
Подход к проектированию и процесс
Поскольку основание и рёбра прессуются как одна деталь, здесь нет паяного соединения, которое может отказать. Плоскостность 0,05 мм на 100 мм на монтажной поверхности обеспечивается непосредственно оснасткой, что сохраняет равномерный контакт теплового интерфейса.
Один ход пресса 63 т формирует весь экструзионный алюминиевый радиатор, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с точностью ±0,03 мм, а цикл 18 с питает линию производительностью 120 000 шт.
Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Между алюминием 1050A и воздушным потоком нет ничего, кроме самой штампованной поверхности.
Прессование алюминия 1050A сохраняет экструзионный алюминиевый радиатор лёгким — от 650 г в зависимости от габаритов — без ущерба для плотности рёбер, что важно там, где длина пути воздушного потока уже задана корпусом.
Прозрачное анодирование Type II толщиной 5–10 мкм наносится после формообразования, поэтому антикоррозионная защита не прорезается у основания рёбер так, как это происходит у механически обработанных аналогов.
Выбор материала и отделка поверхности
Стандартный материал — алюминий 1050A с прозрачным анодированием Type II, 5–10 мкм. Для применений, где важна стойкость к воздействию окружающей среды в телекоммуникациях и базовых станциях, мы рекомендуем пассивацию; там, где электропроводность важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
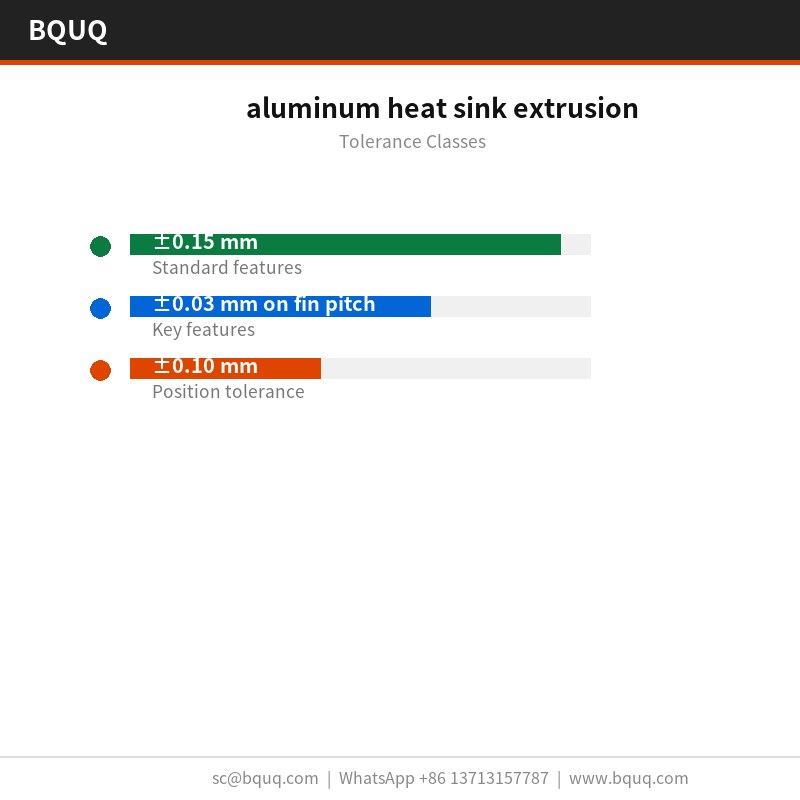
Общие размеры выполняются с допуском ±0,15 мм, критические элементы, такие как шаг рёбер ±0,03 мм, выдерживаются отдельно. Формованная геометрия наследует повторяемость оснастки ±0,03 мм, а положение отверстий выдерживается в пределах ±0,10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому это стоит решить до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Каждая партия сопровождается протоколом КИМ на координатно-измерительной машине и гранитной плите для контроля плоскостности. Мы фиксируем плоскостность, шаг, толщину основания и положение отверстий и отмечаем всё, что выходит за пределы ±0,15 мм, прежде чем партия покинет линию.
Входящий алюминий 1050A проверяется на толщину и твёрдость перед подачей в пресс. После формообразования КИМ и гранитная плита подтверждают 0,05 мм на 100 мм и 5,0 мм согласно чертежу.
Выборка составляет AQL 0,65 для критических размеров и 1,5 для общих, с контролем на КИМ и гранитной плите для каждого первого образца. Отклонения свыше ±0,15 мм запускают полную сортировку партии.
Мы проверяем вершины рёбер толщиной 0,3 мм на заусенцы и трещины после формообразования, поскольку штамповка может расколоть основание ребра без смещения какого-либо размерного параметра чертежа. Предел заусенцев устанавливается для каждой детали.
В телекоммуникациях и базовых станциях основание обычно служит и монтажным интерфейсом. 1,5 мм при плоскостности 0,05 мм на 100 мм даёт стабильную поверхность для термопрокладки телекоммуникационного оборудования и базовых станций.
Конструкторы, работающие над телекоммуникационным оборудованием и базовыми станциями, спрашивают о плоскостности раньше, чем о тепловых данных, потому что сборка телекоммуникационного оборудования и базовых станций автоматизирована, и неплоское основание останавливает линию.
Конструкции телекоммуникационного оборудования и базовых станций часто используют путь принудительного воздуха 2,0 м/с. 0,35 К/Вт при ΔT = 75 К, принудительный воздух 2,0 м/с означает, что телекоммуникационное оборудование и базовая станция могут удерживать целевой режим при мощности вентилятора ниже акустического предела.
Для прототипов телекоммуникационного оборудования и базовых станций 7 рабочих дней покрывают проверку чертежа и первый образец. Производственные партии переходят на 20 рабочих дней после подтверждения возможности ±0,03 мм.
Технические характеристики
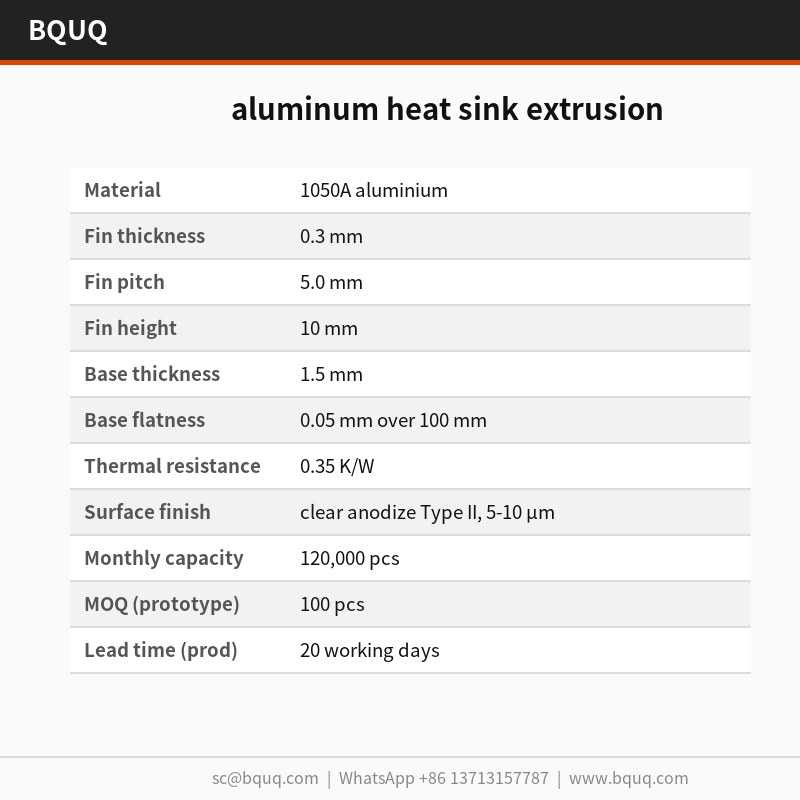
Параметр
Значение / Диапазон
Материал
алюминий 1050A
Толщина рёбер
0,3 мм
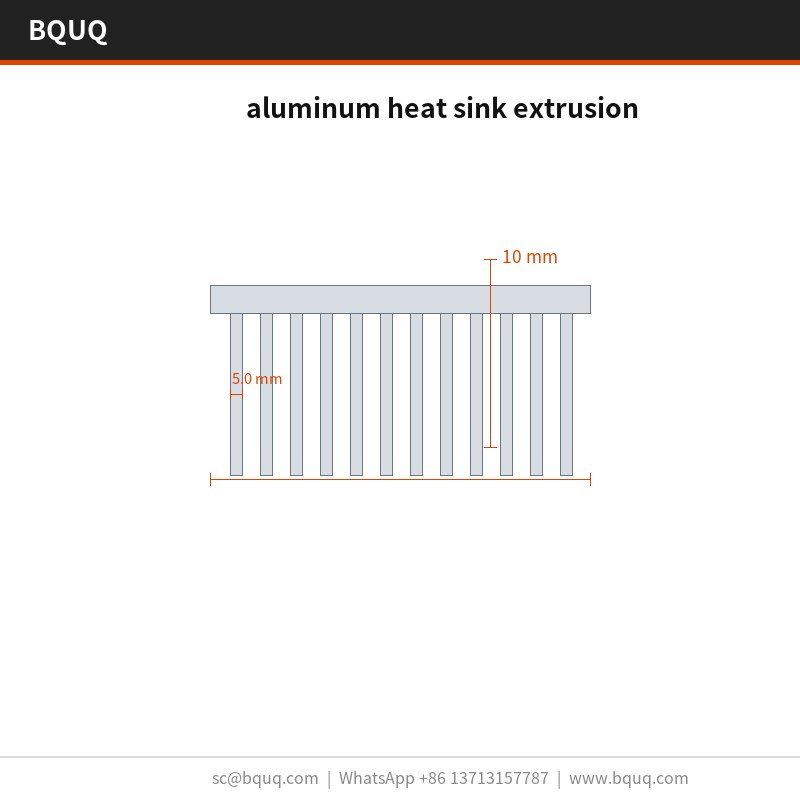
Шаг рёбер
5,0 мм
Высота рёбер
10 мм
Толщина основания
1,5 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,35 К/Вт
Условия теплового испытания
ΔT = 75 К, принудительный воздух 2,0 м/с
Отделка поверхности
прозрачное анодирование Type II, 5–10 мкм
Диапазон размеров
120 x 80 x 50 мм
Часто задаваемые вопросы: ваши вопросы перед заказом
Можете ли вы изготовить экструзионный алюминиевый радиатор по нашим требованиям?
Да. Пришлите чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок для телекоммуникационного оборудования и базовых станций касаются 5,0 мм, 1,5 мм или схемы отверстий, и все три являются изменениями оснастки на существующем прессе 63 т, а не новой машиной.
Какой допуск вы можете выдержать?
Общие размеры выполняются с допуском ±0,15 мм; критические, такие как ±0,03 мм по шагу рёбер, выдерживаются отдельно. Формованные элементы наследуют повторяемость оснастки ±0,03 мм. Если ваш чертёж требует более жёстких допусков, сообщите нам до изготовления оснастки, чтобы мы могли запланировать дополнительную операцию прессования.
Можно ли нанести порошковое покрытие или гальваническое покрытие на экструзионный алюминиевый радиатор?
Да. Стандарт — прозрачное анодирование Type II, 5–10 мкм. Порошковое покрытие по RAL 9005 добавляет около 0,1 мм к основанию; цинк-никель лучше подходит для заземления. Учтите, что любое дополнительное покрытие находится между алюминием 1050A и воздушным потоком, поэтому мы не покрываем основания рёбер.
Выпускаете ли вы экструзионный алюминиевый радиатор других размеров?
Семейство охватывает 120 x 80 x 50 мм с массой изделия от 650 г. Поскольку основание прессуется, новые размеры требуют замены вставки матрицы, а не новой прессовой линии, поэтому разработка обычно занимает 2 недели, а не 8.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с протоколом КИМ и 3D STEP по запросу. Оба содержат выноски плоскостности и линии разъёма оснастки, что важно, если вы проверяете 0,05 мм на 100 мм в собственной сборке.
Как мы производим и отгружаем
Прямые поставки из Дунгуаня: рулонный материал, формообразование, обработка поверхности и контроль происходят в одном здании, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.
Наш опыт в телекоммуникациях и базовых станциях восходит к первой программе оснастки в 2015 году. Именно поэтому стандартные прозрачное анодирование Type II, 5–10 мкм и ±0,15 мм являются консервативными, а не оптимистичными.
Завод имеет сертификат ISO9001 и может отгружать документацию RoHS и REACH вместе с упаковкой в ПЭ-пакет и сотовую коробку, 15 кг на коробку. Независимая инспекция SGS организуется по запросу до пломбирования контейнера.
±0,03 мм оснастка; 0,05 мм на 100 мм плоскостность
Срок изготовления
Стандарт для этого процесса: 2–4 недели после утверждения оснастки
Минимальный заказ
Стандарт для этого процесса: 1 000 шт.
Производительность
линия 120 000 шт. при цикле 18 с
Выбор / сравнение
Вариант
Лучше всего для
Компромисс
Экструзионный цельный радиатор
Крупносерийное производство, низкая стоимость, отсутствие отказа соединения
Ограничен профилями с постоянным поперечным сечением
Паяный или клеевой двухкомпонентный охладитель
Сложная геометрия с переменной высотой рёбер
Клеевой слой добавляет тепловое сопротивление и может отказать
алюминий 1050A
Лёгкость, хорошая теплопроводность, анодируемость
Прочность ниже, чем у сплавов 6061 или 6063
Прозрачное анодирование Type II, 5–10 мкм
Антикоррозионная защита после формообразования
Тонкое покрытие; не для абразивных сред
Естественная конвекция
Малошумные применения с низкой мощностью
Более высокое тепловое сопротивление, чем у принудительного воздуха
Процесс / контроль
Этап
Контроль
Запись
Экструзия
Один ход пресса 63 т формирует основание и рёбра как одну деталь
Оснастка работает с точностью ±0,03 мм
Плоскостность
0,05 мм на 100 мм на монтажной поверхности обеспечивается оснасткой
Протокол КИМ и гранитная плита для контроля плоскостности
Отделка поверхности
Прозрачное анодирование Type II, 5–10 мкм наносится после формообразования
Визуальный контроль и проверка толщины покрытия
Контроль
Протокол КИМ перед каждой отгрузкой
Данные КИМ по каждой партии
Отгрузка
Каждая партия отгружается с протоколом КИМ
Упаковка и маркировка согласно заказу
Часто задаваемые вопросы
Каково тепловое сопротивление этого экструзионного алюминиевого радиатора?
Он обеспечивает 0,35 К/Вт при ΔT = 75 К с принудительным воздухом 2,0 м/с. Такая производительность достигается благодаря цельному профилю из алюминия 1050A с рёбрами 0,3 мм при шаге 5,0 мм на основании 1,5 мм и плоскостности 0,05 мм на 100 мм для равномерного контакта теплового интерфейса.
Какой материал используется и почему?
Мы используем алюминий 1050A, потому что он сохраняет экструзию лёгкой — от 650 г в зависимости от габаритов — без ущерба для плотности рёбер. Он также хорошо анодируется для прозрачного анодирования Type II, 5–10 мкм, наносимого после формообразования, поэтому антикоррозионная защита не прорезается.
Какие допуски вы можете выдержать на экструзии?
Оснастка работает с точностью ±0,03 мм, и мы выдерживаем плоскостность 0,05 мм на 100 мм на монтажной поверхности непосредственно от оснастки. Это сохраняет равномерный контакт теплового интерфейса. Каждая партия отгружается с протоколом КИМ, измеренным на координатно-измерительной машине и гранитной плите для контроля плоскостности.
Как изготавливается радиатор и каково время цикла?
Один ход пресса 63 т формирует весь экструзионный алюминиевый радиатор, поэтому основание и рёбра представляют собой одну деталь без паяного соединения. Цикл 18 с питает линию производительностью 120 000 шт., и стоимость детали перестаёт расти с усложнением после изготовления оснастки.
Стандартный срок изготовления для этого процесса — 2–4 недели после утверждения оснастки, минимальный заказ — 1 000 шт. Производительность линии составляет 120 000 шт. при цикле 18 с, поэтому мы можем поддерживать как пилотные партии, так и серийное производство.
Стандартная отделка — прозрачное анодирование Type II, 5–10 мкм, наносимое после формообразования. Это обеспечивает антикоррозионную защиту без прорезания покрытия. Другие виды отделки могут быть доступны по запросу, но анодирование является базовым для этой экструзии.
Где обычно применяется эта деталь?
Она используется в корпусах, где длина пути воздушного потока уже задана и важна масса. Цельная геометрия устраняет клеевой слой, присутствующий в двухкомпонентных охладителях, сокращая тепловой путь. Типичные применения включают охлаждение электроники, тепловой менеджмент светодиодов и радиаторы блоков питания.