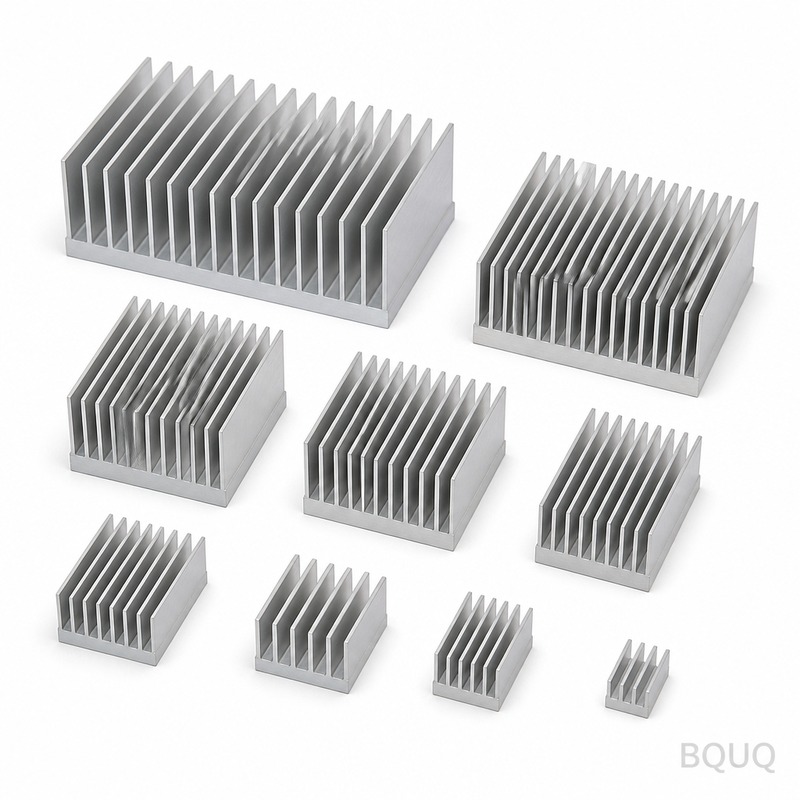
1U серверный радиатор сборный со штампованными рёбрами: алюминий 6063-T5, рёбра 0,3 мм с шагом 1,5 мм, плоскостность 0,05 мм на 100 мм, тепловое сопротивление 0,35 К/Вт. Минимальный заказ 100 шт...
1U серверный радиатор с штампованными ребрами в сборе
1U Server Stamped Fin Heatsink Assembly: 6063-T5 aluminium, 0.3 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Сборный радиатор с штампованными рёбрами для 1U-сервера имеет основание 2,0 мм и рёбра 0,3 мм, отштампованные из алюминия 6063-T5 на оснастке 160 т. Он обеспечивает точность 0,05 мм на 100 мм и тепловое сопротивление 0,35 К/Вт при ΔT = 60 К в условиях естественной конвекции. Ежемесячный выпуск достигает 300 000 шт. при цикле 8 с, а шаг рёбер удерживается в пределах ±0,03 мм по всей партии.
Основание 2,0 мм и рёбра 0,3 мм определяют конструкцию данного сборного радиатора с штампованными рёбрами для 1U-сервера. Отштампованный из алюминия 6063-T5 на оснастке 160 т, он обеспечивает точность 0,05 мм на 100 мм и тепловое сопротивление 0,35 К/Вт при ΔT = 60 К в условиях естественной конвекции. Ежемесячный выпуск составляет 300 000 шт.
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который невозможно получить экструзией: штамп формирует каждое ребро за один ход, поэтому шаг удерживается в пределах ±0,03 мм на партии из 300 000 шт.
Один ход пресса 160 т формирует весь сборный радиатор с штампованными рёбрами для 1U-сервера, поэтому стоимость детали перестаёт расти с усложнением конструкции. Оснастка работает с точностью ±0,03 мм, а цикл 8 с обеспечивает производительность линии 300 000 шт.
Малая толщина рёбер — именно то, где штамповка выигрывает: рёбра 0,3 мм с шагом 1,5 мм дают больше площади поверхности на кубический миллиметр, чем обработанный резанием или экструдированный профиль в том же габарите.
Штампованная конструкция лучше переносит партионную вариацию, чем экструзия: износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер, который выявляется при контроле на КИМ с дискретностью 0,001 мм с полным протоколом, а не в условиях эксплуатации.
Каждый ход штамповки идентичен по геометрии, поэтому позиция отверстий ±0,10 мм сохраняется по всей партии. Именно это делает серийные программы для 1U-серверов и AI-ускорителей воспроизводимыми.
Стандартный материал — алюминий 6063-T5, поставляется с чёрным анодированием Type II, 10-15 µm. Для применений, где важно воздействие 1U-серверов и AI-ускорителей, мы рекомендуем пассивированный вариант; там, где проводимость важнее массы, медь C110 повышает тепловые характеристики и примерно удваивает массу изделия.
Классы допусков, которые вы можете задать
Общие размеры выдерживаются в пределах ±0.10 мм, при этом критичные элементы, такие как шаг рёбер ±0.03 мм, контролируются отдельно. Формообразованная геометрия наследует повторяемость оснастки ±0.03 мм, а позиция отверстий выдерживается в пределах ±0.10 мм. Более жёсткие классы требуют дополнительной операции прессования, поэтому решение стоит принимать до изготовления оснастки, а не после.
Контроль перед каждой отгрузкой
Плоскостность проверяется на гранитной поверочной плите при 25 °C относительно предела 0.05 мм на 100 мм, а шаг рёбер контролируется оптически с точностью ±0.03 мм. Протоколы прилагаются к каждой партии.
Выборочный контроль — AQL 0.65 для критичных размеров и 1.5 для общих, с измерением на CMM 0.001 мм и полным протоколом по каждому первому образцу. Отклонения свыше ±0.10 мм запускают сплошную сортировку партии.
Плоскостность измеряется на граните, а не на чугуне, потому что 0.05 мм на 100 мм при габаритах 120 x 80 x 22 мм читаются иначе на плите, которая не была притёрта. В записях сохраняются оба результата.
Финальная упаковка — пакет PE + экспортная коробка, 20 кг на коробку. Каждая коробка маркируется с указанием партии, количества и статуса контроля, а запись хранится 10 лет в соответствии с файлом ISO9001.
Где применяется эта деталь
Серверные программы 1U и программы AI-ускорителей — именно то, ради чего существует эта геометрия. Там, где корпус не может стать выше, плотность рёбер — единственный рычаг, а шаг 1,5 мм при толщине заготовки 0,3 мм — практический предел для алюминия.
Там, где штампованная сборка радиатора с рёбрами для сервера 1U работает в объёмах серверов 1U и AI-ускорителей, стабильность от детали к детали определяет возвраты из эксплуатации. ±0,03 мм на партии в 300 000 шт. удерживает тепловую кривую в пределах одного диапазона.
Требования к упаковке и вибрации для серверов 1U и AI-ускорителей подталкивают к цельной конструкции. Штампованная сборка радиатора с рёбрами для сервера 1U не имеет клея, который может ползти, — а это обычный режим отказа в двухсоставных охладителях.
В серверах 1U и AI-ускорителях основание обычно служит и монтажным интерфейсом. 2,0 мм с отклонением 0,05 мм на 100 мм даёт стабильную поверхность для термопрокладки сервера 1U и AI-ускорителя.
Технические характеристики
Параметр
Значение / Диапазон
Материал
алюминий 6063-T5
Толщина рёбер
0,3 мм
Шаг рёбер
1,5 мм
Высота рёбер
18 мм
Толщина основания
2,0 мм
Плоскостность основания
0,05 мм на 100 мм
Тепловое сопротивление
0,35 K/W
Условия теплового испытания
ΔT = 60 K, естественная конвекция
Отделка поверхности
чёрное анодирование Type II, 10-15 µm
Диапазон размеров
120 x 80 x 22 мм
FAQ: Ваши вопросы перед заказом
Можете ли вы адаптировать сборку радиатора 1U Server Stamped Fin Heatsink Assembly под наше применение?
Да. Отправьте чертёж или образец, и мы вернём заключение DFM в течение 3 рабочих дней. Большинство доработок для 1U-серверов и AI-ускорителей касается толщины 1,5 мм, 2,0 мм или схемы отверстий, и все три варианта представляют собой изменения оснастки на существующем прессе 160 T, а не новую машину.
Какие материалы вы рекомендуете?
Алюминий 6063-T5 — стандартный выбор. Для 1U-серверов и AI-ускорителей в коррозионной среде мы указываем 6063-T5 с чёрным анодированием Type II, 10-15 µm; для максимальной теплопроводности мы переходим на медь C110, что повышает стоимость и вес, но снижает тепловое сопротивление примерно вдвое при том же габарите.
Проводите ли вы испытания на тепловое сопротивление?
Мы испытываем при ΔT = 60 K, естественная конвекция, и заявляем 0,35 K/W. Это установившееся значение, а не переходное: для поведения 1U-сервера и AI-ускорителя при первом включении требуется другой тест, и мы можем провести его по запросу.
Есть ли риск деформации рёбер при транспортировке?
При рёбрах 0,3 мм и стандартной упаковке PE-пакет + экспортная коробка, 20 кг на коробку, повреждения редки. Для тяжёлых морских маршрутов или автоматизированной обработки мы предлагаем двухслойную прокладку, которую можно указать без затрат на оснастку. Мы отгружали 300 000 шт. в месяц таким образом без единой рекламации по транспортировке за последние 3 года.
Предоставляете ли вы CAD-файлы или чертёж?
Мы предоставляем 2D-чертёж с отчётом CMM и 3D STEP по запросу. Оба содержат допуски на плоскостность и линии разъёма оснастки, что важно, если вы проверяете 0,05 мм на 100 мм в собственной сборке.
Производственная линия расположена в Дунгуане на одном заводе с сертификацией ISO9001. Прессы усилием 160 т охватывают линейку 1U Server Stamped Fin Heatsink Assembly, текущая подтверждённая мощность составляет 300 000 шт. в месяц.
Прямые поставки из Дунгуаня: рулонный прокат, формовка, обработка поверхности и контроль качества выполняются в одном здании, поэтому плоскостность 0,05 мм на 100 мм проверяется до упаковки детали.
Мы предлагаем цены на условиях FOB Shenzhen и держим 100 шт. для отбора образцов. Образцы предоставляются бесплатно при наличии чертежа, срок — 5-7 дней, поэтому первая оценка не требует обязательства по запуску в производство.
Запросить цену: sc@bquq.com | WhatsApp +86 13713157787 | Дунгуань, Китай
0,05 мм на 100 мм; шаг рёбер ±0,03 мм; позиция отверстий ±0,10 мм
Срок изготовления
Стандартный для данного процесса; подтверждается при заказе
Минимальный объём заказа
Стандартный для данного процесса; подтверждается при заказе
Производственная мощность
300 000 шт. в месяц; цикл 8 с
Выбор / сравнение
Вариант
Оптимальное применение
Компромисс
Радиатор со штампованными рёбрами
Серийные программы для 1U-серверов и AI-ускорителей
Требуется оснастка на 160 т; толщина рёбер ограничена тонким листом
Прессованный радиатор
Простые профили с более толстыми рёбрами
Не обеспечивает профиль ребра 0,3 мм; шаг изменяется по мере износа матрицы
Обработанный на станке радиатор
Мелкосерийное производство или сложные 3D-элементы
Более высокая стоимость детали; отношение площади поверхности к объёму ниже, чем у штампованного
Штампованная конструкция
Воспроизводимая позиция отверстий ±0,10 мм по всей партии
Износ штампа в первую очередь проявляется как измеримое смещение шага рёбер
Штамповочная линия 160 т
Выпуск 300 000 шт. в месяц
Стоимость детали перестаёт масштабироваться со сложностью, но оснастка обеспечивает ±0,03 мм
Процесс / контроль
Этап
Контроль
Протокол
Штамповка
Ход 160 T формует сборку целиком; цикл 8 с
Износ оснастки ±0,03 мм
Формовка рёбер
Штамп формует каждое ребро за один ход; шаг в пределах ±0,03 мм
Измеримый сдвиг шага рёбер от износа штампа
Контроль размеров
КИМ 0,001 мм с полным протоколом
0,05 мм на 100 мм; ±0,10 мм по позиции отверстий
Выпуск партии
Инспекция перед каждой отгрузкой
Полный протокол на каждую отгрузку
Тепловые характеристики
0,35 K/W при ΔT = 60 K, естественная конвекция
Подтверждено на основании 2,0 мм и рёбрах 0,3 мм
Часто задаваемые вопросы
Каков допуск шага рёбер у данной сборки радиатора с штампованными рёбрами для 1U сервера?
Штамп формует каждое ребро за один ход, поэтому шаг выдерживается в пределах ±0,03 мм на партии 300 000 шт. Износ оснастки составляет ±0,03 мм, а износ штампа в первую очередь проявляется как измеримый сдвиг шага рёбер, который фиксируется при контроле на КИМ с разрешением 0,001 мм до отгрузки.
Какое тепловое сопротивление обеспечивает данный радиатор при естественной конвекции?
Он обеспечивает 0,35 K/W при ΔT = 60 K, естественная конвекция. Основание 2,0 мм и рёбра 0,3 мм, отштампованные из алюминия 6063-T5 на оснастке 160 T, дают больше поверхности на кубический миллиметр, чем механически обработанный или экструдированный профиль в тех же габаритах.
Каковы ежемесячная производительность и время цикла для этого штампованного ребристого радиатора?
Ежемесячный выпуск составляет 300 000 шт. Один ход пресса 160 т формирует весь узел за цикл 8 с, поэтому стоимость детали перестаёт зависеть от сложности. Каждый ход обеспечивает идентичные размеры, что делает серийные программы для 1U серверов и AI-ускорителей воспроизводимыми.
Как контролируется положение отверстий в партии из 300 000 шт.?
Каждый ход обеспечивает идентичные размеры, поэтому позиция отверстий ±0,10 мм сохраняется по всей партии. Оснастка работает с точностью ±0,03 мм, а инспекция перед каждой отгрузкой выполняется на КИМ с разрешением 0,001 мм с полным протоколом, а не за счёт проверок на месте.
Почему для радиатора 1U сервера выбирают штампованные рёбра, а не экструзию?
Штамповка обеспечивает воспроизводимый профиль ребра 0,3 мм, который экструзия не выдерживает. Штамп формирует каждое ребро за один ход, поэтому шаг остаётся в пределах ±0,03 мм по всей партии 300 000 шт. Малая толщина рёбер при шаге 1,5 мм даёт больше поверхности на кубический миллиметр, чем экструдированный профиль в том же габарите.
Какие материал и оснастка используются для этого штампованного ребристого радиатора в сборе для 1U сервера?
Он штампуется из алюминия 6063-T5 на оснастке для 160 т. Основание 2,0 мм и рёбра 0,3 мм формируются за один ход. Оснастка работает с точностью ±0,03 мм, а цикл 8 с обеспечивает работу линии на 300 000 шт. с контролем размеров 0,05 мм на 100 мм.
Как износ штампа влияет на шаг рёбер и инспекцию?
Износ штампа проявляется в первую очередь как измеримый сдвиг шага рёбер. Инспекция выявляет его на КИМ с разрешением 0,001 мм с полным протоколом, а не в полевых условиях. Это удерживает профиль ребра 0,3 мм и шаг ±0,03 мм в пределах спецификации по всей партии 300 000 шт.