
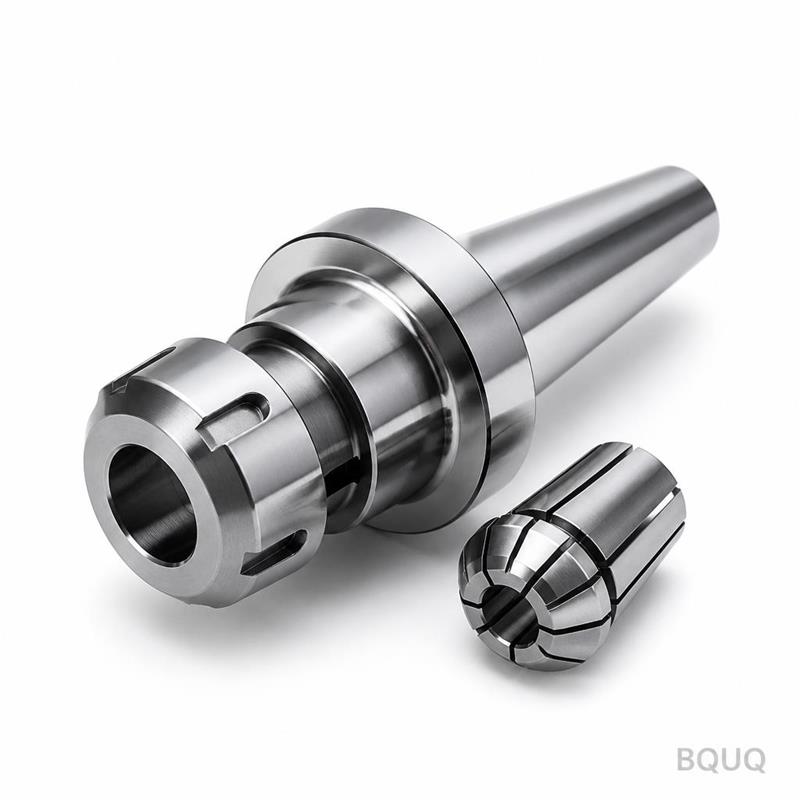
Уплотнения цанг с внутренним подводом СОЖ: высоконапорная обработка
Краткий ответ: Уплотнение цанги с внутренним подводом СОЖ — это небольшое эластомерное или полимерное кольцо, которое закрывает зазор между корпусом цанги, хвостовиком инструмента и отверстием гайки, чтобы СОЖ под высоким давлением направлялась через внутренние каналы инструмента, а не утекала радиально. Типовые системы работают при 30–80 бар (435–1 160 psi); выше 100 бар уплотнения должны быть специально рассчитаны, а отверстие цанги, гайка и уплотнение должны быть согласованным комплектом. Без уплотнения большая часть энергии насоса теряется на торце патрона, удаление стружки нарушается, а стойкость инструмента падает. BQUQ поставляет цанговые патроны с уплотнением и согласованные цанги с одной фабрики ISO9001 в Dongguan, расчёт за 12 рабочих часов.
Высоконапорная СОЖ — одно из самых дешёвых повышений производительности в механическом цехе, пока она не начинает утекать из патрона. При 30 бар водосмешиваемая СОЖ найдёт любой радиальный зазор шире нескольких микрон и превратит его в режущую струю, направленную на конус шпинделя. Решение — не более мощный насос. Это правильно уплотнённый цанговый интерфейс.
В этой статье объясняется, как работают уплотнения цанг с внутренним подводом СОЖ, какая геометрия уплотнения подходит какому патрону, какое давление реально выдерживает каждая конструкция и как задать параметры уплотнённых цанг, чтобы СОЖ шла туда, куда нужно.
Какую проблему на самом деле решает уплотнение цанги с внутренним подводом СОЖ?
Стандартная цанга ER, TG или 5C — это упругий элемент. Она зажимает хвостовик инструмента за счёт упругой деформации, и эта деформация оставляет винтовой зазор между сегментами цанги. При подаче СОЖ под давлением 3–8 бар этот зазор немного протекает, и никто не замечает. При 50 бар тот же зазор становится соплом.
Когда высоконапорная СОЖ уходит через торец цанги, происходят три негативных явления:
- Потеря давления у режущей кромки. СОЖ, которая утекает у гайки, никогда не достигает внутренних каналов инструмента. Эффективное давление на вершине может упасть вдвое или более.
- Нарушение удаления стружки. Глубокое сверление и обработка карманов в титане или нержавеющей стали зависят от СОЖ, которая вымывает стружку из канавок. Утечка означает повторное резание, а повторное резание — выкрашивание кромок.
- Загрязнение шпинделя и подшипников. Мелкий высокоскоростной туман из СОЖ и мелкой стружки проникает в носовую часть шпинделя, ухудшая контакт конуса и в конечном итоге снижая срок службы подшипников.
Уплотнение цанги с внутренним подводом СОЖ — это барьер, который останавливает все три проблемы. Это расходная, недорогая деталь, выполняющая высокоценную работу — поэтому важно задать правильное уплотнение, а не дешёвое.
Как работает уплотнение цанги в высоконапорной системе?
Уплотнение работает, преобразуя радиальный путь утечки в контролируемый осевой путь потока.
В уплотнённом узле СОЖ поступает в корпус патрона за цангой, проходит через внутренний зазор цанги или специальную канавку и направляется в отверстия для СОЖ хвостовика инструмента. Уплотнение — обычно O-кольцо, манжетное уплотнение, привулканизированное торцевое уплотнение или формованная полимерная манжета — располагается в одном из двух мест:
1. Между цангой и хвостовиком инструмента, уплотняя по цилиндрической поверхности инструмента.
2. Между цангой и отверстием гайки / торцом патрона, уплотняя внешний путь.
В большинстве производственных конструкций используются оба, потому что давление находит более лёгкий путь. Эластомер сжимается на контролируемую величину при затяжке гайки; именно сжатие создаёт усилие уплотнения. Поэтому сжатие уплотнения — это переменная, зависящая от крутящего момента, а не фиксированное свойство — этот момент более подробно рассмотрен в нашей статье о давлении зажима цанги.
Баланс давления внутри уплотнённой цанги
При 50 бар внутреннее давление действует на уплотнение одновременно в трёх направлениях: наружу против отверстия гайки, внутрь против хвостовика инструмента и осевом направлении против торца цанги. Манжетное уплотнение использует первое из них для самоусиления — более высокое давление прижимает манжету сильнее к уплотняемой поверхности, поэтому манжетные уплотнения превосходят простые O-кольца примерно выше 40 бар.
O-кольца полагаются исключительно на сжатие. Они дешёвы, нетребовательны к чистоте поверхности и вполне достаточны примерно до 30–40 бар. Выше этого выдавливание в зазор становится основным видом отказа.
Типы уплотнений и реалистичные пределы давления
В таблице ниже приведены распространённые конструкции, встречающиеся в цанговых патронах. Значения являются типовыми отраслевыми — уточняйте у конкретного поставщика патрона и уплотнения, прежде чем утверждать процесс.
| Тип уплотнения | Типовой диапазон давления | Место уплотнения | Наилучшее применение | Основной вид отказа |
|---|---|---|---|---|
| O-кольцо (NBR) | 10–30 бар | Хвостовик инструмента | Общее фрезерование, патроны ER | Выдавливание, остаточная деформация |
| O-кольцо (FKM/HNBR) | 20–50 бар | Хвостовик инструмента | Нержавеющая сталь, чугун, повышенная температура | Выдавливание в зазор |
| Манжетное / U-образное уплотнение | 40–80 бар | Хвостовик инструмента или отверстие гайки | Глубокое сверление, высоконапорное точение | Износ манжеты, загрязнение |
| Привулканизированное торцевое уплотнение | 60–120 бар | Торец патрона | Специализированные патроны с внутренним подводом СОЖ | Повреждение торца стружкой |
| Формованная полимерная манжета | 50–100 бар | Корпус цанги | Компактные уплотнённые цанги, швейцарские патроны | Термическая деградация |
Два практических замечания. Во-первых, номинальное давление уплотнения редко является ограничивающим фактором — обычно им является жёсткость патрона и цанги. Выше примерно 80 бар гидравлическое расширение и деформация цанги начинают влиять на биение. Во-вторых, важна температура: NBR комфортно работает примерно до 100 °C, FKM — до 200 °C. Горячее точение титана с минимальным расходом СОЖ может поднять температуру уплотнения выше его предела.
Уплотнённые и неуплотнённые цанги: что меняется в процессе
| Параметр | Неуплотнённая цанга | Уплотнённая цанга |
|---|---|---|
| Эффективная СОЖ на вершине инструмента | 40–60% давления насоса | 85–95% давления насоса |
| Удаление стружки в глубоких отверстиях | На пределе | Надёжное |
| Стойкость инструмента в Ti / нержавеющей стали | Базовая | Обычно на 20–50% дольше |
| Биение (ориентировочно) | Тот же класс цанги | Тот же класс цанги, если уплотнение концентрично |
| Межсервисный интервал | Длительный | Замена уплотнения через 500–2 000 ч (ориентировочно) |
| Стоимость на патрон | Ниже | Выше за счёт уплотнения и обработки канавки |
Строка о биении беспокоит покупателей больше всего. Правильно отформованное уплотнение не добавляет измеримого биения, поскольку находится вне зоны зажима. Плохо отформованное или пережатое уплотнение может сместить цангу от оси на несколько микрон — этого достаточно, чтобы иметь значение на размере ±0,005 мм.
Какие цанговые системы поддерживают уплотнение с внутренним подводом СОЖ?
Не у каждого семейства цанг есть вариант с уплотнением. В таблице ниже сопоставлены распространённые системы и практическая возможность уплотнения.
| Цанговая система | Уплотнение с внутренним подводом СОЖ | Примечания |
|---|---|---|
| ER11 / ER16 / ER20 | Ограниченно | Малый диаметр отверстия гайки; только низкое давление |
| ER25 / ER32 / ER40 | Да | Наиболее распространённая уплотнённая фрезерная схема |
| ER50 | Да | Большое отверстие гайки, достаточно места для уплотнения |
| TG100 / TG150 | Да | Жёсткие, хорошо подходят для 70 бар и выше |
| 5C | Да (специальное исполнение) | Уплотнённые цанги 5C применяются в швейцарских и револьверных работах |
| R8 | Редко | В основном ручные станки, низкое давление |
| Цанги швейцарского типа / направляющие втулки | Да | Уплотнённые направляющие втулки стандартны для высоконапорной швейцарской обработки |
Для швейцарской обработки уплотнение не является опцией — направляющая втулка и цанга находятся в миллиметрах от зоны резания, и утечка там заливает рабочую зону. BQUQ производит цанги для автоматов продольного точения и согласованные направляющие втулки именно для таких условий, а также силовые патроны для швейцарских станков, где путь СОЖ проходит через корпус патрона, а не через цангу.
Гайка — половина системы уплотнения
Уплотнённая цанга бесполезна с неподходящей гайкой. Гайки с внутренним подводом СОЖ имеют разгруженное отверстие и седло уплотнения; стандартная гайка раздавит уплотнение или не посадит его. Различия геометрии тонкие и легко пропускаются при проверке чертежа — наш разбор типов цанговых гаек охватывает профили отверстий и области их применения.
Как правильно задать параметры уплотнённой цанги?
Спецификация сводится к пяти числам и одному решению по материалу.
1. Рабочее давление — максимальное, которое ваш насос создаёт у патрона, а не номинальное давление насоса.
2. Тип и концентрация СОЖ — масло, эмульсия или MQL. Масло набухает некоторые эластомеры; высококонцентрированные эмульсии могут разрушать другие.
3. Температура на торце патрона — измерьте её, не оценивайте.
4. Допуск и чистота поверхности хвостовика инструмента — уплотнению нужен гладкий, круглый, однородный хвостовик. Изношенные или прошлифованные хвостовики протекают.
5. Класс цанги и требование к биению — уплотнение не должно ухудшать концентричность.
Затем выберите эластомер: NBR для общих работ, FKM для температурной и химической стойкости, HNBR или полиуретан для абразивной стойкости там, где много мелкой стружки.
Дисциплина установки и затяжки
Уплотнения чаще выходят из строя из-за установки, чем из-за давления. Три правила:
- Затягивайте с моментом, указанным производителем патрона, а не на ощупь. Недостаточная затяжка оставляет уплотнение несжатым; чрезмерная — выдавливает его в зазор.
- Содержите путь уплотнения в чистоте. Одна застрявшая стружка под манжетным уплотнением создаёт постоянный путь утечки. Дисциплина чистоты — та же, что обеспечивает точность отверстий цанг — см. чистота цанг.
- Заменяйте уплотнения по графику, а не по отказу. Протекающее уплотнение — симптом, который вы замечаете слишком поздно.
Для цехов, эксплуатирующих уплотнённые патроны на многих шпинделях, простой журнал часов замены уплотнений на патрон быстро окупается.
Какую роль BQUQ играет в программе цанг с внутренним подводом СОЖ?
BQUQ — это фабрика-источник в Dongguan, работающая на четырёх производственных линиях в рамках одной системы ISO9001: обработка на заказ с точностью ±0,005 мм, штамповка металла, изготовление пружин на заказ и производство радиаторов. Для цанговых работ это означает, что корпус цанги, канавка уплотнения, гайка и ответный патрон могут быть изготовлены и проконтролированы по одному комплекту чертежей, а не собраны от четырёх поставщиков.
Практически это важно по трём причинам:
- Контроль геометрии канавки. Канавки уплотнений — это элементы микронного уровня. Их изготовление на той же линии CNC, которая точит конус цанги, сохраняет концентричность.
- Согласованные комплекты. Уплотнённая цанга, уплотнённая гайка и патрон, поставляемые как проверенный комплект, устраняют разговор «какая деталь протекает».
- Гибкий минимальный заказ. Возможны пробные количества для нового процесса до перехода к производственным объёмам.
Мы поставляем цанговые патроны для инструмента для фрезерования и сверления и рассчитываем стоимость за 12 рабочих часов по чертежу или образцу. Если вы всё ещё выбираете семейство патронов, наше руководство по выбору цанговой системы — разумная отправная точка.
Часто задаваемые вопросы
В: Какое давление выдерживает уплотнение цанги с внутренним подводом СОЖ?
О: Это зависит от типа уплотнения. Стандартное O-кольцо NBR комфортно работает примерно до 30 бар; O-кольца FKM — примерно до 50 бар; манжетные и U-образные уплотнения — до 80 бар; привулканизированные торцевые уплотнения и формованные полимерные манжеты — до 100–120 бар в хорошо контролируемых условиях. Выше 80 бар жёсткость патрона и деформация цанги обычно становятся ограничивающими факторами раньше, чем само уплотнение. Всегда уточняйте номинальные значения у конкретного поставщика патрона и уплотнения.
В: Можно ли дооснастить существующий цанговый патрон ER уплотнением с внутренним подводом СОЖ?
О: Иногда. Если гайка имеет разгруженное отверстие, а цанга — канавку для уплотнения, уплотнённая цанга и соответствующая гайка будут работать. Если гайка стандартной конструкции с закрытым отверстием, она раздавит или неправильно посадит уплотнение. В этом случае нужна гайка с внутренним подводом СОЖ и часто патрон с внутренним каналом СОЖ. Дооснащение обычно дешевле замены патрона, но сначала проверьте гайку.
В: Снижает ли уплотнение цанги усилие зажима или точность?
О: Правильно спроектированное уплотнение — нет. Оно находится вне зоны зажима и не добавляет измеримого биения. Проблемы появляются, когда уплотнение пережато чрезмерным моментом или когда некачественное формованное уплотнение неконцентрично — и то, и другое может сместить цангу от оси на несколько микрон. На детали с допуском ±0,005 мм этого достаточно, чтобы иметь значение, поэтому покупайте уплотнённые цанги и гайки как согласованный комплект.
В: Как часто следует заменять уплотнения цанг с внутренним подводом СОЖ?
О: Ориентировочно каждые 500–2 000 часов работы в зависимости от давления, химического состава СОЖ и уровня загрязнения. Высоконапорные системы с чистым маслом при 70 бар и выше приближаются к нижней границе; низконапорные эмульсионные системы работают дольше. Заменяйте по графику, а не по отказу, потому что протекающее уплотнение загрязняет шпиндель задолго до того, как это станет очевидным в зоне резания. Ведите журнал часов замены по каждому патрону.
В: Какую СОЖ использовать с уплотнёнными цангами?
О: Чистое масло обеспечивает наилучший срок службы уплотнения и смазку, но требует мер пожарной безопасности. Водосмешиваемые эмульсии с концентрацией 6–10% — распространённый компромисс; более высокие концентрации могут набухать некоторые эластомеры, поэтому подбирайте эластомер под химический состав. Избегайте прохождения абразивной мелкой стружки через путь уплотнения — качество фильтрации влияет на срок службы уплотнения не меньше, чем давление. Уточните совместимость эластомера у поставщика СОЖ перед утверждением.
Связанные ресурсы
- О BQUQ и наших производственных мощностях в Dongguan: /about/
- Цанговые патроны, гайки и уплотнённые патроны: /tool-holder-collet-chucks/
- Цанги для автоматов продольного точения и швейцарских станков: /auto-lathe-collets/
- Отраслевые тенденции в высоконапорной обработке: /industry-dynamics/
- Технические статьи о цангах и зажимных приспособлениях: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/ — Свяжитесь с нашей инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


