
Размеры цанг ER от ER8 до ER50, классы точности биения, диапазон зажима и крутящий момент для инструментальных патронов. BQUQ поставляет цанги ER и цанговые патроны, изготовленные на станках с ЧПУ.
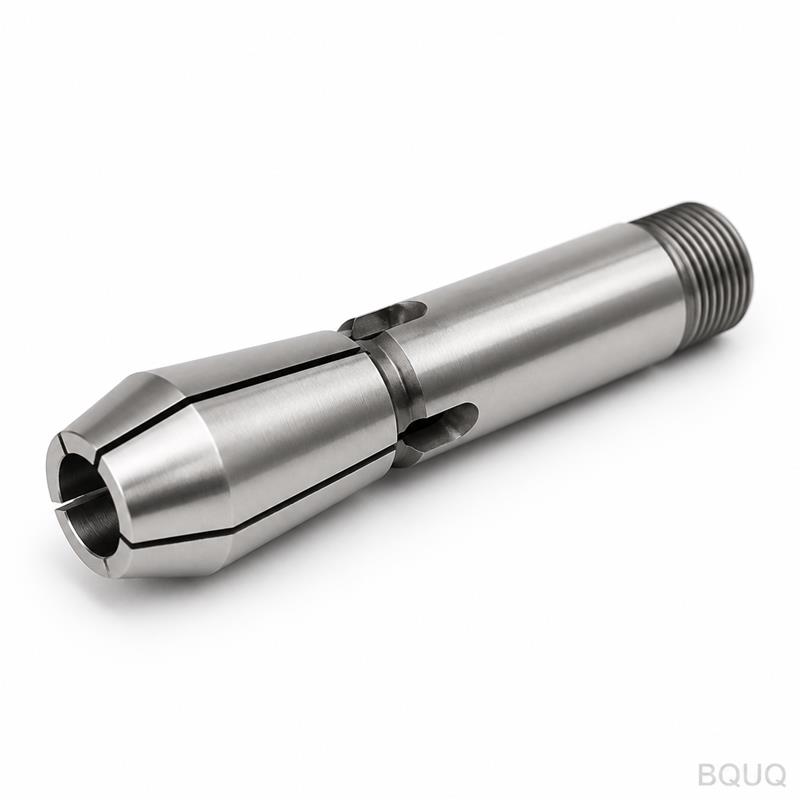
Цанги ER: размеры, классы точности биения и выбор правильной
Цанга ER — это прорезная стальная втулка, которая зажимает хвостовик режущего инструмента внутри цангового патрона. Это самый распространенный в мире тип цангового патрона благодаря стандартизации, низкой стоимости и достаточной точности для большинства работ. Номер ER обозначает наружный диаметр цанги в миллиметрах, реальная вместимость цанги определяется ее диапазоном зажима, а класс точности определяет, будут ли ваши отверстия круглыми.
Цанги ER используются повсеместно: в фрезерных патронах, сверлильных патронах, резьбонарезных патронах и револьверных головках токарных станков. Система завоевала эту позицию, решив проблему, с которой старые цанги не справлялись: одно семейство цанг, стандартные размеры, быстрая смена инструмента. Но обозначение «ER25» указывает только на размер гнезда, а не на то, какую цангу заказывать. Это руководство охватывает размерный ряд, классы точности биения и логику выбора, которая поможет избежать покупки неправильной цанги дважды.
Размерный ряд: от ER8 до ER50
Цанги ER называются по наружному диаметру: ER8 имеет наружный диаметр 8 мм, ER50 — 50 мм, а промежуточные размеры — ER11, ER16, ER20, ER25, ER32, ER40 — увеличивают вместимость хвостовика соответственно. Каждая цанга зажимает диапазон диаметров хвостовика, обычно с шагом 1 мм, поэтому цанга ER25 с маркировкой 10 мм зажимает хвостовик диаметром 10 мм и сжимается примерно на полмиллиметра с каждой стороны.
| Размер ER | Наружный диаметр цанги | Типичная вместимость хвостовика | Типичное применение |
|---|---|---|---|
| ER8 | 8 мм | до ~5 мм | Малые сверла, гравировка |
| ER11 | 11 мм | до ~7 мм | Малые концевые фрезы, сверла |
| ER16 | 16 мм | до ~10 мм | Обычно на фрезерных шпинделях |
| ER20 | 20 мм | до ~13 мм | Средний инструмент |
| ER25 | 25 мм | до ~16 мм | Самый распространенный общий размер |
| ER32 | 32 мм | до ~20 мм | Тяжелая общая обработка |
| ER40 | 40 мм | до ~26 мм | Крупный инструмент, черновая обработка |
| ER50 | 50 мм | до ~34 мм | Самый крупный инструмент ER |
Вместимость указана типовая для стандартных цанг ER. Вывод: выбирайте наименьшее гнездо, которое охватывает ваш самый большой хвостовик, потому что более крупные цанги означают более тяжелые гайки, большую массу для балансировки и немного больший вклад в биение. Если 90% ваших инструментов имеют хвостовик менее 16 мм, система ER25 лучше системы ER40 во всем, кроме редких случаев использования крупных патронов.
Классы точности биения: что означают буквы
Цанги ER изготавливаются по классам точности, и класс является гарантией биения на носике цанги с калиброванным тестовым стержнем. Цанги стандартного класса обычно обеспечивают биение около 0,015 мм; классы точности ужесточают это значение примерно до 0,005 мм или лучше на носике; между ними находится практический средний класс, используемый большинством мастерских. Международный стандарт, лежащий в основе системы, ISO 15488 (первоначально DIN 6499), определяет геометрию — конус 8 градусов, рисунок прорезей и методы испытаний, — в то время как классы являются заявлением о качестве изготовления поверх этого стандарта.
| Класс (типичный) | Типичное биение на носике | Типичный множитель цены | Типичное применение |
|---|---|---|---|
| Стандартный | ~0,015 мм | 1,0× | Общее сверление, черновая обработка, большинство фрезерных работ |
| Точный | ~0,005–0,008 мм | 1,5–3× | Чистовая обработка, более точные отверстия, длинный инструмент |
| Высокоточный | ~0,005 мм или лучше | 3×+ | Ультрачистовая обработка и ответственные поверхности |
Это типичные отраслевые показатели, а не универсальная таблица — каждый производитель публикует свои значения классов и условия испытаний, и честный вопрос всегда звучит так: «как и где измерено?» Класс никогда не гарантирует: биение на кончике инструмента (хвостовик инструмента добавляет свою погрешность) или биение после многолетнего злоупотребления гайкой. Наше руководство по классам точности цанг рассматривает, что на самом деле покрывает спецификация биения.
Рисунок прорезей и сжатие
Стандартные цанги ER имеют прорези по всей длине, чтобы сегменты могли сжиматься внутрь. Обычная конструкция использует шесть прорезей, смещенных с каждого конца, что позволяет цанге равномерно закрываться вокруг хвостовика, оставаясь круглой; некоторые серии используют меньшее количество более широких прорезей для увеличения диапазона сжатия за счет некоторой равномерности. При затягивании гайки внутренний конус гайки толкает цангу в конус патрона, сжимая сегменты на инструменте.
Из механики следуют два правила выбора. Во-первых, заказывайте цангу точно под хвостовик, а не «примерно подходит»: цанга 10 мм на хвостовике 10 мм сжимается примерно на половину своего доступного диапазона, оставляя запас; цанга 10 мм, принудительно насаженная на хвостовик 11 мм, сжимается до предела, теряет концентричность и может треснуть. Во-вторых, используйте цангу в пределах ее расчетного диапазона — существуют «уменьшенного диапазона» или «компактные» цанги ER для хвостовиков, попадающих между стандартными шагами, которые обеспечивают лучшее биение, чем полноразмерная цанга, растянутая до предела.
Крутящий момент, гайки и практический выбор
Гайка выполняет реальную работу: она преобразует усилие ключа в осевое усилие, которое сжимает цангу. При недостаточном крутящем моменте инструмент вытягивается или вибрирует; при чрезмерном — цанга перенапрягается за пределы своего диапазона сжатия, что проявляется в биении. Рекомендации по крутящему моменту обычно устанавливаются для каждого размера — гайка ER25 обычно затягивается примерно до 100–120 Н·м, а гайка ER40 — выше, — но руководствоваться следует цифрами производителя вашего патрона, а не соседа. Используйте правильный ключ или динамометрический ключ на правильных лысках гайки; смазка против заедания на резьбе гайки обеспечивает стабильные показания.
| Размер ER | Типичный диапазон крутящего момента гайки | Проверка |
|---|---|---|
| ER11 | ~20–35 Н·м | Спецификация производителя гайки |
| ER16 | ~40–60 Н·м | Спецификация производителя гайки |
| ER25 | ~100–120 Н·м | Спецификация производителя гайки |
| ER32 | ~120–140 Н·м | Спецификация производителя гайки |
| ER40 | ~140–170 Н·м | Спецификация производителя гайки |
Указаны типичные диапазоны, и колонка справа — суть: конструкция гаек различается, поэтому затягивайте по цифрам производителя патрона или гайки. Держите конусы и цанги в чистоте — песчинка стружки под цангой вызывает биение — и заменяйте цанги с треснувшими прорезями, следами износа или ржавчиной. Цанги ER — это расходные материалы с длительным сроком службы, а не вечные ценности.
Когда вам нужны цанги или цанговые патроны для их установки, изготовленные на заводе-источнике, который относится к конусу 8 градусов и посадочным отверстиям как к прецизионным поверхностям, BQUQ обрабатывает их с классом точности 0,005 мм на оборудовании с ЧПУ — работы с системой ER выполняются наряду с пружинными цангами для автоматов продольного точения под одной крышей ISO9001 в Дунгуане. Отправьте список хвостовиков и размеры патронов на sc@bquq.com для получения котировки в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Что означает число в обозначении ER25?
О: Наружный диаметр цанги в миллиметрах. ER25 имеет наружный диаметр 25 мм и зажимает хвостовики до примерно 16 мм. Число определяет размер гнезда и семейство, а не вместимость хвостовика саму по себе.
В: Насколько может сжиматься цанга ER?
О: Примерно на полмиллиметра с каждой стороны в стандартных конструкциях, поэтому цанги имеют шаг 1 мм по размерам хвостовика. Сжатие — это рабочий диапазон; принудительное сжатие за его пределами приводит к потере концентричности и риску растрескивания цанги.
В: Стандартные или точные цанги ER — какие мне нужны?
О: Подбирайте класс под операцию: стандартный (около 0,015 мм) для сверления и общего фрезерования, точный (около 0,005–0,008 мм) для чистовой обработки и точных отверстий. Классифицируйте свои ответственные инструменты, а стандартные цанги пусть обслуживают остальные.
В: Почему моя цанга ER позволяет инструменту вытягиваться?
О: Обычно это недостаточный крутящий момент гайки, изношенная или маслянистая цанга, или хвостовик немного меньше номинала. Проверьте диаметр хвостовика, очистите цангу и конус и затяните гайку до значения производителя с помощью динамометрического ключа.
В: Может ли одна цанга ER удерживать два разных диаметра хвостовика?
О: В пределах своего шага 1 мм, практически нет — цанга изготавливается для одного номинального диаметра хвостовика и сжимается вокруг него. Если ваш хвостовик попадает между стандартными размерами, используйте меньшую стандартную цангу или цангу уменьшенного диапазона, изготовленную для этого точного размера.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, который выполняет обработку на станках с ЧПУ, штамповку металла, изготовление пружин на заказ, радиаторов и цанг под одной крышей. Отправьте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


