
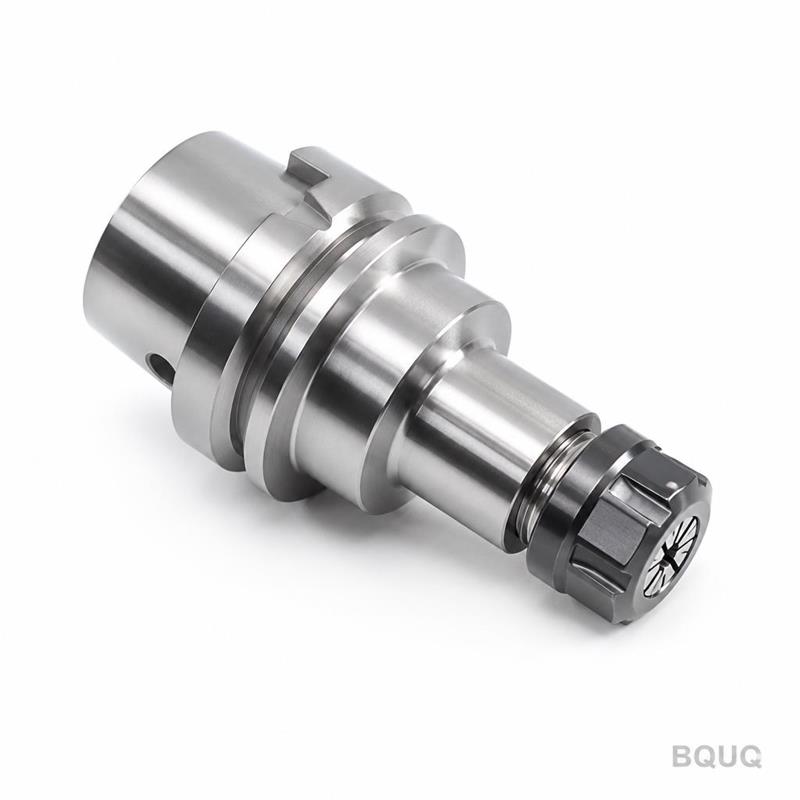
Угол конуса цанги: что означает разница в 20 и 30 градусов
Краткий ответ: угол конуса определяет, какую часть радиального усилия гайка может преобразовать в зажим. Конус 30° (тип TG, диапазон сжатия 0,5 мм) более forgiving и охватывает более широкое окно диаметров; конус 20° (тип ER, диапазон сжатия 1,0 мм) более самоблокирующийся и лучше держит при высокой боковой нагрузке, но требует более точного контроля момента затяжки гайки. Оба шлифуются до одного класса точности — обычно 0,008–0,015 мм TIR при 3×D — поэтому угол меняет удерживающую способность и диапазон, а не базовую точность. Выбирайте 30° для общего фрезерования и нарезания резьбы, 20° — для высокомоментных или склонных к вибрации резов.
Почему угол конуса вообще имеет значение
Цанга сама по себе ничего не делает. Это прорезанная пазами закалённая втулка, которая зажимает только тогда, когда гайка прижимает её к соответствующему конусу. Этот конус — весь механизм. Каждый ньютон, который гайка прикладывает аксиально, должен быть перенаправлен радиально в отверстие — и угол конуса определяет, насколько эффективно это происходит.
Представьте это как клин. Пологий клин (малый угол от оси) сильнее умножает усилие, но проходит меньше. Крутой клин проходит больше, но умножает меньше. Цанги находятся в узком диапазоне этого компромисса, и два доминирующих значения в металлообработке — это 20° и 30° половины угла, в зависимости от того, как измеряется каталог.
Практические последствия проявляются в четырёх местах:
- Длина захвата вдоль отверстия — какая часть хвостовика инструмента фактически зажимается.
- Диапазон сжатия — насколько далеко цанга может сомкнуться, прежде чем упрётся или деформируется.
- Самоблокирующееся поведение — освобождается ли цанга чисто или застревает в гайке.
- Стабильность биения со временем — дрейфует ли точность после тысяч смен инструмента.
Если вы выбираете систему цанг с нуля, конус — это первое решение, а не последнее. Он ограничивает всё последующее.
Как конус цанги преобразует момент в зажим
Резьба гайки создаёт аксиальное натяжение. Это натяжение разрешается на конусе в нормальную силу, перпендикулярную поверхности конуса. Радиальная составляющая — это сила зажима; тангенциальная составляющая — это трение, которое сопротивляется освобождению.
Для конуса с половиной угла α радиальная сила масштабируется примерно как 1/tan α для заданной аксиальной нагрузки, до потерь на трение. Меньший α означает больше радиальной силы на единицу момента гайки — поэтому системы 20° ощущаются как более цепкие при той же настройке ключа.
Но это только половина истории. Меньший α также увеличивает склонность к самоблокировке: угол трения шлифованной стали по шлифованной стали часто находится в том же диапазоне, что и угол конуса, поэтому цанга может заклиниться в гайке и отказаться выпадать. Это реальная производственная неприятность, и именно поэтому многие цеха держат специальный ключ для освобождения или гайку со встроенным кольцом для извлечения.
| Свойство | Конус 20° (семейство ER) | Конус 30° (TG / 100-style) |
|---|---|---|
| Диапазон сжатия (типичный) | ~1,0 мм по диаметру | ~0,5 мм по диаметру |
| Радиальная сила на единицу момента гайки | Выше | Ниже |
| Склонность к самоблокировке | Умеренная или высокая | Низкая |
| Поведение при освобождении | Требует чистой гайки, иногда ключа | Выпадает легко |
| Лучше всего для | Тяжёлая боковая нагрузка, высокий момент, жёсткие настройки | Смешанная работа, нарезание резьбы, быстрые смены |
| TIR при 3×D (типичный, качественный класс) | 0,008–0,015 мм | 0,008–0,015 мм |
| Чувствительность к моменту гайки | Высокая | Умеренная |
Строка TIR намеренно идентична. Угол не делает цангу точной — это делают шлифование, прорезка пазов, термообработка и концентричность отверстия. Угол делает её прочной или forgiving.
Цанги 20°: ER и почему они доминируют
Семейство ER — самая широко используемая цанга в мире, и это конструкция с углом 20°. Причины практичны, а не экзотичны:
Широкий диапазон сжатия. Одна цанга ER32 охватывает полосу 1 мм, поэтому цех может держать хвостовики 20 мм и 20,5 мм одной и той же втулкой. Это сокращает запасы и время смены инструмента. Для цехов с смешанными партиями это одно оправдывает выбор.
Сильный зажим при боковой нагрузке. Поскольку большая часть момента гайки становится радиальной силой, цанги ER хорошо сопротивляются вытягиванию при фрезеровании и прерывистых резах. Именно поэтому патроны ER являются стандартом для концевых фрез в настройке патрона с цангой для держателя инструмента.
Прощает несовершенные хвостовики. Конус 20° прилегает на большей аксиальной длине контакта, поэтому слегка изношенный или заниженный хвостовик всё ещё получает значительную площадь контакта.
Компромиссы реальны. Цанги ER более чувствительны к перетяжке — избыточный момент деформирует отверстие и необратимо ухудшает точность. Они также требуют чистой гайки и правильно установленной цанги, иначе цанга перекашивается и биение подскакивает. Плохая установка — одна из самых распространённых причин проблем с биением, описанных в нашей статье о классах точности цанг.
Когда 20° — неправильный ответ
Если ваш процесс включает частые смены инструмента с операторами, которые не будут использовать динамометрический ключ, или если вы работаете с малыми диаметрами, где диапазон сжатия менее важен, чем повторяемость, система 20° может стать источником вариаций. Это не вина угла — это дисциплина, которую угол требует.
Цанги 30°: TG и семейство 100-style
Цанги TG и 100-style используют более крутой конус. Более крутой угол уменьшает радиальное умножение, но даёт три вещи:
Более чистое освобождение. Цанга не заклинивается. Она выпадает из гайки, что чрезвычайно важно в автоматизированных настройках или при высокой частоте смен.
Ниже чувствительность к моменту. Более широкое окно допустимого момента гайки означает меньше вариаций от оператора к оператору. В цехе с несколькими станочниками на одном станке эта согласованность стоит больше, чем пиковый зажим.
Лучшее поведение при нарезании резьбы. Цанги для нарезания резьбы часто более крутые, потому что нагрузка в основном аксиальная и крутильная, а не изгибающая боковая. Более крутой конус также даёт больше места для квадратного привода.
Цена — диапазон сжатия. Цанга 30° обычно охватывает около половины диаметральной полосы эквивалентной цанги 20°, поэтому вам нужно больше втулок, чтобы охватить тот же диапазон хвостовиков. Для цеха с фиксированным набором хвостовиков инструмента это не проблема. Для цеха с разнообразными заказами это реальное решение по запасам.
Замечание о путанице в названиях
Каталожный «угол» не всегда указывается одинаково. Некоторые поставщики указывают угол конуса в целом, другие — половину угла, а некоторые указывают угол внутренней поверхности гайки, а не внешнего конуса цанги. Прежде чем сравнивать два техпаспорта, уточните, какая конвенция используется. «20°» и «30°» из разных источников могут быть ближе, чем предполагают числа — или дальше. Если сомневаетесь, запросите чертёж разреза.
Сравнение двух в реальном решении по обработке
Вот как выбор проявляется в распространённых операциях.
| Операция | Рекомендуемый конус | Причина |
|---|---|---|
| Концевое фрезерование, глубокий аксиальный рез | 20° | Более высокий радиальный зажим сопротивляется вытягиванию |
| Прерывистое / черновое фрезерование | 20° | Лучшее демпфирование боковой нагрузки |
| Нарезание резьбы (жёсткое или плавающее) | 30° | Преимущественно аксиальная нагрузка, чистое освобождение |
| Сверление малыми свёрлами | 30° | Быстрые смены, низкий требуемый момент |
| Цех с высокой смешанностью, много размеров хвостовиков | 20° | Шире диапазон сжатия на втулку |
| Автоматическая смена инструмента, много циклов | 30° | Надёжное освобождение, меньше риск перекоса |
| Работа с направляющей втулкой на швейцарском станке | Согласно спецификации втулки | Втулка и цанга должны быть парой |
| Прецизионная чистовая обработка, лёгкие резы | Любой | Точность зависит от класса, а не от угла |
Обратите внимание, что последняя строка — та, которую покупатели забывают. Если ваш рез лёгкий, а хвостовик номинальный, угол конуса почти не влияет на результат. Биение, чистота отверстия и состояние гайки доминируют. Именно поэтому мы разделяем выбор угла и выбор класса — это разные решения, и их смешение приводит к завышению спецификации одного и занижению другого.
Конструкция пазов, давление и взаимодействие с конусом
Угол конуса не действует в одиночку. Схема пазов определяет, как цанга деформируется, а деформация определяет, остаётся ли контакт с конусом равномерным. Цанга с плохо прорезанными пазами будет контактировать с конусом неравномерно независимо от угла, создавая наклонный зажим и повышенное биение.
Стоит знать три взаимодействия:
Количество и ориентация пазов. Больше пазов даёт более равномерное сжатие, но снижает жёсткость. Прерывистые пазы (чередующиеся с каждого конца) улучшают гибкость, не жертвуя так сильно жёсткостью. Это подробно описано в нашей статье о конструкции пазов цанг.
Давление зажима. Более высокий момент гайки не улучшает зажим линейно — после определённой точки он деформирует отверстие, и хвостовик инструмента становится самым слабым звеном. Эта зависимость исследуется в давлении зажима цанги.
Длина контакта с конусом. Пологий угол распределяет контакт на более длинной аксиальной полосе, что более терпимо к незначительному износу конуса. Крутой угол концентрирует контакт, поэтому износ конуса быстрее проявляется как дрейф биения.
Для цехов с серийным производством практический ответ — рассматривать цангу, гайку и корпус патрона как одну систему и аттестовать их вместе. Прецизионная цанга в изношенной гайке — это потраченные впустую деньги.
Производственные допуски, которые действительно контролируют производительность
Угол конуса — это номинальное значение; важно то, насколько точно он выдерживается. Доминируют два параметра:
- Допуск угла конуса. Отклонение в несколько угловых минут по конусу меняет картину контакта. Качественные цанги шлифуются на конусных шлифовальных станках с измерением в процессе.
- Концентричность отверстия и конуса. Это число, которое проявляется как TIR на кончике инструмента. Оно контролируется шлифованием отверстия после термообработки, по возможности в той же установке, что и конус.
В BQUQ цанги производятся на четырёх производственных линиях на одной фабрике в Dongguan под ISO9001, с CNC-обработкой, выдерживаемой до ±0,005 мм на критических элементах. Закалённые и шлифованные цанги закаляются, отпускаются и окончательно шлифуются для восстановления геометрии после термообработки — шаг, который легко пропустить и невозможно скрыть в готовом биении.
Для покупателей, закупающих custom или нестандартные цанги, практический чек-лист:
1. Укажите угол конуса и конвенцию измерения.
2. Укажите необходимый диапазон сжатия, а не только номинальное отверстие.
3. Укажите TIR на заданном расстоянии (3×D — распространённая конвенция).
4. Укажите интерфейс гайки и резьбу.
5. Укажите материал и диапазон твёрдости.
Этот список превращает расплывчатый запрос в чертёж, по которому можно дать цену. Именно поэтому мы можем вернуть большинство котировок на цанги в течение 12 рабочих часов — неоднозначность устраняется заранее.
Закупка custom-цанг без завышения спецификации
Распространённый сбой в закупках — платить за точность, которую процесс не может использовать. Цанга 20°, шлифованная до 0,005 мм TIR, на станке с ошибкой шпинделя 0,03 мм — это деньги, потраченные впустую.
Вместо этого работайте в обратном порядке:
- Измерьте биение, которое ваш процесс фактически допускает на кончике инструмента.
- Вычтите вклад шпинделя и держателя.
- Купите класс цанги, который закрывает оставшийся разрыв.
Для швейцарской работы цанга и направляющая втулка должны рассматриваться как согласованная пара, поэтому многие цеха закупают силовые патроны для швейцарских станков и цанги у одного поставщика. Смешивание источников в согласованной паре — надёжный способ внести биение, которое вы не сможете диагностировать.
Для крупносерийного точения цанги для автоматов продольного точения обычно указываются с геометрией конуса производителя станка, и угол конуса фиксируется станком, а не выбирается. В этом случае вопрос закупки полностью смещается к контролю допусков и повторяемости от партии к партии.
Часто задаваемые вопросы
В: Держит ли цанга 20° больше, чем цанга 30°?
О: Да, при одинаковом моменте гайки конус 20° преобразует больше аксиальной силы в радиальный зажим, поэтому он лучше сопротивляется вытягиванию при боковой нагрузке. Преимущество обычно составляет на 20–40% больше радиальной силы до потерь на трение, в зависимости от состояния гайки и смазки. Компромисс — более сильная склонность к самоблокировке, что делает освобождение менее чистым и повышает чувствительность к перетяжке.
В: Можно ли использовать цангу 30° в гайке 20°?
О: Нет. Углы конусов должны совпадать. Несовместимая пара контактирует по линии, а не по поверхности, что концентрирует напряжение, раздавливает конус и даёт нестабильное биение. Даже небольшое несоответствие в несколько градусов повредит обе детали в течение нескольких циклов зажима. Всегда заменяйте цангу и гайку как согласованный комплект из одной спецификации.
В: Какой угол конуса даёт лучшее биение?
О: Ни один сам по себе. Биение определяется концентричностью отверстия и конуса, качеством шлифования и контролем термообработки, а не углом конуса. Хорошо изготовленная цанга 30° всегда превзойдёт плохо изготовленную цангу 20°. Типичные цанги качественного класса выдерживают 0,008–0,015 мм TIR при 3×D независимо от угла; угол влияет на удерживающую способность и поведение при освобождении.
В: Почему цанги ER охватывают более широкий диапазон диаметров?
О: Цанги ER — это конструкции 20° с номинальным диапазоном сжатия 1 мм по диаметру, примерно вдвое больше типичных 0,5 мм для цанг 30° типа TG. Более пологий конус позволяет больше аксиального хода, прежде чем цанга упрётся в гайку. Этот более широкий диапазон сокращает количество втулок, необходимых для набора размеров хвостовиков, что является основной причиной доминирования ER в оснастке для цехов с разнообразными заказами.
В: Как указать угол конуса на чертеже custom-цанги?
О: Укажите угол, конвенцию измерения (угол в целом или половина угла) и базовую поверхность, от которой измеряется угол. Добавьте диапазон сжатия, номинальное отверстие, TIR на заданном расстоянии, диапазон твёрдости и резьбу гайки. Неоднозначность в конвенции — самая распространённая причина отклонения первых образцов. Чертёж разреза полностью устраняет сомнения.
Связанные ресурсы
- О BQUQ и нашей производственной площадке в Dongguan: /about/
- Ассортимент цанг и патронов: /tool-holder-collet-chucks/
- Опции силовых патронов для швейцарских станков: /power-chucks-swiss/
- Серия цанг для автоматов продольного точения: /auto-lathe-collets/
- Отраслевые тенденции и изменения в закупках: /industry-dynamics/
- Библиотека технических статей: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Свяжитесь с инженерной командой: /contact/
Автор — инженерная команда BQUQ. BQUQ (Dongguan) выполняет CNC-обработку (±0,005 мм), штамповку металла, custom-пружины и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — котировка за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


