
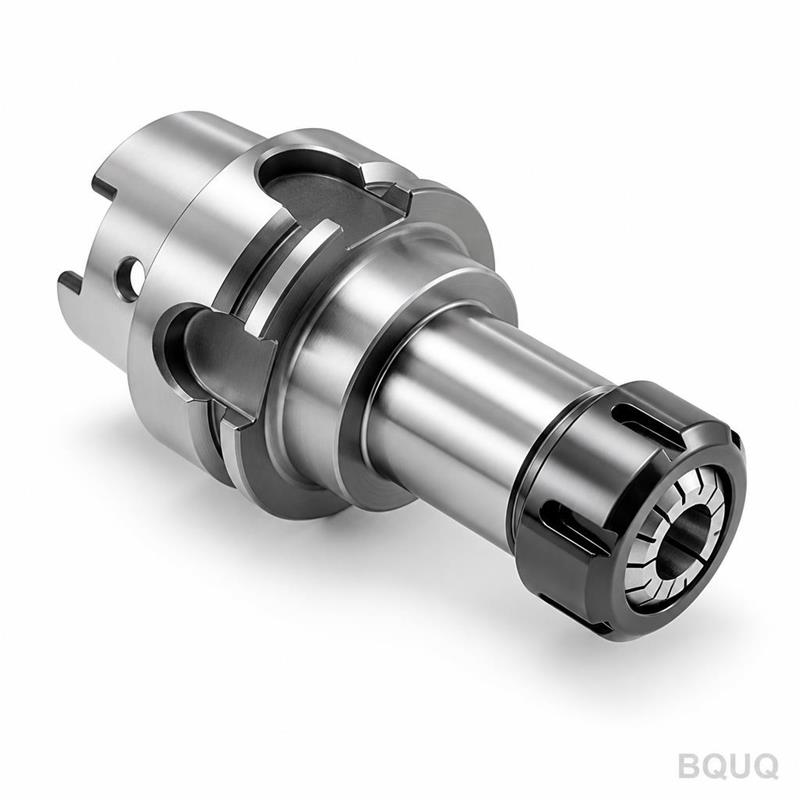
Классы точности цанг: AA, A и стандартный — объяснение
Краткий ответ: Классы точности цанг описывают допустимое биение (TIR) новой цанги. По DIN 6499 стандартная цанга ER обычно имеет TIR около 0,015 мм, класс «A» — примерно 0,010 мм, а класс «AA» — около 0,005 мм или точнее. Класс — это класс производственного допуска, а не гарантия производительности: он соблюдается только тогда, когда цанга, гайка, конус держателя и шпиндель чистые, затянуты с нужным моментом и соосны. Покупайте AA, когда допуск на обрабатываемую поверхность менее примерно ±0,02 мм или когда стойкость инструмента определяется биением. Покупайте стандартный класс для сверления, черновой обработки и общих работ, где биение 0,01–0,02 мм компенсируется на последующих операциях.
Что на самом деле измеряет «класс точности цанги»?
Класс точности цанги — это спецификация радиального биения отверстия цанги относительно её конуса, измеряемого на сертифицированной контрольной оправке на определённом расстоянии от торца цанги. Это статический показатель новой цанги из коробки.
Стоит разделять три вещи, потому что покупатели часто их путают:
- Биение цанги (TIR) — класс. Измеряется на самой цанге, в эталонном держателе, при заданной длине контроля.
- Биение в сборе — то, что вы фактически получаете в шпинделе, включая конус держателя, гайку и усилие зажима. Оно всегда больше класса цанги.
- Повторяемость — насколько стабильно цанга садится в одно и то же положение после смены инструмента. Это вообще не охватывается классом, но определяет работу без оператора.
На практике цанга AA с биением 0,005 мм в изношенном держателе с задиристой гайкой легко даёт 0,03 мм на вершине инструмента. Класс задаёт нижнюю границу, а не верхнюю.
Почему за базу берётся конус, а не отверстие
Задний конус цанги 8° (ER) или 16° (TG) — это поверхность, которая базируется в держателе. Любая погрешность там усиливается на инструменте, потому что цанга — это упругая втулка: конус управляет осью, а отверстие следует за ней. Именно поэтому пределы класса задаются относительно конуса и почему вмятый или задиристый конус уничтожает точность, даже если отверстие идеально.
Лестница классов: стандартный, A, AA и выше
Разные стандарты и производители используют немного разные обозначения. В таблице ниже сопоставлены распространённые названия с типичными значениями TIR для цанг типа ER.
| Обозначение класса | Типичный предел TIR (новая) | Обычная ссылка на стандарт | Типичное применение |
|---|---|---|---|
| Стандартный / «обычный» | 0,015 мм (0,0006") | DIN 6499 / база ISO 15488 | Сверление, нарезание резьбы, черновая обработка, подача СОЖ через инструмент |
| A (прецизионный) | 0,010 мм (0,0004") | DIN 6499 класс 1 | Общее фрезерование, развёртывание, получистовая обработка |
| AA (высокая точность) | 0,005 мм (0,0002") | DIN 6499 класс 2 / «UP» | Чистовое фрезерование, малые концевые фрезы, точные отверстия |
| Ультра / AAA (ориентировочно) | 0,003 мм или точнее | Зависит от производителя | Микроинструмент, зеркальная чистота, контрольные измерения |
Два предостережения. Во-первых, приведённые выше значения — типичные, ориентировочные; всегда подтверждайте их по сертификату контроля поставщика, потому что «AA» не является юридически защищённым термином. Во-вторых, в одних каталогах биение указывается на 4×D (четырёх диаметрах инструмента), а в других — на торце цанги. Значение 0,005 мм на торце может стать 0,015 мм на 4×D. Сравнивайте сопоставимые данные.
Намного ли дороже более высокий класс?
Да, и нелинейно. Переход со стандартного на A обычно умеренный. Переход с A на AA обычно включает более точные циклы шлифования, более частую правку круга, дополнительное притирание отверстия и 100% контроль вместо выборочного. Поэтому цанги AA обычно стоят в 1,5–3 раза дороже стандартного класса того же размера. Наценка — это реальная работа, а не ярлык.
Какое биение действительно может выдержать ваш процесс?
Биение влияет на три результата: точность размеров, чистоту поверхности и стойкость инструмента. Для первых двух зависимость примерно линейная, для стойкости инструмента — более крутая.
| Применение | Допуск на поверхность | Рекомендуемый класс | Почему |
|---|---|---|---|
| Сквозное сверление, отверстия под крепёж | ±0,10 мм | Стандартный | Биение немного смещает положение отверстия; сверло самоцентрируется |
| Нарезание резьбы | Класс 6H | Стандартный или A | Биение вызывает асимметрию профиля резьбы, редко выходит за допуск |
| Черновая концевая фреза | ±0,10 мм | Стандартный | Нагрузки высокие; биение вносит малый вклад |
| Получистовое фрезерование | ±0,05 мм | A | Контролирует конусность стенки и баланс нагрузки на фрезу |
| Чистовое фрезерование, малые концевые фрезы (<3 мм) | ±0,02 мм | AA | Крошечные инструменты ломаются от изгиба, вызванного биением |
| Развёртывание, растачивание, контрольные измерения | ±0,01 мм или точнее | AA | Размер отверстия напрямую следует за осью инструмента |
| Микросверление (<1 мм) | ±0,02 мм | AA | Биение — доминирующая причина поломки |
Полезное практическое правило: держите биение в сборе ниже примерно 10% от наименьшего допуска на поверхность, который вам нужно выдержать. Если нужно выдержать ±0,02 мм, стремитесь к менее 0,002 мм на инструменте — что реально означает цанги AA плюс хороший держатель, а не только цанги AA.
Для работ с малыми диаметрами соответствие размера инструмента и цанги важно не меньше класса; это рассмотрено в нашем руководстве по цангам для инструмента малого диаметра.
Где класс разрушается: факторы сборки
Класс — это начальное состояние. Четыре фактора сборки регулярно его съедают.
1. Диапазон зажима
Каждая цанга ER имеет диапазон зажима около 1 мм (0,039"). Зажать инструмент 7,9 мм в цанге 8 мм — нормально. Зажать инструмент 7,0 мм в цанге 8 мм — это вызвать неравномерную деформацию сегментов и добавить 0,01–0,03 мм биения, а также необратимо деформировать цангу. Полная механика описана в нашем руководстве по диапазону зажима.
2. Гайка и момент затяжки
Гайка преобразует осевое натяжение в радиальный зажим. Недостаточный момент означает, что инструмент не полностью посажен и может сместиться под нагрузкой. Чрезмерный момент деформирует резьбу гайки и конус цанги. Следуйте значению момента производителя держателя — обычно 60–100 Н·м для ER32 в зависимости от типа гайки — и используйте надлежащий динамометрический ключ, а не ощущения. В нашей статье о моменте затяжки цанг ER приведены значения по размерам.
3. Чистота
Одна стружка между конусом цанги и отверстием держателя наклоняет цангу. Частица 20 мкм может дать 10–30 мкм биения на инструменте. Протирайте каждый конус при каждой смене. Это самое дешёвое улучшение точности из доступных.
4. Износ
Цанги — расходный материал. Как только на отверстии появляются полировка, фреттинг или видимая полоса износа, биение изменилось. Картины износа диагностичны — см. картины износа цанг, чтобы понять, что означает каждый след.
Выбор класса: практическая последовательность решений
Пройдите по этому списку по порядку; остановитесь на первом «да».
1. Ваш допуск на поверхность точнее ±0,03 мм? Если да, указывайте AA и подтверждайте сертификатом.
2. Диаметр инструмента менее 3 мм? Если да, указывайте AA независимо от допуска — стоимость поломки доминирует.
3. Операция — развёртывание, растачивание или контрольные измерения? Если да, указывайте AA.
4. Операция — черновая обработка, сверление или нарезание резьбы? Если да, стандартный класс обычно правильный и более дешёвый.
5. Всё остальное? Класс A — разумный вариант по умолчанию.
Затем примените проверку сборки: состояние конуса держателя, состояние гайки, дисциплина момента затяжки, чистота. Хорошо обслуживаемая стандартная цанга всегда лучше запущенной цанги AA.
Смешивание классов в одном цехе
Это нормально и разумно — использовать оба. Многие цеха держат AA в размерах, которые используют для чистовой обработки (3, 4, 6, 8, 10, 12 мм), и стандартный класс в остальных. Цветовая кодировка или маркированная стойка предотвращают путаницу, что важно, потому что стандартную цангу в чистовой наладке заметят только после измерения детали.
Что указывать в заказе на закупку
Неоднозначность — главная причина споров о классе. Включите в заказ следующее:
| Пункт спецификации | Рекомендуемая формулировка |
|---|---|
| Стандарт | DIN 6499 / ISO 15488, укажите класс |
| Класс | «AA, макс. TIR 0,005 мм на торце цанги» (или требуемое значение) |
| Длина контроля | Укажите, где измеряется TIR (торец, 2×D, 4×D) |
| Материал | Пружинная сталь, закалённая и шлифованная; укажите диапазон твёрдости, если это критично |
| Контроль | Сертификат соответствия с данными TIR; 100% для AA |
| Маркировка | Класс и размер лазерной маркировкой на корпусе цанги |
| Упаковка | Индивидуальная трубка или лоток, защита от ударов |
Если вы покупаете цанги как часть сборки держателя, укажите также биение сборки — именно это значение видит ваш процесс.
Как BQUQ обеспечивает классы точности цанг
BQUQ (Dongguan) производит цанги, цанговые патроны и инструментальную оснастку на четырёх производственных линиях на одном заводе ISO9001, наряду с обработкой на заказ с точностью ±0,005 мм, штамповкой металла, изготовлением пружин на заказ и радиаторов.
Для цанг мы можем:
- Поставлять цанги стандартного, A и AA класса серий ER, TG, 5C, R8 и для автоматов продольного точения с проверкой TIR на сертифицированной контрольной оправке.
- Изготавливать цанги на заказ и специальные — нестандартные отверстия (шестигранные, квадратные, треугольные, со шпоночным пазом), удлинённые, с наружной резьбой и зеркально полированные варианты.
- Изготавливать соответствующие цанговые патроны, гайки, ключи и удлинители как единую сборку из одного источника, чтобы класс и держатель проверялись вместе.
- Работать с гибким минимальным заказом, от прототипов до производственных партий, с расчётом за 12 рабочих часов.
Поскольку цанга и патрон производятся на одном заводе, мы можем указать биение сборки, а не два отдельных значения компонентов — именно это фактически определяет качество вашей детали.
Соответствующие семейства продукции: цанги для автоматов продольного точения для швейцарских и кулачковых автоматов, цанговые патроны для инструментальных держателей для фрезерования и сверления ER/TG и силовые патроны для швейцарских станков, где зажим цанги интегрирован в шпиндель.
Часто задаваемые вопросы
В: Всегда ли цанга AA точнее цанги A в станке?
О: Не автоматически. Класс ограничивает биение новой цанги, но биение в сборе также включает конус держателя, гайку, момент затяжки и чистоту. Изношенный держатель может добавить 0,02 мм или больше, перекрывая разницу 0,005 мм между классами. Измерьте биение в сборе индикатором на контрольной оправке, прежде чем делать вывод, что виновата цанга.
В: Как часто нужно заменять цанги AA?
О: Фиксированного интервала нет — заменяйте по измерению, а не по календарю. Проверяйте TIR на контрольной оправке каждые несколько сотен циклов зажима для критичных размеров. Как грубый ориентир: цанги AA при интенсивном использовании в чистой среде часто сохраняют класс несколько тысяч циклов, тогда как цанги, работающие в грязи или с чрезмерным моментом, могут выйти из класса за несколько сотен.
В: Можно ли использовать цангу AA для черновой обработки, чтобы упростить склад?
О: Можно, но обычно это расточительно. Черновые нагрузки и воздействие стружки ускоряют износ, поэтому цанги AA, используемые для черновой обработки, теряют класс быстрее, чем стандартные цанги на той же работе. Большинство цехов получают лучшую стоимость на деталь, сохраняя стандартный класс для черновой обработки и резервируя AA для чистовой обработки и малых инструментов.
В: Влияет ли гайка цанги на класс точности?
О: Да, значительно. Стандартная гайка и гайка с подшипником создают разное усилие зажима при одинаковом моменте, а изношенная или задиристая резьба гайки снижает усилие и может наклонять цангу. Используйте гайку, указанную для держателя, затягивайте до значения производителя и заменяйте гайки при износе резьбы или подшипника.
В: В чём разница между DIN 6499 класс 1 и класс 2?
О: DIN 6499 определяет размеры и классы точности цанг ER; класс 1 — более точный из двух обычно упоминаемых классов, класс 2 — менее точный. Производители часто обозначают их как A и AA. Поскольку названия различаются, всегда указывайте числовой предел TIR и длину контроля в заказе на закупку, а не полагайтесь только на название класса.
Связанные ресурсы
- О BQUQ и нашем заводе в Dongguan: /about/
- Ассортимент цанг и инструментальной оснастки: /tool-holder-collet-chucks/
- Серии цанг для автоматов продольного точения и швейцарских станков: /auto-lathe-collets/
- Тенденции обрабатывающей промышленности: /industry-dynamics/
- Полная библиотека технических статей: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры и применения: /case/
- Запросить расчёт или отправить чертежи: /contact/
Автор — инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


