
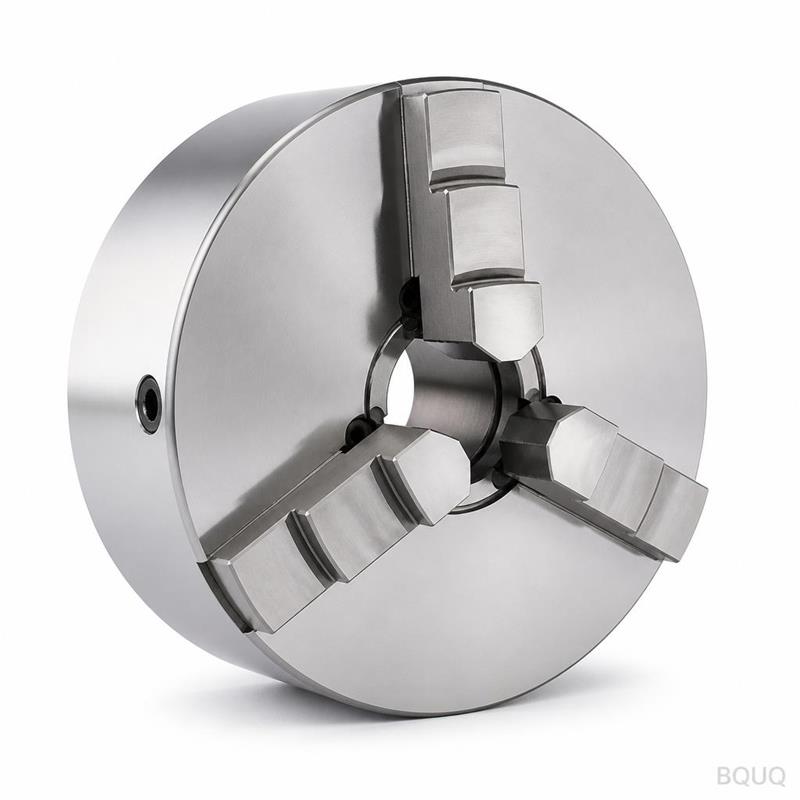
TIR цанги: измерение и обеспечение суммарного радиального биения
Краткий ответ: TIR цанги (суммарное радиальное биение) — это полный размах колебаний стрелки индикатора часового типа при повороте шпинделя или инструмента на один оборот, измеренный по шлифованной базовой поверхности, а не по гайке цанги или необработанному прутку. Для стандартного цангового патрона ER в хорошем состоянии ожидайте TIR 0,005–0,010 мм по торцу конуса цанги; высокоточные системы и направляющие втулки для швейцарских автоматов могут выдерживать 0,002–0,005 мм. Всегда измеряйте на заготовке или хвостовике инструмента в пределах 10 мм от торца цанги, используйте индикатор с разрешением 0,002 мм, очищайте все конические поверхности и затягивайте гайку до момента, указанного для семейства цанг. Биение суммируется: шпиндель + патрон + цанга + заготовка — каждый элемент вносит погрешность.
Что такое TIR цанги — и чем он не является?
TIR означает суммарное радиальное биение. Это полный размах колебаний стрелки индикатора часового типа (DTI) или рычажного индикатора при повороте измеряемой детали на 360°. Если стрелка отклоняется от −0,004 мм до +0,006 мм, TIR составляет 0,010 мм — полная зона размаха, а не только положительное значение.
Это определение важно, потому что инженеры часто неправильно сообщают о биении тремя способами:
- Указывают половину показания. Некоторые операторы называют «5 микрон», когда стрелка отклонилась на 10. Промышленное соглашение — размах от пика до пика.
- Измеряют не ту поверхность. Шлифованный торец гайки цанги часто в 2–4 раза хуже, чем само отверстие цанги. Измерение гайки говорит о гайке, а не о зажимном приспособлении.
- Измеряют неконцентричную базу. Холоднотянутый пруток с собственной овальностью 0,02 мм покажет эту овальность как биение. Вы измеряете пруток, а не цангу.
TIR также отличается от соосности (зона допуска GD&T относительно базовой оси) и осевого биения / биения торца (измеряется по торцу, перпендикулярному оси). Цанговый патрон может иметь отличный радиальный TIR и плохое торцевое биение, что проявляется в детали, которая круглая, но не перпендикулярна оси шпинделя.
Радиальное и осевое биение в цанговом зажиме
| Тип биения | Что измеряет | Типичное расположение индикатора | Где это критично |
|---|---|---|---|
| Радиальное TIR | Боковое колебание относительно оси вращения | Перпендикулярно шлифованному диаметру | Разброс диаметра, плохая круглость, увод сверла |
| Осевое (торцевое) TIR | Торцевое колебание вдоль оси | Параллельно шлифованному торцу | Перпендикулярность, несовпадение буртиков, ошибка шага резьбы |
| TIR контактного конуса | Биение конического гнезда цанги в патроне | По конусу патрона без установленной цанги | Усиливает каждую последующую погрешность |
| TIR заготовки | Биение фактической детали или хвостовика инструмента | 5–10 мм от торца цанги | Число, определяющее качество детали |
Как правильно измерить TIR цанги?
Дисциплина измерений отличает реальное число от случайного. Следуйте этой последовательности.
Шаг 1 — Очистите всё
Протрите конус шпинделя, конус патрона, конус цанги, отверстие цанги, резьбу гайки и торец гайки безворсовой салфеткой с лёгкой масляной плёнкой. Одна стружка 10 мкм, застрявшая в конусе, может увеличить TIR до 0,03 мм и более. Это самая распространённая причина «плохих» цанг, которые на стенде показывают отличные результаты.
Шаг 2 — Жёстко закрепите индикатор
Используйте магнитную стойку или, что лучше, специальную стойку для индикатора, привинченную к столу станка или револьверной головке. Шток индикатора должен быть как можно короче и перпендикулярен измеряемой поверхности. Рычажный DTI с ценой деления 0,002 мм — практический минимум; цифровой 0,001 мм лучше для высокоточных работ.
Шаг 3 — Выберите базовую поверхность
- Без цанги: измерьте конус патрона или шлифованный носовой диаметр патрона. Это даст собственный TIR патрона.
- С цангой, без заготовки: измерьте аттестованный контрольный палец или шлифованный эталонный стержень в отверстии цанги, 5–10 мм от торца цанги.
- В производстве: измерьте фактическую заготовку при том же вылете, при котором будете обрабатывать.
Шаг 4 — Обнулите, поверните, считайте размах
Предварительно нагрузите индикатор на 0,05–0,10 мм, обнулите шкалу, затем поверните шпиндель на полные 360° вручную или на низких оборотах. Запишите максимум и минимум. TIR = макс − мин. Повторите в трёх угловых положениях цанги в гайке (через 120°) и возьмите лучший результат — это стандартная практика для высокоточных цанг, так как усредняется остаточная погрешность формы.
Шаг 5 — Разделите стек погрешностей
Измеряйте послойно, чтобы знать, что исправлять:
| Измеряемый слой | Что это говорит | Типичное хорошее значение (ориентировочно) |
|---|---|---|
| Нос шпинделя / конус, без патрона | Состояние станка | 0,002–0,005 мм |
| Конус патрона в шпинделе | Качество патрона + интерфейса | 0,003–0,008 мм |
| Цанга в патроне, эталонный палец | Стек цанги + гайки + конуса | 0,005–0,015 мм |
| Заготовка при вылете 3× D | Реальные условия резания | Добавьте 0,005–0,020 мм |
| Направляющая втулка швейцарского станка против цанги | Выравнивание скользящей посадки | Зазор 0,002–0,005 мм |
Если только шпиндель имеет погрешность 0,015 мм, никакая цанга в мире не спасёт работу. Диагностируйте от шпинделя наружу.
Что на самом деле вызывает дрейф TIR цанги?
Биение редко бывает одной причиной. Это стек, и он растёт с вылетом, скоростью и температурой.
Контакт конуса и угол конуса
Задний конус цанги должен садиться на конус патрона с контактом 70–90%. Изношенный или развальцованный конус патрона, или цанга другого стандарта (например, цанга ER32 в гнезде TG100), создаёт линейный контакт и биение в 3–5 раз больше. Погрешность угла конуса всего 0,5° на конусе длиной 30 мм заметно смещает ось цанги. Наше руководство по углу конуса цанги подробно описывает геометрию.
Состояние гайки и момент затяжки
Гайка — не пассивная крышка. Она преобразует осевое натяжение в радиальное зажатие через скошенный торец цанги. Перетянутая гайка деформирует отверстие цанги в слегка треугольную форму; недотянутая гайка позволяет цанге смещаться под нагрузкой. Используйте момент, указанный для семейства цанг — обычно 80–100 Н·м для ER32, 130–160 Н·м для ER40 — с помощью подходящего динамометрического ключа, а не рожкового ключа и рывка.
Износ цанг, состояние отверстия и загрязнения
Цанга, которая зажала 50 000 деталей, будет иметь полированное, слегка увеличенное отверстие. Измерьте его: если отверстие превышает номинал более чем примерно на 0,02 мм, или если на прорезях появились трещины, снимите её с эксплуатации. Зеркально полированные отверстия и закалённые шлифованные конусы сохраняют допуск гораздо дольше в высокоцикличном производстве.
Вылет и длина зажима
Зажим только 3 мм хвостовика диаметром 12 мм — рецепт перекоса. Как правило, зажимайте не менее 60–70% глубины отверстия цанги и поддерживайте вылет инструмента менее 4× диаметра, где позволяет жёсткость. Биение на торце цанги растёт примерно линейно с расстоянием.
Скорость, центробежная сила и тепловое расширение
Выше примерно 15 000 об/мин центробежная сила слегка раскрывает цангу, а гайка теплово расширяется. Ожидайте дополнительные 0,003–0,010 мм TIR на высокой скорости для стандартной системы ER. Балансированные высокоточные патроны с согласованной гайкой значительно снижают этот эффект.
Насколько жёстким должен быть TIR цанги для вашего применения?
Универсального числа нет. Сопоставляйте TIR с допуском на элемент, который нужно выдержать.
| Применение | Практическая цель по TIR (ориентировочно) | Почему |
|---|---|---|
| Общее фрезерование, элементы ±0,05 мм | 0,020 мм | Влияние биения инструмента внутри зоны допуска |
| Сверление, отверстия H8–H9 | 0,010–0,015 мм | Предотвращает увеличение отверстия и увод сверла |
| Развёртывание и растачивание | 0,005–0,010 мм | Напрямую переносится на размер и чистоту отверстия |
| Прецизионное точение, ±0,01 мм | 0,005 мм | Диаметр и круглость следуют за биением |
| Точение на швейцарских автоматах, мелкие детали | 0,002–0,005 мм | Зазор направляющей втулки измеряется в микронах |
| Шлифование, зеркальная отделка | 0,002 мм или лучше | Чувствительность к дребезгу и чистоте поверхности |
Полезное эмпирическое правило: TIR должен быть не более 20–25% от самого жёсткого размерного допуска на элемент. Если нужно выдержать ±0,010 мм, стремитесь к TIR 0,005 мм или лучше.
Для работ на швейцарских автоматах направляющую втулку и цангу нужно рассматривать как единую систему — зазор втулки плюс TIR цанги определяют эффективное биение детали. См. наше руководство по выбору системы цанг для подбора патронов, цанг и втулок.
Как удерживать низкий TIR в производстве?
Удержать 0,005 мм на стенде легко. Удержать это в течение трёх смен — задача процесса.
Заранее задайте правильную оснастку
- Используйте высокоточные или сверхточные цанги со шлифованными закалёнными конусами для всего, что ниже 0,010 мм.
- Согласуйте патрон с интерфейсом станка — изношенный конус BT40 будет доминировать над всем последующим.
- Для швейцарских и автоматных работ указывайте правильный носовой диаметр и глубину гнезда. Наше руководство по носовому диаметру цанги объясняет, как правильно получить этот размер с первого раза.
- Для крупносерийного точения силовой патрон или цанговый патрон для швейцарского станка с повторяемым зажимом фиксированной длины полностью исключает вариативность оператора.
Управляйте процессом, а не только деталью
1. Затягивайте каждую гайку калиброванным ключом и записывайте момент.
2. Очищайте конусы при каждой смене инструмента — протирка за 5 секунд лучше 5 часов переделки.
3. Индексируйте цангу в гайке до лучшего из трёх положений при настройке, затем пометьте.
4. Повторно измеряйте TIR в начале каждой смены на эталонном пальце и после любого удара.
5. Заменяйте цанги по счётчику циклов, а не по отказу. Для высокоточной работы 20 000–50 000 циклов зажима — разумная плановая цифра.
Проверяйте на заготовке, а не на патроне
Единственное число TIR, которое имеет значение, — на режущей кромке или поверхности детали, при реальном вылете. Составьте простой лист настройки с целевым TIR, местом измерения и пределом приёмки, и проводите аудит.
Где место BQUQ
BQUQ управляет четырьмя производственными линиями на одной фабрике ISO9001 в Dongguan: обработка на заказ с допуском ±0,005 мм, штамповка металла, изготовление пружин на заказ и производство радиаторов. Цанговые зажимные приспособления — ключевая компетенция: мы изготавливаем цанги, цанговые патроны, гайки и направляющие втулки для швейцарских станков собственными силами, что означает, что геометрия конуса и соосность отверстия контролируются на источнике, а не собираются из покупных деталей.
Для покупателей это означает гибкий минимальный заказ, прямые цены от производителя и расчёт за 12 рабочих часов. Пришлите чертёж с вашим требованием по TIR, диапазоном зажима и интерфейсом станка, и мы подтвердим достижимое число до того, как вы вложитесь в оснастку.
Часто задаваемые вопросы
В: Какой TIR приемлем для цангового патрона ER?
О: Для стандартного цангового патрона ER в хорошем состоянии TIR 0,005–0,010 мм, измеренный на эталонном пальце у торца цанги, — разумное ожидание. Сверхточные патроны могут достигать 0,002–0,003 мм. Всё, что выше 0,015 мм, обычно указывает на загрязнённый конус, изношенную гайку, повреждённую цангу или погрешность шпинделя — диагностируйте стек перед заменой деталей.
В: Следует ли измерять TIR цанги на гайке или на заготовке?
О: Измеряйте на заготовке или аттестованном эталонном пальце, 5–10 мм от торца цанги. Шлифованный торец гайки не является надёжной базой и обычно показывает в 2–4 раза хуже, чем отверстие цанги. Измерение гайки говорит о гайке, а не о биении, которое фактически увидит ваша режущая кромка.
В: Уменьшает ли TIR более сильная затяжка гайки цанги?
О: Нет. Перетяжка деформирует отверстие цанги в слегка треугольную форму и может увеличить TIR, одновременно снижая усилие зажима. Используйте указанный момент для семейства цанг — обычно 80–100 Н·м для ER32 и 130–160 Н·м для ER40 — с калиброванным динамометрическим ключом. Недотяжка столь же вредна, позволяя цанге смещаться под нагрузкой резания.
В: Как вылет инструмента влияет на биение цанги?
О: Биение на режущей кромке растёт примерно линейно с расстоянием от торца цанги. Патрон, показывающий 0,005 мм у торца цанги, может показывать 0,015–0,025 мм при вылете 3× диаметра, в зависимости от прямолинейности хвостовика инструмента и жёсткости патрона. Всегда измеряйте при реальном рабочем вылете, а не только у цанги.
В: Как часто следует заменять цанги в крупносерийном производстве?
О: Заменяйте по счётчику циклов, а не по отказу. Для высокоточной работы 20 000–50 000 циклов зажима — практическая плановая цифра, но реальный триггер — измерение: снимайте цангу с эксплуатации, когда её отверстие превышает номинал примерно на 0,02 мм, когда TIR выходит за ваш предел после очистки и повторной индексации, или когда появляются трещины на прорезях.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Цанговые патроны и цанговые патроны для инструментальных оправок: /tool-holder-collet-chucks/
- Силовые патроны для швейцарских станков: /power-chucks-swiss/
- Цанги для автоматов продольного точения: /auto-lathe-collets/
- Отраслевые тенденции в прецизионном производстве: /industry-dynamics/
- Больше технических статей: /bquq-blog/
- FAQ и примеры внедрения: /faq/ | /case/
- Свяжитесь с нашей инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


