
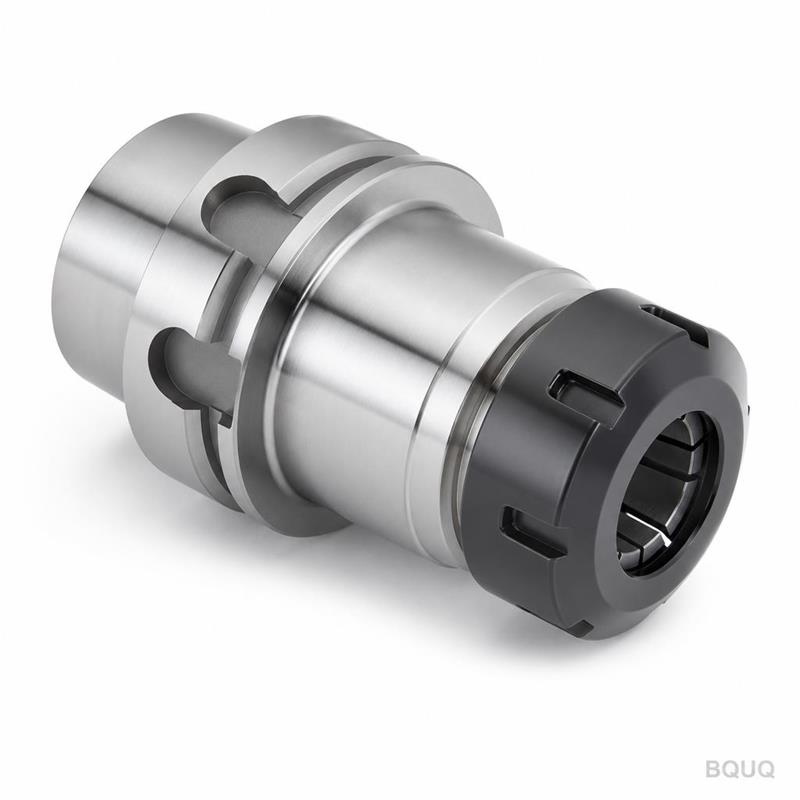
Диаметр носка цанги: согласование втулки и заготовки
Краткий ответ: диаметр носка цанги должен соответствовать отверстию направляющей втулки в пределах примерно 0,005–0,010 мм для работ на швейцарских станках, а прутковая заготовка должна находиться в диапазоне зажима цанги — обычно ±0,05 мм от номинала для стандартной пружинной цанги. Если носок имеет недостаточный размер, втулка не может поддерживать пруток; если завышенный, цанга не сядет в патрон или конус шпинделя. Согласуйте все три параметра — носок цанги, отверстие втулки и диаметр заготовки — прежде чем резать металл. BQUQ рассчитывает стоимость таких согласованных комплектов за 12 рабочих часов.
Диаметр носка цанги — один из тех размеров, которые выглядят тривиально на чертеже и приводят к браку на производстве. Он находится на пересечении трёх отдельных допусков: самой цанги, направляющей втулки (или носка патрона) и прутковой заготовки, которую вы через неё подаёте. Ошибётесь в суммировании допусков — получите биение, вытягивание прутка, вибрацию или втулку, изнашивающуюся за неделю.
Это руководство описывает, как определяется диаметр носка, как он взаимодействует с направляющими втулками при обработке на швейцарских станках и как задавать согласованные комплекты цанг и втулок для работ на токарных станках с ЧПУ. Оно написано для инженеров и закупщиков, приобретающих цанги, втулки и цанговые патроны у производственного партнёра.
Что такое диаметр носка цанги?
Диаметр носка — это наружный диаметр цанги на её переднем торце — конце, обращённом к заготовке. У пружинной цанги это передняя кромка прорезного конического корпуса. У цанги для швейцарского станка это торец, который входит внутрь направляющей втулки или упирается в неё.
Он не совпадает с:
- Диаметром отверстия — внутренним диаметром, который зажимает заготовку.
- Диаметром корпуса — основной цилиндрической частью, которая садится в патрон или шпиндель.
- Углом конуса — углом при вершине, в который упирается зажимная гайка или патрон.
Диаметр носка важен, потому что это поверхность, которая базируется по втулке или носку патрона. Если носок не сидит соосно с отверстием втулки, пруток не поддерживается там, где это необходимо — прямо в зоне резания.
Диаметр носка против диаметра корпуса
У большинства цанг типа ER диаметр носка немного меньше диаметра корпуса, а конус расположен между ними. У цанг для швейцарских станков и направляющих втулок геометрия носка более критична, потому что втулка поддерживает пруток непосредственно за инструментом.
Типичное соотношение выглядит так:
| Элемент | Типичная функция | Критический допуск |
|---|---|---|
| Диаметр носка | Базируется по втулке или торцу патрона | Соосность с отверстием |
| Диаметр корпуса | Садится в патрон или шпиндель | Посадка в отверстие патрона |
| Диаметр отверстия | Зажимает заготовку | Диапазон зажима |
| Угол конуса | Передача зажимного усилия | Соответствие угла гайке/патрону |
Почему носок является базовой поверхностью
При обработке на швейцарских станках направляющая втулка является базой. Пруток скользит через втулку, а цанга подаёт пруток вперёд. Носок цанги должен совпадать с отверстием втулки, чтобы пруток не отклонялся при подаче. Любое несоответствие проявляется как конусность, биение или непостоянная длина детали.
Как диаметр носка взаимодействует с направляющей втулкой?
На швейцарских токарных станках направляющая втулка и цанга работают в паре. Втулка удерживает пруток неподвижно в зоне резания; цанга зажимает и подаёт его. Диаметр носка цанги должен быть согласован с отверстием втулки, чтобы они образовывали непрерывный путь поддержки.
Практическое правило:
- Отверстие втулки = диаметр заготовки + 0,005–0,010 мм зазора (для скользящей посадки).
- Отверстие цанги = диаметр заготовки в пределах диапазона зажима цанги.
- Носок цанги = соосен с отверстием втулки в пределах 0,005 мм радиального биения для точных работ.
Если носок цанги имеет недостаточный размер относительно втулки, пруток может отклоняться между ними. Если завышенный, цанга может не войти в гнездо втулки или заклинить и износить торец втулки.
Скользящая посадка против зажимной посадки
Втулка — это скользящая посадка: пруток должен перемещаться через неё. Цанга — это зажимная посадка: она должна удерживать пруток без проскальзывания. Эти два требования действуют в противоположных направлениях, поэтому согласованные комплекты так важны.
Распространённая ошибка — покупать цангу и втулку отдельно у разных поставщиков и предполагать, что диаметры носков совпадут. Обычно они не совпадают, потому что диаметр носка не является стандартизированным размером для всех семейств цанг.
Пример суммирования допусков
Рассмотрим пруток 6 мм:
| Компонент | Номинал | Допуск | Результат |
|---|---|---|---|
| Прутковая заготовка | 6,000 мм | ±0,010 мм | 5,990–6,010 мм |
| Отверстие втулки | 6,010 мм | +0,005/−0,000 мм | 6,010–6,015 мм |
| Отверстие цанги | 6,000 мм | ±0,010 мм | 5,990–6,010 мм |
| Носок цанги | Согласован с втулкой | ±0,005 мм радиальное биение | Должен совпадать |
Если пруток имеет размер 6,010 мм, а отверстие втулки 6,010 мм, пруток не будет скользить. Если пруток 5,990 мм, а втулка 6,015 мм, пруток будет болтаться. Носок цанги должен быть достаточно соосным, чтобы пруток не отклонялся при переходе от втулки к цанге.
Как согласовать диаметр носка цанги с заготовкой?
Согласование — это трёхэтапный процесс: измерить заготовку, выбрать втулку, затем выбрать цангу.
Шаг 1: Измерьте фактическую прутковую заготовку
Не доверяйте номинальному диаметру. Холоднотянутая и шлифованная прутковая заготовка различается по марке и поставщику. Измерьте в нескольких точках и отметьте максимум и минимум. Для работ на швейцарских станках предпочтительна шлифованная и полированная заготовка, потому что она лучше выдерживает диаметр.
Шаг 2: Выберите направляющую втулку
Отверстие втулки должно быть равно максимальному диаметру заготовки плюс 0,005–0,010 мм. Это обеспечивает скользящую посадку без чрезмерного зазора. Для высокоточных работ некоторые цеха используют зазор всего 0,003 мм, но это требует очень стабильной заготовки.
Шаг 3: Выберите цангу
Отверстие цанги должно зажимать заготовку без упора в дно. Пружинная цанга обычно имеет диапазон зажима около ±0,05 мм от номинала. Если заготовка выходит за этот диапазон, цанга не зажмётся должным образом или не отпустит.
Затем диаметр носка цанги должен соответствовать гнезду втулки. В согласованных комплектах цанга и втулка шлифуются вместе или по одной базе, чтобы носок совпадал с отверстием втулки.
Таблица согласования
| Диаметр заготовки | Отверстие втулки (типичное) | Отверстие цанги | Соответствие носка цанги |
|---|---|---|---|
| 3,000 мм | 3,005–3,010 мм | 3,000 мм | Соосность с гнездом втулки |
| 6,000 мм | 6,005–6,010 мм | 6,000 мм | Соосность с гнездом втулки |
| 10,000 мм | 10,005–10,010 мм | 10,000 мм | Соосность с гнездом втулки |
| 12,000 мм | 12,005–12,010 мм | 12,000 мм | Соосность с гнездом втулки |
Это ориентировочные значения. Фактический зазор зависит от чистоты поверхности заготовки, скорости и материала.
Что происходит при неправильном диаметре носка?
Неправильный диаметр носка проявляется предсказуемым образом. Распознавание симптома помогает отследить его до размера.
Недостаточный носок
Недостаточный носок оставляет зазор между цангой и втулкой. Пруток может отклоняться в этом зазоре, вызывая:
- Конусность на длинных деталях.
- Биение, изменяющееся с положением прутка.
- Вибрацию в зоне резания.
- Непостоянную длину детали при работе на швейцарском станке.
Завышенный носок
Завышенный носок не сядет должным образом. Он может:
- Заклинить в гнезде втулки.
- Не дать цанге полностью закрыться.
- Износить торец втулки.
- Вызвать смещение цанги от центра.
Изношенный носок
Даже правильно подобранный носок со временем изнашивается. Абразивная заготовка, высокое зажимное усилие и плохая смазка ускоряют износ. Изношенный носок теряет соосность и начинает давать те же симптомы, что и недостаточный носок. Поэтому характер износа цанг следует регулярно проверять на крупносерийных работах.
Чем отличается диаметр носка у разных типов цанг?
Диаметр носка не является универсальным размером. Он различается по семействам цанг, и каждое семейство имеет свою согласованную втулку или патрон.
| Тип цанги | Типичная особенность носка | Сопрягаемый компонент |
|---|---|---|
| Цанга ER | Носок меньше корпуса, конус позади | Цанговый патрон или гайка ER |
| Цанга 5C | Носок с наружной резьбой или шпоночным пазом | Патрон или зажим 5C |
| Цанга для швейцарского станка | Носок согласован с направляющей втулкой | Направляющая втулка швейцарского станка |
| Цанга автоматного станка | Носок согласован с носком шпинделя | Шпиндель автоматного станка |
| Цанга R8 | Носок со шпоночным пазом | Шпиндель R8 |
Для работ на швейцарских и автоматных станках носок обычно согласуется с втулкой или шпинделем, а не со стандартом. Поэтому совместимость цанг и втулок — это отдельный вопрос проектирования, отличный от выбора цанги.
Швейцарский станок против автоматного
Цанги для швейцарских станков предназначены для станков с подвижным шпинделем, где пруток перемещается через направляющую втулку. Цанги для автоматных станков предназначены для станков с неподвижным шпинделем, где цанга sits в шпинделе. Геометрия носка отражает это: у швейцарских цанг носок совпадает с втулкой, а у автоматных цанг носок садится в шпиндель.
Можно ли использовать стандартную цангу с нестандартной втулкой?
Иногда можно, но это компромисс. Стандартные цанги имеют диаметры носков, шлифованные до номинального размера. Нестандартные втулки можно изготовить под них, но посадка будет настолько хорошей, насколько позволяют два допуска.
Лучший подход — задавать цангу и втулку как согласованный комплект. Это распространено при обработке на швейцарских станках, где втулка и цанга шлифуются по одной базе. BQUQ производит согласованные комплекты цанг и втулок для швейцарских и автоматных станков, с диаметрами носков, выдержанными по гнезду втулки.
Если вы используете стандартную цангу, проверьте диапазон зажима цанги, прежде чем предполагать, что она удержит вашу заготовку. Диапазон зажима и диаметр носка — это отдельные ограничения.
Как задать согласованный комплект цанги и втулки?
Задавайте комплект по функции, а не только по размеру. Хорошая спецификация включает:
- Диаметр и допуск заготовки.
- Отверстие втулки и зазор.
- Отверстие цанги и диапазон зажима.
- Диаметр носка и соосность с отверстием.
- Материал и твёрдость.
- Чистоту поверхности отверстия и носка.
Что включить в чертёж
| Параметр | Пример | Примечания |
|---|---|---|
| Диаметр заготовки | 6,000 ±0,010 мм | Измерьте фактическую заготовку |
| Отверстие втулки | 6,008 +0,004/−0,000 мм | Скользящая посадка |
| Отверстие цанги | 6,000 ±0,010 мм | В пределах диапазона зажима |
| Соосность носка | 0,005 мм радиальное биение | По гнезду втулки |
| Твёрдость | 58–62 HRC (типично) | Для износостойкости |
| Чистота отверстия | Ra 0,4 мкм (типично) | Для зажима и отпускания |
Эти значения ориентировочные. Ваше применение может требовать более жёстких или более свободных пределов.
Почему согласованные комплекты снижают брак
Когда цанга и втулка согласованы, пруток поддерживается непрерывно от втулки до цанги. Это снижает отклонение, улучшает чистоту поверхности и продлевает срок службы инструмента. Это также ускоряет наладку, потому что два компонента уже выровнены.
Для крупносерийных работ согласованные комплекты обычно стоят дополнительных затрат. Для мелкосерийных или прототипных работ стандартная цанга с плотно пригнанной втулкой может быть приемлемой.
Где здесь место BQUQ?
BQUQ — это завод точного производства с сертификатом ISO9001 в Dongguan, Китай. Мы управляем четырьмя производственными линиями на одной фабрике: обработка на ЧПУ (±0,005 мм), штамповка металла, изготовление пружин на заказ и производство радиаторов. Мы изготавливаем цанги, направляющие втулки, цанговые патроны и согласованные комплекты для швейцарских и автоматных станков.
Мы рассчитываем стоимость за 12 рабочих часов и работаем с гибким минимальным заказом, поэтому вы можете заказать согласованный комплект для пробного запуска, прежде чем переходить к серийным объёмам. Если вам нужна помощь в согласовании диаметра носка с вашей втулкой и заготовкой, пришлите нам диаметр заготовки, отверстие втулки и модель станка.
- Цанги для автоматных станков для станков с неподвижным шпинделем.
- Силовые патроны для швейцарских станков для работ с подвижным шпинделем.
- Цанговые патроны для инструментальных оправок для фрезерования и сверления.
Часто задаваемые вопросы
В: Что такое диаметр носка цанги?
О: Диаметр носка цанги — это наружный диаметр цанги на её переднем торце — конце, обращённом к заготовке или направляющей втулке. Это базовая поверхность, которая должна совпадать с отверстием втулки или носком патрона. Он не совпадает с диаметром отверстия (который зажимает заготовку) или диаметром корпуса (который садится в патрон). У цанг для швейцарских станков диаметр носка согласован с гнездом направляющей втулки.
В: Насколько плотным должен быть зазор направляющей втулки?
О: Для большинства работ на швейцарских станках отверстие втулки должно быть на 0,005–0,010 мм больше максимального диаметра заготовки. Это обеспечивает скользящую посадку без чрезмерного зазора. Для высокоточных работ зазор может быть всего 0,003 мм, но это требует очень стабильной шлифованной заготовки. Слишком плотный — пруток не будет скользить; слишком свободный — пруток будет отклоняться в зоне резания.
В: Можно ли использовать стандартную цангу ER с направляющей втулкой швейцарского станка?
О: Как правило, нет. Цанги ER предназначены для станков с неподвижным шпинделем и имеют геометрию носка, не соответствующую направляющим втулкам швейцарских станков. У цанг для швейцарских станков носок совпадает с отверстием втулки. Использование цанги ER в швейцарском применении обычно даёт биение, конусность или плохую чистоту поверхности. Вместо этого используйте согласованный комплект цанги и втулки для швейцарского станка.
В: Что произойдёт, если носок цанги имеет недостаточный размер?
О: Недостаточный носок оставляет зазор между цангой и втулкой. Пруток может отклоняться в этом зазоре, вызывая конусность на длинных деталях, биение, изменяющееся с положением прутка, вибрацию в зоне резания и непостоянную длину детали. Симптом часто выглядит как проблема втулки, но первопричина — соответствие носка втулке.
В: Как измерить диаметр носка цанги?
О: Измерьте наружный диаметр на переднем торце микрометром или настольным компаратором, снимая показания в нескольких точках по окружности для проверки соосности. Для согласованных комплектов измерьте носок относительно отверстия с помощью индикатора на оправке. Проверьте износ на кромке носка, так как это область, контактирующая с гнездом втулки.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Цанги, втулки и цанговые патроны: /auto-lathe-collets/
- Отраслевые тенденции в точной обработке: /industry-dynamics/
- Технические статьи о цангах и оснастке: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры из производства: /case/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике с сертификатом ISO9001. Прямые поставки из Dongguan, Китай — расчёт стоимости за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


