
Цанги превосходят кулачковые патроны на малых диаметрах благодаря полному охвату и центрированию класса 0,005 мм. BQUQ обрабатывает оба типа, ISO9001, предложение за 12 часов.
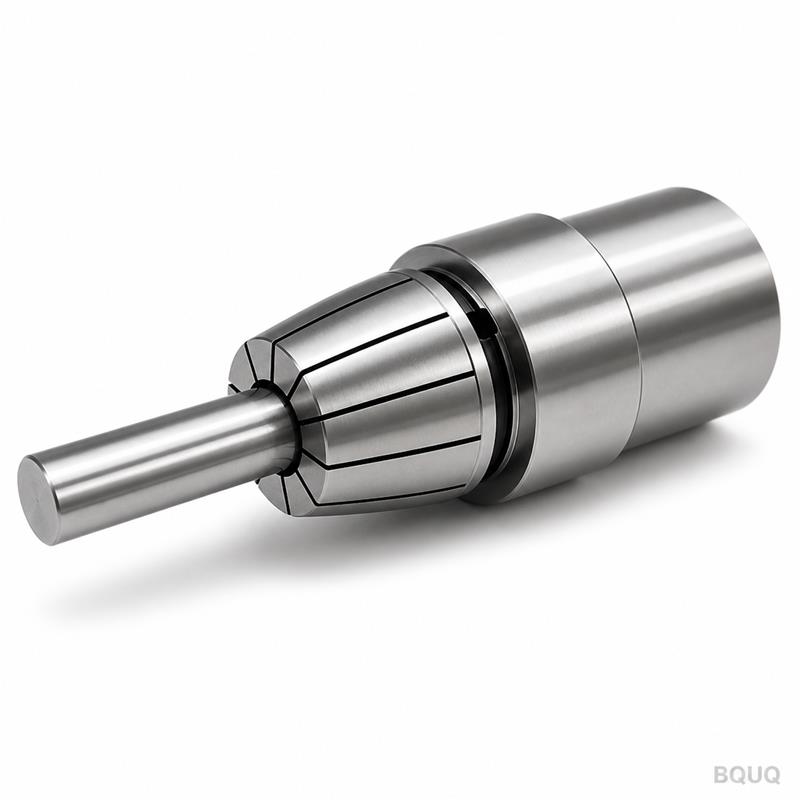
Цанги против кулачковых патронов: точное зажимное оснащение для малых диаметров
При обработке прутка малого диаметра цанги превосходят кулачковые патроны по двум ключевым параметрам — центрированию и повторяемости — поскольку цанга охватывает полную окружность отверстием, отшлифованным концентрично конусу, в то время как патрон передает усилие через три или шесть кулачков и содержит больше подвижных частей. Цанги обычно обеспечивают биение в классе 0,005 мм; кулачковые патроны на малых диаметрах, как правило, изначально работают на порядок хуже. Патроны выигрывают по диапазону захвата, сырому усилию зажима и большим диаметрам.
Спор между цангой и патроном — это, по сути, спор о диаметре. Ниже примерно 25–30 мм цанги являются точным решением: они лучше центрируют, лучше повторяют и работают точнее, поскольку их геометрия проще — шлифованное отверстие, шлифованный конус и отсутствие кулачковых механизмов, подверженных износу. Выше этого диапазона, а также когда размеры заготовок сильно варьируются, кулачковые патроны берут верх, поскольку они захватывают все, что находится в пределах хода кулачков, и обеспечивают усилие зажима, недостижимое для разрезных цанг. Выбор правильного варианта для каждой конкретной работы лучше, чем защита какой-либо одной стороны как универсального ответа.
Что представляет собой каждая система
Цанговое зажимное устройство — это коническая втулка (или патрон, удерживающий такую втулку), которая обжимает заготовку по всей окружности. В простейшей форме — пружинная цанга на токарном автомате или швейцарском станке — втулка втягивается в конус, и прорезные лепестки равномерно смыкаются. Захват непрерывен по окружности прутка, а отверстие, которое захватывает, — это та же поверхность, которая была отшлифована концентрично посадочному конусу.
Кулачковый патрон — это механизм: спиральная или клиновая плита одновременно перемещает три, четыре или шесть кулачков внутрь. Кулачки захватывают в отдельных точках или коротких дугах, а механизм между приводом и заготовкой — спираль, направляющие, крепление кулачков — имеет люфты, износ и деформации, которых нет у цанг.
| Свойство | Цанга (пружинная) | Кулачковый патрон (3-кулачковый самоцентрирующий) |
|---|---|---|
| Контакт захвата | Полная окружность | 3 точки/дуги |
| Типичное биение, малый диаметр | Класс 0,005–0,010 мм | 0,02–0,05 мм типично, изначально |
| Диапазон захвата | Один размер ± небольшой допуск | Ход кулачков, широкий |
| Усилие зажима | Умеренное, ограничено тягой | Высокое, механически умноженное |
| Подвижные части | Нет (втулка изгибается) | Спираль/клин, кулачки, направляющие |
| Изнашиваемые элементы | Отверстие, конус | Направляющие кулачков, спираль, кулачки |
| Оптимальная зона диаметров | Малые (примерно до 25–30 мм) | Средние и большие |
Цифры являются типичными торговыми значениями, а не техническим соревнованием — отшлифованный и выверенный патрон с мягкими кулачками может приблизиться к биению цанги, а цанга в загрязненном конусе может работать хуже, чем хороший патрон. Конструктивный аргумент остается в силе: у цанги меньше источников погрешности.
Почему цанги центрируют лучше
Центрирование в цанге обеспечивается геометрией; центрирование в патроне — механизмом. Отверстие цанги шлифуется в той же технологической цепочке, что и посадочный конус, поэтому при посадке конуса отверстие располагается на оси шпинделя в пределах класса биения цанги. Усилие зажима равномерно распределяется по окружности лепестками, которые изгибаются одинаково — нет кулачка, который зажимал бы сильнее с одной стороны.
Кулачковый патрон центрирует, перемещая три кулачка на равные расстояния — что он делает настолько хорошо, насколько качественно изготовлен и обслуживается спиральный или клиновой механизм. Износ направляющих кулачков, люфт спирали и погрешности крепления кулачков добавляют эксцентриситет, и эти погрешности растут по мере выдвижения кулачков от центра. На малых диаметрах, когда кулачки находятся у своего внутреннего предела, абсолютные погрешности механизма становятся значительной долей размера детали.
| Источник погрешности | Цанга | Кулачковый патрон |
|---|---|---|
| Геометрия захвата | Отверстие отшлифовано к конусу | Положение кулачков от механизма |
| Влияние износа | Медленный износ отверстия/конуса | Спираль, направляющие, кулачки — все изнашивается |
| Симметрия усилия зажима | Равномерная по конструкции | Зависит от состояния кулачков/спирали |
| Влияние размера детали | Класс сохраняется при любом отверстии | Погрешности растут на малых диаметрах |
| Повторяемость переустановки | Очень высокая | Хорошая или умеренная |
Повторяемость: производственный показатель
Для производства повторяемость часто важнее абсолютной точности: деталь должна возвращаться в один и тот же центр каждый цикл, цикл за циклом. Здесь цанги являются эталоном. Одна и та же цанга, захватывающая пруток того же размера, возвращается практически в одно и то же положение, потому что ничего не движется, кроме упругого изгиба лепестков, а лепестки возвращаются под действием пружины в то же отверстие.
Кулачковые патроны повторяют хорошо, когда они исправны, но они повторяют через механизм — а механизмы дрейфуют. Перешлифованные или перерезанные кулачки, стружка в спирали и температурные изменения корпуса патрона — все это смещает центр захвата между циклами. Для работ, где допуски на диаметр и позицию составляют десятые доли, этот дрейф является разницей между стабильным процессом и процессом, требующим постоянной регулировки. Однако там, где производство смешивает множество размеров деталей на одном станке, мгновенная регулировка диапазона патрона выигрывает у замены цанг — поэтому обе системы сосуществуют в одном цехе.
Усилие зажима и жесткость
Честное преимущество кулачкового патрона — это усилие. Клиновой или рычажный патрон умножает усилие тяги или гидравлики в усилие зажима кулачков, которое разрезная цанга не может обеспечить, и именно это усилие удерживает крупные заготовки или заготовки с прерывистым резанием. Цанги зажимают усилием тяги, распределенным по конусу — этого достаточно для прутковой токарной обработки и чистовой обработки, но недостаточно для тяжелого чернового точения крупных сечений.
Компромисс — это следы на поверхности и деформация. Цанга распределяет свое (меньшее) усилие зажима по полной окружности, поэтому она меньше повреждает мягкие или тонкостенные заготовки, чем кулачки, концентрирующие усилие в трех точках. Для тонкостенных труб и обработанных поверхностей это делает цангу более щадящим выбором, несмотря на меньшее суммарное усилие — распределение усилия, а не только его величина, определяет деформацию.
| Характеристика работы | Предпочтительна цанга | Предпочтителен кулачковый патрон |
|---|---|---|
| Диаметры прутка менее ~25 мм | Сильно | — |
| Большие диаметры | — | Сильно |
| Широкий диапазон размеров на одном станке | — | Сильно |
| Тяжелое черновое точение, прерывистые резы | — | Сильно |
| Тонкостенные / мягкие заготовки | Сильно | — |
| Чистовая обработка с допусками в десятых долях | Сильно | — |
| Быстрая переналадка между деталями | — (если замена цанги быстрая) | Сильно |
Диапазон захвата: решающее преимущество патрона
В диапазоне у патрона просто нет конкурентов. Один 3-кулачковый патрон захватывает любой пруток в пределах хода кулачков — от нескольких миллиметров до своей максимальной емкости — в то время как цанга захватывает один размер плюс долю миллиметра. Цех, который обрабатывает другой диаметр каждый час, не может менять цанги каждый час; он использует патрон. Производственная линия, которая работает с одним и тем же прутком в течение года, не может оправдать биение патрона, когда цанга обеспечивает допуск с меньшими затратами.
Современная золотая середина — это цанговый патрон: корпус патрона, который удерживает цанги, обеспечивая оператору удобство монтажа кулачкового патрона с центрированием класса цанги, а также конструкции с быстрой сменой, позволяющие менять цанги за секунды. На токарных автоматах и швейцарских станках цанговый патрон является стандартом зажимного оснащения; на универсальных токарных станках с ЧПУ это опция, выбираемая, когда в работе преобладает точность обработки малого прутка. Наше руководство по цанговым патронам 2J охватывает наиболее распространенное семейство цанговых патронов для швейцарских станков и автоматов.
Что следует купить?
Примените тест на диаметр и разнообразие. Если работа — это пруток диаметром менее примерно 25–30 мм, с жесткими допусками и в разумных количествах, цанги или цанговый патрон являются точным решением — а на станках с прутковой подачей выбора практически нет, поскольку архитектура станка требует цанг. Если работа крупная, разнообразная по размеру или с тяжелыми прерывистыми резами, кулачковый патрон — практичное решение, и его биение контролируется мягкими кулачками и выверкой, а не устраняется.
Для цехов, которые делают и то и другое, стандартная компоновка — это патрон для диапазона и цанговый патрон для точных прутковых работ, меняемые при каждой наладке. Когда преобладает точная работа, сначала купите цанговую систему и оставьте патрон для нестандартных размеров. BQUQ обрабатывает обе стороны этого решения — пружинные цанги для токарных автоматов семейств 36/46/52/60/630/643 для работ с малым прутком и цанговые патроны Swiss/2J для станков, построенных вокруг цангового зажима — все отшлифовано в классе 0,005 мм под контролем ISO9001 на одном заводе в Дунгуане. См. ассортимент цанг для токарных автоматов и цанговые патроны Swiss и 2J, прочтите руководство по цангам для токарных автоматов для понимания системы семейств и отправьте размеры ваших деталей и допуски на sc@bquq.com для получения рекомендации и предложения в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Почему цанги точнее кулачковых патронов на малых деталях?
О: Цанга захватывает отверстием, отшлифованным концентрично своему конусу, без механизма между посадочным местом и заготовкой. Кулачковый патрон центрирует через спираль или клин с кулачками, направляющими и износом — каждый элемент добавляет погрешность, которая наиболее значима на малых диаметрах.
В: Когда следует использовать кулачковый патрон вместо цанги?
О: Когда диаметры большие, размеры часто меняются или рез достаточно тяжелый, чтобы требовать усилия зажима уровня кулачков. Один патрон захватывает все в пределах хода кулачков; цанга захватывает один размер. Диапазон и усилие — вот причины существования патрона.
В: Может ли кулачковый патрон быть таким же точным, как цанга?
О: С мягкими кулачками, расточенными по месту, и тщательной выверкой патрон может приблизиться к точности цанги для одного конкретного диаметра детали. Но его нужно перенастраивать для каждого нового размера, в то время как точность цанги заложена конструктивно. Цанги выигрывают по удобству и стабильности.
В: Повреждают ли цанги мягкие или тонкостенные заготовки?
О: Меньше, чем кулачки. Цанга распределяет усилие по полной окружности, поэтому давление равномерно; кулачки концентрируют усилие в трех точках. Для тонкостенных труб разгруженное отверстие цанги может дополнительно распределить и смягчить захват.
В: Что такое цанговый патрон и чем он отличается от кулачкового?
О: Цанговый патрон — это корпус патрона, который удерживает цанги вместо кулачков, сочетая быстрый монтаж с центрированием класса цанги. Он захватывает один размер прутка на цангу, поэтому больше подходит для производственных партий с постоянным прутком, чем для разнообразных штучных работ.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии обработки с ЧПУ, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


