
Номера типов 36/46/52/60/630/643 — это коды семейств цанг, а не размеры прутка. BQUQ изготавливает пружинные цанги для автоматов с точностью до 0.005 мм по стандарту ISO9001.
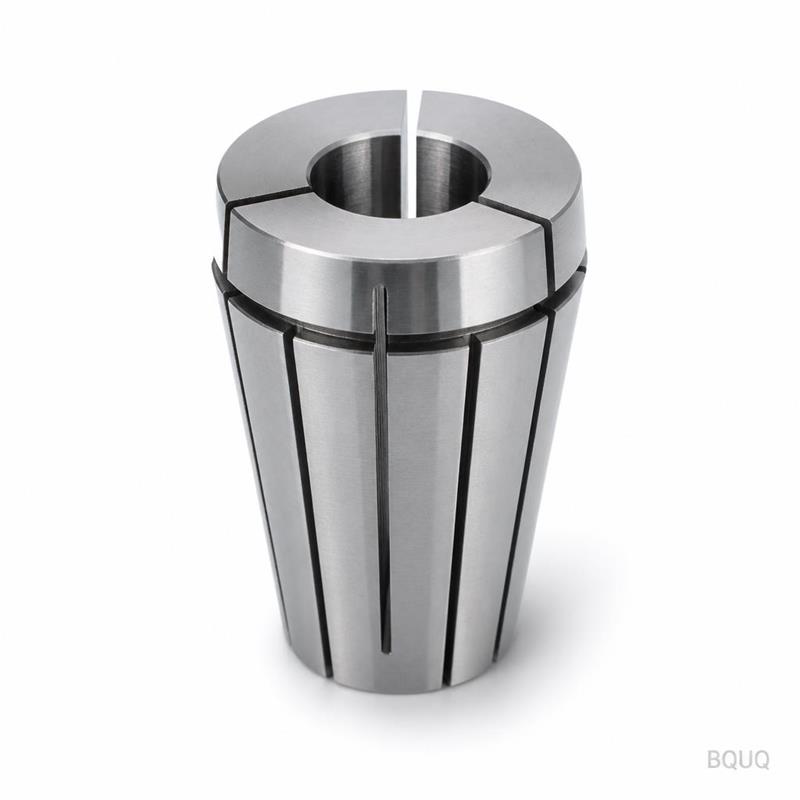
Цанги для автоматов продольного точения: типы, размеры и значение номеров типов
Номера типов цанг для автоматов продольного точения, такие как 36, 46, 52, 60, 630 и 643, являются кодами семейств, которые определяют диаметр корпуса цанги, угол конуса и резьбу, обеспечивая правильную посадку и затяжку в конкретном семействе станков — они не указывают размер прутка. Тип выбирается по вашему станку и патрону, а затем диаметр отверстия — по вашему материалу. Заказ «цанги 52» без указания диаметра отверстия и проверки резьбы — это самый распространенный способ получить бракованные детали.
Такая путаница понятна. На каждом чертеже цанги есть номер, и новички воспринимают его как показатель максимального зажимаемого диаметра, подобно тому, как размер патрона намекает на ход кулачков. Но это не тот тип номера. Код типа идентифицирует интерфейс между цангой и тягой или посадочным гнездом патрона: конус для посадки, резьбу для затяжки и диаметр корпуса для центрирования. Все остальное — отверстие, геометрия зажима, рисунок прорезей — это отдельное решение, принимаемое под конкретный обрабатываемый пруток.
Назначение цанги автомата продольного точения
Цанга автомата продольного точения — это зажимной элемент на кулачковом автомате или токарном автомате с ЧПУ, который удерживает круглый, шестигранный или квадратный пруток во время вращения шпинделя. Она расположена внутри или непосредственно перед шпинделем, закрывается на прутке через конус и открывается, позволяя прутку подаваться вперед между циклами.
Большинство из них — пружинные цанги: закаленная, прорезная втулка с коническим носком. При затягивании втулки в ответный конус прорези позволяют лепесткам сжиматься на прутке; при выталкивании лепестки разжимаются. Поскольку усилие зажима распределяется по всей окружности, цанга центрирует пруток значительно лучше, чем кулачковый патрон, поэтому прецизионная обработка прутка выполняется именно в цангах.
Цанга по своей конструкции является изнашиваемой деталью. Она зажимает, разжимает и подает материал тысячи раз за смену, поэтому она шлифуется, закаливается и рассматривается как расходный инструмент, а не как часть станка. Отношение к цанге как к постоянной детали — наиболее распространенная причина постепенного появления биения на исправном станке.
Система номеров типов: коды семейств, а не размеры
Каждый производитель автоматов и поставщик цанг организует цанги по семействам. Код семейства — на станках, часто встречающихся в отрасли, это типы 36, 46, 52, 60, 630 и 643, а также меньшие коды, такие как 15 и 25 — относится к корпусу цанги и ее посадочной геометрии. Все цанги одного семейства имеют одинаковый диаметр корпуса, угол конуса и резьбу затяжки. Они различаются только отверстием и прорезями под форму прутка.
| Семейство типов | Что фиксирует код | Что все равно необходимо указать |
|---|---|---|
| 36 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
| 46 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
| 52 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
| 60 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
| 630 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
| 643 | Диаметр корпуса, конус, резьба для данного класса станков | Диаметр и форма отверстия, рисунок прорезей |
Ключевой вывод — из второго столбца: код типа никогда не фигурирует в спецификации отверстия. Две цанги типа 52 для одного и того же станка могут зажимать пруток 6 мм и пруток 12 мм; снаружи они выглядят одинаково, а внутри совершенно разные. Единственная задача кода — гарантировать, что внешняя часть — посадочный конус и резьба — соответствует вашему шпинделю.
Если вы покупаете сменные цанги для существующего станка, самый быстрый и правильный заказ включает: марку и модель станка, ссылку на патрон или тягу, маркировку текущей цанги, а также размер и форму прутка. Такая комбинация исключает все догадки о семействе. Производитель, ежедневно изготавливающий цанги, сможет подтвердить семейство и отверстие за один обмен сообщениями, а не делать предложение по фотографии.
Чего номера не говорят
Самые дорогостоящие ошибки возникают из-за того, что код типа оставляет открытым. Три детали вызывают почти все несоответствия.
Во-первых, угол конуса и глубина его посадки. Цанги одного семейства, изготовленные разными производителями, могут садиться на разную глубину, даже если конус совпадает, потому что длина посадочного конуса взаимодействует с гнездом патрона. Это проявляется как биение или цанга, которая садится только на переднюю кромку.
Во-вторых, резьба. Шаг и диаметр резьбы затяжки специфичны для семейства. Цанга с правильным корпусом, но неправильной резьбой не затянется как следует или сорвет резьбу тяги. Вот почему проверка резьбы калибром важнее, чем штампованный номер, при покупке от альтернативного поставщика.
В-третьих, рисунок и ширина прорезей. Цанги для круглого прутка обычно имеют три прорези, а цанги для многогранного прутка прорезаны так, чтобы углы оставались поддерживаемыми. Ширина прорези контролирует, насколько далеко могут сомкнуться лепестки и насколько сильно они пружинят обратно. Слишком широкие прорези для данного диаметра отверстия ослабляют лепестки; слишком узкие — цанга не сможет сомкнуться достаточно, чтобы захватить пруток меньшего диаметра.
Как на самом деле работает зажим
Конус преобразует усилие тяги в радиальное усилие зажима. Когда цанга втягивается в свое гнездо, ее конический носок сжимается внутрь. Каждый прорезной лепесток действует как консоль, а поверхность отверстия — обычно шлифованная после закалки — передает это усилие на пруток.
Прямолинейность и допуск прутка определяют, насколько равномерно нагружаются лепестки. Изогнутый или завышенный по диаметру пруток заставляет один лепесток раскрыться, а противоположный едва касается, что напрямую проявляется как биение обрабатываемой детали на шпинделе. Круглый прокат для цанговой работы должен быть калиброванным или шлифованным с хорошим допуском и проверен на прямолинейность перед подачей в шпиндель.
| Параметр | Типичное значение (в отрасли) | Почему это важно |
|---|---|---|
| Угол конуса при вершине | Специфичен для семейства, обычно ~10–30° | Определяет соотношение усилия зажима и хода тяги |
| Чистота поверхности отверстия | Шлифование Ra 0.2–0.4 мкм | Передает усилие зажима, не оставляя следов на прутке |
| Твердость цанги | Обычно 45–58 HRC | Срок службы против упругости лепестков |
| Рабочий зазор между отверстием и прутком | Обычно ~0.01–0.05 мм | Обеспечивает подачу прутка; не должен превышать диапазон зажима |
| Количество прорезей | 3 для круглых; больше для многогранных отверстий | Равномерное смыкание без смятия углов |
Приведенные выше значения являются типичными диапазонами по отрасли, а не спецификацией конкретного производителя. Чертеж вашего поставщика цанг является авторитетным источником для точных значений семейства.
Практический эффект: правильно подобранная цанга удерживает круглый пруток с суммарным биением в несколько микрон на носке, поэтому автоматы и швейцарские станки выдерживают допуски, недостижимые для кулачковых патронов. Если вам нужно полное сравнение цанг и кулачковых патронов, наша статья цанги против кулачковых патронов приводит все цифры.
Размеры: отверстие указывается в последнюю очередь
Выбор размера — это трехэтапный процесс: сначала семейство станка (дает номер типа), затем подтверждение патрона или тяги (дает конус и резьбу), и только потом отверстие, соответствующее прутку.
Отверстие = форма прутка плюс его размер. Для круглого прутка используется номинальный диаметр; для шестигранного — размер под ключ; для квадратного — также размер под ключ. Отверстие изготавливается под размер прутка с небольшим рабочим зазором, чтобы пруток мог проходить, но достаточно малым, чтобы лепестки все еще захватывали его до полного смыкания. Это и есть то окно, которое документирует таблица размеров цанг — читайте таблицы по размеру прутка, а не только по названию станка.
Поскольку правильное отверстие близко к размеру прутка, цанга фактически является размероспецифичной. Одна цанга типа 46 не удерживает «пруток от 6 до 12 мм». Если ваше производство работает с несколькими размерами прутка, вам нужно несколько отверстий в этом семействе. Это нормально, и именно поэтому наборы цанг организованы по лестнице отверстий, а не по станкам.
Заказ на заводе по производству цанг
Полный запрос на цангу короток, но точен. Отправьте: тип станка и код семейства цанг, если известен, ссылку на резьбу патрона или тяги, материал прутка, форму и номинальный размер с классом допуска, а также требуемый класс биения для готовой детали.
Именно эту информацию мы запрашиваем в BQUQ перед расчетом стоимости цанг для автоматов, потому что это та же информация, которая нужна нашей линии ЧПУ для обработки заготовки, шлифовки отверстия и нарезки прорезей в правильном порядке. Мы изготавливаем пружинные цанги для семейств 36/46/52/60/630/643 из легированной и пружинной стали на токарном оборудовании, обеспечивающем точность ±0.005 мм в производстве, под контролем процессов ISO9001. Отправьте данные о станке и спецификацию прутка на sc@bquq.com, и вы получите цену в течение 12 рабочих часов. Наш ассортимент пружинных цанг для автоматов показывает семейства, а если вам также нужна патронная часть, мы производим патроны для швейцарских станков и 2J на том же заводе.
Часто задаваемые вопросы
В: Указывает ли номер типа на цанге максимальный размер прутка?
О: Нет. Номер определяет семейство корпуса, конуса и резьбы цанги, чтобы она подходила к одному классу станков. Максимальный диаметр прутка зависит от станка и патрона, а отверстие изготавливается под конкретный размер прутка. При заказе всегда указывайте и тип, и отверстие.
В: Может ли цанга типа 46 подойти к патрону типа 52?
О: Только если посадочный конус, диаметр корпуса и резьба идентичны, что обычно не так. Разные коды типов существуют потому, что интерфейсы различаются. Попытка установить цангу не того семейства рискует заклинить цангу или повредить тягу.
В: Почему пружинные цанги выпускаются с круглыми и многогранными отверстиями?
О: Отверстие повторяет поперечное сечение прутка. Круглые цанги зажимают круглый пруток по всей окружности; шестигранные и квадратные отверстия имеют прорези, чтобы плоские углы оставались поддерживаемыми и материал не сминался. Форма отверстия должна соответствовать форме прутка, иначе качество зажима ухудшится.
В: Что изнашивается в первую очередь в цанге автомата?
О: Отверстие и посадочный конус. Износ отверстия проявляется как проскальзывание или слегка увеличенный диаметр готовой детали; износ конуса проявляется как биение, которое сохраняется после очистки. Оба типа износа измеримы, и оба являются основанием для замены, когда допуск детали начинает «плыть».
В: Что отправить для быстрого расчета стоимости цанги?
О: Марку и модель станка, ссылку на резьбу патрона или тяги, материал и форму прутка с номинальным размером и допуском, а также требуемый класс биения. BQUQ сделает расчет на основе этих данных в течение 12 рабочих часов — отправьте их на sc@bquq.com или в WhatsApp +86 13713157787.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-производитель в Дунгуане, Китай, где под одной крышей работают линии ЧПУ-обработки, штамповки, изготовления пружин, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


