
Нестандартные цанги решают задачи с нестандартными размерами прутка, формами и ступенчатыми отверстиями, которые стандартные линии удержать не могут. BQUQ изготавливает их с точностью до 0.005 мм, ISO9001, расчет стоимости за 12 часов.
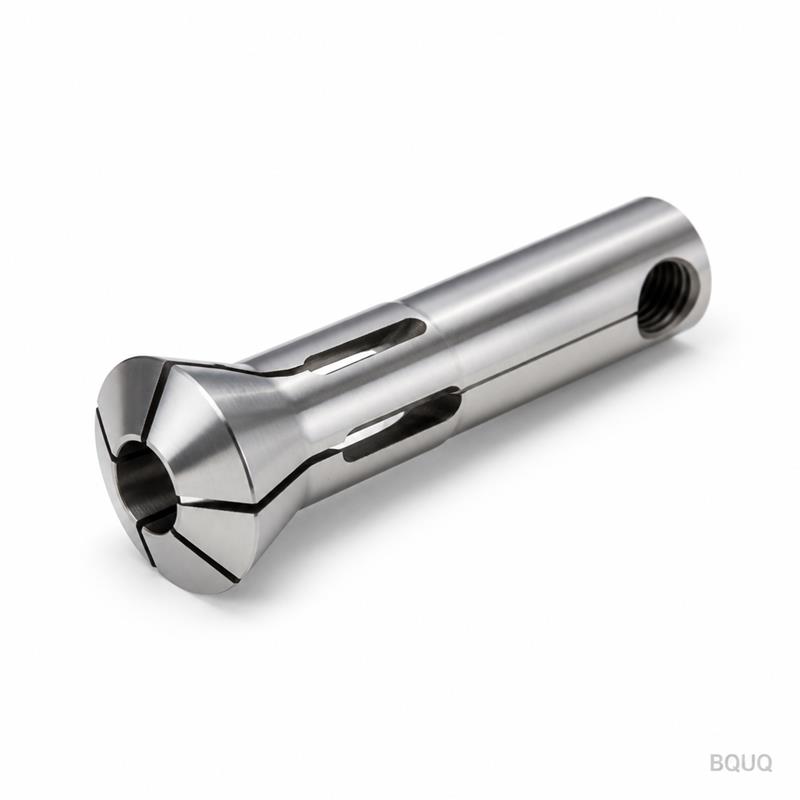
Нестандартные цанги: когда серийной точности недостаточно
Заказывайте нестандартную цангу, когда стандартные отверстия не справляются с задачей: пруток размером между значениями в таблице, шестигранные или треугольные профили вне стандартного ряда, ступенчатые отверстия для удержания заготовки с буртиком, тонкостенный или хрупкий пруток, требующий разгруженной зоны захвата, или базовая геометрия, которая должна соответствовать конкретному станку. Чертеж, по которому получается хорошая нестандартная цанга, определяет интерфейс (семейство, конус, резьбу), профиль отверстия, допуск на пруток и класс биения — именно в таком порядке.
Стандартные цанги охватывают стандартный пруток, а стандартный пруток покрывает большинство производственных задач. Но в каждой мастерской с автоматами продольного точения рано или поздно встречается задача, которую стандарт удержать не может: метрический размер между ступенями ряда, дюймовый пруток в метрическом станке, многоугольный профиль с необычными радиусами углов, деталь с буртиком, которая должна фиксироваться в осевом направлении, или мягкий/тонкостенный пруток, который обычное отверстие может повредить или деформировать. Это область нестандартных цанг — и это обычная инженерная задача, а не сложное искусство, при условии, что спецификация полная.
Когда нестандартная цанга — правильное решение
Нестандартные цанги оправдывают свою стоимость в четырех ситуациях. Нестандартные размеры прутка: пруток имеет диаметр 5,56 мм или шестигранник 7,94 мм, и ближайшее стандартное отверстие вынуждает использовать завышенное окно захвата. Нестандартные формы прутка: профиль представляет собой многоугольник с нестандартной геометрией углов, или на чертеже есть элементы, которые стандартный профиль отверстия воспроизвести не может. Особые требования к захвату: тонкостенная труба, мягкий материал или полированная поверхность, которую необходимо зажимать без повреждений, что означает разгруженное или специально очищенное отверстие. И задачи с фиксацией: заготовка с буртиком, которая должна упираться в ступень в отверстии, чтобы каждая деталь начиналась с одной и той же осевой позиции.
| Проблема | Результат со стандартной цангой | Решение с нестандартной цангой |
|---|---|---|
| Пруток между размерами из таблицы | Слабый захват или его отсутствие | Отверстие расточено точно под размер прутка |
| Дюймовый пруток в метрическом семействе | Неправильное отверстие, потеря зазора | Отверстие расточено точно под дюймовый размер |
| Многоугольник с необычным радиусом угла | Углы заклинивают или люфтят | Профиль соответствует чертежу прутка |
| Заготовки с буртиком | Нет осевой фиксации | Ступенчатое отверстие фиксирует буртик |
| Тонкостенный или мягкий пруток | Повреждение или деформация детали | Разгруженная зона захвата, настроенное смыкание |
Закономерность: когда несоответствие в отверстии — нестандартная цанга выигрывает. Когда несоответствие в интерфейсе — неправильное семейство, неправильный конус, неправильная резьба — это проблема не нестандартной цанги, а проблема неправильного заказа; сначала исправьте выбор семейства (наш гид по цангам для автоматов продольного точения объясняет логику выбора семейства).
Чертеж: сначала интерфейс
Чертеж нестандартной цанги начинается с интерфейса, потому что интерфейс не подлежит обсуждению. Укажите семейство цанги (36, 46, 52, 60, 630, 643 или конкретный типовой код), марку и модель станка, а также ссылку на патрон или тянущую трубу. Если станок малоизвестный, чертеж посадочного места патрона и резьбы стоит больше, чем абзац описания.
Затем определите геометрию, которую должен воспроизвести завод: диаметр корпуса, общую длину, угол посадочного конуса и его глубину, а также резьбу для затяжки — или просто укажите ссылку на стандартное семейство и отметьте «интерфейс по стандарту семейства, отверстие нестандартное». Хороший поставщик подтвердит интерфейс по вашей ссылке на станок перед расчетом стоимости, потому что нестандартное отверстие, расточенное в неправильном интерфейсе, — это брак для вас обоих.
| Пункт чертежа | Что он предотвращает |
|---|---|
| Марка/модель станка + код семейства | Неправильный корпус, конус или резьбу |
| Ссылка на патрон/тянущую трубу | Неправильную глубину посадки |
| Профиль отверстия с размерами | Неправильную форму или размер |
| Материал и твердость прутка | Неправильный зазор, повреждение |
| Класс допуска на пруток | Несоответствие окна захвата |
| Требуемый класс биения | Неправильный класс для задачи |
Профиль отверстия: форма, размер, зазор
Раздел чертежа, посвященный отверстию, — это то, где и происходит нестандартная работа. Покажите профиль как поперечное сечение с контрольными размерами: диаметр для круглого, размер под ключ для шестигранных, квадратных и треугольных профилей, плюс радиусы углов, если они есть у прутка. Добавьте вид с торца, если отверстие ступенчатое или разгруженное — для отверстия с фиксацией буртика необходимо указать положение ступени и угол буртика.
Укажите рабочий зазор явно или укажите допуск на пруток, чтобы завод мог его установить. Как правило, отверстие растачивается до номинального размера прутка с небольшим рабочим зазором — обычно несколько сотых миллиметра — чтобы пруток подавался свободно, но лепестки все же смыкались до своего упора. Если пруток находится на нижнем пределе допуска, сообщите об этом; завод может расширить окно отверстия или порекомендовать изменить класс прутка.
Разгрузка — это деталь, о которой забывают в большинстве чертежей. Отверстие с разгрузкой за зоной захвата (отверстие слегка расширено на части своей длины) изменяет точку контакта лепестков с прутком. Для тонкостенной трубы разгруженное отверстие распределяет усилие захвата и предотвращает деформацию; для заготовок с буртиком ступень на всю глубину фиксирует деталь; для полированного прутка разгруженная центральная секция уменьшает повреждение поверхности. Ничего из этого не является стандартным, и именно поэтому это должно быть на нестандартном чертеже.
Материалы и термическая обработка для нестандартных цанг
Нестандартные цанги не освобождаются от правил по материалам — они следуют им даже более тщательно, потому что геометрия необычная. Корпуса пружинных цанг требуют той же пружинно-закаленной стали и конструкции пазов, устойчивой к усталости, что и стандартные цанги; нестандартная деталь не может пропустить термическую обработку только потому, что она единичная. Закаленная легированная и пружинная сталь, закаленная и отпущенная, с отверстием, шлифованным после обработки, — это базовая основа для любой нестандартной цанги, которая должна зажимать и отпускать в течение тысяч циклов.
Укажите режим работы в запросе: частоту циклов, материал прутка и необходимость выдержать определенное количество деталей. Нестандартная цанга для короткой прототипной партии может использовать стандартную обработку; нестандартная цанга для производственной задачи, которая должна выпустить миллион деталей, требует усталостной конструкции и сертификата твердости, как у производственного инструмента. Наша статья о материалах и термообработке цанг объясняет компромиссы; для нестандартной работы укажите режим письменно, чтобы завод относился к единичному изделию как к производственному инструменту, которым оно и является.
Допуски и контроль
Нестандартные цанги изготавливаются по тем же классам, что и стандартные — с более жесткими требованиями там, где это необходимо для применения. На чертеже должны быть указаны требуемый класс биения (например, концентричность отверстия и конуса класса 0,005 мм), допуск на отверстие и метод проверки — каждой детали или партии. Нестандартная цанга, заказанная без указания класса биения, будет изготовлена по умолчанию завода, что может быть недостаточно для удерживаемой детали.
Ожидайте, что завод проведет контроль нестандартной цанги так же, как и своей стандартной продукции: проверка твердости, геометрия отверстия и конуса, биение на эталонной оправке, проверка пазов. Если поставщик рассматривает нестандартное изделие как повод пропустить контроль, такая цанга выйдет из строя именно там, где должна была быть лучше стандартной.
Сроки и вопрос прототипа
Нестандартные цанги изготавливаются дольше, чем стандартные, потому что заготовка должна быть обработана, подвергнута термообработке и отшлифована по вашему профилю, а не взята с полки готовой продукции. Реалистичное планирование: заводу потребуется несколько рабочих дней для простого нестандартного отверстия в стандартном семействе и больше для нового профиля или необычного материала. Уточняйте срок в расчете стоимости и планируйте производственный график с его учетом.
Для нестандартной геометрии с высоким риском дешевой страховкой является образец или проверка первой детали перед запуском партии. Нестандартный шестигранный профиль с необычными радиусами углов или ступенчатое отверстие для фиксации ответственного буртика заслуживают одного цикла проверки. BQUQ рассчитывает стоимость нестандартных цанг по чертежу в течение 12 рабочих часов и изготавливает их на той же линии с ЧПУ, что и стандартный ассортимент — закаленная легированная и пружинная сталь, отверстия шлифуются до класса 0,005 мм, данные контроля прилагаются к партии, все под контролем ISO9001. Начните с ассортимента цанг для автоматов продольного точения, чтобы определить семейство — или, для крепления инструмента, с патронов с цангами для инструментальных оправок — и укажите реальный пример, например нашу цангу типа 52 с шестигранным отверстием. Если форма вашего прутка выходит за пределы стандартного ряда, гид по отверстиям круглой, шестигранной и треугольной формы описывает правила нанесения размеров, которые применит завод. Отправьте чертеж на sc@bquq.com или в WhatsApp +86 13713157787.
Часто задаваемые вопросы
В: Когда следует заказывать нестандартную цангу вместо стандартной?
О: Когда отверстие не может соответствовать вашему прутку — нестандартные размеры, многоугольные профили вне стандартного ряда, ступенчатые или разгруженные отверстия для заготовок с буртиком или хрупких деталей. Если проблема в интерфейсе станка, а не в отверстии, исправьте выбор семейства вместо заказа нестандартной цанги.
В: Что должно быть включено в чертеж нестандартной цанги?
О: Интерфейс (станок, семейство, конус, резьба), профиль отверстия с контрольными размерами и радиусами углов, материал и допуск прутка, а также класс биения. Полный чертеж обеспечивает точный расчет стоимости; неполный — предположения.
В: Насколько дороже нестандартная цанга?
О: Обычно это умеренная наценка к стандартному аналогу — заготовка, обработка и шлифовка те же; разница в инженерной проработке и нестандартном профиле отверстия. Стоимость мала по сравнению с браком, который производит неподходящая стандартная цанга.
В: Можно ли изготовить нестандартную цангу для прототипной партии?
О: Да. Укажите режим работы в запросе: для прототипной цанги можно использовать стандартную обработку и допуски, в то время как для производственной нестандартной цанги требуется конструкция с учетом усталости, полная термообработка и поштучный контроль. Завод должен относиться к обоим как к настоящему инструменту.
В: Какой срок изготовления нестандартной цанги следует ожидать?
О: Простое нестандартное отверстие в стандартном семействе занимает всего на несколько рабочих дней больше, чем стандартное изделие; новый профиль или необычный материал требуют больше времени. Уточняйте срок в расчете стоимости — BQUQ подтверждает его при расчете по вашему чертежу в течение 12 рабочих часов.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-изготовитель в Дунгуане, Китай, где под одной крышей работают линии ЧПУ-обработки, штамповки, производства нестандартных пружин, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для расчета стоимости в течение 12 рабочих часов. www.bquq.com


