
Пружинная цанга охватывает диапазон размеров и точно центрирует; цельная цанга зажимает один размер с максимальной жесткостью. BQUQ изготавливает обе с точностью до 0.005 мм, ISO9001.
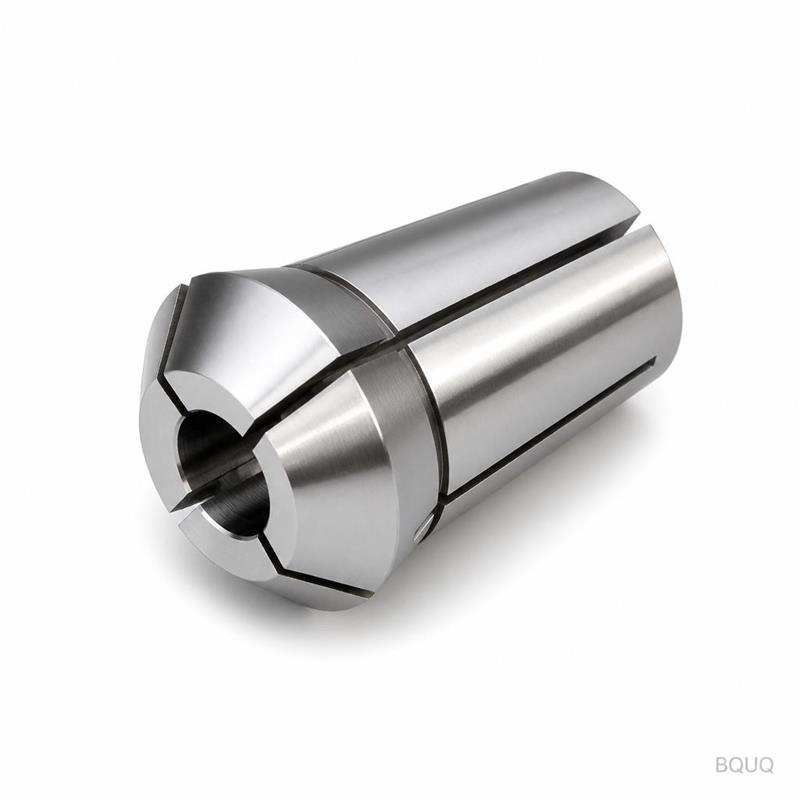
Цанги пружинные и цельные: диапазон зажима и компромиссы точности
Пружинная цанга — это прорезная втулка, которая сжимается в небольшом диапазоне размеров прутка и исключительно хорошо центрирует заготовку; цельная цанга не имеет прорезей, зажимает ровно один размер и обеспечивает максимальную жесткость ценой полного отсутствия гибкости. Выбирайте пружинную, когда нужны центрирование, быстрая смена и устойчивость к небольшим отклонениям прутка; выбирайте цельную, когда работа требует абсолютной жесткости, а пруток всегда одинаков.
Эти две конструкции находятся на противоположных концах одного спектра. Обе являются прецизионными зажимными устройствами для круглого, шестигранного или фасонного прутка на токарных и шлифовальных станках. Обе передают крутящий момент шпинделя через полный кольцевой контакт — именно это делает цанги лучше кулачковых патронов. Но прорезь, которая придает пружинной цанге гибкость, также накладывает на нее ограничения, а неразрывное кольцо цельной цанги дает жесткость ценой адаптивности. Понимание этого компромисса и есть вся задача выбора.
В чем их различие
Пружинная цанга, также называемая разрезной цангой, представляет собой закаленную втулку с продольными прорезями, идущими частично от носка. При втягивании в коническое гнездо прорезные лепестки изгибаются внутрь и зажимают пруток. При снятии усилия затяжки пружинящие лепестки раскрывают цангу для подачи прутка или снятия детали.
Цельная цанга — это простая закаленная втулка, расточенная под размер прутка, без каких-либо прорезей. Она не может сжиматься: пруток является скользящей или прессовой посадкой внутри нее, а зажим является чисто функцией неразрывной жесткости кольца и точности расточки. «Цельная» здесь означает, что сам зажимной элемент не имеет прорезей; патрон за ним по-прежнему обеспечивает усилие зажима.
| Свойство | Пружинная (разрезная) цанга | Цельная цанга |
|---|---|---|
| Диапазон зажима по диаметру | ~0.05–0.2 мм обычно, зависит от размера | Нет — один точный размер |
| Повторяемость центрирования | Очень высокая (обычно микронный класс) | Очень высокая, ограничена посадкой расточки |
| Радиальная жесткость | Несколько снижена из-за прорезей | Максимальная, нет прорезей для изгиба |
| Требуемый допуск прутка | Умеренный; поглощает небольшие отклонения | Жесткий; пруток должен соответствовать расточке |
| Маркировка на мягком прутке | Низкий риск при правильных кромках прорезей | Самый низкий риск |
| Типичное применение | Автоматы с подачей прутка, швейцарские токарные | Шлифование, прецизионные короткие серии, эталоны |
Относитесь к диапазону зажима как к типичному ориентиру, а не гарантии: он зависит от размера расточки, количества прорезей и угла конуса. Однако механизм универсален — прорези должны изгибаться, чтобы пружинная цанга работала, и этот изгиб является единственным источником ее допуска на размер.
Диапазон зажима: главное преимущество пружинной цанги
Пружинная цанга сжимается вокруг того, что находится внутри, в пределах хода, который допускают ее прорези. Этот ход намеренно мал — несколько сотых миллиметра для малых расточек, немного больше для крупных. Малый ход — это суть: неглубокое сжатие удерживает лепестки в упругой зоне, чтобы цанга снова раскрывалась, и сохраняет геометрию расточки круглой под нагрузкой.
Этот диапазон выполняет реальную работу в производстве. Прутковый материал имеет допуск, погрешность прямолинейности и небольшое тепловое расширение; пружинная цанга поглощает эти отклонения и по-прежнему подает пруток по центру. Она также позволяет оператору подавать пруток между циклами и перезажимать на новом участке того же прутка, что является повседневным ритмом токарного автомата.
Цена диапазона в том, что зажим является компромиссом на крайних точках. На нижнем пределе диапазона лепестки сжимаются больше, и усилие зажима на лепесток возрастает неравномерно; на верхнем пределе цанга едва сжимается перед остановкой. Для данной расточки пруток должен находиться ближе к середине окна. Вот почему производители цанг публикуют таблицы рекомендуемых допусков прутка для каждой расточки — оставайтесь в пределах окна, и биение останется низким.
Точность: где обе конструкции выигрывают — и проигрывают
Центрирование — это общая сильная сторона. Поскольку расточка шлифуется после закалки, а зажим охватывает полную окружность, оба типа цанг центрируют пруток значительно лучше, чем кулачковый патрон, чьи кулачки локализуют усилие в трех или шести точках. Суммарное биение на носке обычно составляет единицы микрон для хорошей цанги и точного шпинделя.
Разница проявляется под нагрузкой. Цельная цанга не имеет лепестков, которые могли бы прогибаться, поэтому она сопротивляется радиальным силам резания всем сечением кольца. Прорези пружинной цанги создают локальную податливость; при тяжелых прерывистых резах лепестки могут изгибаться настолько, что пруток сместится на долю микрона. Для легких чистовых резов разница незаметна. Для черновой обработки, шлифования и точения закаленных сталей она определяет качество поверхности.
| Условия работы | Лучший выбор | Причина |
|---|---|---|
| Автоматическое производство с подачей прутка | Пружинная | Подает, освобождает и перезажимает автоматически |
| Одноразмерное крупносерийное производство, легкие резы | Любая | Пружинная добавляет удобство без потерь |
| Шлифование малых валов | Цельная предпочтительнее | Нет изгиба прорезей под давлением круга |
| Тяжелое черновое точение прутка | Цельная предпочтительнее | Максимальная жесткость на зажим |
| Частая смена размеров | Пружинная | Одно семейство корпусов, меняется только расточка |
Закономерность последовательна: где деталь неподвижна, а рез тяжелый, цельные цанги оправдывают свою жесткость; где пруток движется и циклы повторяются, пружинные цанги оправдывают свой диапазон. Обратите внимание, что на токарных автоматах цельное кольцо обычно является уплотнительным/подающим элементом или эталоном, в то время как пружинная цанга выполняет фактический зажим — эти две конструкции часто дополняют друг друга, а не конкурируют.
Затяжка назад, выталкивание и фиксированная длина: эффект тянущей трубы
Гибкость пружинной цанги взаимодействует со способом ее приведения в действие, поэтому эта тема всегда всплывает вместе с конструкцией тянущей трубы. В системе с затяжкой назад цанга втягивается в конус, что слегка оттягивает зажатый пруток назад; в системе с фиксированной длиной цанга скользит по втулке, так что положение прутка не смещается при зажиме. Если ваши детали имеют отклонения по длине между циклами, решение обычно в приводе, а не в цанге — мы рассматриваем механику в статье цанги с фиксированной длиной против цанг с затяжкой назад.
Для цельной цанги этот вопрос в основном исчезает: цельную цангу нельзя затянуть закрытой, потому что у нее нет прорезей, поэтому она зажимается внешним механизмом, а положение прутка задается посадкой расточки. Вот почему цельные цанги доминируют в шлифовальных приспособлениях, где деталь должна находиться в фиксированном осевом положении каждый цикл.
Что на самом деле обещает спецификация биения
Оба типа продаются с классом биения или концентричности, и это число имеет смысл только если вы знаете, что измерялось. Цанга с маркировкой «класс 0.005 мм» обычно означает концентричность расточки относительно посадочного конуса, измеренную на эталоне, в этом классе. Это не означает, что ваша готовая деталь будет иметь биение 0.005 мм TIR — биение шпинделя, посадка патрона, усилие тянущей трубы и прямолинейность прутка добавляются к этому.
Используйте спецификацию цанги как бюджет на компонент, а не как обещание для готовой детали. Распределите часть допуска вашей детали на цангу, часть на шпиндель и проверьте сборку на станке индикатором. Если вам нужна дисциплина, стоящая за классами биения, наша статья классы точности цанг объясняет, что охватывает каждый класс и как его проверить.
Выбор для вашего станка
Подбирайте тип под цикл станка, а не по привычке. Автоматические и швейцарские токарные станки построены вокруг пружинных цанг: они подают пруток, зажимают и освобождают тысячи раз в день, а варианты с фиксированной длиной удерживают длину детали. Шлифовальные станки, установки для точения закаленных сталей и одноцелевые приспособления построены вокруг цельных цанг: деталь загружается один раз, рез тяжелый, и жесткость важнее всего.
При покупке укажите семейство станка, размер и форму прутка, класс допуска материала и класс биения, необходимый для готовой детали. Для пружинных цанг укажите семейство типа (36, 46, 52, 60, 630, 643) и стиль привода, чтобы конус и резьба соответствовали тянущей трубе. BQUQ изготавливает как пружинные, так и цельные цанги из закаленного сплава и пружинной стали, с расточками, шлифованными до класса 0.005 мм на той же линии с ЧПУ под контролем ISO9001 — просмотрите ассортимент цанг для токарных автоматов или швейцарские и 2J цанговые патроны, в которые они устанавливаются, и отправьте данные станка для получения предложения в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Может ли цельная цанга зажимать более одного размера прутка?
О: Нет. Без прорезей она не может сжиматься, поэтому расточка должна соответствовать прутку. Если пруток отклоняется более чем на несколько микрон, используйте пружинную цангу с достаточным диапазоном зажима или отшлифуйте пруток до более жесткого класса.
В: Почему пружинные цанги центрируют лучше, чем кулачковые патроны?
О: Расточка охватывает полную окружность и шлифуется концентрично посадочному конусу, поэтому усилие зажима распределяется равномерно. Кулачковые патроны локализуют усилие на кулачках и добавляют прогиб от плеча рычага, что увеличивает биение на малых диаметрах.
В: Когда диапазон зажима пружинной цанги вызывает проблемы?
О: Когда пруток находится на крайних точках окна: пруток большего размера заставляет одну прорезь раскрываться неравномерно, пруток меньшего размера оставляет лепестки на упоре без реального зажима. Держите допуск прутка в пределах рекомендуемого диапазона производителя.
В: Цельные цанги точнее пружинных?
О: По расточке обе могут быть отшлифованы до одного класса. Цельные цанги отличаются жесткостью: отсутствие прорезей означает отсутствие изгиба под нагрузкой, поэтому они лучше сохраняют точность при тяжелых резах и шлифовании, где пружинные цанги могут прогибаться.
В: Что дешевле в обслуживании?
О: Пружинные цанги изнашиваются больше, потому что они постоянно изгибаются; проверяйте прорези на трещины и расточку на износ. Цельные цанги служат до износа расточки или ослабления посадки детали. Стоимость замены аналогична — обе являются прецизионными шлифованными расходными материалами.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии ЧПУ-обработки, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


