
Что на самом деле означает класс биения цанги: где и как измеряется, а также суммарная погрешность до детали. BQUQ изготавливает прецизионные цанги класса 0,005 мм.
Классы точности цанг: что на самом деле обещает спецификация биения
Класс биения цанги — это обещание, касающееся одного конкретного измерения: суммарного показателя биения у носика цанги, измеренного с помощью прецизионно отшлифованного контрольного стержня, в чистом посадочном месте, в контролируемых условиях. Это не обещание относительно вашей детали, вашего шпинделя или кончика вашего инструмента — каждый элемент после цанги добавляет свою собственную погрешность. Читайте класс таким, какой он есть, и ваши детали будут соответствовать спецификации, а не разочаровывать её.
В каталогах цанг номера биения выносят на первую страницу не просто так — это первое, что сравнивают покупатели. Но одинаковые 0,005 мм, указанные для двух разных цанг, могут описывать две разные реальности в зависимости от того, как проводилось измерение, с каким стержнем и на каком расстоянии от носика. Это руководство расшифровывает спецификацию: какие классы существуют, как они измеряются и куда на самом деле уходит бюджет погрешности, когда цанга уже установлена на вашем станке.
Лестница классов и стоимость каждого уровня
Точность цанг обычно продаётся в трёх широких категориях, и цена растёт быстрее, чем цифры. Стандартные цанги служат для сверления и общего фрезерования; прецизионные цанги существуют для чистовых операций; высокоточные цанги — для работ, где биение является ключевым параметром. Эти категории не являются юридическим стандартом — ISO 15488 определяет геометрию и метод испытаний для ER-цанг, в то время как производители устанавливают свои собственные обозначения классов поверх этого, поэтому сравнивайте условия испытаний, прежде чем сравнивать цифры.
| Класс (типичный) | Типичное биение у носика | Типичный коэффициент стоимости | Где класс оправдывает свою цену |
|---|---|---|---|
| Стандартный | ~0,015 мм | 1,0× | Сверление, черновая обработка, общее крепление инструмента |
| Прецизионный | ~0,005–0,008 мм | 1,5–3× | Чистовая обработка, развёртывание, точное позиционирование отверстий |
| Высокоточный | ≤0,005 мм | 3×+ | Микроинструменты, ответственные поверхности, минимальный износ инструмента |
Это типичные отраслевые категории с типичными ценовыми соотношениями, а не фиксированная таблица — каждый производитель публикует свою собственную. Экономический урок везде одинаков: биение стоит денег по кривой, поэтому покупайте тот класс, который требуется для самой жёсткой операции, а не тот, который делает каталог привлекательнее. Если один инструмент из десяти требует прецизионности, купите девять стандартных и один прецизионный.
Как на самом деле измеряется класс биения
Стандартный тест предельно конкретен. Цанга очищается и устанавливается в чистый патрон. Контрольный стержень, отшлифованный до точного номинального размера хвостовика и прямой с точностью до субмикронного уровня, зажимается с указанным крутящим моментом. Индикатор считывает поверхность стержня при медленном вращении шпинделя или патрона — суммарное показание биения (TIR) — это разница между максимальным и минимальным показаниями. Число обычно указывается у носика, а иногда повторно на заданном расстоянии, потому что биение увеличивается с расстоянием от места зажима, если стержень наклоняется.
Три детали определяют, сопоставимы ли два «одинаковых» числа. Во-первых, стержень: производственный стержень с собственным изгибом 0,005 мм будет доминировать в показаниях. Во-вторых, положение: биение у носика и биение на расстоянии 50 мм могут отличаться больше, чем сам класс, если цанга зажимает с любым наклоном. В-третьих, крутящий момент: недостаточно или чрезмерно затянутые гайки изменяют показания больше, чем разница между классами. Спецификация, в которой не указаны стержень, расстояние и крутящий момент, — это маркетинговый лист.
| Переменная измерения | Почему это важно |
|---|---|
| Прямолинейность контрольного стержня | Погрешность стержня напрямую добавляется к показаниям |
| Положение индикатора | Биение увеличивается с расстоянием от носика |
| Крутящий момент гайки | Изменяет обжатие и посадку цанги |
| Чистота посадочного места | Одна частица стружки — это событие биения |
| Скорость вращения | Медленное ручное вращение является стандартным; скорость добавляет свою динамику |
Суммарная погрешность: от класса цанги до реальной детали
Здесь рождается большинство разочарований. Класс цанги — это один из членов бюджета погрешности, который включает: биение носика шпинделя, точность конуса патрона или оправки, концентричность посадочного места цанги, класс цанги, посадку гайки, прямолинейность инструмента или стержня — а для зажимных приспособлений — собственную круглость и прямолинейность заготовки. Цанга с биением 0,005 мм на шпинделе с биением носика 0,01 мм даёт детали класса 0,015 мм, и это не вина цанги. Наш объяснитель биения цанг подробно описывает всю цепочку от шпинделя до детали.
Практический метод — измерять узел, а не компонент. Установите цангу и патрон, зажмите отшлифованный контрольный стержень и считайте TIR у носика и на рабочем расстоянии. Это число — то, что ваш процесс действительно имеет. Если оно соответствует вашему требованию, класс выполняет свою работу; если нет, измеряйте вверх по цепочке — посадочное место патрона, конус оправки, шпиндель — пока не найдёте элемент, который не оправдывает своего назначения.
| Узел | Типичный вклад в TIR, за которым стоит следить |
|---|---|
| Носик шпинделя | Состояние станка; проверяйте эталонным патроном |
| Конус патрона/оправки | Грязные или повреждённые конусы доминируют |
| Посадочное место цанги | Износ и стружка здесь испортят любую цангу |
| Класс цанги | Число, которое вы купили |
| Прямолинейность стержня/инструмента | Часто самый большой скрытый фактор |
Что делать с классом
Покупайте, исходя из измеренной потребности, а не из заголовка. Определите биение, которое действительно требуется для вашей самой жёсткой характеристики в точке резания, пройдите назад по цепочке с реалистичными вкладами, и вы получите класс — обычно ниже, чем предполагает маркетинг. Затем проверьте при получении с помощью собственного стержня и индикатора и перепроверьте после того, как цанга побывала в эксплуатации, потому что износ, коррозия и неправильное обращение ухудшают классы быстрее, чем признают каталоги.
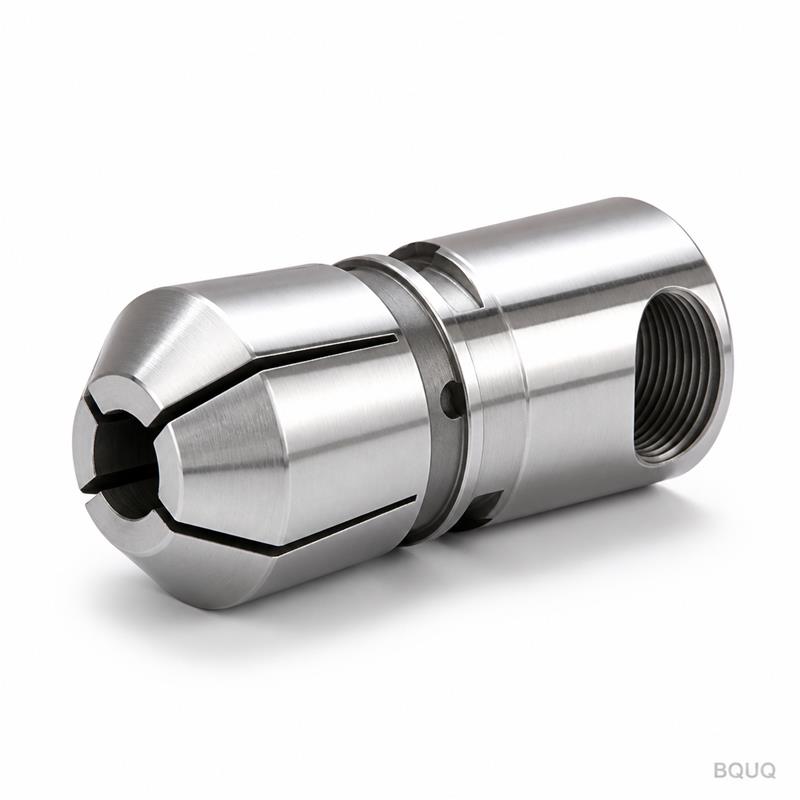
Качество изготовления — это то, где классы создаются или теряются. Отверстие, конус и пазы цанги должны быть обработаны и отделаны так, чтобы сжимающиеся сегменты оставались концентричными под нагрузкой — именно поэтому BQUQ изготавливает пружинные цанги для автоматов продольного точения и цанговые патроны из закалённого сплава и пружинной стали на оборудовании с ЧПУ с возможностью ±0,005 мм, с термообработкой и проверкой, а не предположениями. Та же дисциплина применяется к цанговым патронам для инструментальных оправок, в которые устанавливаются ER-цанги. Отправьте ваше требование по биению и размеры заготовок на sc@bquq.com для получения котировки в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Что на самом деле означает «биение 0,005 мм» на цанге?
О: Это означает суммарное показание биения у носика цанги, измеренное с помощью отшлифованного контрольного стержня в чистом, правильно затянутом посадочном месте — а не биение вашей детали. Ожидайте, что число увеличится на кончике инструмента или поверхности детали, поскольку цепочка добавляет свою собственную погрешность.
В: Почему мои детали показывают большее биение, чем класс цанги?
О: Цанга — это один из элементов в цепочке погрешностей, которая включает биение носика шпинделя, состояние конуса патрона, чистоту посадочного места и прямолинейность заготовки. Измерьте узел с контрольным стержнем и пройдите назад по цепочке, чтобы найти реальный источник.
В: Стоит ли прецизионная цанга своей наценки?
О: Только там, где это необходимо для операции — чистовая обработка, развёртывание и ответственные поверхности. Для общего сверления и черновой обработки стандартная цанга даёт тот же результат. Покупайте прецизионные для инструментов, которые определяют ваш допуск, и стандартные для остальных.
В: Как мне проверить класс биения цанги при получении?
О: Очистите посадочное место, установите цангу в чистый патрон, зажмите прямой отшлифованный контрольный стержень номинального размера хвостовика, затяните гайку с указанным моментом и считайте TIR у носика и на заданном расстоянии при медленном ручном вращении шпинделя.
В: Может ли высокоточная цанга исправить изношенный патрон?
О: Нет. Цанга устанавливается в патрон, поэтому износ конуса патрона, загрязнение или эксцентриситет передаются напрямую на обрабатываемую деталь. Сначала исправьте посадочное место, затем вкладывайте средства в класс цанги — модернизация цанги на изношенном патроне означает оплату точности, которую вы не можете использовать.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии обработки с ЧПУ, штамповки металла, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


