
Цанги с фиксированной длиной и с оттяжкой назад: осевое перемещение детали, контроль длины и когда какая из них предпочтительнее. BQUQ обрабатывает оба класса цанг в Дунгуане.
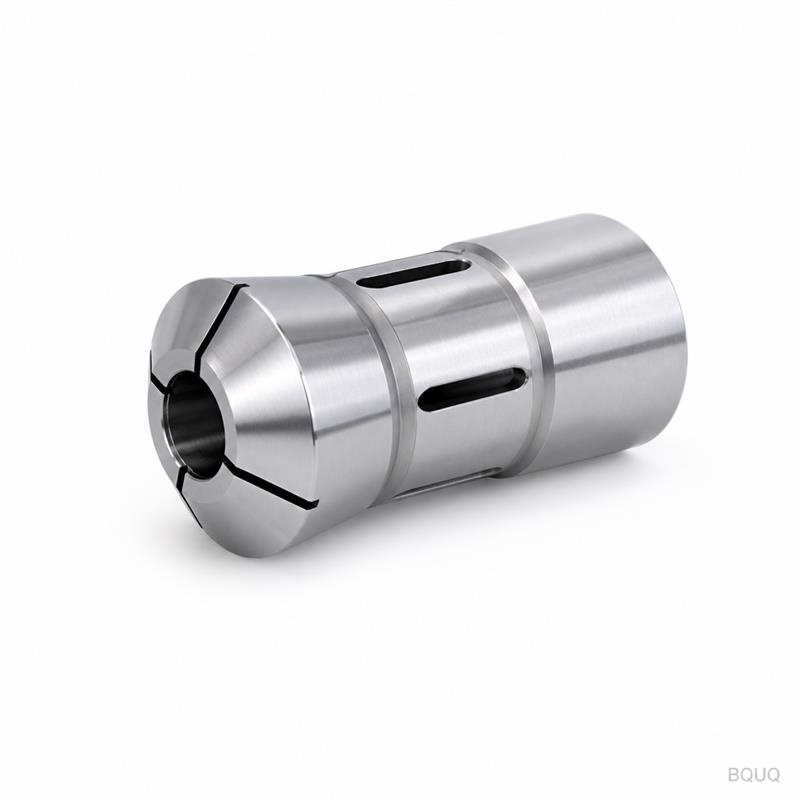
Цанги с фиксированной длиной и с оттяжкой назад: где перемещение детали имеет значение
Разница между цангой с фиксированной длиной и цангой с оттяжкой назад выражается одним числом: расстоянием, на которое деталь перемещается вдоль оси шпинделя при закрытии цанги. Цанга с оттяжкой назад втягивает заготовку на несколько сотых миллиметра при захвате; цанга с фиксированной длиной сжимается на месте, поэтому осевое положение заготовки не изменяется. На токарных станках с прутковой подачей именно это поведение определяет, будет ли длина ваших деталей стабильной.
Два в остальном идентичных станка могут производить совершенно разные детали только из-за того, как закрываются их цанги. Если вы обрабатываете детали с точной длиной — а на токарных автоматах продольного точения и прутковых токарных станках длина почти каждой детали имеет значение — осевое перемещение цанги является проектным решением, а не деталью. В этом руководстве объясняется, что делает каждый тип, где какой применяется и как читать каталог цанг или патронов, чтобы заказать то поведение, которое требуется вашему процессу.
Что происходит при закрытии каждой цанги
Представьте цангу, зажимающую пруток. Носик цанги втягивается в коническое гнездо, и конические сегменты сжимаются внутрь, захватывая материал. Вопрос в том, что делает конус с осевым положением прутка при сжатии сегментов.
В конструкции с оттяжкой назад корпус цанги при втягивании в конус перемещается к шпинделю, увлекая за собой пруток. Заготовка оттягивается на расстояние, которое проходит цанга — обычно от нескольких сотых до нескольких десятых миллиметра в зависимости от размера цанги, угла конуса и хода. В конструкции с фиксированной длиной корпус цанги удерживается от осевого перемещения; сжимаются только захватные сегменты в радиальном направлении, поэтому пруток остается в одном и том же положении по оси Z независимо от того, открыта цанга или закрыта.
| Поведение | Осевое перемещение при закрытии | Воздействие на деталь |
|---|---|---|
| С оттяжкой назад | 0,05–0,4 мм, как правило | Прижимает заготовку к упору или базовой поверхности; изменяет свободную длину |
| С фиксированной длиной | ~0 (сжимаются только сегменты) | Сохраняет положение по оси Z; длина повторяется после каждого повторного захвата |
Значения перемещения являются типичными диапазонами, а не техническими характеристиками — они масштабируются в зависимости от размера цанги и хода. Основной вывод таблицы: цанга с оттяжкой назад активно прижимает заготовку к чему-либо, а цанга с фиксированной длиной сохраняет заданное вами положение.
Когда следует выбирать цангу с оттяжкой назад
Действие с оттяжкой назад — это не недостаток; это преимущество в правильной работе. Поскольку движение закрытия тянет пруток к шпинделю, цанга с оттяжкой назад может надежно прижать заготовку к неподвижному упору или базовой поверхности патрона, устраняя зазоры и обеспечивая надежную опору для передней поверхности. Это делает цангу с оттяжкой назад естественным выбором для:
- Деталей, обрабатываемых с торца или с упором по торцу, где прижатие является приоритетом
- Обычных токарных станков с ЧПУ, обрабатывающих короткие заготовки из прутка с упором в шпинделе
- Работ, где небольшое осевое смещение допустимо, поскольку следующая операция переустанавливает деталь
Компромисс проявляется, когда пруток не удерживается против упора — например, при подаче материала через станок продольного точения или с помощью пруткоподающего устройства на токарном станке с ЧПУ. Каждое закрытие немного оттягивает пруток, и если точка захвата меняется, меняется и длина детали. Цанга с оттяжкой назад также обычно обеспечивает несколько более высокое усилие захвата при заданном усилии привода, поскольку осевое движение добавляет компонент прижатия к радиальному сжатию.
Когда преимущество за цангой с фиксированной длиной
Цанги с фиксированной длиной существуют для работ, где осевое положение является техническим требованием. При обработке на станках продольного точения шпиндель подает пруток, цанга открывается и закрывается для продвижения материала, и каждая деталь обрабатывается до длины, измеряемой от известного положения. Если бы цанга оттягивала пруток назад при каждом захвате, контроль длины дрейфовал бы с каждой подачей. Действие с фиксированной длиной устраняет эту переменную.
Та же логика применима к токарным автоматам и токарной обработке с ЧПУ, когда вы обрабатываете до длины без физического упора. В нашем руководстве по цанговым патронам 2J отмечается, что для подачи материала на станках продольного точения обычно требуется поведение с фиксированной длиной; вот почему. Практическое сравнение:
| Требование | Цанга с оттяжкой назад | Цанга с фиксированной длиной |
|---|---|---|
| Повторяемость длины после повторного захвата | Зависит от упора и хода | Высокая — положение сохраняется |
| Прижатие к торцевому упору | Отличное | Требуется отдельная операция прижатия |
| Точность подачи прутка | Риск дрейфа за цикл | Стабильна за цикл |
| Типичное усилие захвата при том же усилии протяжки | Несколько выше | Несколько ниже, требуется правильный подбор размера |
| Сложность настройки | Проще при работе с упором | Требует точной посадки цанги |
Выберите строку таблицы, от которой действительно зависит ваша деталь. Если заказчик отклоняет детали из-за разброса длины, замените зажимное приспособление, прежде чем трогать программу.
Заказ требуемого поведения
В каталогах цанг и патронов не всегда прямо указано «с фиксированной длиной». Ищите такие термины, как «без оттяжки», «стационарная» или «с фиксированной длиной» для цанг, а для патронов обращайте внимание на конструктивные особенности — патрон с фиксированной длиной обычно удерживает корпус цанги относительно шпинделя, в то время как отдельная втулка или клин сжимает сегменты. Если сомневаетесь, попросите поставщика указать осевое перемещение заготовки при полном закрытии в миллиметрах. Поставщик, который не может ответить на этот вопрос, не измерял собственную продукцию.
Для нестандартных работ та же логика применима к самой цанге: цанга, изготовленная из закаленной пружинной стали с правильной схемой прорезей, будет упруго деформироваться в радиальном направлении, но ее осевое поведение определяется патроном, в котором она установлена. BQUQ изготавливает пружинные цанги для токарных автоматов и цанговые патроны для станков продольного точения как согласованные пары, с базовыми поверхностями, выдержанными в пределах класса 0,005 мм, чтобы спроектированное вами поведение соответствовало поведению на станке. Подробности установки и посадки приведены в нашем руководстве по установке цанговых патронов.
Часто задаваемые вопросы
Вопрос: Насколько цанга с оттяжкой назад перемещает деталь?
Ответ: Обычно от нескольких сотых до нескольких десятых миллиметра, в зависимости от размера цанги, угла конуса и хода протяжки. Это измеримо — установите индикатор на торец прутка и выполните цикл закрытия цанги, чтобы увидеть точное значение.
Вопрос: Всегда ли цанга с фиксированной длиной лучше, чем с оттяжкой назад?
Ответ: Нет. Цанга с оттяжкой назад надежно прижимает заготовку к упору и обеспечивает несколько более высокое усилие захвата при том же усилии. Цанга с фиксированной длиной предпочтительнее, когда осевое положение должно повторяться, например, при подаче прутка и обработке на станках продольного точения с жесткими допусками по длине. Подбирайте поведение под операцию.
Вопрос: Можно ли переоборудовать патрон с оттяжкой назад в патрон с фиксированной длиной?
Ответ: Иногда, установив цангу с фиксированной длиной или вставку патрона, которая удерживает цангу в осевом направлении, сжимая сегменты. Это зависит от конструкции патрона — проконсультируйтесь с производителем перед покупкой деталей, поскольку не все корпуса допускают такое переоборудование.
Вопрос: Почему длина моих деталей дрейфует между партиями?
Ответ: Сначала проверьте осевое поведение цанги. Если она оттягивается назад при каждом захвате, а пруток не прижат к упору, каждый цикл смещает нулевую точку. Также проверьте прямолинейность прутка, посадку отверстия цанги и повторяемость хода тяговой трубы.
Вопрос: Снижает ли действие с фиксированной длиной усилие захвата?
Ответ: Незначительно, при том же усилии протяжки, поскольку исключается компонент осевого прижатия. На практике цанга подбирается под размер материала, поэтому радиальное сжатие само по себе обеспечивает достаточное усилие захвата — заниженные отверстия вызывают больше проблем с захватом, чем конструкция с фиксированной длиной.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-изготовитель в Дунгуане, Китай, выполняющий обработку на станках с ЧПУ, штамповку металла, изготовление пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


