
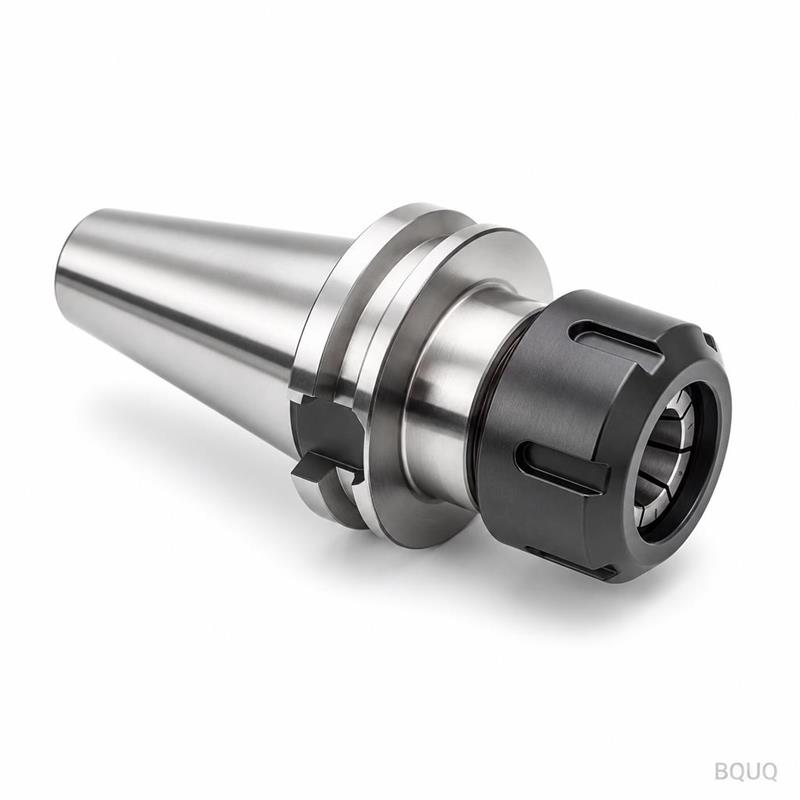
Цанги для обработки малых диаметров: менее 1 мм
Краткий ответ: При диаметре менее 1 мм цанга перестаёт быть просто держателем — она становится системой точности. Используйте прецизионную цангу ER11 или ER8 (или цангу для швейцарских станков с согласованной направляющей втулкой) с общим радиальным биением не более 0,005 мм, допуском отверстия, соответствующим прутку с точностью до 0,01 мм, и усилием зажима, достаточно низким, чтобы избежать смятия тонких стенок. При диаметре менее 0,5 мм ожидайте уменьшенной глубины резания, повышенной частоты вращения шпинделя и подачи СОЖ или воздушного обдува для удаления стружки. BQUQ ежедневно обрабатывает элементы менее 1 мм на четырёх производственных линиях на одной фабрике в Дунгуане, расчёт за 12 рабочих часов.
Почему обработка малых диаметров даёт сбой на цанге, а не на инструменте?
Большинство проблем точения и фрезерования при диаметре менее 1 мм связано с интерфейсом между деталью и цангой, а не с режущей кромкой. При диаметре 0,8 мм погрешность биения 0,02 мм составляет 2,5% от диаметра. При 0,3 мм та же погрешность — почти 7%. Инструмент уже не режет цилиндр — он режет конус, затем лепесток, затем сломанную деталь.
Существуют три специфических вида отказа при работе с малыми диаметрами:
- Смятие. Цанга, рассчитанная на 1,0 мм, зажимая штифт 0,8 мм, смыкается в двух или трёх точках вместо всей окружности. Тонкие стенки разрушаются или штифт срезается.
- Проскальзывание и вытягивание. Недостаточно затянутые цанги позволяют прутку смещаться при сверлении с периодическим выводом или отрезке. Длина детали меняется, и готовый размер оказывается неверным, когда вы это замечаете.
- Вихревое движение и вибрация. Цанга с плохой концентричностью позволяет маленькой концевой фрезе или сверлу отклоняться. При 0,5 мм отклонение инструмента часто больше самой нагрузки на зуб.
Решение — не более крупный патрон. Это цанговая система, у которой отверстие, конус и гайка подобраны под диаметр, который вы фактически удерживаете.
Какие размеры цанг действительно охватывают диаметры менее 1 мм?
Стандартные цанги ER выпускаются с диапазоном сжатия 0,5 мм или 1 мм, что означает, что цанга ER11 с маркировкой "1,0 мм" может удерживать примерно 0,5–1,0 мм, если это настоящая пружинная цанга с прорезями для разгрузки. Этот диапазон слишком широк для точной работы при диаметре менее 1 мм. Вам нужна цанга, номинальное отверстие которой находится в пределах 0,01 мм от прутка.
| Семейство цанг | Типичный диапазон отверстий | Лучшее применение при диаметре менее 1 мм | Примечания |
|---|---|---|---|
| ER8 | 0,5–5 мм | Концевые фрезы, сверла 0,5–1,0 мм | Наименьшая распространённая ER; низкое усилие зажима |
| ER11 | 0,5–7 мм | Пруток и инструменты 0,6–1,0 мм | Широко доступна; хороший баланс размера и захвата |
| ER16 | 1–10 мм | 1,0 мм и выше | Избыточна ниже 1 мм, но стабильна |
| 5C | 0,5–26 мм (по отверстию) | 0,5–1,0 мм с выделенным отверстием | Жёсткая; требует отдельной цанги для каждого размера |
| Цанга для швейцарских станков | 0,5–10 мм | Пруток 0,5–1,0 мм в подвижном шпинделе | Должна использоваться с согласованной направляющей втулкой |
| TG100 / TG150 | 0,5–10 мм | Малые сверла в фрезерных шпинделях | Более высокое усилие зажима, чем у ER того же размера |
Практическое правило: при диаметре менее 1 мм покупайте цангу с выделенным отверстием, а не с диапазоном сжатия. Цанга с выделенным отверстием 0,8 мм удерживает пруток 0,8 мм с биением в несколько раз меньше, чем пружинная цанга 0,5–1,0 мм.
Для швейцарских станков направляющая втулка и цанга должны быть согласованным комплектом. Смешивание брендов или степеней износа между ними вносит накопленное биение, которое никакая настройка инструмента не исправит.
Насколько tight должно быть биение для деталей менее 1 мм?
Общее радиальное биение (TIR) на торце цанги — единственное число, которое определяет, выйдет ли деталь 0,6 мм круглой. Таблица ниже даёт рабочие цели, а не гарантии — ваш станок, шпиндель и материал влияют на результат.
| Диаметр детали | Целевое TIR на торце цанги | Допустимое несоответствие отверстия | Практическое последствие при превышении |
|---|---|---|---|
| 1,0 мм | ≤ 0,010 мм | ±0,01 мм | Видимый конус, плохая чистота поверхности |
| 0,8 мм | ≤ 0,008 мм | ±0,01 мм | Овальность, увод сверла |
| 0,5 мм | ≤ 0,005 мм | ±0,005 мм | Поломка при входе, вибрация |
| 0,3 мм | ≤ 0,003 мм | ±0,005 мм | Невозможно на стандартной ER; используйте направляющую втулку швейцарского станка |
Это типичные значения для чистого, хорошо обслуживаемого оборудования. Изношенная цанга, задир на гайке или стружка в конусе мгновенно добавят 0,01–0,03 мм. Именно поэтому работа с диаметром менее 1 мм требует чистого отверстия цанги перед каждым запуском, а не каждую смену.
BQUQ выдерживает ±0,005 мм на работах по обработке на заказ, и для субмиллиметровых элементов этот допуск достигается за счёт выбора цанг и дисциплины контроля, а не только за счёт станка.
Какой тип цанги подходит для какого процесса малых деталей?
Правильная цанга зависит от того, удерживаете ли вы деталь или инструмент.
Удержание заготовки (пруток или заготовка)
- Цанга для швейцарского станка + направляющая втулка. Стандарт для прутка менее 1 мм. Пруток поддерживается в микронах от зоны резания, поэтому отклонение минимально. Требуется согласованная цанга и втулка, и прямолинейность прутка важнее допуска на диаметр.
- Цанга 5C с выделенным отверстием. Хороша для коротких жёстких штифтов менее 1 мм на обычном токарном станке. Меньше поддержки, чем у швейцарского, но проще в настройке.
- Цанга для автомата продольного точения (тип 15, тип 25). Используется на кулачковых и автоматических токарных станках для крупносерийных малых штифтов. Доступны отверстия до 0,5 мм. См. серию цанг для автоматов продольного точения для стандартных серий.
Удержание инструмента (сверло, концевая фреза, развёртка)
- Цанговый патрон ER11 или ER8. По умолчанию для микрофрез. Держите гайку чистой и затягивайте по спецификации — перетяжка деформирует цангу и добавляет биение.
- Цанга TG100. Более высокий захват для малых сверл, где есть риск вытягивания.
- Гидравлический или термозажимной патрон. Лучшее доступное биение, но ограничено хвостовиками примерно от 3 мм. Не применимо ниже 1 мм в большинстве цехов.
Для микрофрезерования на обрабатывающем центре практичный выбор — сбалансированный цанговый патрон для держателя инструмента с цангой ER11 или ER8. Балансировка важнее по мере роста частоты вращения шпинделя выше 20 000 об/мин.
Какое усилие зажима безопасно ниже 1 мм?
Усилие зажима — это то, на чём чаще всего терпят неудачу установки для диаметров менее 1 мм. Цанга, которая комфортно зажимает пруток 12 мм, раздавит тонкостенную трубку 0,8 мм при том же моменте затяжки.
Рекомендации, которые работают на практике:
- Тонкостенные трубки и втулки с толщиной стенки менее 1 мм: уменьшите усилие зажима до минимума, предотвращающего проскальзывание. Используйте цангу с выделенным отверстием, а не сжимающуюся, чтобы нагрузка распределялась по окружности.
- Цельные штифты и пруток: стандартный момент затяжки обычно подходит, но проверьте наличие следов после первой детали. Если видны площадки, цанга слишком велика или слишком затянута.
- Хрупкие материалы (стеклонаполненные пластики, некоторые керамики): используйте адаптер с мягкими губками или разрезную втулку внутри цанги. Втулка распределяет нагрузку и предотвращает точечный контакт.
- Направляющая втулка швейцарского станка: установите на лёгкую скользящую посадку по прутку. Слишком туго — пруток заклинит; слишком свободно — пруток будет бить.
Если вы обрабатываете мягкие или тонкие материалы, подход из закрепления цангой для мягких материалов применим напрямую — та же логика масштабируется до диаметров менее 1 мм.
Как настроить работу с диаметром менее 1 мм, не забраковав первые десять деталей?
Дисциплина настройки важнее любого отдельного компонента. Повторяемая последовательность:
1. Очистите конус и отверстие цанги. Протрите безворсовой салфеткой и проверьте под увеличением. Одна стружка при 0,5 мм — это 1% ошибки диаметра.
2. Измерьте пруток. Подтвердите диаметр в трёх точках по длине. Допуск на пруток часто шире, чем допуск отверстия цанги.
3. Вставьте цангу в гайку перед вставкой прутка. Цанги ER должны защёлкнуться в эксцентриковом кольце гайки; вставка прутка первой деформирует цангу.
4. Затяните по спецификации производителя держателя. Не больше. Перетяжка — самая распространённая причина биения при диаметрах менее 1 мм.
5. Индицируйте пруток, а не цангу. Измерьте TIR на прутке в 5–10 мм от торца цанги.
6. Обработайте одну деталь и проверьте перед запуском серии. Измерьте диаметр, круглость и длину. Отрегулируйте давление или скорость перед запуском партии.
7. Повторно проверьте после 20 деталей. Тепловой дрейф и накопление стружки меняют биение в течение прогона.
Эта последовательность та же, что используется для работ по медицинскому точению, где субмиллиметровые элементы и кромки без заусенцев являются обычным делом.
А как насчёт скорости, подачи и контроля стружки?
При диаметре менее 1 мм контроль стружки представляет больший риск, чем износ инструмента. Стружка, которая была бы сметена при диаметре 10 мм, будет наматываться, перерезаться и ломать инструмент 0,5 мм.
Типичные начальные значения для точения и фрезерования при диаметре менее 1 мм (ориентировочные, не предписывающие):
- Частота вращения шпинделя: высокая — часто 8 000–24 000 об/мин для микрофрезерования, и швейцарские станки обычно работают с подачей прутка при нескольких тысячах об/мин.
- Глубина резания: радиальное врезание 2–5% от диаметра инструмента для микрофрез.
- Подача на зуб: 0,002–0,01 мм для инструментов менее 1 мм.
- СОЖ: высокое давление или воздушный обдув для удаления стружки. Полив СОЖ может заталкивать стружку обратно в зону резания в этом масштабе.
- Сверление с периодическим выводом: короткие проходы с полным отводом для очистки канавок.
Руководство по стандартным номерам цанг полезно, когда нужно подобрать цангу к конкретному шпинделю станка или хвостовику инструмента перед началом резания.
Когда следует переходить на швейцарскую установку?
Если ваша деталь имеет диаметр менее 1 мм и длину более примерно 3× диаметра, швейцарский станок с согласованной цангой и направляющей втулкой обычно является единственным надёжным путём. Направляющая втулка поддерживает пруток в зоне резания, поэтому отклонение остаётся в пределах допуска даже при больших отношениях длины к диаметру.
Для крупносерийных штифтов менее 1 мм решение является экономическим в той же мере, что и техническим: оснастка для швейцарских станков стоит дороже upfront, но лучше выдерживает допуск и время цикла, чем обычный токарный станок с цангой 5C. BQUQ использует оба подхода, и выбор делается для каждой детали, а не для каждого клиента.
Если вы также закрепляете мелкие детали в силовом патроне для вторичных операций, серия силовых патронов и швейцарской оснастки охватывает варианты, которые сочетаются с основным процессом для диаметров менее 1 мм.
Часто задаваемые вопросы
В: Может ли стандартная цанга ER11 точно удерживать пруток 0,5 мм?
О: Да, но только если это цанга с выделенным отверстием 0,5 мм, а не сжимающийся тип 0,5–1,0 мм. Выделенные отверстия обеспечивают биение менее 0,005 мм при чистоте и правильной затяжке. Сжимающиеся цанги такого размера вносят погрешность 0,01–0,02 мм, что слишком много для детали 0,5 мм.
В: Какой наименьший диаметр может надёжно удерживать цанга?
О: Серийная работа практически возможна до примерно 0,3 мм с цангой для швейцарского станка и согласованной направляющей втулкой. Ниже этого сам пруток становится трудно подавать и выпрямлять, и повреждения при обращении преобладают. Большинство цехов проводят границу на 0,5 мм для обычных цанг и 0,3 мм для швейцарских.
В: Как предотвратить проскальзывание детали менее 1 мм в цанге?
О: Во-первых, подберите отверстие к прутку с точностью до 0,01 мм. Во-вторых, затяните по спецификации держателя — недостаточная затяжка является обычной причиной. В-третьих, проверьте наличие масла или стружки на прутке и в отверстии цанги. Если проскальзывание продолжается, перейдите на цангу с более высоким захватом, такую как TG100 или специальную швейцарскую цангу, вместо увеличения момента затяжки.
В: Имеет ли значение материал цанги для работы с малым диаметром?
О: Да. Закалённая и отпущенная пружинная сталь дольше сохраняет допуск отверстия при повторном зажиме. Зеркально полированные отверстия снижают трение и следы на мягких материалах. Для работы с диаметром менее 1 мм износ отверстия является ограничивающим фактором, поэтому качественная закалённая цанга значительно превосходит мягкую по долговечности.
В: Может ли BQUQ быстро рассчитать работу с цангами менее 1 мм?
О: Да. BQUQ рассчитывает за 12 рабочих часов, с гибким минимальным заказом для прототипов и мелкосерийных деталей менее 1 мм. Отправьте чертежи, материал и целевое количество на sc@bquq.com или WhatsApp +86 13713157787. Четыре производственные линии на одной фабрике в Дунгуане охватывают обработку на заказ, штамповку, пружины и радиаторы в рамках одной системы ISO9001.
Связанные ресурсы
- О BQUQ и нашей фабрике в Дунгуане: /about/
- Серия цанг для автоматов продольного точения и варианты отверстий: /auto-lathe-collets/
- Силовые патроны и швейцарская оснастка: /power-chucks-swiss/
- Цанговые патроны для держателей инструмента для микрофрезерования: /tool-holder-collet-chucks/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Технические статьи о цангах и закреплении: /bquq-blog/
- Примеры и контакты: /case/ | /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на заказ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Дунгуаня, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


