
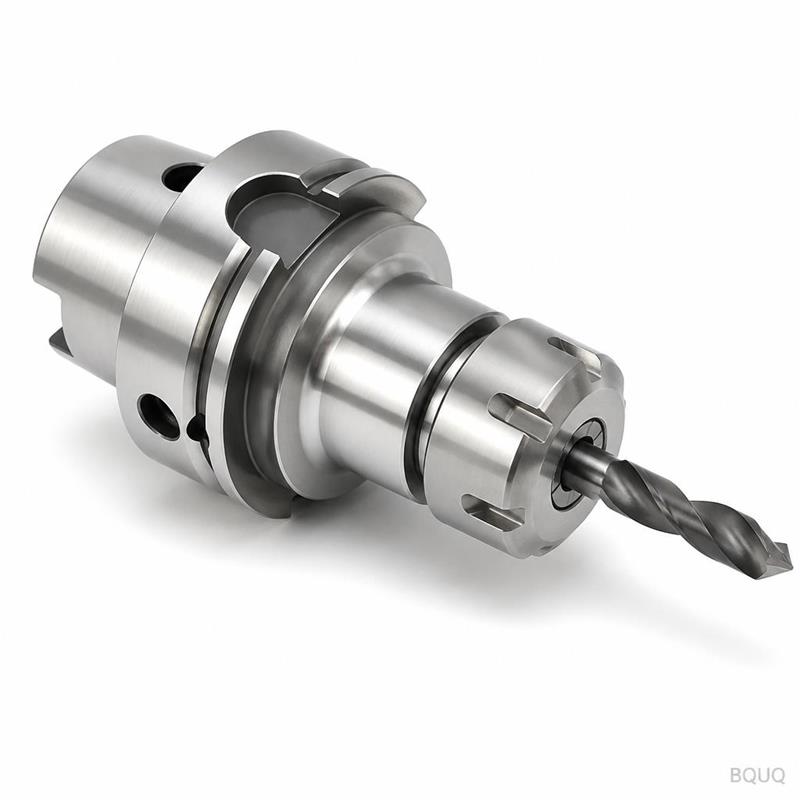
Диапазон зажима цанги: что на самом деле может удерживать одна цанга
Краткий ответ: стандартная цанга ER удерживает диапазон около 1 мм (0,039 дюйма), то есть примерно ±0,5 мм относительно номинального отверстия — цанга ER32 10 мм зажимает примерно 9,5–10,0 мм, а не 8–12 мм. Цанги 5C гораздо точнее, обычно +0,000/-0,015 мм от номинального размера, поэтому одна цанга 5C удерживает практически один диаметр. Цанги Swiss-типа занимают промежуточное положение, часто 0,1–0,5 мм полезного сжатия в зависимости от конструкции передней бабки. Диапазон зажима — это компромисс: чем шире сжатие, тем хуже соосность и короче срок службы цанги.
Почему цанга не может удерживать «любой размер около 10 мм»
Цанга — это не кулачок патрона. Это прорезанная пазами закалённая стальная (или иногда из бериллиевой бронзы, бронзы или с карбидными вставками) втулка, которая сжимается коническим седлом. Именно пазы позволяют отверстию сжиматься. Когда вы закрываете цангу, каждый сегмент между двумя пазами изгибается внутрь, и отверстие становится слегка многоугольной формы, а не идеальным кругом.
Эта геометрия — вся суть диапазона зажима. Цанга с 8 пазами сжимается в 8 дуг. Чем сильнее вы её сжимаете, тем больше дуги уплощаются и тем больше картина контакта смещается от «полнокругового зажима» к «линейному контакту по краям пазов». Площадь контакта падает, усилие зажима на единицу площади растёт, и заготовка или хвостовик инструмента начинают испытывать точечную нагрузку.
Есть три практических последствия:
1. Соосность ухудшается. Цанга больше не садится симметрично на конус, поэтому TIR растёт.
2. Усилие зажима становится неравномерным. Одни сегменты врезаются, другие едва касаются.
3. Срок службы цанги сокращается. Усталостные трещины начинаются у корней пазов, и после чрезмерного сжатия цанга никогда не возвращается к исходному отверстию.
Именно поэтому каждый серьёзный стандарт на цанги — DIN 6499 для ER, ISO 15488, спецификация 5C и различные стандарты Swiss-типа — определяет номинальное отверстие плюс небольшое окно сжатия, а не широкий диапазон размеров.
Каков фактический диапазон зажима распространённых типов цанг?
В таблице ниже приведены типичные значения. Рассматривайте их как ориентировочные инженерные рекомендации, а не как замену чертежу производителя цанг.
| Тип цанги | Пример номинального отверстия | Типичный диапазон сжатия | Рабочее окно зажима | Примечания |
|---|---|---|---|---|
| ER8 / ER11 | 3 мм | ~0,5 мм всего | 2,75–3,0 мм | Малые цанги сжимаются меньше в абсолютных значениях |
| ER16 / ER20 | 6 мм | ~1,0 мм всего | 5,5–6,0 мм | Стандартное сжатие по DIN 6499 |
| ER25 / ER32 | 10 мм | ~1,0 мм всего | 9,5–10,0 мм | Самый распространённый размер в цеху |
| ER40 / ER50 | 20 мм | ~1,0 мм всего | 19,0–20,0 мм | Больший корпус, то же номинальное сжатие |
| 5C круглые | 12 мм | ~0,015 мм | практически только номинал | Закалённые, минимальный упругий диапазон |
| 5C аварийные (мягкие) | любой | 0,5–1,0 мм | растачиваются по размеру | Расточите сами, после чего они становятся номинальными |
| Swiss-типа (направляющая втулка) | 5 мм | 0,1–0,5 мм | зависит от передней бабки | Версии с карбидными вставками зажимают плотнее |
| TG100 / TG150 | 12 мм | ~1,0 мм | 11,0–12,0 мм | Более высокое усилие зажима, чем у ER |
Выделяются две вещи. Во-первых, цанги ER всех размеров имеют примерно одинаковое абсолютное сжатие — около 1 мм — независимо от диаметра корпуса. Во-вторых, цанги 5C на самом деле вовсе не «сжимаемые» в смысле ER; они пружинно-отпущены, чтобы зажимать один номинальный диаметр с податливостью в несколько микрон.
Правило 1 мм для цанг ER
DIN 6499 определяет цанги ER как сжимаемые примерно на 1 мм всего относительно номинального отверстия. На практике большинство производителей рекомендуют использовать только верхнюю половину этого окна — примерно 0,5 мм — для любых применений, где важна величина биения. Если вам нужно удерживать 9,0 мм в ER32, купите цангу 9 мм, а не 10 мм, сжатую до этого размера.
Полезное практическое правило: отверстие цанги должно быть в пределах 0,5% от диаметра заготовки для точных работ и в пределах 2% для общих работ. Для хвостовика 10 мм это 9,95–10,0 мм для точности и 9,8–10,2 мм для общего machining.
Почему 5C ведёт себя иначе
Цанги 5C закалены и отшлифованы до номинального отверстия с очень малым упругим диапазоном. Классическая спецификация 5C допускает закрытие цанги на номинальном диаметре и зажим его, но не допускает использования её как «диапазонной» цанги. Если вам нужно удерживать 11,8 мм, вы покупаете цангу 5C 11,8 мм — или покупаете мягкую (аварийную) 5C и растачиваете её по размеру.
Это особенность, а не ограничение. Поскольку цанга имеет размер, соответствующий детали, TIR можно удерживать в несколько микрон, а зажим равномерен по всей окружности. Именно поэтому 5C остаётся стандартом для точных вторых операций на токарных станках.
Как диапазон зажима влияет на биение и точность?
Биение и диапазон зажима находятся в прямой обратной зависимости. Цанга, используемая при номинальном отверстии, сидит симметрично в конусе и зажимает по полному кругу. Цанга, сжатая на 0,8 мм, сидит слегка вне оси и зажимает по уменьшенной контактной полосе.
| Сжатие от номинала | Типичное влияние на TIR | Картина контакта | Рекомендуемое применение |
|---|---|---|---|
| 0 мм (номинал) | Лучшее достижимое, например ≤0,005 мм | Полный круг | Точное точение, шлифование, контроль |
| 0,1–0,3 мм | Небольшое увеличение, часто ≤0,01 мм | Почти полный круг | Общее CNC-фрезерование и сверление |
| 0,3–0,5 мм | Заметное, 0,02–0,05 мм | Уменьшенная полоса | Черновая обработка, некритичные работы |
| >0,5 мм | Плохое и непредсказуемое | Контакт по краям/линиям | Избегать там, где важна точность |
Эти цифры типичны для качественной закалённой и шлифованной цанги в чистом, неповреждённом конусе. Ваши значения будут зависеть от гайки патрона, состояния конуса и шпинделя.
Если вы стремитесь к TIR в единицы микрон, цанга — лишь одно звено в цепи. Конус, гайка и хвостовик — всё имеет значение. Наше руководство по TIR цанги и что на самом деле его определяет разбирает эту цепь, а сравнение допуска цанги и 3-кулачкового патрона показывает, где цанга выигрывает, а где нет.
Как выбрать правильную цангу для заданного диаметра?
Решение проще, чем большинство людей делают. Пройдите следующие шаги:
1. Измерьте фактический диаметр хвостовика или заготовки. Не номинальный. Хвостовик «10 мм» сверла часто составляет 9,95 мм; пруток «10 мм» может быть 9,90 мм.
2. Выберите цангу, номинальное отверстие которой равно или немного больше измеренного диаметра.
3. Проверьте сжатие. Если разница превышает 0,5 мм для ER, перейдите к следующему размеру вниз.
4. Проверьте собственный диапазон патрона. Цанговый патрон с гайкой имеет определённый диапазон зажима; превышение его повреждает гайку и конус.
5. Для крупносерийной или высокоточной работы переходите на заказные изделия. Специализированное отверстие, соответствующее вашей детали, полностью устраняет компромисс.
Для токарных станков Swiss-типа та же логика применяется к направляющей втулке, но допуски жёстче, и втулка обычно имеет карбидные вставки. Руководство по диаметру носика цанги описывает, как геометрия носика взаимодействует с подачей прутка и направляющей втулкой.
Когда покупать заказную цангу вместо того, чтобы сжимать стандартную
Заказные отверстия имеют смысл, когда:
- Диаметр детали нестандартный (например, 7,42 мм) и объём оправдывает специальную цангу.
- Деталь тонкостенная и не может выдерживать точечную нагрузку от чрезмерно сжатой цанги.
- Материал мягкий (алюминий, латунь, пластмассы), и вам нужна максимальная площадь контакта, чтобы избежать следов.
- Вы работаете на Swiss-станке или автомате, где цанга является частью системы точности станка.
BQUQ производит цанги с круглым, шестигранным, квадратным и специальным профилем отверстия, включая зеркально полированные и закалённые варианты, на одной фабрике в Dongguan. Стоимость заказных отверстий рассчитывается по чертежу за 12 рабочих часов, а MOQ гибкий — возможно изготовление одной штуки для прототипа, с снижением цены при увеличении объёма.
А как насчёт пружинных цанг и цанг для автоматов?
Пружинные цанги (также называемые пружинными цанговыми патронами или цангами для автоматов) — это другое семейство, отличное от ER и 5C. Они используются на токарных автоматах и Swiss-станках и рассчитаны на определённый диаметр прутка с заданным диапазоном сжатия, встроенным в кулачковый или гидравлический привод станка.
| Семейство | Типичное окно зажима | Привод | Где используется |
|---|---|---|---|
| Цанга для автомата (тип 15) | 0,1–0,3 мм | Кулачок / рычаг | Малодиаметровые токарные автоматы |
| Цанга для автомата (тип 25) | 0,1–0,5 мм | Кулачок / рычаг | Средние токарные автоматы |
| Цанга для автомата (тип 36–46) | 0,2–0,8 мм | Кулачок / рычаг | Более крупные прутковые работы |
| Цанга Swiss-типа | 0,1–0,5 мм | Гидравлический / пневматический | Токарные станки с ЧПУ Swiss |
| Направляющая втулка | 0,01–0,05 мм | Фиксированная или вращающаяся | Поддержка прутка Swiss |
Ключевое отличие в том, что цанги для автоматов и Swiss-типа рассчитаны на многократное срабатывание при высоких циклах, поэтому диапазон сжатия является функцией хода станка, а не только упругости цанги. Превышение проектного хода приводит к растрескиванию цанги у корней пазов.
Наш ассортимент цанг для автоматов охватывает распространённые корпуса типов 15, 25 и 36–46, а страница силовых патронов для Swiss-станков описывает гидравлический и пневматический привод.
Как конструкция цангового патрона ограничивает диапазон зажима?
Цанга — это только половина системы. Корпус патрона, угол конуса, гайка и механизм закрытия — всё это устанавливает реальный предел.
- Угол конуса. ER использует конус 8° (16° включённый). Угол определяет механическое преимущество и самоблокирующееся поведение. Изношенный конус изменяет эффективное сжатие.
- Конструкция гайки. Стандартная гайка против подшипниковой гайки меняет то, какой крутящий момент достигает цанги. Подшипниковые гайки позволяют получить более высокое усилие зажима при том же усилии ключа.
- Ход закрытия. Силовые и гидравлические патроны имеют определённый ход. Превышение его чрезмерно сжимает цангу.
- Состояние конуса. Грязь, вмятины или фреттинг в конусе заставляют цангу сидеть вне оси, что съедает полезный диапазон.
Для применений с удержанием инструмента ассортимент цанговых патронов для инструмента охватывает корпуса ER, TG и DA с соответствующими гайками. Для зажима заготовок цанговый патрон с гайкой даёт наиболее предсказуемый зажим, поскольку гайка напрямую контролирует осевое натяжение.
Обслуживание, сохраняющее диапазон зажима
Цанга, которая была чрезмерно сжата, не вернётся в исходное состояние. Чтобы сохранить диапазон рабочим:
- Никогда не закрывайте цангу без заготовки или инструмента внутри неё.
- Очищайте конус и пазы цанги перед каждой сменой.
- Храните цанги в их исходных отверстиях или в стойке, а не россыпью в ящике.
- Заменяйте цанги, на которых появились трещины у корней пазов, изменение цвета или отверстие, которое больше не соответствует номинальному размеру.
- Затягивайте гайку до спецификации производителя — недостаточный момент вызывает проскальзывание, чрезмерный — раздавливает цангу.
Часто задаваемые вопросы
В: Могу ли я использовать цангу ER32 10 мм для удержания сверла 9 мм?
О: Только для черновых работ. Это 1 мм сжатия, что является полным диапазоном DIN 6499 и значительно превышает 0,5 мм, рекомендуемые для точности. TIR вырастет, и сверло может проскользнуть. Купите цангу 9 мм или набор 9–10 мм и оставьте цангу 10 мм для хвостовиков номиналом 10 мм. Стоимость правильной цанги намного ниже стоимости забракованной детали.
В: Всегда ли более широкий диапазон зажима хуже?
О: Не всегда — это зависит от применения. Для чернового сверления, нарезания резьбы или удержания прутка на токарном станке для второй операции более широкое сжатие удобно, и потеря точности не имеет значения. Проблема появляется, когда вам нужна соосность, чистота поверхности или повторяемость. Тогда самый широкий полезный диапазон составляет около половины номинального сжатия, а специальное отверстие ещё лучше.
В: Насколько на самом деле может сжаться цанга 5C?
О: Закалённая круглая цанга 5C имеет лишь несколько микрон упругого диапазона — фактически она зажимает один номинальный диаметр. Мягкие или аварийные цанги 5C можно расточить до любого размера в пределах толщины стенки корпуса, после чего они ведут себя как номинальные цанги. Если вам нужен диапазон, 5C — неподходящее семейство; используйте ER или пружинную цангу.
В: Меняется ли диапазон зажима в зависимости от материала цанги?
О: Да. Закалённая пружинная сталь даёт стандартное сжатие, но склонна к усталостному растрескиванию при чрезмерном сжатии. Цанги из бериллиевой бронзы и бронзы выдерживают большее сжатие и используются там, где важны коррозионная стойкость или немагнитные свойства. Направляющие втулки Swiss с карбидными вставками выдерживают более жёсткие допуски, но почти не имеют диапазона сжатия. Выбор материала следует за применением, а не наоборот.
В: Как узнать, что моя цанга чрезмерно сжата?
О: Проверьте отверстие микрометром или калибром-пробкой на соответствие номинальному размеру — изношенная цанга покажет завышенный размер и не будет закрываться равномерно. Ищите трещины у корней пазов, полированные полосы на конусе или заготовку, которая больше не повторяет свой TIR после перезажима. Любой из этих признаков означает, что цанга потеряла упругий диапазон и её следует заменить, а не использовать повторно.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Цанги для автоматов и диапазоны пружинных цанг: /auto-lathe-collets/
- Силовые патроны для Swiss-станков: /power-chucks-swiss/
- Цанговые патроны для инструмента (ER, TG, DA): /tool-holder-collet-chucks/
- Отраслевые тенденции в точном производстве: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Свяжитесь с нашей инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


