
Обслуживание цанг: очищайте посадочные конусы при каждой смене, проверяйте отверстия, пазы и биение по графику, заменяйте по тенденции. BQUQ поставляет данные контроля с каждой партией.
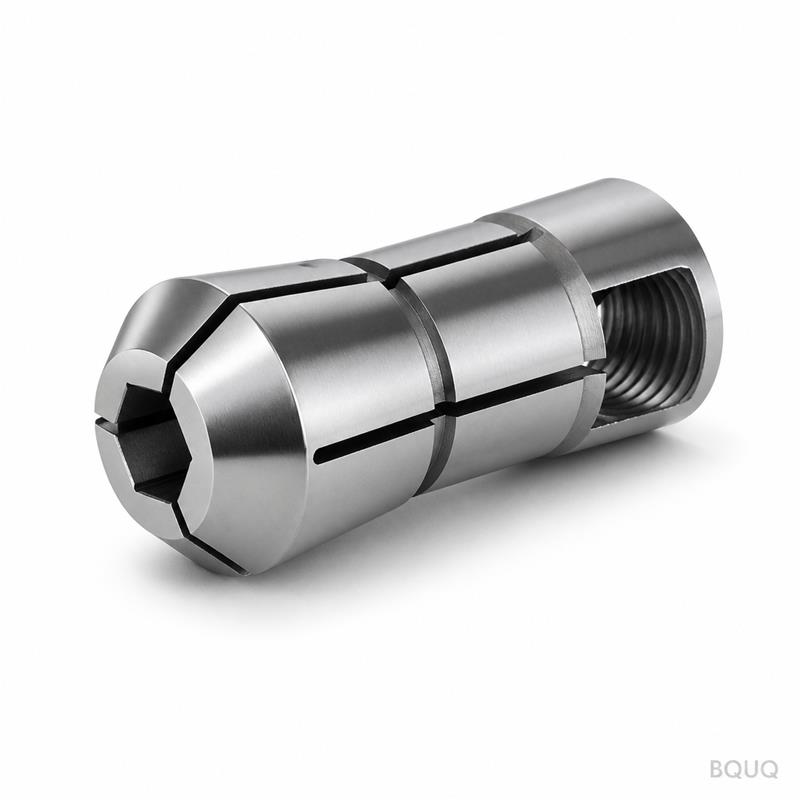
Обслуживание цанг: очистка, осмотр и определение момента замены
Обслуживание цанг — это плановая дисциплина, а не аварийный ремонт: очищайте посадочные конусы каждую смену или две, осматривайте отверстия и основания пазов по фиксированному календарю, измеряйте биение на эталонной оправке при каждой наладке и заменяйте цангу, когда износ отверстия, конуса или трещины в пазах начинают смещать допуск вашей детали — никогда не ждите брака, чтобы узнать об отказе.
Пружинная цанга — это точный расходный элемент, работающий в самой загрязненной среде цеха. Она зажимает пруток, покрытый СОЖ и мелкой стружкой, сгибается тысячи раз в день и изнашивается в самых труднодоступных местах: внутри отверстия и на посадочном конусе. Поскольку износ происходит постепенно, отказ проявляется не как авария, а как медленный дрейф диаметров деталей и биения, который незаметно снижает выход годного. Программа обслуживания, которая выявляет этот дрейф, стоит дешево; брак, который она предотвращает, — нет.
Очистка: бесплатное решение, которое большинство цехов игнорируют
Большинство проблем с биением цанги — это проблемы с загрязнением. Стружка или налипший слой материала между цангой и ее посадочным конусом смещает цангу эксцентрично на величину, превышающую весь ее класс биения. Одна частица стружки под конусом может добавить больше биения, чем изношенная цанга, а ее удаление ничего не стоит.
Очищайте посадочный конус и конус цанги при каждой смене цанги и по фиксированному графику при непрерывной работе — как минимум ежедневно для автоматических токарных станков с прутковой подачей. Используйте безворсовую ткань и чистый растворитель; никогда не обрабатывайте шлифованный конус проволочной щеткой, не используйте абразивные прокладки на отверстии и никогда не подпиливайте цангу, чтобы «исправить» отметину. Отверстие и конус — это шлифованные поверхности, измеряемые в микронах; агрессивная очистка сама по себе является механизмом износа.
| Операция очистки | Периодичность (типичная) | Почему |
|---|---|---|
| Посадочный конус и носовая часть патрона | При каждой смене цанги | Загрязнение здесь мгновенно увеличивает биение |
| Конус и отверстие цанги | Ежедневно при непрерывном использовании | Остатки СОЖ высыхают в абразив |
| Пазы и основания пазов | Еженедельно | Забитая стружка препятствует закрытию |
| Полный осмотр цанги | По графику обслуживания | Выявить износ до появления брака |
Основной вывод: периодичность очистки должна соответствовать загрузке стружкой: обработка латунных или алюминиевых прутков требует менее агрессивной очистки, чем нержавеющая сталь, а станок, работающий без СОЖ, требует другого режима, чем станок с обильной подачей СОЖ.
Осмотр: что искать и как
Осмотр — это визуальная проверка плюс проверка измерением. Визуально осмотрите отверстие на наличие задиров, налипания или полированного кольца в зоне захвата, которое указывает на то, что отверстие износилось за пределы рабочего зазора; осмотрите основания пазов с увеличением на предмет волосяных трещин, предшествующих поломке лепестка; проверьте конус на наличие бриннелирования или следов налипания от многократной посадки под нагрузкой.
Проверка измерением — это биение на эталонной оправке. Установите цангу, вставьте шлифованную эталонную оправку соответствующего диаметра отверстия и считайте полное индицируемое биение у носика. Ведите записи: цанга, показавшая 0,004 мм при установке и 0,011 мм через шесть месяцев, рассказывает историю износа, даже если она все еще находится в пределах допустимого предела. Тенденция, а не единичное показание, является сигналом.
| Проверка | Метод | Критерий замены (типичный) |
|---|---|---|
| Износ отверстия | Визуально + тенденция диаметра детали | Готовый размер дрейфует к пределу |
| Трещины в пазах | Визуально с увеличением у оснований | Любая волосяная трещина |
| Износ/налипание на конусе | Визуально на посадочной поверхности | Следы налипания или изменение глубины посадки |
| Биение | Индикатор на шлифованной оправке | Биение превышает класс примерно в 2 раза |
| Проскальзывание захвата | Тест на крутящий момент/тягу при номинальной затяжке | Пруток проворачивается или вытягивается под нагрузкой |
Типичные критерии — это ориентир: цех, работающий с допусками ±0,01 мм, заменяет цанги раньше, чем цех, работающий с ±0,05 мм. Важная дисциплина — записать критерии и проверять по ним по графику.
График плановых осмотров
Профилактическое обслуживание цанг работает по трем часам. Часы наладки: при каждой установке цанги очистите ее и проверьте биение на эталонной оправке перед обработкой первой детали. Часы смены: ежедневная очистка, еженедельная проверка пазов и контроль диаметров деталей. Календарные часы: полный осмотр — измерение отверстия, отслеживание биения, проверка на трещины — ежемесячно для непрерывного производства, ежеквартально для менее интенсивной работы.
Между этими часами позвольте деталям говорить. Тенденции диаметров — это самый чувствительный индикатор здоровья цанги, который у вас есть, потому что износ отверстия проявляется как creeping готового размера до появления каких-либо визуальных признаков. Цех, который ведет графики SPC-данных по диаметрам, обнаружит умирающую цангу на две недели раньше, чем цех, который реагирует только на детали вне допуска.
Когда заменять: экономика
Цангу стоит заменять, когда ее вклад в погрешность детали превышает ее долю в бюджете допуска — а не когда она перестает работать. Использование изношенной цанги для экономии небольшой суммы на покупке — ложная экономия: затраты проявляются в виде переделок, брака и времени станка, потраченного на поиск проблемы, которая была диагностирована месяцами ранее по тенденции биения.
Заменяйте немедленно, без обсуждений, при появлении любой трещины в пазу — поломка лепестка на рабочей скорости является событием повреждения станка, а не проблемой качества. Заменяйте, когда биение на эталонной оправке удвоилось по сравнению с показанием при установке или превышает класс, необходимый для ваших деталей. Заменяйте, когда детали проскальзывают при нормальном усилии затяжки. И заменяйте согласованными комплектами, если этого требует применение — патрон, работающий с двумя цангами попеременно, не должен смешивать новую цангу с изношенной, если обе питают один и тот же допуск.
| Состояние | Действие |
|---|---|
| Трещина у основания паза | Немедленная замена (безопасность) |
| Биение удвоилось по сравнению с установкой | Замена или переклассификация |
| Проскальзывание захвата при номинальной затяжке | Замена |
| Дрейф тенденции диаметра детали | Проверить износ отверстия; заменить при подтверждении |
| Налипание на конусе | Замена; найти причину посадки |
Хранение и обращение
Цанги — это шлифованные прецизионные детали, которые часто бросают в ящики — одни из наименее защищенных точных инструментов во многих цехах. Храните их в стеллаже или маркированном футляре, защищенными друг от друга: две цанги, стучащие друг о друга в стальном ящике, повреждают те самые отверстия и конусы, которые вы пытаетесь защитить. Держите посадочные поверхности чистыми и слегка смазанными против ржавчины во влажном климате; никогда не оставляйте цангу зажатой на прутке в течение недель, потому что лепестки могут получить остаточную деформацию в зажатом положении.
Маркируйте или отслеживайте цанги по размеру и классу, чтобы изношенную или подозрительную цангу нельзя было спутать с хорошей. Некоторые цеха красят кольцо или гравируют идентификатор на задней поверхности; какой бы метод ни использовался, цанга с неизвестной историей износа должна быть повторно проверена, как новая, перед использованием в ответственной по допускам работе.
Встраивание привычки в производство
Самая дешевая программа обслуживания — та, которая привязана к существующим процедурам: очистка и проверка биения при каждой наладке (это занимает две минуты, если индикатор уже в руке), ведение графиков диаметров деталей (система SPC уже работает) и планирование полных осмотров с той же периодичностью, что и другое техническое обслуживание станков. Наше руководство по установке цангового патрона охватывает проверки при наладке, а логика бюджета биения в статье объяснение биения цанги подскажет, насколько жестким должен быть ваш критерий замены для допусков, которые вы выдерживаете.
Когда цанга действительно изношена, замените ее на тот же класс, с которым вы начинали — и проверьте сертификат новой цанги при получении. BQUQ производит пружинные цанги для автоматов продольного точения семейств 36/46/52/60/630/643 из закаленного сплава и пружинной стали и поставляет данные контроля твердости и биения с каждой партией, так что замена начинает свою жизнь с известными характеристиками. Смотрите ассортимент цанг для автоматов продольного точения и патроны для швейцарских станков и 2J, и отправляйте данные о вашем станке на sc@bquq.com, если вам нужен расчет стоимости в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Как часто следует чистить цанги?
О: Очищайте посадочные конусы при каждой смене цанги, а отверстия и конусы — ежедневно при непрерывной работе с прутковой подачей. Стружка и высохшая СОЖ — причина номер один биения, которое выглядит как износ — очистка это бесплатное решение.
В: Какой самый надежный признак износа цанги?
О: Тенденция диаметров ваших деталей и показание биения на шлифованной эталонной оправке. Когда TIR удвоилось по сравнению с показанием при установке, или готовый размер продолжает дрейфовать, цанга говорит вам, что она изношена — замените ее до того, как она создаст брак.
В: Можно ли отремонтировать треснувшую цангу?
О: Нет. Трещина у основания паза — это усталостное разрушение, и деталь непригодна; шлифовка или сварка обратно только создаст новый надрез. Замените ее немедленно — поломка лепестка на скорости может повредить станок.
В: Как долго должна служить цанга?
О: Это зависит от режима работы: материал прутка, частота циклов, чистота и выдерживаемый допуск определяют срок службы — от недель при обработке абразивной нержавеющей стали до лет при легких латунных работах. Отслеживайте биение и диаметры и заменяйте по тенденции, а не по фиксированному количеству часов.
В: Безопасно ли чистить цангу абразивными прокладками?
О: Нет. Отверстие и конус — это шлифованные поверхности с геометрией на уровне микронов; любой абразив удаляет поверхность, которую вы пытаетесь сохранить. Используйте растворитель и безворсовую ткань и обращайтесь со шлифованными поверхностями как с прецизионными, которыми они являются.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, выполняющий обработку на станках с ЧПУ, штамповку металла, изготовление пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения расчета стоимости в течение 12 рабочих часов. www.bquq.com


