
Сталь для цанг и термическая обработка балансируют пружинные пальцы и износостойкие отверстия, обычно 45-62 HRC. BQUQ обрабатывает оба типа, сертификат ISO9001.
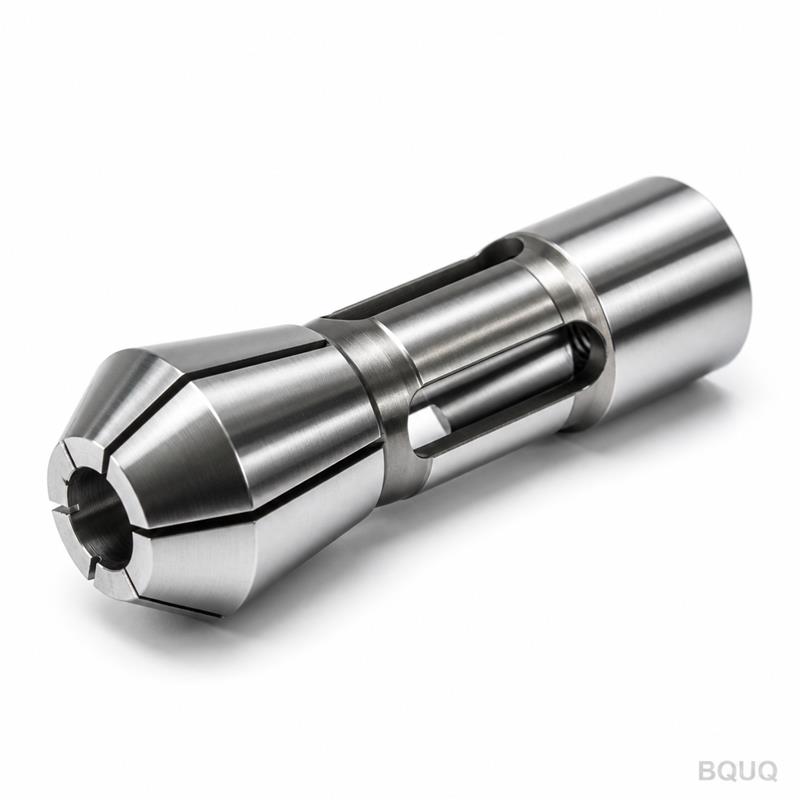
Материалы цанг и термическая обработка: от пружинной стали до закаленного сплава
Материал цанги и термическая обработка определяют три свойства, которые делают цангу успешной или нет: пружинное поведение прорезных пальцев, износостойкость отверстия и стабильность шлифованной геометрии. Корпуса из пружинной стали обычно имеют твердость 45–52 HRC, чтобы пальцы выдерживали миллионы циклов без трещин; закаленные сплавные отверстия могут достигать 58–62 HRC там, где преобладает износ — и вся деталь должна оставаться размерно стабильной при шлифовании.
Цанга — это противоречие, выточенное из одного куска металла. Ее пальцы должны вести себя как пружина, открываясь и закрываясь десятки тысяч раз за смену. Ее отверстие должно вести себя как дорожка подшипника, сопротивляясь абразивному прутку и сохраняя микронную геометрию. Ее конус должен точно садиться в патрон без задиров. Ни одна твердость не подходит для всех трех задач, поэтому производители цанг выбирают сталь и термическую обработку для баланса — и этот баланс различен для пружинной цанги, цельной цанги или компонента патрона.
Что каждый элемент цанги требует от материала
Разделите цангу на функциональные зоны, и требования к материалу станут ясны. Прорезная секция пальцев нуждается в усталостной прочности: она изгибается каждый цикл, и трещина, начинающаяся у основания прорези, заканчивает жизнь цанги — или, что хуже, отправляет осколок в станок. Отверстие нуждается в твердости и износостойкости: пруток, скользящий через него при подаче, — это абразивное событие, измеряемое тысячами циклов. Конус нуждается в прочной, устойчивой к задирам поверхности, которая многократно садится на конус патрона.
| Зона цанги | Основное требование | Типичная твердость (отрасль) |
|---|---|---|
| Прорезные пальцы | Усталостная прочность, упругое восстановление | 45–52 HRC типично |
| Отверстие | Износостойкость, размерная стабильность | 55–62 HRC типично |
| Конус/посадочная поверхность | Сопротивление задирам, вязкость | 45–58 HRC типично |
| Цельный корпус цанги | Жесткость, износостойкость | 58–62 HRC типично |
Эти цифры — типичные рабочие диапазоны, а не единый стандарт — правильное значение зависит от размера цанги, геометрии прорезей и режима работы. Суть в закономерности: зоны, которые должны изгибаться, делаются более вязкими и слегка мягче, а зоны, которые должны выдерживать абразивный износ, закаливаются до практического предела.
Пружинная сталь: классический корпус цанги
Пружинная сталь — традиционное решение для корпусов прорезных цанг, потому что она предназначена именно для этой задачи: упругая деформация, цикл за циклом, без остаточной деформации. Металлургия — это средне- или высокоуглеродистая или легированная сталь, закаленная и отпущенная до пружинного состояния — достаточно твердая, чтобы возвращать форму, и достаточно отпущенная, чтобы не трескаться у оснований прорезей.
Компромисс отпуска — суть выбора. Если отпуск слишком твердый, пальцы ломаются через несколько тысяч циклов — классический отказ «новая цанга треснула за неделю», обычно из-за спецификации твердости, скопированной с изнашиваемой детали. Если отпуск слишком мягкий, пальцы получают остаточную деформацию, цанга перестает полностью открываться, и пруток задевает при подаче. Правильный отпуск оставляет пальцы упругими при рабочем прогибе для данного размера отверстия, поэтому малые цанги с пропорционально более толстыми пальцами могут быть тверже, чем крупные тонкостенные.
| Семейство сталей | Типичное применение в цангах | Ключевое свойство |
|---|---|---|
| Высокоуглеродистая пружинная сталь | Корпуса прорезных пружинных цанг | Упругое восстановление, усталостная долговечность |
| Кремнисто-марганцевая пружинная сталь | Более тяжелые пружинные цанги | Более высокая усталостная прочность |
| Хромистая легированная сталь | Закаленные и цельные цанги | Глубокая прокаливаемость, износостойкость |
| Подшипниковая легированная сталь | Отверстия с высоким износом, цельные цанги | Экстремальная твердость, стабильность |
Направление волокна и чистота так же важны, как и марка: прорезь, пересекающая плохую строчку включений, — это готовая трещина. Респектабельное производство цанг начинается с качественного прутка и контролирует источник стали, потому что усталостную долговечность нельзя проверить в готовой цанге — она закладывается на плавке.
Закалка и отпуск: порядок процесса
Термическая обработка пружинной цанги следует продуманной последовательности, и порядок так же важен, как и температуры. Заготовка обрабатывается с отверстием слегка заниженного размера, а прорези либо не прорезаются, либо прорезаются черново. Затем она закаливается: аустенитизация, закалка в охлаждающей среде и отпуск до целевой твердости для пружинной работы корпуса. Только после стабилизации стали начинается точная работа — отверстие шлифуется до окончательного размера, и конус обрабатывается, потому что шлифование после закалки сохраняет геометрию на детали, которая больше не будет двигаться.
Прорези — особый случай. Прорезка после закалки рискует вызвать трещины у оснований; прорезка до закалки рискует деформацией, которая закрывает или открывает ширину прорези. Производственная практика варьируется, но окончательно шлифованное отверстие и финальная геометрия прорезей всегда выполняются на закаленной детали, с отпуском для снятия напряжений, где это требуется процессом. Основания прорезей скругляются, никогда не оставляются квадратными — квадратное основание — это усталостный надрез, концентрирующий каждый цикл в одной линии.
| Шаг процесса | Цель | Типичный результат |
|---|---|---|
| Обработка заготовки | Близкая к готовой форма корпуса, отверстия и конуса | Стабильный материал для обработки |
| Закалка и охлаждение | Полное превращение в твердое состояние | Твердая, износостойкая сталь |
| Отпуск | Восстановление вязкости и пружинного поведения | 45–52 HRC корпус типично |
| Шлифование отверстия и конуса | Точная геометрия на стабильной стали | Микронная концентричность |
| Прорезка/финишная обработка прорезей | Финальная геометрия изгиба | Скругленные основания, контролируемая ширина |
| Финальный контроль | Проверка отверстия, конуса, биения, твердости | Сертификат класса на партию |
Вывод: закалка происходит до финишного шлифования, никогда после. Цанга, отшлифованная, а затем закаленная, деформируется к моменту доставки, и ее класс биения — фикция. Если поставщик не может указать порядок процесса, относитесь к сертификату биения с подозрением.
Закаленные сплавные отверстия и цельные цанги
Там, где преобладает износ — цельные цанги, мастер-цанги и зона отверстия тяжелых пружинных цанг — производители обращаются к хромистым и подшипниковым легированным сталям, которые закаливаются глубоко и равномерно. Эти марки достигают верхнего предела диапазона твердости и сохраняют геометрию, потому что они закалены насквозь, а не поверхностно; тонкий поверхностный слой на отверстии цанги износился бы и обнажил мягкий металл именно там, где скользит пруток.
Цельные цанги могут работать при верхнем пределе твердости, потому что ничто не должно изгибаться. Компромисс проявляется на другом конце срока службы цанги: очень твердая цанга хрупка в тонких сечениях и более склонна к сколам на кромках отверстия, если пруток загружается с перекосом. Конструкция цельной цанги управляет этим за счет толщины сечения и обработки кромок, а не смягчения стали.
Подбор материала под задачу
Рекомендации по выбору проще, чем металлургия. Пружинные цанги с подачей прутка на автоматах и швейцарских токарных: корпус из пружинной стали, отпущенной на усталость, отверстие закалено и отшлифовано. Цельные цанги для шлифования и точения: легированная сталь, закаленная насквозь до верхнего предела. Высокоабразивный пруток (нержавеющая сталь, холоднотянутые сплавы): укажите более твердую обработку отверстия и планируйте более короткие интервалы замены. Мягкий пруток (латунь, алюминий): твердость может быть ниже, но спецификация усталости пальцев остается.
Два практических предостережения. Первое: твердость — это диапазон, и сертификат должен указывать его: цанга «закаленная» без цифры ничего не говорит. Второе: никогда не перезакаливайте изношенную цангу — прорези и отверстие были обработаны после первоначальной термической обработки, и вторая закалка искажает геометрию за пределы восстановления. Заменяйте, а не переобрабатывайте.
Что спросить у поставщика цанг
Задайте четыре вопроса: какое семейство сталей используется для корпуса, целевой диапазон твердости с сертификатом, шлифуется ли отверстие после закалки, и какую усталостную долговечность прорезей предполагает конструкция при вашем размере отверстия. Ответы отделяют завод, который относится к цангам как к точным пружинам, от того, кто обрабатывает формы и закаливает их как послесловие.
На BQUQ линии цанг работают по этой дисциплине на месте: пружинные цанги для семейств 36/46/52/60/630/643, обработанные из пружинной стали и закаленного сплава, отверстия шлифуются после термической обработки, а твердость и биение проверяются перед отгрузкой — все под контролем процессов ISO9001 на том же заводе в Дунгуане, где работают наши линии ЧПУ, штамповки, пружин и радиаторов. Просмотрите ассортимент цанг для автоматов и патроны для швейцарских и 2J цанг, в которые они устанавливаются, и помните о другом конце срока службы с нашим руководством по обслуживанию цанг — выбор материала определяет, как долго прослужит цанга, но уход определяет, умрет ли она от старости или от пренебрежения. Отправьте данные о вашем станке и прутке на sc@bquq.com для получения предложения в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Почему цанга одновременно твердая и пружинистая?
О: Разные зоны требуют разных свойств. Прорезные пальцы должны упруго изгибаться миллионы циклов, поэтому они отпущены до пружинного состояния около 45–52 HRC типично; отверстие должно сопротивляться абразивному износу, поэтому оно закалено до 55–62 HRC типично. Одна деталь, две цели термической обработки.
В: Почему моя новая цанга треснула у прорези?
О: Обычные причины — квадратное основание прорези вместо скругленного, слишком твердый отпуск, убравший вязкость, или дефект стали у прорези. Трещина в первые недели службы — это производственная проблема: запросите сертификат твердости и замените цангу.
В: Следует ли шлифовать отверстие до или после закалки?
О: После. Шлифование отверстия и конуса на закаленной детали гарантирует, что геометрия останется точной на протяжении всего срока службы цанги. Закалка после шлифования искажает отверстие и делает класс биения бессмысленным.
В: Можно ли перезакалить изношенную цангу и использовать ее снова?
О: Нет. Перезакалка искажает готовое отверстие, конус и прорези за пределы практического восстановления, а усталостный ресурс пальцев уже исчерпан. Замена дешевле, чем бракованные детали, которые произведет переобработанная цанга.
В: Какой сертификат должен прилагаться к цанге?
О: Как минимум, идентификация материала, фактически измеренный диапазон твердости и класс биения отверстия относительно конуса на каждую деталь или партию. BQUQ отправляет данные контроля твердости и биения с каждой партией цанг — требуйте это от любого поставщика до оплаты.
Автор: инженерная команда BQUQ. BQUQ — сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии ЧПУ-обработки, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


