
Стабильная подача прутка требует прямого прутка, а также точно подобранных втулки, отверстия цанги и направляющей втулки как единой цепи. BQUQ изготавливает цанги с точностью до 0,005 мм, ISO9001.
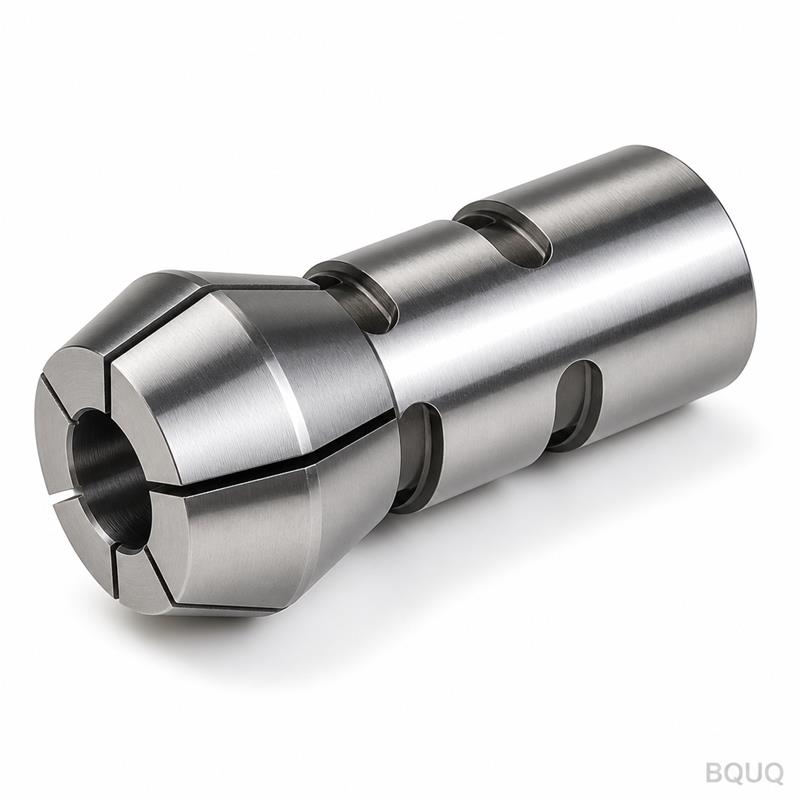
Подача прутка и зажимные приспособления: стабильность заготовки на высоких скоростях
Точность при подаче прутка начинается до первого реза: пруток должен поступать в цангу прямым, отцентрированным и без вибраций, что означает, что втулка устройства подачи прутка, отверстие цанги и — на станках швейцарского типа — направляющая втулка должны быть подобраны по размеру к прутку и обслуживаться как единая цепь. Стабильный пруток — это прямой и хорошо поддерживаемый пруток; нестабильность в устройстве подачи проявляется в виде разброса длин, вибраций и биения на шпинделе.
На токарном автомате или станке швейцарского типа пруток одновременно является заготовкой, системой подачи и конструктивным элементом. Он толкается, зажимается, вращается и режется в одном цикле, и каждый элемент, которого он касается, оставляет отпечаток на детали. Предприятия, которые относятся к подаче прутка как к проблеме трубопровода — просто доставить материал к шпинделю — тратят свои дни на борьбу с вибрациями и колебаниями длины, которые цепь подачи и вызвала в первую очередь. В этой статье рассматривается вся цепь от стеллажа с прутком до цанги.
Цепь подачи: одна система, пять элементов
Сзади наперед станок с подачей прутка проводит пруток через последовательность отверстий: втулка трубы подачи, подающий палец или толкатель (на кулачковых автоматах), цанга шпинделя или передней бабки и, на станках швейцарского типа, направляющая втулка в зоне резания. Каждый элемент должен пропускать пруток, направлять его и, в случае цанги, зажимать его. Каждый из них является точкой износа.
Логика цепи проста: пруток может быть настолько прямым и стабильным, насколько позволяет самый слабый элемент, через который он проходит. Изношенная втулка позволяет прутку провисать и вибрировать между устройством подачи и шпинделем. Подающий палец, который зажимает неравномерно, толкает пруток криво в цангу. Отверстие цанги, слишком свободное для прутка, позволяет ему дребезжать в месте зажима. Изношенная направляющая втулка позволяет прутку прогибаться именно там, где режут инструменты.
| Элемент | Функция | Симптом отказа |
|---|---|---|
| Втулка устройства подачи | Поддержка прутка по длине | Провисание прутка, вибрация, шум |
| Подающий палец/толкатель | Продвижение прутка между циклами | Неравномерная подача, разброс длин |
| Цанга шпинделя/передней бабки | Зажим и вращение прутка | Проскальзывание, биение в месте зажима |
| Направляющая втулка (швейцарский тип) | Поддержка прутка в зоне резания | Вибрация, отклонение размеров на длинных деталях |
| Сам пруток | Быть заготовкой | Вибрация, изгиб, проблемы с подачей |
Прямолинейность и допуск прутка: коренная причина
Никакая система подачи не исправит плохой пруток. Пруток, поступающий в бухтах, изогнутый или с загнутым передним концом, вибрирует при вращении, и амплитуда вибрации растет с увеличением неподдерживаемой длины и скорости. Первое улучшение подачи прутка — это не оборудование, а спецификация прямого прутка с постоянным допуском и проверка переднего конца каждого нового прутка перед его подачей.
Допуск прутка взаимодействует с каждым отверстием в цепи. Пруток большего размера застревает во втулке или цанге; пруток меньшего размера дребезжит и зажимается неравномерно. Для круглого прутка хороший калиброванный или лучший сорт является практической отправной точкой для работы с цангой, и диаметр прутка должен находиться в пределах рабочего зазора каждого отверстия, через которое он проходит. Когда пруток меняется по длине — калиброванный пруток редко бывает идеально круглым или прямым — цанга захватывает разные участки по-разному, и за готовыми диаметрами следует та же тенденция.
| Состояние прутка | Влияние на зажим | Решение |
|---|---|---|
| Загнутый передний конец | Не подается, застревает во втулке | Выправить или обрезать конец |
| Следы от бухты / изгиб | Вибрация на скорости | Правленый пруток |
| Диаметр больше номинала | Заклинивает в цанге или втулке | Проверить сорт; отсортировать пруток |
| Диаметр меньше номинала | Дребезжит, зажимается неравномерно | Проверить сорт; более плотная втулка |
| Окалина/грязь на поверхности | Износ отверстий, проскальзывание зажима | Специфицировать чистый калиброванный пруток |
Вывод: качество прутка — это параметр зажимного приспособления. Покупайте пруток так, как если бы он был компонентом станка, потому что к моменту попадания в цангу он им и является.
Подбор размеров цепи: втулка, цанга, направляющая втулка
Каждое отверстие в цепи подобрано к прутку с зазором — но правильный зазор зависит от функции. Зазоры втулки и толкателя большие: они направляют, а не зажимают, и должны выдерживать отклонения прямолинейности прутка без заедания. Отверстие цанги плотное: оно зажимает, и его рабочий зазор измеряется в сотых долях миллиметра. Направляющая втулка находится между ними: достаточно плотная, чтобы поддерживать пруток против сил резания, и достаточно свободная, чтобы позволить ему вращаться и подаваться без задиров.
Согласуйте размеры при настройке на новый размер прутка: отверстие втулки больше номинала прутка, отверстие цанги по номиналу прутка с рабочим зазором, отверстие направляющей втулки близко к номиналу прутка с эксплуатационным зазором. Если элементы поступают от разных поставщиков, сообщайте фактический измеренный размер прутка — а не номинальный — производителю каждого из них, потому что фактический пруток 6,05 мм в отверстии цанги 6,00 мм — это другой разговор, чем номинальный пруток 6,00 мм.
| Элемент цепи | Назначение зазора | Типичное соотношение с прутком |
|---|---|---|
| Втулка устройства подачи | Направление, без заедания | Пруток + 0,5–1,0 мм, типично |
| Подающий палец/толкатель | Толкать без задиров | Близко к прутку, пружинный захват |
| Отверстие цанги | Зажим по центру | Номинал прутка + 0,01–0,05 мм, типично |
| Направляющая втулка | Поддержка, обеспечение вращения | Пруток + ~0,005–0,02 мм, типично |
Относитесь к цифрам как к типичным отправным точкам — материал прутка, скорость станка и допуск детали влияют на них. Важна дисциплина, заключающаяся в том, что каждое отверстие намеренно подобрано, а не унаследовано от предыдущей работы.
Вибрация и биение на скорости
Биение прутка — это режим отказа на высоких скоростях: по мере увеличения частоты вращения шпинделя длинный неподдерживаемый пруток между устройством подачи и цангой начинает изгибаться и вращаться с эксцентриситетом, сотрясая станок и модулируя процесс резания. Классические решения — это поддержка и длина. Устройство подачи прутка с правильной втулкой поддерживает пруток по всей длине. Поддержание короткого свеса прутка между устройством подачи и цангой — на некоторых станках используется люнет или опорная труба — повышает скорость, при которой начинается биение.
На станках швейцарского типа направляющая втулка подавляет биение: пруток поддерживается в зоне резания, поэтому его свободная длина — это только та часть, которая выступает за втулку, и обработка происходит на этом коротком жестком участке. Это структурная причина, по которой станки швейцарского типа обрабатывают тонкие детали на скоростях, при которых станок с неподвижной передней бабкой начинает вибрировать. Наше сравнение кулачкового автомата и швейцарского станка с ЧПУ и руководство по цанговым системам швейцарского типа подробно описывают эту конструкцию.
Износ: цепь стареет вместе
Цепь подачи изнашивается вместе, и ее следует проверять вместе. Втулка изнашивается там, где трется пруток, подающий палец изнашивается в месте захвата, отверстие цанги изнашивается в зоне зажима, а направляющая втулка изнашивается там, где пруток скользит под нагрузкой. Каждый изнашивается с разной скоростью — на станке швейцарского типа обычно быстрее всего направляющая втулка, медленнее всего втулка — но симптом общий: пруток теряет поддержку, и детали отклоняются.
Включите цепь в график технического обслуживания из нашего руководства по обслуживанию цанг: очищайте отверстия по сменному графику, проверяйте износ втулки и направляющей втулки по календарному графику и отслеживайте диаметры деталей как индикатор здоровья цепи. Когда появляются вибрации или разброс длин, проверяйте всю цепь, а не только цангу — замена новой цанги перед изношенной направляющей втулкой ничего не исправит.
Настройка на новый размер прутка
Последовательность настройки на новый размер прутка: измерьте фактический пруток, подберите втулку и толкатель к нему, подгоните отверстие цанги, установите направляющую втулку (швейцарский тип), затем проверьте цепь пробным прогоном — подача, зажим, рез, и проверьте диаметры и длину на скорости. Пробный прогон важен, потому что поведение зазора проявляется только при вращении и нагрузке резания; цепь, которая кажется исправной вручную, все равно может вибрировать на рабочей скорости.
Не смешивайте размеры прутка в одной цанге: цанга привязана к конкретному размеру, и пруток, который на несколько сотых меньше отверстия, будет зажиматься на краю своего рабочего диапазона. Если производство часто переключается между размерами, маркируйте элементы цепи по размеру, чтобы переналадка была заменой, а не повторной инженерной проработкой. BQUQ изготавливает цанговую часть этой цепи — пружинные цанги для токарных автоматов семейств 36/46/52/60/630/643, цанговые патроны швейцарского типа и 2J, а также отверстия, совместимые с направляющими втулками, отшлифованные с точностью до 0,005 мм под контролем ISO9001. См. ассортимент цанг для токарных автоматов и цанговые патроны швейцарского типа и 2J, и отправьте данные о станке и прутке на sc@bquq.com для получения предложения в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Почему мой станок с подачей прутка вибрирует только на длинных деталях?
О: Длинный неподдерживаемый пруток вибрирует между устройством подачи и цангой по мере увеличения скорости. Поддержите пруток правильной втулкой, уменьшите свес или перейдите на станок швейцарского типа, где направляющая втулка поддерживает пруток в зоне резания.
В: Насколько плотным должно быть отверстие направляющей втулки?
О: Близким к прутку — обычно номинал прутка плюс несколько микрон эксплуатационного зазора — чтобы она поддерживала пруток против сил резания, но при этом позволяла ему вращаться и подаваться. Слишком плотная — заедает; слишком свободная — позволяет прутку прогибаться у инструментов.
В: Может ли одна цанга работать с прутком, размер которого меняется?
О: Только в пределах своего небольшого рабочего диапазона захвата. Пруток, отклоняющийся более чем на несколько сотых миллиметра, будет зажиматься неравномерно и давать разброс диаметров. Поддерживайте пруток в пределах сорта или сортируйте его, и подбирайте каждый элемент цепи к фактическому прутку.
В: Что изнашивается первым в цепи подачи?
О: На станках швейцарского типа обычно направляющая втулка, потому что пруток скользит через нее под полной нагрузкой резания. На кулачковых автоматах износ распределяется между отверстием цанги и подающим пальцем. Проверяйте цепь вместе — один изношенный элемент дестабилизирует пруток.
В: Действительно ли прямолинейность прутка важна, если цанга его зажимает?
О: Да. Цанга зажимает только в месте контакта; изогнутый пруток удерживается у носика, но вибрирует позади него, и свободный конец бьет независимо от качества цанги. Прямой пруток — это самое дешевое улучшение стабильности при подаче прутка.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, где под одной крышей работают линии обработки с ЧПУ, штамповки металла, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


