
Кулачковые автоматы обрабатывают пруток в неподвижном шпинделе; станки швейцарского типа подают пруток через направляющую втулку. BQUQ изготавливает цанги и патроны для обоих типов, ISO9001.
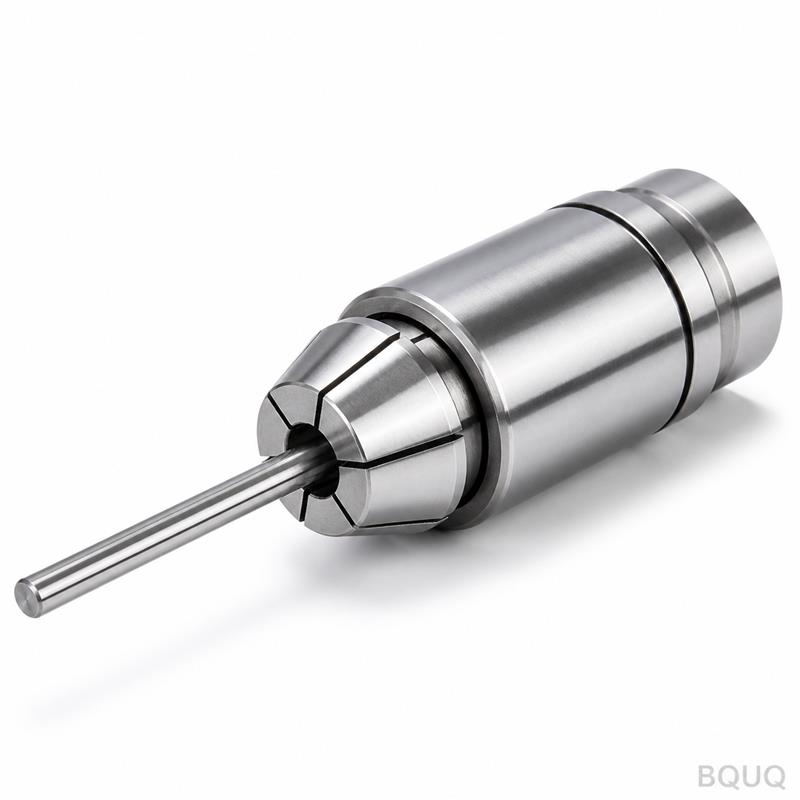
Кулачковые автоматы против токарных станков с ЧПУ швейцарского типа: различия в зажимных приспособлениях
Кулачковые автоматы и токарные станки с ЧПУ швейцарского типа оба обрабатывают детали из прутка, зажатого в пружинных цангах, но они различаются тем, кто управляет движением: кулачковый автомат перемещает свои суппорты через механические кулачки, пока пруток удерживается в неподвижном шпинделе, а станок швейцарского типа подает пруток и шпиндельную бабку через направляющую втулку, так что инструменты режут прямо у торца втулки. Следствие для зажимных приспособлений: кулачковые автоматы полагаются на цангу как для захвата, так и для контроля длины, в то время как швейцарские станки разделяют эту задачу между цангой и направляющей втулкой.
Оба типа станков являются высокоточными производителями, работающими с прутка, и оба являются причиной существования пружинных цанг в семействах типов (36, 46, 52, 60, 630, 643), которые изготавливает BQUQ. Но архитектуры зажимных приспособлений действительно различаются, и цанги, подходящие для одного, часто не подходят для другого. Выбор типа станка — или цанги для существующего станка — начинается с понимания того, где поддерживается пруток и кто определяет длину детали.
Две архитектуры на одной схеме
Кулачковый автомат — это одношпиндельный или многошпиндельный станок, где механические кулачки на распределительном валу приводят в движение суппорты и открывание/закрывание цанги. Шпиндель удерживает пруток в цанге у переднего торца шпинделя; инструменты подходят и отходят по мере вращения кулачков. Длина детали контролируется подачей прутка до упора или собственным индексированием цанги, затем отрезкой.
Токарный станок с ЧПУ швейцарского типа — это станок со скользящей шпиндельной бабкой. Шпиндельная бабка, зажимая пруток в цанге, скользит аксиально по направляющей и подает пруток через неподвижную или скользящую направляющую втулку. Инструменты расположены вокруг направляющей втулки и обрабатывают пруток по мере его выдвижения чуть за пределы втулки. Пруток поддерживается в точке резания, а не консольно от шпинделя.
| Характеристика | Кулачковый автомат | Токарный станок с ЧПУ швейцарского типа |
|---|---|---|
| Движение суппорта | Механические кулачки | Сервооси с ЧПУ |
| Поддержка прутка при резании | Только цанга шпинделя | Цанга + направляющая втулка |
| Контроль длины детали | Упор подачи / индекс цанги | Позиция оси шпиндельной бабки |
| Типичный диаметр прутка | От малого до среднего | Малый, часто до ~32 мм класса |
| Время переналадки | Смена кулачков, часы | Смена программы, минуты |
| Наилучшая форма детали | Простое и умеренное точение | Длинные тонкие детали, сложные профили |
Диапазоны являются типичными, а не пределами — кулачковые автоматы по-прежнему производят большие объемы простых деталей с очень низкой себестоимостью за штуку, а швейцарские станки выигрывают везде, где детали длинные относительно их диаметра или требуют сложной фрезеровки в том же цикле.
Зажимные приспособления: роль цанги на каждом станке
На кулачковом автомате цанга — это вся история зажимного приспособления. Она захватывает пруток для обработки, отпускает для хода подачи, и ее осевое поведение взаимодействует с механизмом подачи, который подталкивает новый пруток к упору. Усилие захвата цанги должно быть достаточным, чтобы противостоять силам отрезки и точения, и стабильным, чтобы подаваемая длина не менялась.
На станке швейцарского типа цанга шпиндельной бабки захватывает пруток для подачи и вращения, в то время как направляющая втулка — сама часто являющаяся цанговым элементом с собственным отверстием — поддерживает пруток непосредственно у инструментов. Цанга шпиндельной бабки в швейцарском станке — это элемент захвата и подачи; направляющая втулка — это элемент точности, который определяет, насколько прямолинейным и свободным от вибраций будет выдвинутый пруток.
| Функция | Цанга кулачкового автомата | Цанга шпиндельной бабки швейцарского станка | Направляющая втулка |
|---|---|---|---|
| Захват прутка для резания | Да | Да | Нет — поддерживает, допускает вращение |
| Подача прутка между циклами | Да | Да (движение шпиндельной бабки) | Нет — пруток скользит через нее |
| Контроль прямолинейности прутка у инструмента | Косвенно | Косвенно | Да — поддержка в точке резания |
| Характер износа | Отверстие и конус | Отверстие и конус | Износ отверстия от скольжения прутка |
Контроль длины: где два типа действительно расходятся
Точность длины — самое явное различие в зажимных приспособлениях. На кулачковом автомате подаваемая длина устанавливается механически: пруток подается до упора, цанга зажимается, и упор отводится. Если цанга захватывает пруток на несколько микрон раньше или позже, или трение прутка о подающий палец меняется, подаваемая длина смещается, и длина детали дрейфует. Конструкции цанг с фиксированной длиной помогают, не оттягивая пруток в осевом направлении при зажиме — разница между цангами с оттяжкой и с фиксированной длиной — одна из первых вещей, которые стоит проверить, когда длины деталей на кулачковом автомате «гуляют».
На станке швейцарского типа ось шпиндельной бабки — это сервопривод с ЧПУ, поэтому длина детали — это команда позиционирования, а не событие, зависящее от трения. Осевое поведение цанги менее важно для длины; важно, чтобы она захватывала достаточно сильно, чтобы проталкивать пруток через направляющую втулку без проскальзывания, потому что шпиндельная бабка буквально толкает пруток вперед через втулку между операциями.
Практическое правило для покупателей: если вы видите разброс длин на кулачковом автомате, сначала посмотрите на стабильность захвата цанги и механизм подачи, прежде чем винить станок. Если вы видите разброс длин на швейцарском станке, проверьте цангу шпиндельной бабки на проскальзывание под усилием подачи и отверстие направляющей втулки на износ.
Подача прутка и другой партнер цанги
Кулачковые автоматы исторически используют подающие пальцы — элементы, похожие на пружинные цанги, в устройстве подачи прутка или в задней части шпинделя, — которые захватывают пруток только во время хода подачи, а затем отпускают, чтобы основная цанга выполняла резание. Подающий палец подбирается по размеру прутка, как цанга, и изношенные подающие пальцы вызывают неравномерную длину подачи так же, как изношенные цанги.
Швейцарские станки протягивают пруток из устройства подачи через шпиндельную бабку и направляющую втулку непрерывно. Интерфейс между устройством подачи прутка, цангой шпиндельной бабки и направляющей втулкой — это цепочка отверстий, которые все должны пропускать пруток: лайнер в трубе устройства подачи, отверстие цанги и отверстие втулки. Каждое подобрано по размеру прутка, и каждое является точкой износа. Наше руководство по подаче прутка и зажимным приспособлениям подробно описывает эту цепочку.
| Элемент пути прутка | Кулачковый автомат | Швейцарский станок |
|---|---|---|
| Труба устройства подачи прутка | Подающий палец в задней части шпинделя | Лайнерная труба, пруток толкается вперед |
| Основной захват | Цанга шпинделя | Цанга шпиндельной бабки |
| Поддержка зоны резания | Нет (торец шпинделя) | Направляющая втулка у инструментов |
| Точки износа отверстий | Цанга, подающий палец | Цанга, втулка, лайнер |
Выбор цанги для станка
Оба типа станков используют пружинные цанги по той же логике семейства: сопоставьте номер типа с интерфейсом патрона и тяговой трубы станка, затем сопоставьте отверстие с прутком. Но акценты различаются. Для кулачковых автоматов приоритетны стабильность захвата и поведение с фиксированной длиной — цанга участвует в контроле длины. Для швейцарских станков приоритетны захват цанги шпиндельной бабки под усилием подачи, а направляющую втулку следует рассматривать как прецизионную изнашиваемую деталь с собственными характеристиками отверстия и графиком замены.
Швейцарские установки добавляют второй элемент, о котором большинство покупателей забывает: саму направляющую втулку. Неподвижные втулки работают с прутком в подшипнике скольжения; скользящие втулки движутся вместе со шпиндельной бабкой и устраняют воздействие на пруток между втулкой и резцом. Оба типа требуют подгонки отверстий под пруток с той же дисциплиной, что и отверстие цанги. Мы разбираем выбор между неподвижной и скользящей втулкой в нашем обзоре направляющих втулок в рамках систем цанг для швейцарских станков.
Что должна предлагать фабрика
Фабрика цанг, обслуживающая оба типа станков, может предложить правильный элемент для каждого: пружинные цанги для кулачковых автоматов в семействах 36/46/52/60/630/643, цанги шпиндельной бабки для швейцарских станков, заготовки или готовые направляющие втулки, а также патроны для их установки. BQUQ изготавливает цанги и цанговые патроны из закаленного сплава и пружинной стали на линии с ЧПУ с допуском ±0.005 мм, под контролем ISO9001 на одной фабрике в Дунгуане — рядом с линиями пружин, штамповки, радиаторов и ЧПУ, та же фабрика, которая предлагает ваши цанги, может предложить и детали, которые эти станки будут производить. См. ассортимент цанг для токарных автоматов и патроны для швейцарских станков и 2J, затем отправьте марку станка, модель и спецификацию прутка на sc@bquq.com для получения предложения в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Используют ли кулачковые автоматы и швейцарские станки одинаковые цанги?
О: Обычно нет. Семейство цанг (номер типа, конус и резьба) должно соответствовать интерфейсу патрона и тяговой трубы станка, а цанги шпиндельной бабки швейцарских станков работают с системой направляющей втулки, которой нет у кулачкового автомата. Всегда указывайте марку и модель станка.
В: Почему швейцарские станки лучше удерживают длинные тонкие детали?
О: Пруток поддерживается направляющей втулкой непосредственно за инструментами, поэтому зона резания видит короткий, жесткий участок прутка. Кулачковый автомат обрабатывает консольный пруток, который прогибается и вибрирует по мере увеличения длины.
В: Какому станку нужны цанги с фиксированной длиной?
О: Кулачковым автоматам они нужны больше всего, потому что длина детали контролируется механической подачей, и любое осевое оттягивание цангой смещает ее. Швейцарские станки контролируют длину позицией сервооси, поэтому проскальзывание захвата важнее, чем поведение оттяжки.
В: Что изнашивается быстрее на швейцарском станке — цанга или втулка?
О: Обычно направляющая втулка, потому что пруток скользит через нее под полной нагрузкой резания, в то время как цанга только захватывает и отпускает. Втулки — это прецизионные изнашиваемые детали: проверяйте отверстие и заменяйте по графику, прежде чем биение прутка испортит детали.
В: Устарели ли кулачковые автоматы по сравнению со швейцарскими станками с ЧПУ?
О: Нет. Кулачковые автоматы по-прежнему выигрывают на простых деталях при больших объемах с очень низкой стоимостью цикла, и их механическая простота подходит для длительных стабильных партий. Швейцарские станки с ЧПУ выигрывают на сложности, быстрой переналадке и тонкой геометрии. Потребности в цангах следуют за станком, а не за модой.
Автор: инженерная команда BQUQ. BQUQ — сертифицированная по ISO9001 фабрика-источник в Дунгуане, Китай, где под одной крышей работают линии ЧПУ-обработки, штамповки, изготовления пружин на заказ, радиаторов и цанг. Отправьте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


