
Системы цанг 2J и 16C, а также неподвижные и скользящие направляющие втулки для токарных станков швейцарского типа, плюс логика выбора размеров. BQUQ поставляет цанговые патроны для швейцарских станков, изготовленные на CNC-оборудовании.
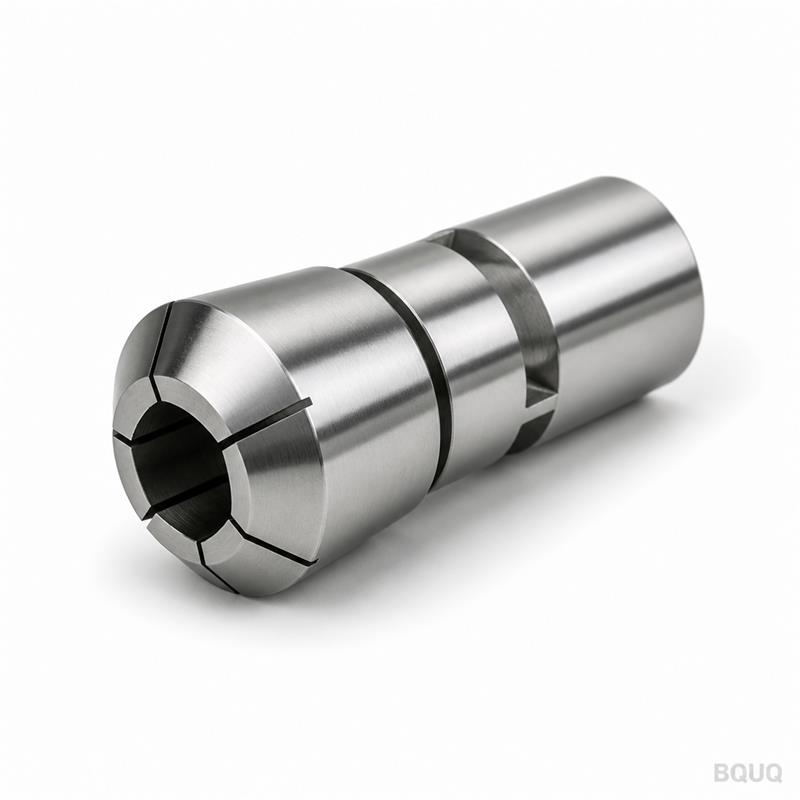
Системы цанг для швейцарских станков: 2J, 16C и вопрос направляющей втулки
Система цанг для швейцарского станка выполняет две отдельные задачи: шпиндельная цанга должна зажимать пруток, чтобы его можно было подавать и вращать, а направляющая втулка должна поддерживать этот же пруток точно в зоне резания инструмента. Семейства 2J и 16C — это две системы цанг, с которыми вы чаще всего столкнетесь на токарных станках швейцарского типа и автоматах продольного точения, и выбор между ними в основном зависит от диаметра прутка, конструкции шпинделя станка и требуемой точности контроля осевой длины.
До начала любого резания токарный станок швейцарского типа определяет, как удерживается исходный пруток. Пруток находится во вращающейся шпиндельной цанге, которая зажимает, отпускает и подает его. За инструментами направляющая втулка закрывает зазор опоры, чтобы тонкий пруток не изгибался и не вибрировал под нагрузкой резания. Если обе системы настроены правильно, станок сохраняет свою естественную точность; если хотя бы одна настроена неверно, ничто последующее — инструмент, скорости, СОЖ — не спасет деталь. Это руководство знакомит с двумя системами цанг, а затем отвечает на вопрос о направляющей втулке, который рано или поздно задает каждый инженер-наладчик.
Что на самом деле означает «система цанг»
Система цанг — это нечто большее, чем просто сама цанга. Это полная цепочка: корпус цанги, патрон или переходник, в котором она устанавливается в шпиндель, зажимная гайка или тянущая труба, а также геометрия отверстия, соответствующая вашему материалу. Купите цангу, не проверив патрон, — и получите бесполезный предмет. Номер системы — 2J, 16C, 5C, 3J — определяет форму корпуса цанги, резьбу или конус и, следовательно, то, к каким патронам и переходникам она подходит.
При сравнении систем важны два факта. Во-первых, номер определяет семейство интерфейсов, а не размер вашего прутка: цанга 2J выпускается с отверстиями от примерно 3 мм до примерно 38 мм. Во-вторых, цанги одной и той же системы взаимозаменяемы в патронах, изготовленных для этой системы, поэтому целые цеха стандартизируют одну систему и покупают запасные цанги вместо запасных патронов. Материалы цанг также важны — качественные цанги изготавливаются из закаленной легированной или пружинной стали, шлифуются по зажимному отверстию и прорезаются так, чтобы сегменты равномерно сжимались. Именно так BQUQ обрабатывает свои цанги для токарных автоматов: точение и фрезерование на CNC-станках из закаленной легированной стали с последующей термообработкой, при этом отверстие выдерживается в пределах класса 0,005 мм.
2J против 16C: две рабочие лошадки швейцарских станков
Цанга 2J — это классическая цанга для зажима заготовок на токарных станках швейцарского типа и автоматах продольного точения — короткий корпус, компактный конус, разработана для станков, где шпиндель также является механизмом подачи. Семейство 16C — это более старая, более крупная американская система, также используемая на станках швейцарского типа, но гораздо более распространенная на обычных токарных станках с ЧПУ и винторезных автоматах с цанговыми патронами. Типичные каталожные максимумы для круглого прутка являются первым фильтром:
| Система цанг | Типичный макс. круглый пруток | Типичный шаг в дюймах | Где используется чаще всего |
|---|---|---|---|
| 5C | ~27 мм (1-1/16 дюйма) | 1/64 дюйма | Универсальные и токарные станки с ЧПУ, инструментальные цеха |
| 16C | ~41 мм (1-5/8 дюйма) | 1/64 дюйма | Токарные станки с ЧПУ, винторезные автоматы, более крупные швейцарские работы |
| 2J | ~38 мм (1-1/2 дюйма) | 1/64 дюйма | Токарные станки швейцарского типа, автоматы, компактные шпиндели |
| 3J | ~51 мм (2 дюйма) | 1/64 дюйма | Тяжелые автоматы и многошпиндельные работы |
Это каталожные максимумы, а не рекомендации — качество захвата снижается по мере приближения к верхнему пределу диапазона любой цанги, а шестигранные или квадратные отверстия всегда уменьшают емкость (обычно на 10–25%) из-за геометрии углов. Вывод: выбирайте наименьшую систему, которая охватывает ваш наибольший диаметр заготовки, затем подбирайте отверстие под фактический пруток.
Ниже максимума выбор определяется станком. Более короткий корпус системы 2J подходит для компактного шпиндельного узла швейцарского станка и оставляет больше места для механизма подачи; система 16C предлагает большую емкость и очень широкую установленную базу патронов и переходников. Если вы оснащаете новую линию цанговых патронов для швейцарских станков, задайте два вопроса: какой передний конец шпинделя у станка и каков наибольший диаметр прутка, который вы когда-либо будете обрабатывать? Ответ обычно сам выбирает семейство.
Вопрос направляющей втулки: неподвижная или скользящая
Теперь та часть швейцарской обработки, которая сбивает с толку людей, пришедших с обычных токарных станков. На швейцарском станке со скользящей передней бабкой передняя бабка движется, проталкивая пруток через направляющую втулку, установленную вблизи зоны резания. Эта втулка несет основную нагрузку по удержанию заготовки во время резания: она позиционирует пруток с точностью до сотых долей миллиметра относительно инструмента. «Неподвижная» и «скользящая» относятся к способу монтажа втулки.
При неподвижной (стационарной) втулке втулка закреплена на станине станка, и пруток скользит через нее; это классическая схема, которая дает швейцарским станкам их знаменитую поддержку длинных и тонких деталей. При скользящей (подвижной) втулке втулка перемещается вместе с передней бабкой, поэтому точка опоры движется вместе с прутком — такая компоновка используется на станках, которым требуется больший ход основной шпиндельной бабки или которые хотят обрабатывать элементы дальше от торца втулки без потери поддержки. Различия подробно рассмотрены в нашем руководстве по неподвижным и скользящим направляющим втулкам; краткая версия приведена в таблице:
| Фактор | Неподвижная втулка | Скользящая втулка |
|---|---|---|
| Точка опоры | Стационарная, в зоне резания | Перемещается вместе с передней бабкой |
| Типичный зазор до прутка | Малый, обычно ~0,003–0,008 мм | Часто увеличен, обычно ~0,01–0,02 мм |
| Лучше всего подходит для | Длинных тонких деталей, высокое отношение L/D, чистовой обработки | Большего хода основной шпиндельной бабки, более тяжелого чернового точения |
| Характер износа | Отверстие втулки изнашивается в зоне резания | Износ распределен по ходу втулки |
| Стоимость наладки | Низкая, но втулка должна быть точно подобрана по размеру | Выше, больше подвижных частей для выравнивания |
Значения зазоров являются типичными рабочими диапазонами, а не спецификациями — правильная величина зависит от диаметра прутка, материала и частоты вращения шпинделя. Независимо от типа, отверстие втулки должно быть подобрано близко к фактическому размеру заготовки: слишком свободное — пруток прогибается и ухудшает качество поверхности; слишком тугое — происходит заклинивание или пригорание.
Выбор и обслуживание втулки
Направляющие втулки — это расходные материалы с длительным, но ограниченным сроком службы, и выбор их материала следует экономике вашего производства:
| Тип втулки | Основной фактор срока службы | Уровень стоимости | Типичное применение |
|---|---|---|---|
| Закаленная инструментальная сталь, простая | Абразивный износ | Самый низкий | Короткие серии, мягкие материалы |
| Твердосплавная, монолитная | Износ и выкрашивание | Высокий | Длинные серии, абразивные сплавы |
| Твердосплавная со сменным вкладышем | Замена вкладыша | Средний за цикл | Высокообъемные работы, быстрая переналадка |
| Разрезная или регулируемая втулка | Точная настройка зазора | Средний | Прецизионные работы с малыми зазорами |
Изношенная втулка сначала проявляется в виде приподнятой полосы на прутке, ухудшении чистоты поверхности или уходе размера на передней части детали. Проверяйте отверстие втулки при снятом прутке каждый раз при смене задания и заменяйте втулку до того, как она поцарапает заготовку — спасение партии поцарапанных деталей стоит дороже любой втулки. Наша статья о направляющих втулках более подробно рассматривает интервалы проверок и диагностику износа.
Где система встречается с производством
Система цанг работает настолько хорошо, насколько хороши детали, из которых она изготовлена. Корпус цанги должен быть концентричен конусу, в котором он устанавливается, отверстие должно соответствовать заготовке с точностью до нескольких сотых миллиметра, а закаленные сегменты должны равномерно сгибаться в течение тысяч циклов. Именно поэтому BQUQ обрабатывает цанги и патроны на токарных и фрезерных обрабатывающих центрах с ЧПУ с возможностью ±0,005 мм, а затем проверяет отверстия в каждой партии, а не выборочно. Если вы оснащаете линию швейцарских станков — цанги, патроны или полный комплект с цангой 2J — отправьте размеры заготовок и данные шпинделя инженерной команде BQUQ и получите предложение в течение 12 рабочих часов.
Часто задаваемые вопросы
В: В чем разница между цангой 2J и 16C?
О: Это разные семейства корпусов и конусов. 2J — это более короткая система, распространенная на токарных станках швейцарского типа и автоматах, обычно охватывающая круглый пруток до примерно 38 мм; 16C — это более крупная американская система, обычно до примерно 41 мм, распространенная на токарных станках с ЧПУ. Патрон определяет, какая система вам нужна.
В: Указывает ли номер системы цанг на максимальный размер прутка?
О: Нет. Номер системы идентифицирует семейство интерфейсов и приблизительный максимум, но фактическая емкость зависит от заказываемого отверстия. Цанга 2J доступна с малыми отверстиями до примерно 38 мм, поэтому размер отверстия всегда указывается отдельно.
В: Почему швейцарскому станку нужна направляющая втулка, а обычному токарному станку — нет?
О: Потому что передняя бабка скользит, и пруток не имеет опоры между шпинделем и инструментом. Втулка поддерживает пруток в зоне резания, предотвращая прогиб и вибрацию, которые испортили бы тонкие детали. Обычные токарные станки вместо этого удерживают короткие жесткие заготовки в патроне.
В: Неподвижная или скользящая втулка — какая дает лучшую круглость?
О: Неподвижные втулки обычно обеспечивают наиболее жесткую поддержку, поскольку пруток направляется непосредственно у инструмента, поэтому они доминируют в прецизионных швейцарских работах. Станки со скользящей втулкой частично жертвуют этим ради большего хода и гибкости. Результаты по круглости в любом случае зависят от наладки.
В: Насколько точно отверстие втулки должно соответствовать диаметру прутка?
О: Обычно в пределах нескольких микрон до примерно 0,02 мм в зависимости от размера прутка и типа втулки. Слишком свободное отверстие вызывает прогиб и следы; слишком тугое — заклинивание и нагрев. Заказывайте втулки, подобранные по фактическому измеренному размеру заготовки, а не по номинальному.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-производитель в Дунгуане, Китай, выполняющий CNC-обработку, штамповку металла, изготовление пружин на заказ, радиаторов и цанг под одной крышей. Отправьте чертежи на sc@bquq.com или в WhatsApp +86 13713157787, чтобы получить предложение в течение 12 рабочих часов. www.bquq.com


