
Фиксированные и скользящие направляющие втулки на токарных станках швейцарского типа: опора, зазор, износ и посадка. BQUQ изготавливает системы цанговых втулок для швейцарских станков в Дунгуане.
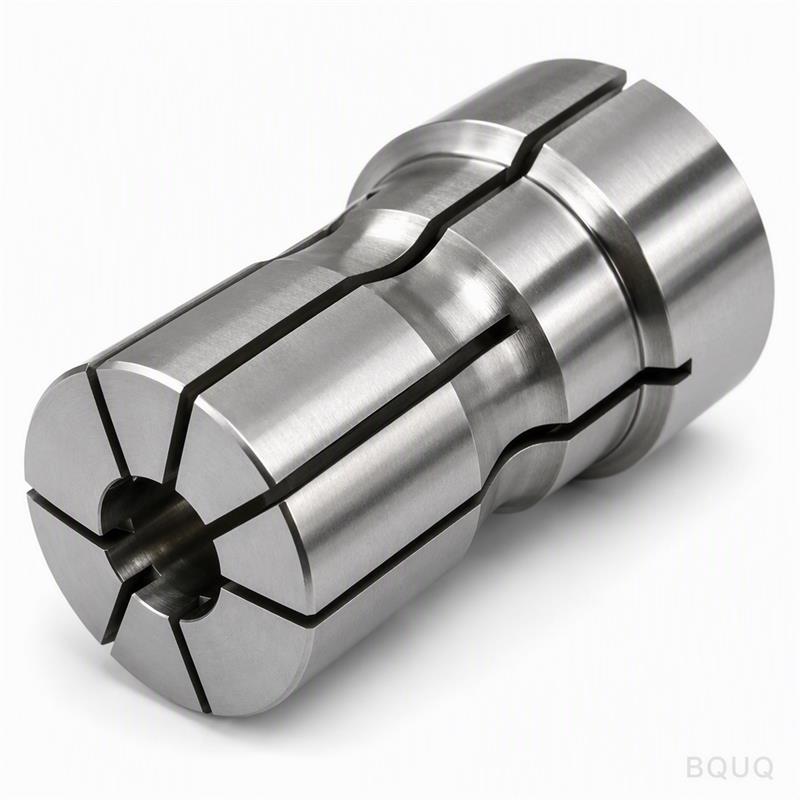
Направляющие втулки в швейцарской обработке: фиксированные и скользящие
Направляющая втулка — это деталь, которая делает токарный станок швейцарского типа швейцарским: прецизионная гильза, поддерживающая пруток непосредственно за режущим инструментом, чтобы тонкий материал обрабатывался точно, а не прогибался. Существуют две конструкции — фиксированная, где втулка остается неподвижной, а пруток скользит через нее, и скользящая, где втулка перемещается вместе с передней бабкой, — которые обеспечивают компромисс между жесткостью опоры и гибкостью обработки.
Каждый швейцарский станок имеет такую втулку, и почти ни в одном цехе не сходятся во мнении, какой тип использовать. Это потому, что ответ действительно зависит от конкретной работы. Длинные, тонкие детали с высокими требованиями к чистоте поверхности предпочитают жесткую опору фиксированной втулки; станки, которым требуется длинный ход передней бабки или более тяжелое черновое точение, часто используют скользящую втулку. Это руководство объясняет, как работает каждый тип, что говорят цифры и как выбрать без догадок.
Что на самом деле делает втулка
На обычном токарном станке патрон удерживает короткую жесткую заготовку, и инструмент режет вблизи места захвата. На токарном станке швейцарского типа передняя бабка скользит, подавая прутковый материал через зону резания, и заготовка может быть очень длинной по отношению к своему диаметру. Без опоры в месте резания пруток изгибался бы от инструмента, и деталь получалась бы конусной, овальной или с вибрациями.
Направляющая втулка устраняет этот зазор. Она установлена непосредственно за инструментами, ее отверстие соответствует прутку с точностью до нескольких тысячных долей миллиметра, и она удерживает пруток в точной точке, где действуют силы резания. Цанга шпинделя подает и вращает пруток; втулка его позиционирует. Обе должны быть точными — цанговый патрон швейцарского типа, который подает точно, и втулка, которая поддерживает точно, — это две половины одной системы.
Фиксированная и скользящая: две конструкции
В станке с фиксированной втулкой втулка закреплена на станине станка вблизи зоны резания, и пруток скользит через нее по мере подачи передней бабки. Это классическая швейцарская компоновка и причина, по которой этот процесс заслужил репутацию производителя длинных тонких прецизионных деталей: точка опоры никогда не перемещается, поэтому пруток направляется у инструментов при каждом проходе.
В станке со скользящей втулкой втулка установлена на передней бабке и перемещается вместе с ней. Таким образом, точка опоры движется вместе с прутком, что меняет возможности станка: главный шпиндель может обрабатывать на более длинном ходе, пока пруток остается поддерживаемым, а более тяжелое черновое точение становится возможным, потому что пруток удерживается ближе к точке приложения силы на протяжении всего хода. Плата за это — более сложный и дорогой узел передней бабки и втулка, которая должна быть выровнена при движении.
| Фактор | Фиксированная втулка | Скользящая втулка |
|---|---|---|
| Крепление | Закреплена на станине станка | Установлена на передней бабке |
| Точка опоры при подаче | Неподвижна в зоне резания | Перемещается вместе с прутком |
| Типичный зазор прутка | Малый, обычно ~0,003–0,008 мм | Больший, обычно ~0,01–0,02 мм |
| Типичные преимущества | Тонкие детали, чистая поверхность, круглость | Длинный ход, более тяжелые резы, гибкость |
| Типичные недостатки | Износ втулки в одной зоне | Больше деталей для выравнивания, выше стоимость |
| Переналадка | Подбор втулки под каждый пруток | Подбор втулки и проверка выравнивания хода |
Значения зазоров являются типичными рабочими диапазонами для прутков малого и среднего размера, а не фиксированными спецификациями; для больших прутков и более высоких скоростей значения увеличиваются. Конструктивное различие является надежным: фиксированная означает одну неподвижную опору, скользящая — опору, которая следует за заготовкой.
Выбор по геометрии детали и процессу
Практическое правило выбора начинается с соотношения длины к диаметру и интенсивности резания. Если деталь длинная и тонкая — например, более 10 диаметров без опоры — вам нужна точка опоры как можно ближе к инструментам, что указывает на работу с фиксированной втулкой. Если работа в основном заключается в обработке главным шпинделем на длинном ходе, или вы выполняете агрессивное черновое точение и хотите, чтобы передняя бабка и втулка двигались как одно жесткое целое, станки со скользящей втулкой оправдывают свою сложность.
Материал и конструкция втулки важны не меньше, чем архитектура. Отверстие втулки подвергается износу, поэтому производственные цеха используют твердосплавные втулки или твердосплавные со сменными вкладышами для длинных серий, и закаленную сталь для коротких серий и мягких материалов. Втулка также должна быть подобрана по фактическому размеру прутка — отверстие фиксированной втулки, зауженное на 0,005 мм, заклинит на нагретом прутке, а зазор 0,02 мм позволит прутку изгибаться.
| Материал втулки | Типичный срок службы | Типичное применение |
|---|---|---|
| Закаленная инструментальная сталь | Средний | Короткие серии, латунь, алюминий, мягкая сталь |
| Цельный твердый сплав (карбид вольфрама) | Долгий | Крупносерийное производство, абразивные сплавы |
| Твердый сплав со сменным вкладышем | Долгий, недорогое восстановление | Производство с широкой номенклатурой, быстрая смена втулок |
| Разрезная/регулируемая | Зависит от материала | Точная настройка зазора при прецизионных работах |
Экономика проста: втулка дешева по сравнению с прутком, инструментом и шпинделем. Заменяйте ее до того, как она поцарапает пруток или вызовет отклонение размеров, и держите запасные втулки для каждого прутка, который вы регулярно используете.
Эксплуатация и обслуживание любого типа
Какую бы архитектуру ни использовал ваш станок, три привычки обеспечивают надежную работу втулок. Во-первых, измеряйте фактический диаметр прутка и заказывайте или шлифуйте отверстие втулки под него — номинальные размеры имеют допуски, и прутки тоже. Во-вторых, поддерживайте втулку и пруток в чистоте и хорошо смазанными; стружка, попавшая в плотное отверстие, за считанные секунды повредит обе поверхности. В-третьих, следите за признаками: светлая полоса на прутке, внезапное изменение чистоты поверхности или дрейф диаметров на переднем конце указывают на износ втулки раньше, чем на что-либо другое. Наше руководство по цанговым системам охватывает все семейство втулок и логику подбора размеров, а статья о биении цанг объясняет, как ошибки опоры превращаются в измеряемые ошибки на детали.
Когда вы заказываете втулки и цанги вместе из одного источника, ответственность за выравнивание упрощается: BQUQ изготавливает направляющие втулки вместе со своими швейцарскими цанговыми патронами и цангами для автоматов продольного точения с возможностями ЧПУ в классе 0,005 мм, поэтому отверстие, посадочное место и конус изготавливаются относительно одной и той же базы. Отправьте размеры прутков и детали втулок на sc@bquq.com для получения котировки в течение 12 рабочих часов.
Часто задаваемые вопросы
Вопрос: Фиксированная или скользящая втулка — какая дает лучшую чистоту поверхности?
Ответ: Фиксированные втулки обычно выигрывают по чистоте поверхности для тонких деталей, потому что точка опоры никогда не перемещается, а зазор можно поддерживать минимальным. Станки со скользящей втулкой могут достичь того же на подходящих работах, но имеют больше переменных выравнивания. Чистота поверхности в любом случае определяется настройкой.
Вопрос: Нужна ли мне отдельная втулка для каждого размера прутка?
Ответ: Да. Отверстие втулки должно быть подобрано под фактический пруток — обычно в пределах от нескольких микрон до примерно 0,02 мм в зависимости от типа и диаметра. Использование втулки с завышенным зазором для экономии времени на переналадку гарантирует прогиб и плохую чистоту поверхности.
Вопрос: Почему на моем прутке появилась блестящая полоса в одном месте?
Ответ: Это контактный износ в месте, где втулка соприкасается с прутком, обычно из-за слишком малого зазора, работы без смазки или стружки, попавшей между прутком и втулкой. Остановитесь и проверьте отверстие, прежде чем полоса превратится в царапину, которая испортит каждую деталь.
Вопрос: Может ли станок с фиксированной втулкой выполнять работу, требующую скользящей втулки?
Ответ: В строгом смысле нет — крепление втулки встроено в конструкцию передней бабки и станины. Вы можете изменить тип втулки (сталь, твердый сплав, вкладыш) и зазор, но фиксированная и скользящая — это конструкции станка, а не варианты втулки.
Вопрос: Как часто следует заменять направляющую втулку?
Ответ: Универсального интервала не существует; он зависит от материала, скорости и смазки. Проверяйте при каждой смене задания и заменяйте, когда в отверстии появляется ступенька износа, ухудшается чистота поверхности или дрейфуют диаметры на переднем конце — обычно задолго до катастрофического отказа втулки.
Автор: инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Дунгуане, Китай, выполняющий обработку на станках с ЧПУ, штамповку металла, изготовление пружин на заказ, радиаторов и цанговых линий под одной крышей. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения котировки в течение 12 рабочих часов. www.bquq.com


