
Заказ нестандартных радиаторов: тепловые характеристики, анализ DFM, расчет стоимости, испытания образца и утверждение, контрольные списки. BQUQ (ISO9001, Dongguan) предоставляет расчет в течение 12 часов.
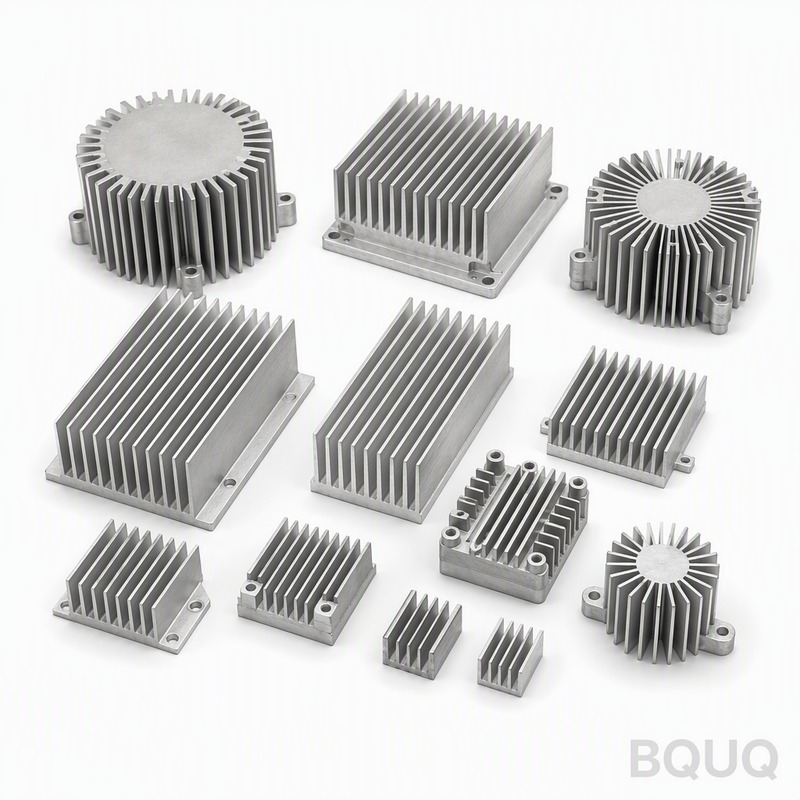
Заказ нестандартных радиаторов: путь от чертежа до образца
Заказ нестандартного радиатора проходит через шесть этапов: отправьте полные тепловые и механические характеристики, получите анализ DFM технологического маршрута, получите расчет стоимости с отдельно указанной оснасткой, утвердите образец на основе письменных тепловых и размерных испытаний, запустите серийное производство с данными контроля и сохраните документацию для повторных заказов. Решающим является первый этап — спецификация, в которой указано «примерно 50 Вт, обеспечьте охлаждение», не может быть рассчитана, только оценена.
Нестандартные радиаторы выходят из строя на пути от чертежа до образца предсказуемым образом: тепловые требования поступают в виде расплывчатых фраз, на механических чертежах отсутствует плоскостность основания, необходимая для работы TIM, и никто не записывает критерии приемки до прибытия образца. Этот процесс — тот, который мы используем в BQUQ на линиях экструзионных радиаторов и радиаторов с ЧПУ-обработкой — он намеренно скучен, и он скучен, потому что работает.
Этап 1: Тепловые и механические характеристики
Комплект запроса должен содержать пять тепловых параметров и механический чертеж. Пять параметров: рассеиваемая мощность в худшем случае (измеренная, а не типовая из datasheet), максимально допустимая температура корпуса или перехода, температура окружающей среды в худшем случае, воздушный поток (скорость или модель вентилятора, или слова «естественная конвекция») и габаритные ограничения, в которые должен поместиться радиатор. Чертеж добавляет механическую информацию: схему крепежных отверстий, зону установки компонента, зазоры для клипс или винтов, а также любые элементы, которые радиатор должен обходить на плате.
| Параметр спецификации | Пример значения | Почему это важно |
|---|---|---|
| Рассеиваемая мощность | 28 Вт, измерено в худшем случае | Определяет весь бюджет |
| Макс. температура корпуса | 95 °C | Критерий годен/не годен |
| Макс. температура окружающей среды | 55 °C | От чего измеряется перепад температур |
| Воздушный поток | Естественная конвекция или 2 м/с в канале | Полностью меняет геометрию |
| Габаритные ограничения | Макс. 120 × 90 × 45 мм | Что физически поместится |
| Требование к плоскостности основания | ≤ 0,1 мм на 100 мм | Определяет выбор между механической обработкой и экструзией |
Вывод: отсутствие тепловых параметров вынуждает завод делать предположения, а предположения закладываются в цену как запас — вы платите за догадку в любом случае. Полная спецификация дает прямой расчет; расплывчатая — защитный. Если мощность еще не измерена, укажите это и добавьте запас на этом этапе, а не оставляйте это без внимания.
Этап 2: Анализ DFM — какой технологический маршрут?
Имея спецификацию, завод должен сообщить вам, какой процесс изготовит деталь, а не спрашивать, какой вы хотите. Маршрут зависит от количества, геометрии и точности монтажной поверхности. Если ребра прямые, объем оправдывает пресс-форму или подходит существующий профиль — побеждает экструзия. Если основание требует карманов и жесткой плоскостности при малом объеме — побеждает механическая обработка. Если геометрия имеет ребра в двух направлениях, механическая обработка является единственным вариантом независимо от объема.
| Признак конструкции | Маршрут, который должен выбрать DFM |
|---|---|
| Прямые ребра, подходит существующий профиль, любой объем | Экструзия, резка в размер |
| Прямые ребра, нестандартный профиль, 500+ шт./год | Экструзия с новой пресс-формой |
| < ~300 шт. или сложные элементы основания | ЧПУ-обработка из цельной заготовки |
| Ребра в двух направлениях, штыревые ребра, радиальные ребра | ЧПУ-обработка |
| Очень большой объем, тонкие ребра, экономичность листового металла | Штамповка или складывание ребер |
| Большой силовой модуль, требуется плоскостность основания + ребра | Гибрид: экструзионные ребра, обработанное основание |
Вывод: анализ DFM, который называет технологический маршрут и обосновывает его вашим количеством, — это инженерия; расчет, который молча предполагает один процесс, — это коммерческий документ. Спросите, какой процесс был оценен и какова была бы альтернатива — в BQUQ ответ исходит от одного завода, выполняющего экструзию, ЧПУ-обработку и штамповку, поэтому рекомендация не защищает одну конкретную машину.
Этап 3: Расчет стоимости — оснастка должна быть отдельной строкой
Каждый расчет на нестандартное изделие должен разделять единовременные затраты и затраты на деталь. Для экструзии это означает пресс-форму; для механической обработки — программирование и время на первую деталь. Видя разделение, вы понимаете математику объема: разделите стоимость оснастки на ваш реальный годовой объем, и вы узнаете, выдержит ли маршрут контакт с вашим прогнозом. В расчете также должны быть указаны сплав, покрытие и допуски, поскольку каждый из них влияет на цену.
| Строка расчета | Что покрывает | Что проверить |
|---|---|---|
| Оснастка (пресс-форма или наладка) | Единовременная стоимость | Амортизируется за ваш реальный объем |
| Материал и процесс | Экструзия или механическая обработка за деталь | Соответствует маршруту DFM |
| Вторичные операции | Резка, фрезеровка, сверление, нарезание резьбы | Можно ли какие-то объединить или исключить? |
| Покрытие | Тип анодирования и область покрытия | Черное для пассивного охлаждения, прозрачное под вентилятором |
| Контроль/документация | Отчеты по партиям, сертификаты на материалы | Согласовано до заказа |
Вывод: если в расчете нет строки оснастки, либо оснастка не нужна (маршрут с механической обработкой), либо стоимость пресс-формы скрыта в цене за деталь — уточните, что именно. Руководство по факторам стоимости радиаторов показывает, как оценивается каждый уровень стека, чтобы расчет читался как карта, а не как число.
Этапы 4–5: Образец, испытания и утверждение на основе письменных критериев
Образец — это место, где спецификация становится физикой, и он имеет смысл только в том случае, если критерии приемки были записаны на Этапе 1. Утверждайте образец по четырем проверкам: размеры в соответствии с чертежом (крепежные отверстия, плоскостность основания, габариты), тепловое испытание (температура корпуса при номинальной мощности после установления равновесия, с использованием производственного TIM), покрытие (цвет, область покрытия, отсутствие пропусков маскировки) и сборка в реальном изделии. Запишите результаты — документ об утверждении образца является эталоном как для производства, так и для следующего заказа.
| Проверка образца | Метод | Пример приемки |
|---|---|---|
| Плоскостность основания | Линейка/щуп или КИМ | ≤ 0,1 мм на 100 мм |
| Крепежные элементы | Калибры, штангенциркуль, КИМ | Отверстия в позиции согласно чертежу |
| Тепловые характеристики | Термопара + испытание мощностью | Корпус ≤ 95 °C при 28 Вт, 55 °C окружающей среды |
| Сборка | Установка в реальное изделие | Нет помех, равномерное сжатие TIM |
| Покрытие | Визуально + проверка толщины | Равномерное черное анодирование, без оголенных участков |
Вывод: тепловое испытание образца — единственное число, которое доказывает правильность чертежа, поэтому проводите его с производственным интерфейсным материалом — испытание с другим TIM или без TIM ничего не подтверждает. Утверждайте письменно и сохраняйте запись; когда поступит первая производственная партия, те же четыре проверки при входном контроле замкнут цикл.
Этап 6: Производство и повторные заказы
Производство — это проблема повторяемости. Заказ должен повторять спецификацию утвержденного образца, завод должен выполнять тот же процесс с теми же точками контроля, а партия должна поставляться с данными размерного контроля, чтобы входной контроль мог проверить без повторной разработки детали. Контроль процессов ISO9001 покрывает документальную сторону; ваша задача — хранить утвержденный чертеж, протокол испытаний и переписку вместе, чтобы следующий заказ — и следующий инженер, работающий с изделием — имел полную тепловую историю. Эта документация также делает пересмотр цены возможным, а сравнение с альтернативным поставщиком честным. Отправьте полный пакет на sc@bquq.com, и расчет вернется в течение 12 рабочих часов; статья о процессе выбора радиатора показывает инженерные шаги, которые питают Этап 1, если тепловой бюджет еще не записан.
Часто задаваемые вопросы
В: Какая информация нужна заводу для расчета стоимости нестандартного радиатора?
О: Рассеиваемая мощность, максимальная температура корпуса или перехода, температура окружающей среды в худшем случае, воздушный поток (или «естественная конвекция»), габаритные ограничения и чертеж с крепежными элементами. Тепловые параметры и механический чертеж вместе позволяют заводу подобрать размер, выбрать процесс и рассчитать цену за один проход.
В: Сколько времени занимает изготовление образца нестандартного радиатора?
О: Образцы с ЧПУ-обработкой обычно отправляются в течение нескольких дней, так как оснастка не требуется; экструзионные образцы с новой пресс-формой обычно занимают 2–4 недели, включая изготовление пресс-формы и первые прессовки. Существующие профили, разрезанные и обработанные в размер, находятся между этими двумя вариантами.
В: Должна ли стоимость экструзионной пресс-формы быть отдельной строкой в расчете?
О: Да. Оснастка — это единовременная стоимость, которая должна быть видна, чтобы вы могли разделить ее на ваш реальный объем и проверить экономику. Расчет со скрытой стоимостью пресс-формы делает цену за деталь некорректной и делает сравнение с механической обработкой невозможным.
В: Что следует проверить в образце радиатора перед утверждением?
О: Размеры (плоскостность основания, крепежные отверстия, габариты), тепловые характеристики при номинальной мощности после установления равновесия с производственным TIM, область покрытия и сборку в реальном изделии. Утверждайте письменно на основе критериев, установленных до заказа образца.
В: Какие документы должны поставляться с производственной партией радиаторов?
О: Отчеты о размерном контроле, охватывающие критические элементы чертежа, сертификаты на материалы/сплавы и подтверждение покрытия. Для нестандартных деталей храните запись об утвержденном образце и тепловом испытании — они являются эталоном для каждого повторного заказа.
Связанные статьи
- heat-sink-selection-workflow — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
- heat-sink-cost-factors — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
- heat-sink-thermal-testing — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
Связанные ресурсы
- О BQUQ: сертифицированный по ISO9001 завод-источник в Dongguan, управляющий четырьмя производственными линиями под одной крышей.
- Радиаторы и термодетали: экструзионные, с ЧПУ-обработкой и штампованные варианты с линии терморегулирования — экструзионные радиаторы, радиаторы с ЧПУ-обработкой, штампованные радиаторы.
- Отраслевые тенденции: производство, рынок материалов и анализ закупок для покупателей.
- Технические статьи: инженерные руководства и сравнения процессов — больше материалов по этой теме.
- Центр FAQ: краткие ответы по ЧПУ-обработке, штамповке, пружинам и радиаторам.
- Примеры из практики: реальные детали и реальные цифры из проектов, которые мы спроектировали и поставили.
- Свяжитесь с нами: отправьте свой чертеж и получите расчет в течение 12 рабочих часов.
Автор: Инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Dongguan, Китай, выполняющий ЧПУ-обработку, штамповку металла, изготовление нестандартных пружин, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или в WhatsApp +86 13713157787 для получения расчета в течение 12 рабочих часов. www.bquq.com


