
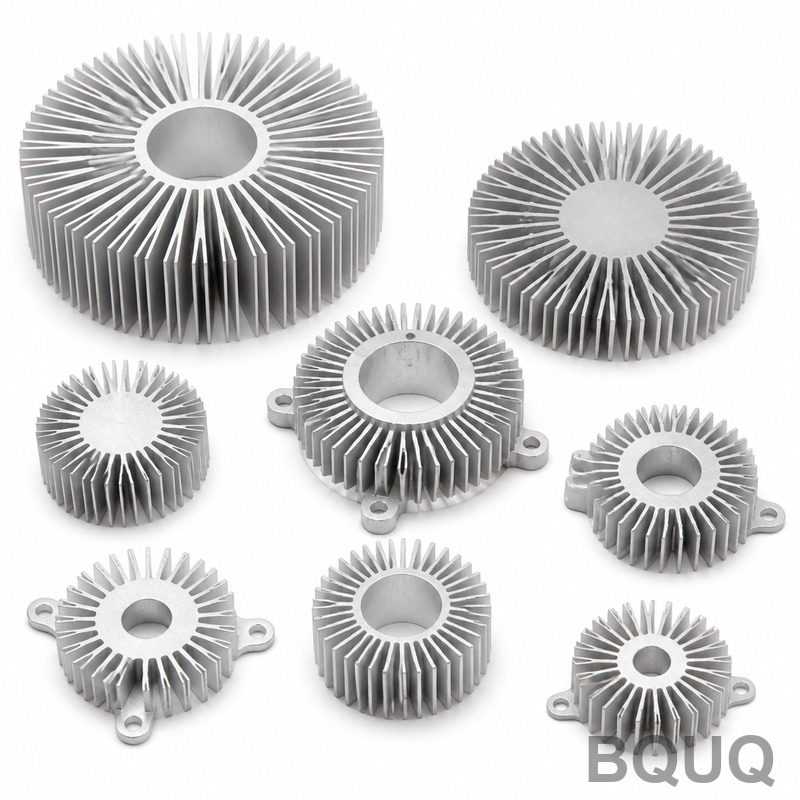
Чек-лист проектирования радиатора: от ватт до производства
Краткий ответ: начните с ватт, которые нужно отвести, и доступного пространства. Радиатор из алюминиевого профиля при естественной конвекции обычно отводит 0,5–2 Вт на каждые 10 мм высоты ребра на 100 мм длины, но единственное число, которое имеет значение, — это требуемое тепловое сопротивление в °C/Вт. Разделите допустимый перегрев на мощность, вычтите потери на интерфейсе и растекание, затем проектируйте рёбра, толщину основания и материал исходя из остатка. Убедитесь, что профиль действительно можно экструдировать, обработать на станке или отштамповать, и определите покрытие до изготовления оснастки. BQUQ рассчитывает стоимость радиаторов на заказ за 12 рабочих часов на одной фабрике ISO9001 в Dongguan.
Почему цифра мощности вводит вас в заблуждение?
Большинство проектов радиаторов начинается с одной цифры: «нам нужно рассеять 40 Вт». Это число почти никогда не отражает всей картины. Важны непрерывная мощность, пиковая мощность, рабочий цикл и длительность пика.
Постоянная нагрузка 40 Вт и импульс 40 Вт длительностью 200 мс — это совершенно разные тепловые задачи. В первом случае нужен радиатор, рассчитанный на стационарную теплопередачу. Во втором может быть достаточно тепловой массы, а радиатор будет работать как буфер, а не как излучатель.
Составьте профиль нагрузки, а не одно число
До начала любой работы над геометрией запишите:
- Непрерывная мощность (Вт) и пиковая мощность (Вт)
- Длительность пика и рабочий цикл
- Диапазон температуры окружающей среды, включая наихудший случай внутри корпуса
- Максимально допустимая температура компонента (перехода, корпуса или поверхности)
- Доступный воздушный поток: отсутствует, с вентилятором или принудительный в канале
Если вы не можете заполнить все пять пунктов, вы проектируете вслепую. Большинство отказов из-за перегрева связано с оптимистичным допущением по температуре окружающей среды, а не с плохой формой рёбер.
Переведите в требуемое тепловое сопротивление
Основное уравнение простое:
R_total = (T_компонента_макс − T_окружающей_среды) / P
Если устройство должно оставаться ниже 95 °C при температуре окружающей среды 45 °C, рассеивая 30 Вт, общий тепловой путь должен быть менее 1,67 °C/Вт. Этот бюджет распределяется между переходом-корпусом, интерфейсным материалом, растеканием через основание и конвекцией в воздух. Реалистичное распределение для модуля средней мощности может выглядеть так:
| Элемент теплового пути | Типичная доля бюджета | Примечания |
|---|---|---|
| Переход-корпус | 20–35% | Определяется корпусом прибора |
| Интерфейсный материал | 5–15% | Зависит от ТИМ и давления монтажа |
| Растекание в основании | 10–20% | Растёт при малом источнике на большом основании |
| Конвекция в воздух | 40–60% | Та часть, которую вы действительно проектируете |
Обратите внимание, что сам радиатор редко получает более половины бюджета. Инженеры, которые сначала проектируют рёбра, а интерфейс проверяют в последнюю очередь, обычно переделывают оснастку.
Какой материал выбрать?
Алюминий и медь доминируют по веским причинам. Алюминий примерно в три раза легче и стоит значительно меньше; медь проводит тепло примерно в 1,7 раза лучше, но весит в три раза больше и стоит в несколько раз дороже за килограмм.
| Свойство | Алюминий 6063 | Медь C11000 | Практическое значение |
|---|---|---|---|
| Теплопроводность | ~200 Вт/м·К | ~390 Вт/м·К | Медь быстрее распределяет тепло |
| Плотность | ~2,7 г/см³ | ~8,9 г/см³ | Медь тяжёлая и дорогая |
| Экструдируемость | Отличная | Плохая | Медь подходит для строжки, а не экструзии |
| Относительная стоимость материала | 1× | 3–4× | Медь только там, где она оправдана |
| Типичное применение | Экструзии, литьё под давлением | Строганые рёбра, холодные плиты, тепловые трубки | Гибридные конструкции распространены |
Когда медь оправдана
Медь оправдывает свою стоимость в трёх случаях: очень высокий тепловой поток от малого источника, жёсткие бюджеты растекания, когда основание должно перемещать тепло в стороны, и компактные конструкции с ограниченной площадью рёбер. Медное основание с алюминиевыми рёбрами — иногда называемое радиатором с медным основанием и алюминиевыми рёбрами — обеспечивает большую часть преимущества растекания при доле общей стоимости. Это распространённая архитектура в силовой электронике и модулях ярких светодиодов.
Когда алюминий выигрывает безоговорочно
Для всего, что превышает примерно 100 мм по площади с умеренным тепловым потоком, экструдированный алюминиевый радиатор почти всегда является правильным ответом. Экструзия даёт непрерывные профили рёбер, низкую удельную стоимость при объёме и отличную размерную стабильность. Если ваша конструкция — панель корпуса с естественной конвекцией, экструзия является выбором по умолчанию.
Как рассчитать размеры рёбер без догадок?
Геометрия рёбер — это компромисс между площадью поверхности и воздушным потоком. Больше рёбер означает больше площади, но более плотное расстояние означает более толстые пограничные слои и меньше движения воздуха. Существует оптимум, и он смещается в зависимости от наличия вентилятора.
Практические правила для расстояния между рёбрами
| Режим охлаждения | Типичный зазор между рёбрами | Толщина ребра | Примечания |
|---|---|---|---|
| Естественная конвекция | 8–12 мм | 1,5–3 мм | Широкие зазоры позволяют горячему воздуху выходить |
| Низкоскоростной вентилятор | 4–8 мм | 1–2 мм | Баланс площади и перепада давления |
| Высокоскоростной принудительный поток | 1,5–4 мм | 0,6–1,5 мм | Плотные рёбра требуют реального статического давления |
| Жидкостная холодная плита | 0,5–2 мм | 1–2 мм | Геометрия каналов определяется расходом |
Это отправные точки, а не законы. Радиатор с естественной конвекцией и зазорами 4 мм будет заметно горячее того же профиля с зазорами 10 мм, даже если у него больше площади поверхности.
Эффективность ребра и точка убывающей отдачи
Рёбра помогают только в том случае, если тепло действительно достигает их вершины. Эффективность ребра падает по мере увеличения высоты, уменьшения толщины и ограничения теплопроводности. Для алюминиевых рёбер в воздухе эффективность часто падает ниже 70%, когда высота ребра превышает примерно 25–30 мм при толщине 1,5 мм. За этим пределом увеличение высоты добавляет материал и стоимость без пропорционального улучшения характеристик.
Толщина основания важнее, чем многие ожидают
Тонкое основание экономит вес, но затрудняет растекание. Для малого кристалла на большом основании толщина основания 5–10 мм является обычной для алюминия. Если вы отводите 200 Вт от источника 20 мм × 20 мм, сопротивление растеканию в основании может легко стать вторым по величине членом бюджета после конвекции.
Что меняет способ производства?
Одну и ту же тепловую геометрию можно изготовить несколькими способами, и выбор влияет на стоимость, сроки и достижимое соотношение рёбер.
Экструзия
Лучше всего подходит для профилей постоянного поперечного сечения при объёме. Профили радиаторов из алюминиевого экструдата могут достигать соотношения сторон рёбер примерно от 10:1 до 15:1 в зависимости от сплава и толщины стенки. Оснастка — это единовременные затраты на матрицу; удельная стоимость детали резко снижается с количеством. Экструзия не может производить поперечные отверстия, поднутрения или изменяющуюся высоту рёбер по длине без дополнительной механической обработки.
Строжка
Строжка формирует или срезает рёбра из цельного блока, создавая очень плотные, высокие рёбра с отличной непрерывностью между основанием и рёбрами. Она подходит для меди и алюминия там, где экструзия не может достичь требуемой плотности рёбер. Оснастка дешевле матрицы, но время цикла выше.
Штамповка и сборные конструкции
Для низкопрофильных или ограниченных по пространству конструкций штампованные алюминиевые радиаторы и сборки с приклеенными рёбрами позволяют комбинировать материалы и формы. Приклеенные рёбра допускают медное основание с алюминиевыми рёбрами или складчатые рёбра, которые обеспечивают высокую площадь в малом объёме.
Литьё под давлением и ковка
Алюминиевые радиаторы, отлитые под давлением, позволяют выполнять сложные 3D-формы, монтажные бобышки и корпуса в одной детали, но теплопроводность ниже, чем у деформируемого сплава, а толщина рёбер должна быть значительной. Кованые радиаторы обеспечивают лучшую плотность и теплопроводность, чем литые, но стоят дороже в оснастке.
Обработка на станках с ЧПУ
Обработка на станках с ЧПУ выполняет основание, монтажные отверстия, карманы для тепловых трубок, интерфейсы с критичной плоскостностью и мелкосерийное производство. Для радиаторов на заказ, где профиль не поддаётся экструзии, или где количество измеряется сотнями, обработка всей детали часто быстрее, чем ожидание матрицы. BQUQ обрабатывает радиаторы с точностью ±0,005 мм там, где важна плоскостность интерфейса.
Какие решения по покрытию и интерфейсу дают о себе знать позже?
Чистота поверхности и плоскостность
Обработанное основание с плоскостностью 0,05 мм и Ra менее 1,6 мкм обеспечивает предсказуемый интерфейс. Шероховатые или деформированные основания вынуждают использовать более толстый термоинтерфейсный материал, и каждые дополнительные 0,1 мм ТИМ добавляют сопротивление. Если вы склеиваете или используете фазопереходную прокладку, укажите плоскостность явно на чертеже.
Анодирование, гальваническое покрытие и без покрытия
Чёрное анодирование добавляет несколько микрон преимущества по излучательной способности для естественной конвекции и излучения, но это диэлектрический слой — не полагайтесь на анодированные поверхности для электрического заземления. Никелирование используется там, где важна паяемость или коррозионная стойкость. Без покрытия (после обработки) — самый дешёвый вариант, часто достаточный в конструкциях с принудительным воздухом.
Монтаж и интеграция вентилятора
Крутящий момент винтов, пружинные зажимы и крепление вентилятора влияют на контактное давление. Радиатор с монтажными бобышками для вентилятора, предусмотренными с самого начала, позволяет избежать кронштейнов и дополнительной оснастки. Решите заранее, крепится ли вентилятор к радиатору или к корпусу.
Как перейти от прототипа к производству?
Проверьте с помощью теплового технического задания
До принятия обязательств по оснастке определите критерии приёмки: мощность, температуру окружающей среды, воздушный поток, допустимую температуру корпуса и измеренное тепловое сопротивление. Структурированное тепловое техническое задание поддерживает согласованность поставщика и команды проектировщиков и предотвращает споры в духе «на ощупь холоднее».
Прототип из реального материала
Прототипы, обработанные из производственного сплава, ведут себя иначе, чем 3D-печатные пластиковые или смоляные модели. Если вам нужна быстрая итерация, обработанные прототипы из конечного сплава дадут реальные тепловые данные.
Проектируйте под процесс, который действительно будете использовать
Самая распространённая ошибка по стоимости — проектирование профиля, который выглядит экструдируемым, но затем требует пяти механических операций. Если объём 500 штук, экструзия плюс обработка всё ещё может выиграть. Если 50 штук — обрабатывайте. Если 50 000 — инвестируйте в матрицу и проектируйте под неё.
Часто задаваемые вопросы
В: Какое первое число нужно для проектирования радиатора?
О: Требуемое тепловое сопротивление в °C/Вт, полученное делением допустимого перегрева на мощность. Всё остальное — геометрия рёбер, материал, толщина основания — является следствием этого числа. Инженеры, которые начинают с размеров, а не с ватт, обычно делают больше итераций и тратят больше. Запишите тепловой бюджет до того, как что-либо нарисуете.
В: Медь всегда лучше алюминия для радиаторов?
О: Нет. Медь проводит примерно в 1,7 раза лучше, но весит примерно в три раза больше и стоит в несколько раз дороже за килограмм. Она выигрывает при высоком тепловом потоке от малых источников и жёстких бюджетах растекания. Для больших площадей с умеренным потоком алюминиевый экструдат дешевле, легче и термически адекватен. Гибридные конструкции с медным основанием и алюминиевыми рёбрами часто дают лучший баланс.
В: Насколько расстояние между рёбрами влияет на производительность?
О: Оно может изменить производительность на 20–40% при естественной конвекции. Слишком плотно расположенные рёбра затрудняют конвективный поток и утолщают пограничные слои, поэтому более плотный радиатор может работать горячее, чем менее плотный. Типичные зазоры при естественной конвекции — 8–12 мм; в конструкциях с принудительным воздухом можно уменьшить до 1,5–4 мм, поскольку вентилятор обеспечивает статическое давление.
В: Можете ли вы рассчитать стоимость радиатора на заказ без полного чертежа?
О: Да. Эскиза с габаритами, мощностью, температурой окружающей среды, воздушным потоком и монтажными ограничениями достаточно для начала. BQUQ возвращает расчёт стоимости за 12 рабочих часов и поддерживает гибкий минимальный заказ, поэтому проекты на ранней стадии можно оценить до заморозки конструкции. Отправляйте файлы на sc@bquq.com или WhatsApp +86 13713157787.
В: Что вызывает большинство отказов радиаторов в эксплуатации?
О: Проблемы интерфейса, а не геометрия рёбер. Деформированные основания, недостаточное давление монтажа, высохшие термопрокладки и оптимистичные допущения по температуре окружающей среды составляют большинство возвратов из-за перегрева. Указание плоскостности основания, толщины ТИМ и момента затяжки на чертеже предотвращает большинство этих проблем до начала производства.
Связанные ресурсы
- О BQUQ и нашей фабрике в Dongguan: /about/
- Радиаторы на заказ и тепловое оборудование: /heat-sinks/
- Профили экструдированных алюминиевых радиаторов: /extruded-heat-sinks/
- Радиаторы и холодные плиты, обработанные на ЧПУ: /cnc-machined-heat-sinks/
- Отраслевые тенденции в терморегулировании: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Свяжитесь с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт стоимости за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


