
CNC-обработанные радиаторы выигрывают при малых объемах, жестких требованиях к плоскостности основания, при использовании меди и форм, которые экструзия не может создать. BQUQ (ISO9001, Dongguan) дает цену за 12 часов.
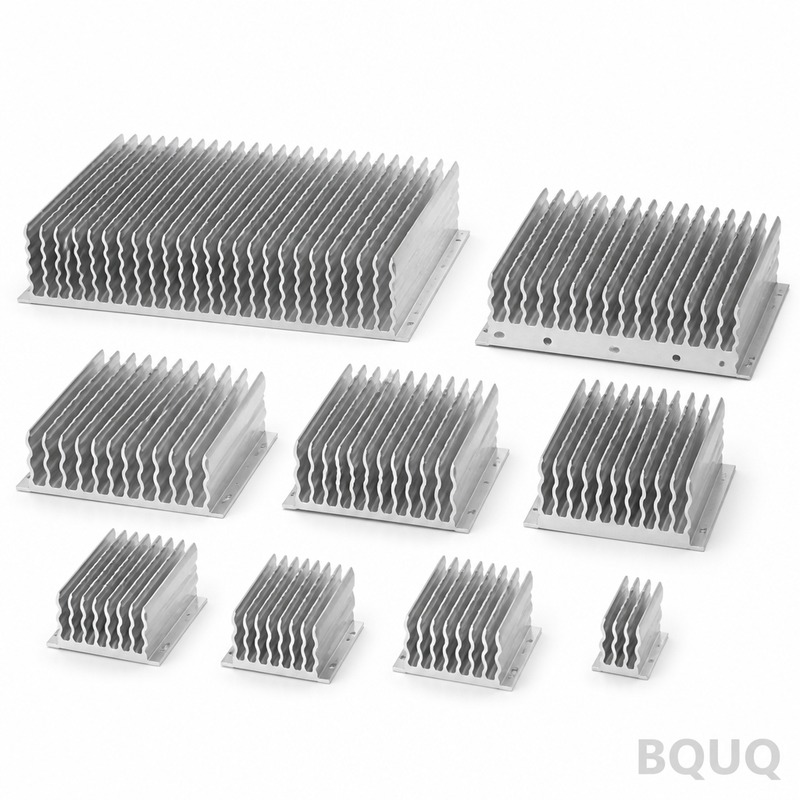
CNC-обработанные радиаторы: когда механическая обработка превосходит экструзию
CNC-обработка превосходит экструзию, когда объем мал, основание требует высокой точности, материал — медь, или геометрия невозможна для матрицы — прототипы и короткие серии до нескольких сотен штук, основания, требующие плоскостности и карманов, радиальные или перекрестные ребра, а также детали толще или сложнее любого профиля. В остальных случаях, если существует экструзионный профиль или матрица оправдана, экструзия выигрывает по стоимости за деталь; точка перехода — это вопрос объема и геометрии, а не качества.
Обработанный радиатор начинается как цельный блок алюминия или меди, и его ребра вырезаются концевыми фрезами. Это звучит расточительно — и для простых форм при больших объемах так и есть. Но механическая обработка дает три вещи, которые экструзия не может продать дешево: отсутствие затрат на оснастку, точность элементов, контактирующих с устройством, и геометрическую свободу. Каждая из них стоит реальных денег на правильной детали.
Когда механическая обработка — правильный выбор
Четыре ситуации указывают на механическую обработку до начала обсуждения матрицы. Во-первых, малый объем: без необходимости амортизировать экструзионную матрицу, партия из 50 обработанных радиаторов часто дешевле, чем одна только матрица для нестандартного профиля. Во-вторых, точность: основание, которое должно быть плоским для эффективной работы тонкого слоя TIM, с монтажными карманами и отверстиями, позиционируемыми относительно устройства — обработанные элементы выдерживают допуски, недостижимые для экструдированной поверхности. В-третьих, медь: медь плохо экструдируется и почти всегда обрабатывается механически или строгается. В-четвертых, геометрия: ребра в двух направлениях, радиальные ребра вокруг цилиндра, перекрестные или штыревые ребра, ступенчатые основания и закрытые каналы — все это область механической обработки.
| Ситуация | Экструзионный путь | Путь CNC-обработки |
|---|---|---|
| 100 шт., нет существующего профиля | Новая матрица от $1000 — неэкономично | Без оснастки; механическая обработка выигрывает |
| 1000 шт., существует стандартный профиль | Резка в размер — дешевле всего | Механическая обработка проигрывает по стоимости |
| 5000 шт., нестандартный профиль | Матрица амортизируется до центов — выигрывает | Механическая обработка только для сложных оснований |
| Медная деталь, любой объем | Непрактично | Механическая обработка или строгание — стандарт |
| Плоскостность основания ≤ 0,1 мм + карманы | Все равно требует механической обработки | Обрабатывается напрямую |
Вывод: дерево решений короткое. Существующий профиль или реальный объем — экструзия. В противном случае — механическая обработка. И когда тепловой интерфейс требует плоского, с карманами и точно просверленного основания, ответ часто гибридный: экструдированная секция ребер с обработанным основанием, что сочетает дешевые ребра с точностью механической обработки.
Геометрия, которую экструзия не может создать
Экструзия продавливает металл через фиксированное поперечное сечение, что означает, что каждое ребро проходит по всей длине в одном направлении. Механическая обработка режет инструментом, движущимся по трем осям, поэтому ребра могут идти в двух направлениях (перекрестные), расходиться радиально от цилиндра, сужаться, иметь ступени или заканчиваться до краев. Штыревые ребра — массивы небольших квадратных или круглых штырей — являются фирменной особенностью механической обработки и превосходят прямые ребра в компактных конструкциях с принудительным воздушным охлаждением, поскольку воздух может поворачивать между штырями, а не канализироваться.
| Геометрия | Экструзия | CNC-обработка |
|---|---|---|
| Прямые параллельные ребра | Да | Да |
| Перекрестные или двухнаправленные ребра | Нет | Да |
| Радиальные ребра на цилиндре | Нет | Да |
| Массивы штыревых ребер | Нет | Да |
| Ступенчатые или сужающиеся ребра | Ограниченно | Да |
| Ребра на двух противоположных сторонах | Нет (две матрицы) | Да, один класс установки |
| Закрытый канал или полость в основании | Нет | Да (карманы) |
Вывод: если ваш корпус вынуждает размещать ребра более чем в одном направлении, решение о процессе уже принято — ни одна матрица не может это произвести, и механическая обработка (или соединение отдельных секций ребер) является единственным путем. Здесь обработанный радиатор перестает быть компромиссом и становится ключевой технологией для всей тепловой конструкции.
Точность там, где она окупается
Тепловой интерфейс находится на основании, и именно основание оправдывает цену обработанных радиаторов. Обработанное основание может быть выдержано плоским примерно до 0,05 мм или лучше на 100 мм — на порядок точнее, чем экструдированная поверхность, — что позволяет тонкому слою смазки или материала с фазовым переходом выполнять свою работу, а не перекрывать воздушные зазоры. Схемы отверстий, цековки и карманы позиционируются относительно зоны установки устройства с обычными допусками механической обработки ±0,05 мм или точнее, что обеспечивает повторяемость сборки от единицы к единице.
| Элемент | Типичная возможность обработки | Почему это важно термически |
|---|---|---|
| Плоскостность основания | ≤ 0,05 мм на 100 мм | Тонкий, равномерный слой TIM |
| Позиция монтажных отверстий | Класс ±0,05 мм | Повторяемое усилие зажима |
| Карманы и цековки | Класс ±0,05 мм | Гнезда для компонентов, невыпадающий крепеж |
| Чистота поверхности основания | Ra 0,8–1,6 мкм, типично | Стабильное контактное сопротивление |
| Толщина ребра (фрезерованного) | ~0,8 мм и более | Плотные массивы без ограничений матрицы |
Вывод: каждая ошибка плоскостности основания в 0,05 мм или волнистость превращается в воздушный зазор под устройством, а воздух — худший материал теплового интерфейса в здании. Укажите плоскостность основания на чертеже, и обрабатывающий центр обеспечит ее; тот же элемент на экструзии — это отдельная операция фрезерования, поэтому оплата один раз как обработанной детали часто дешевле, чем оплата дважды.
Реальность стоимости: когда механическая обработка выигрывает и проигрывает
Обработанные радиаторы не несут затрат на матрицу, что делает их непревзойденными при малых объемах, но они платят за каждый кубический миллиметр удаленного металла и каждую минуту работы шпинделя. Простой алюминиевый блок 100 × 100 × 40 мм с прямыми ребрами может обрабатываться несколько минут; плотный массив штыревых ребер из меди может занять час. В качестве руководства по планированию, обработанные алюминиевые радиаторы обычно попадают в более высокий диапазон стоимости за деталь, чем эквивалентные экструзии, пока матрица экструзии не амортизирована — точка перехода обычно находится где-то от нескольких сотен до нескольких тысяч штук в зависимости от сложности профиля.
| Путь | Оснастка | Тенденция стоимости за деталь | Наилучшее применение |
|---|---|---|---|
| Экструзия, стандартный профиль | Нет | Самая низкая при любом объеме | Стандартные формы |
| Экструзия, новая матрица | $900–2500 | Быстро падает после ~500 м | Нестандартные изделия больших объемов |
| CNC-обработка, алюминий | Нет | Постоянная, зависит от времени обработки | Короткие серии, сложные основания |
| CNC-обработка, медь | Нет | Высокая (материал + время) | Локальное распределение высокого теплового потока |
| Гибрид: экструдированные ребра + обработанное основание | Матрица + обработка | Средняя | Точный интерфейс при объеме |
Вывод: когда чертеж требует плоского основания с карманами и множеством элементов, честно сравните гибрид с полной механической обработкой — стандартная экструзия с обработанным основанием может обеспечить как дешевые ребра, так и точность механической обработки. Для всего, что ниже точки перехода, или для любой медной детали, или для любой двухнаправленной геометрии, полная CNC-обработка из цельного материала является прагматичным ответом, и именно этот путь BQUQ использует на своей линии CNC-обработанных радиаторов — обрабатывающие центры на том же заводе в Dongguan, который также производит экструдированные радиаторы, поэтому рекомендация по процессу следует за чертежом, а не за доступным оборудованием. Отправьте файл детали с указанием объема и тепловых требований на sc@bquq.com для получения предложения в течение 12 рабочих часов; руководство по факторам стоимости радиаторов объясняет, как складываются ценовые слои, если вы хотите сначала увидеть расчеты.
Часто задаваемые вопросы
В: Когда мне следует выбрать CNC-обработанный радиатор вместо экструдированного?
О: Для прототипов и коротких серий до нескольких сотен штук (без затрат на матрицу), медных деталей, оснований, требующих плоскостности менее ~0,1 мм с карманами и точными отверстиями, и любой геометрии, которую экструзия не может произвести — перекрестные, радиальные или штыревые ребра. При больших объемах с подходящим профилем экструзия выигрывает по цене.
В: Насколько CNC-обработка ограничивает геометрию ребер?
О: Обработанные ребра могут быть тоньше, чем пределы экструзии — примерно от 0,8 мм и более со стандартным инструментом — и могут идти в любом направлении, куда может дотянуться инструмент. Глубокие узкие пазы ограничены длиной и диаметром инструмента; паз глубже примерно 10–15 раз его ширины требует специального инструмента или электроэрозионной обработки.
В: Является ли обработанный радиатор термически лучше экструдированного?
О: Не автоматически — производительность зависит от площади ребер и воздушного потока, а не от того, как были изготовлены ребра. Механическая обработка выигрывает термически там, где она позволяет создать геометрию, которую экструзия не может (штыревые ребра, двухнаправленные ребра), и где плоскостность основания улучшает интерфейс между устройством и радиатором.
В: Почему медные радиаторы обычно обрабатываются, а не экструдируются?
О: Медь имеет плохую экструдируемость — высокие усилия пресса, короткий срок службы матрицы и ограниченные размеры профиля. Большинство медных радиаторов обрабатываются из плиты, строгаются или формуются из медного листа, поэтому медь появляется в основном там, где ее теплопроводность оправдывает стоимость.
В: Могу ли я объединить экструдированную секцию ребер с обработанным основанием?
О: Да, и это часто самое разумное тепловое решение при умеренных объемах: экструзия дешево производит ребра, затем проход механической обработки выравнивает основание, сверлит отверстия и вырезает любые карманы. Соединение между ними — это вопрос конструкции — пайка, эпоксидная смола или механическая сборка имеют свои тепловые потери.
Связанные статьи
- heat-sink-cost-factors — Подробнее из инженерной серии BQUQ Thermal Management.
- heat-sink-extrusion-design-guide — Подробнее из инженерной серии BQUQ Thermal Management.
- heat-sink-selection-workflow — Подробнее из инженерной серии BQUQ Thermal Management.
Связанные ресурсы
- О BQUQ: завод-источник с сертификатом ISO9001 в Dongguan, где под одной крышей работают четыре производственные линии.
- Радиаторы и тепловые компоненты: экструдированные, CNC-обработанные и штампованные варианты из тепловой линейки — экструдированные радиаторы, CNC-обработанные радиаторы, штампованные радиаторы.
- Отраслевые тенденции: производство, рынок материалов и анализ закупок для покупателей.
- Технические статьи: инженерные руководства и сравнения процессов — больше материалов, откуда взята эта статья.
- Центр FAQ: быстрые ответы о CNC, штамповке, пружинах и радиаторах.
- Примеры из практики: реальные детали и реальные цифры из проектов, которые мы разработали и поставили.
- Свяжитесь с нами: отправьте свой чертеж и получите предложение в течение 12 рабочих часов.
Автор: Инженерная команда BQUQ. BQUQ — завод-источник с сертификатом ISO9001 в Dongguan, Китай, где под одной крышей работают линии CNC-обработки, штамповки металла, изготовления пружин на заказ, радиаторов и цанг. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения предложения в течение 12 рабочих часов. www.bquq.com


