
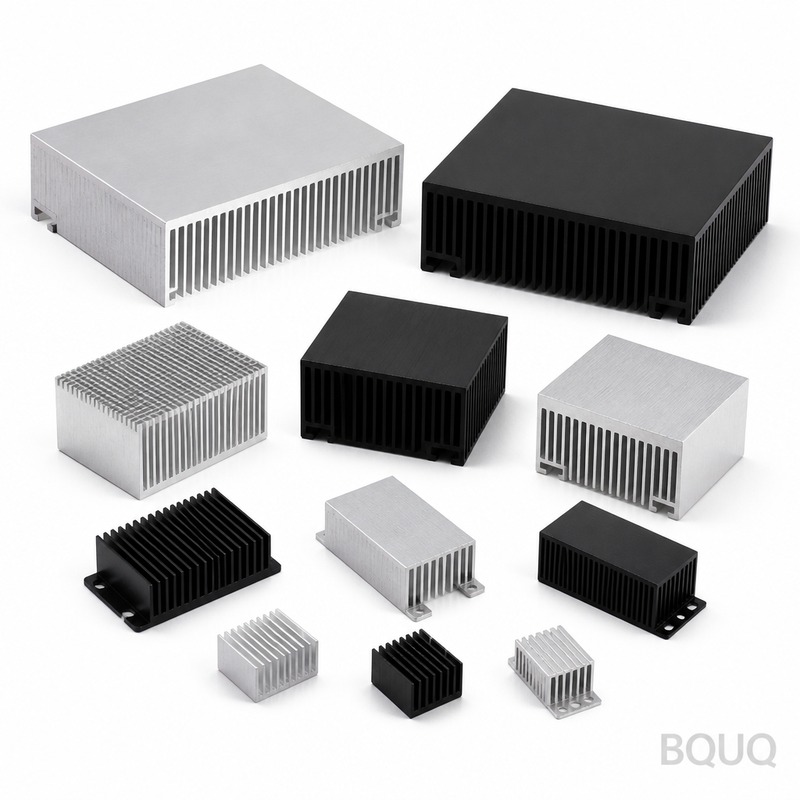
Толщина основания радиатора: сопротивление растеканию тепла
Краткий ответ: Толщина основания радиатора определяет сопротивление растеканию — потери при передаче тепла от малого источника к значительно большей площади оребрения. Слишком тонкое основание не может распространять тепло в стороны, поэтому крайние рёбра не получают тепла; слишком толстое добавляет сопротивление теплопроводности и массу без выигрыша в растекании. Для типичного источника 20–40 мм на алюминиевом основании оптимальная толщина обычно составляет 4–8 мм, при этом медные основания часто на 30–50% тоньше для того же растекания. Правильное значение зависит от размера источника, площади основания, теплового потока и воздушного потока, поэтому его следует рассчитывать, а не копировать. BQUQ обрабатывает основания с точностью ±0.005 мм и рассчитывает стоимость заказных радиаторов за 12 рабочих часов.
Что такое сопротивление растеканию на самом деле
Каждый радиатор имеет тепловую цепь сопротивлений. Тепло покидает кристалл или компонент, проходит через термоинтерфейс, попадает в основание, распространяется в стороны по основанию, затем поднимается по рёбрам и, наконец, уходит в воздух. Большинство инженеров тщательно подбирают оребрение, а основание рассматривают как пассивную пластину. Именно здесь и возникают ошибки в проектировании.
Сопротивление растеканию — это дополнительное сопротивление, возникающее, когда тепло должно двигаться в стороны через материал основания, чтобы достичь рёбер, которые не находятся непосредственно над источником. Если ваш источник тепла имеет размер 15 мм × 15 мм, а площадь радиатора 80 мм × 80 мм, примерно 96% площади основания не находится на прямом пути теплопроводности. Тепло должно расходиться в стороны, и это расхождение не бесплатно.
Таким образом, общий вклад основания:
R_осн = R_1D + R_раст
Где R_1D — простое одномерное сопротивление теплопроводности через толщину основания (t / (k × A_источника)), а R_раст — член бокового растекания. R_1D растёт линейно с толщиной. R_раст падает с ростом толщины, но с резко убывающей отдачей. Оптимальная толщина — это та, при которой сумма минимальна, и этот минимум обычно более пологий, чем ожидается.
Почему тонкие основания не работают
Алюминиевое основание толщиной 2 мм под контактной площадкой IGBT 25 мм квадратных выглядит эффективно на бумаге: короткий путь теплопроводности, малая масса. На практике основание не может передать тепло к углам радиатора. Центральные рёбра нагреваются, крайние остаются холодными, и эффективная площадь оребрения, за которую вы заплатили, тратится впустую. Измеренная температура корпуса может быть на 8–15 °C выше, чем при моделировании, предполагающем изотермическое основание.
Почему очень толстые основания тоже не работают
Увеличение толщины алюминия до 15 мм добавляет массу, стоимость, время обработки и — что критично — одномерное сопротивление теплопроводности. Теплопроводность алюминия составляет примерно 200 Вт/(м·К), поэтому каждый дополнительный миллиметр основания под источником 25 мм стоит около 0.008 °C/Вт. Это звучит незначительно, но при 100 Вт это 0.8 °C чистых потерь, и это почти не даёт дополнительного растекания, когда основание уже достаточно толстое.
Оптимальная толщина основания: практическая таблица
В таблице ниже приведены ориентировочные оптимальные толщины основания для алюминия (k ≈ 200 Вт/(м·К)) и меди (k ≈ 390 Вт/(м·К)) при условии одного центрального источника и площади основания в 2.5–4 раза больше размера источника. Рассматривайте эти значения как отправные точки для моделирования, а не как спецификации.
| Площадь источника | Площадь основания | Оптимум для алюминия | Оптимум для меди | Примечания |
|---|---|---|---|---|
| 10 × 10 мм | 40 × 40 мм | 3–4 мм | 2–3 мм | Малый кристалл, высокий тепловой поток; рассмотрите медь или испарительную камеру |
| 20 × 20 мм | 60 × 60 мм | 5–6 мм | 3–4 мм | Типичный силовой модуль |
| 25 × 25 мм | 80 × 80 мм | 6–8 мм | 4–5 мм | Распространённый класс IGBT / GPU |
| 40 × 40 мм | 120 × 120 мм | 6–8 мм | 4–6 мм | Более крупный источник, растекание менее критично |
| 60 × 60 мм | 150 × 150 мм | 5–7 мм | 3–5 мм | Источник уже занимает большую часть основания |
Закономерность последовательна: по мере роста источника относительно основания растекание становится менее важным, и оптимальная толщина уменьшается. По мере уменьшения источника растекание доминирует, и толщина приобретает большее значение — но даже тогда кривая быстро выполаживается.
| Толщина основания (Al, источник 25 мм, основание 80 мм) | R_1D (°C/Вт) | R_раст (°C/Вт) | Общее R основания (°C/Вт) |
|---|---|---|---|
| 2 мм | 0.016 | 0.115 | 0.131 |
| 4 мм | 0.032 | 0.062 | 0.094 |
| 6 мм | 0.048 | 0.048 | 0.096 |
| 8 мм | 0.064 | 0.042 | 0.106 |
| 12 мм | 0.096 | 0.038 | 0.134 |
Обратите внимание, насколько пологая кривая между 4 мм и 6 мм. Это самое полезное наблюдение для контроля затрат: в широком диапазоне толщина основания почти не влияет на производительность, поэтому следует выбирать толщину, которую проще изготовить и легче транспортировать, а не ту, которая звучит наиболее консервативно.
Выбор материала меняет ответ
Теплопроводность меди примерно вдвое выше, чем у алюминия, поэтому сопротивление растеканию падает, и оптимальная толщина смещается в сторону меньших значений. Медное основание толщиной 4 мм может превзойти алюминиевое толщиной 8 мм при той же площади, поэтому существуют конструкции с медным основанием и алюминиевым оребрением.
| Свойство | Алюминий 6063 | Медь C11000 |
|---|---|---|
| Теплопроводность | ~200 Вт/(м·К) | ~390 Вт/(м·К) |
| Плотность | 2.70 г/см³ | 8.96 г/см³ |
| Относительная стоимость | Базовая | В 3–5 раз дороже материал |
| Обрабатываемость | Отличная | Хорошая, более вязкая |
| Типичное применение основания | Большинство радиаторов | Конструкции с высоким тепловым потоком и ограниченным пространством |
Компромисс — масса и стоимость. Медное основание примерно в 3.3 раза тяжелее для того же объёма, поэтому медное основание вдвое тоньше алюминиевого всё ещё примерно в 1.6 раза тяжелее. Для чувствительных к весу применений — телекоммуникационных выносных радиоблоков, электроники дронов, портативных приборов — это важно. Для полного сравнения сплавов и их теплового поведения см. наше руководство по сравнению алюминиевых сплавов.
Когда медь не является решением
Если узким местом является не растекание, а конвекция от рёбер к воздуху, медь почти ничего не даёт. Медь оправдана только тогда, когда сопротивление растеканию составляет значительную долю общего сопротивления — обычно когда источник мал относительно основания, а оребрение уже эффективно. Если доминирует сопротивление рёбер, лучше потратить бюджет на увеличение площади оребрения или улучшение воздушного потока.
Как толщина основания взаимодействует с остальной тепловой цепью
Толщина основания не действует изолированно. Она находится в середине тепловой цепи сопротивлений, и улучшение одного элемента может выявить следующее узкое место.
Термоинтерфейс
Толстое основание с плохим термоинтерфейсом — пустая трата. Если ваш термоинтерфейс имеет сопротивление 0.5 °C/Вт, а основание даёт 0.1 °C/Вт, оптимизировать основание бессмысленно. Сначала исправьте интерфейс, затем основание.
Эффективность рёбер
Более толстые основания позволяют использовать более высокие и тонкие рёбра без прогиба основания при обработке или сборке. Здесь есть производственный аспект: основание 2 мм с рёбрами 0.8 мм сложно закрепить, и оно склонно к деформации, тогда как основание 6 мм сохраняет плоскостность при экструзии, скивинге и финишной обработке на CNC.
Плоскостность и чистота поверхности
Растекание работает только в том случае, если основание действительно контактирует с источником по всей площади. Основание с вогнутостью 0.1 мм на 50 мм создаёт воздушный зазор, который сводит на нет любой выигрыш от растекания. Здесь важны допуски обработки — BQUQ выдерживает ±0.005 мм на обрабатываемых на CNC элементах, а плоскостность указывается в чертежах радиаторов явно, а не подразумевается.
Правила проектирования, которые выдерживают проверку в производстве
После тысяч проектов радиаторов на четырёх производственных линиях несколько правил выдержали проверку реальным оборудованием.
1. Никогда не указывайте толщину основания менее 3 мм для обработанного алюминиевого радиатора, если только источник не большой, а основание маленькое. Ниже 3 мм контроль плоскостности становится доминирующим риском.
2. Начинайте с 5–6 мм для алюминия, затем моделируйте. Переходите к меньшей толщине только если модель показывает выигрыш и технологический маршрут это поддерживает.
3. Используйте медь, когда отношение источника к основанию ниже примерно 1:4 и тепловой поток превышает примерно 50 Вт/см².
4. Указывайте плоскостность, а не только толщину. Основание 6 мм с плоскостностью 0.05 мм всегда лучше основания 8 мм с плоскостностью 0.2 мм.
5. Проверьте сборочный стек. Резьбовые бобышки, монтажные ушки и крепления вентиляторов часто вынуждают использовать минимальную толщину основания независимо от теплового оптимума.
Экструдированные, обработанные и скивированные основания
Экструдированные профили дают толщину основания, фиксированную матрицей — обычно 3–8 мм — без затрат на обработку. Если ваш тепловой оптимум попадает в этот диапазон, экструзия — самый дешёвый путь. Если нужна более толстая основание, обработанный карман, встроенные вставки или медный вкладыш, ответ — обработка на CNC. Радиаторы со скивированными рёбрами занимают промежуточное положение: основание формируется из того же блока, что и рёбра, обеспечивая отличную теплопередачу между рёбрами и основанием при задаваемой толщине основания.
Для большинства заказных проектов практический путь таков: экструзия или литьё корпуса оребрения, затем обработка основания и монтажных элементов на CNC. Именно этот рабочий процесс BQUQ выполняет на одной фабрике в Dongguan, поэтому заказные прототипы могут пройти путь от чертежа до образца без передачи по цепочке поставок.
Пример расчёта: источник 25 мм, основание 80 мм, 120 Вт
Возьмём устройство мощностью 120 Вт с источником 25 мм × 25 мм на алюминиевом радиаторе 80 мм × 80 мм в условиях принудительного воздушного потока 2 м/с. Предположим, что оребрение плюс термоинтерфейс дают 0.22 °C/Вт, а температура окружающей среды 40 °C.
| Толщина основания | R основания (°C/Вт) | Общее R (°C/Вт) | Температура корпуса при 120 Вт |
|---|---|---|---|
| 2 мм | 0.131 | 0.351 | 82.1 °C |
| 4 мм | 0.094 | 0.314 | 77.7 °C |
| 6 мм | 0.096 | 0.316 | 77.9 °C |
| 8 мм | 0.106 | 0.326 | 79.1 °C |
| 12 мм | 0.134 | 0.354 | 82.5 °C |
Варианты 4 мм и 6 мм практически идентичны. Варианты 2 мм и 12 мм оба примерно на 4.5 °C хуже — по противоположным причинам. Это практическая форма проблемы толщины основания: широкое плато с потерями по обе стороны.
Производственные соображения, применяемые BQUQ
Решения по толщине основания должны выдерживать обработку. Несколько моментов, которые стоит заложить в чертёж:
- Толстые основания требуют снятия напряжений. Алюминиевая пластина толщиной 10 мм, обработанная с одной стороны, прогнётся. Укажите черновую обработку, снятие напряжений, затем чистовую обработку для точной плоскостности.
- Медные вставки требуют определённого соединения. Прессовая посадка или паяный медный вкладыш в алюминиевом основании добавляет интерфейс; если этот интерфейс плохой, вы полностью теряете преимущество меди.
- Глубина резьбы зависит от толщины основания. Резьба M3 требует минимум 6 мм зацепления в алюминии для надёжного момента затяжки. Основание 4 мм не может безопасно выдержать сквозную резьбу M3.
- Вес накапливается. Переход с 4 мм на 8 мм на основании 80 мм × 80 мм добавляет около 69 г алюминия. Для партии из 500 единиц это 34 кг дополнительного веса при отгрузке.
BQUQ выполняет обработку на CNC, штамповку металла, изготовление заказных пружин и производство радиаторов в рамках одной системы ISO9001, поэтому толщина основания, геометрия рёбер, монтажные элементы и отделка могут быть рассчитаны вместе, а не распределены между поставщиками. Применяется гибкий минимальный заказ, а коммерческие предложения предоставляются в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Всегда ли более толстое основание радиатора лучше для растекания тепла?
О: Нет. Сопротивление растеканию падает с толщиной, но одномерное сопротивление теплопроводности растёт линейно, поэтому общее сопротивление основания имеет минимум. Для типичного источника 25 мм на алюминиевом основании 80 мм этот минимум находится около 4–6 мм. За пределами примерно 8 мм вы добавляете массу, стоимость и тепловое сопротивление почти без выигрыша в растекании.
В: Как рассчитать оптимальную толщину основания?
О: Используйте модель сопротивления растеканию, например корреляцию Ли или Сонга, или проведите конечно-элементное тепловое моделирование с реальной площадью источника и основания. Ручные расчёты дают точность в пределах одного-двух миллиметров, чего обычно достаточно, поскольку кривая производительности вблизи оптимума пологая. Всегда проверяйте окончательную конструкцию термопарным тестом на первом образце.
В: Когда следует выбирать медное основание вместо алюминиевого?
О: Выбирайте медь, когда источник тепла мал относительно основания — примерно соотношение 1:4 или меньше — и тепловой поток высок, обычно выше 50 Вт/см². Более высокая теплопроводность меди позволяет использовать более тонкое основание для того же растекания. Если конвекция от рёбер к воздуху доминирует в вашем тепловом бюджете, медь добавляет стоимость и вес без значимого выигрыша.
В: Влияет ли толщина основания на плоскостность радиатора и монтаж?
О: Да, значительно. Тонкие основания деформируются при обработке, сборке и термоциклировании, что создаёт воздушные зазоры, разрушающие растекание. Более толстые основания лучше сохраняют плоскостность и позволяют делать более глубокую резьбу для крепежа. Для резьбы M3 в алюминии нужно не менее 6 мм основания для надёжного зацепления.
В: Какую толщину основания рекомендует BQUQ для первого прототипа?
О: Для большинства алюминиевых радиаторов с источником 20–30 мм начинайте с 5–6 мм и явно указывайте плоскостность — обычно 0.05 мм на площади контакта. Такая толщина чисто обрабатывается, сохраняет плоскостность, поддерживает крепёж M3 и близка к тепловому оптимуму. BQUQ рассчитывает стоимость заказных оснований за 12 рабочих часов и может скорректировать толщину на второй итерации.
Связанные ресурсы
- О BQUQ и нашем производстве в Dongguan: /about/
- Ассортимент радиаторов: /heat-sinks/
- Радиаторы, обработанные на CNC, с точным контролем плоскостности: /cnc-machined-heat-sinks/
- Экструдированные профили радиаторов: /extruded-heat-sinks/
- Отраслевые тенденции в терморегулировании: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры внедрения: /case/
- Свяжитесь с нашей инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на CNC (±0.005 мм), штамповку металла, изготовление заказных пружин и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


