
Проектируйте экструдированные профили радиаторов, которые действительно прессуются: минимальная толщина ребер и стенок, соотношение ребер и ограничения пресс-формы. BQUQ (ISO9001, Dongguan) предоставляет расценки за 12 часов.
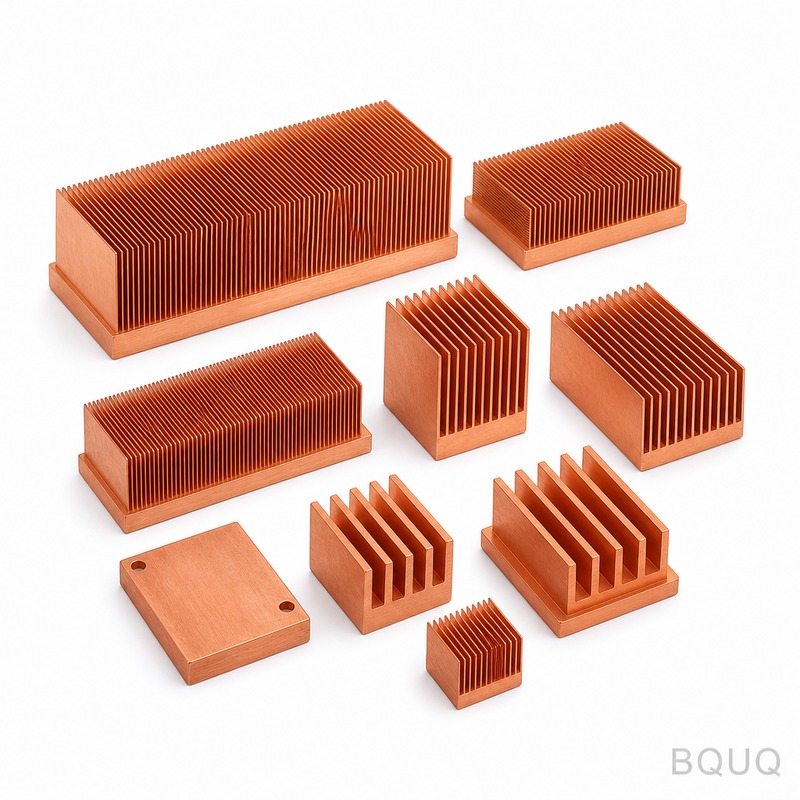
Проектирование для алюминиевой экструзии: соотношение сторон ребер, толщина стенок и ограничения пресс-формы
Экструдированный профиль радиатора настолько же хорош, насколько хороша его пресс-форма, а у пресс-форм есть жесткие ограничения: минимальная толщина ребер около 1,0–1,3 мм для 6063, минимальная толщина стенок около 1,2–1,5 мм, экономичное соотношение высоты ребер к зазору около 6–8 к 1, а также габаритный контур профиля, который должен соответствовать прессу. Проектируйте в рамках этих ограничений — и профиль будет прессоваться быстро, сохранять размеры и стоить недорого; проектируйте за их пределами — и вы заплатите за медленные циклы, короткий срок службы пресс-формы и проблемы с допусками в каждой партии.
Экструзия кажется процессом, который многое прощает: протолкните горячий алюминий через отверстие и разрежьте на длину. На практике пресс-форма — это прецизионный инструмент, который должен балансировать поток металла через каждое ребро, и именно геометрия профиля определяет, насколько хорошо этот баланс будет работать. Это руководство описывает параметры, которые проектировщику необходимо знать до того, как профиль будет начерчен, чтобы форма, которая отлично выглядит в CAD, также была формой, которую пресс действительно может изготовить.
Ограничения геометрии ребер: толщина, зазор и соотношение
Ребра — это сердце теплового профиля, и их труднее всего экструдировать. Металл должен течь в каждое тонкое ребро и полностью его заполнять; если ребро слишком тонкое относительно своей высоты, передняя кромка остывает до заполнения, и вы получаете короткие или рваные ребра. Практические значения в отрасли довольно близки, потому что физика процесса мало меняется между прессами.
| Параметр проектирования | Практический предел экструзии (тип., 6063) | Что происходит за пределами |
|---|---|---|
| Минимальная толщина ребра | 1,0–1,3 мм | Ребра недозаполняются или рвутся; срок службы пресс-формы резко падает |
| Минимальная толщина стенки | 1,2–1,5 мм | Волнистые стенки, сложный контроль размеров |
| Минимальный зазор между ребрами | ~1,3–1,5 мм | Металл не может течь; пазы свариваются |
| Соотношение высоты ребра к зазору | ~6–8:1 экономично | Медленный пресс, хрупкая пресс-форма, плохое заполнение |
| Максимальная высота ребра | ~100–150 мм профиль | За этим пределом страдают допуски и скорость |
| Описанная окружность профиля | ~200–250 мм обычно | Должна соответствовать контейнеру пресса |
Вывод: соотношение — это параметр, который проектировщики нарушают чаще всего. Ребро высотой 40 мм требует зазора не менее 5–7 мм, чтобы оставаться в экономичном диапазоне, что как раз соответствует требованиям естественно-конвективного теплового проектирования. Если ваш тепловой расчет требует более высоких, тонких или плотных ребер, чем позволяют ограничения, процесс следует изменить на CNC-обработку, нарезку (skiving) или соединение (bonding), а не пытаться продавить пресс-форму.
Равномерность толщины стенок и поток металла
Алюминий течет через пресс-форму так же, как вода течет по сети труб — он выбирает путь наименьшего сопротивления. Ребра, язычки и тонкие стенки сопротивляются потоку; толстые секции позволяют металлу бежать вперед. Если поперечное сечение смешивает очень толстые и очень тонкие области, продукция на выходе будет скрученной, изогнутой или с незаполненными тонкими секциями, независимо от качества стали пресс-формы.
| Характер поперечного сечения | Влияние на профиль | Конструктивное решение |
|---|---|---|
| Равномерные стенки по всему сечению | Прямой, стабильный, быстрый пресс | Стремитесь к этому |
| Толстое основание + тонкие ребра (обычный радиатор) | Управляемо — классическая форма | Поддерживайте умеренное соотношение основания |
| Резкие переходы от толстого к тонкому | Волнистость, скручивание, дефекты заполнения | Добавьте конусность или радиусные переходы |
| Глубокий узкий язычок (длинный тонкий элемент) | Язычок изгибается или ломается в пресс-форме | Укоротите его или добавьте опору |
| Сильная асимметрия | Профиль изгибается или скручивается после пресс-формы | Сбалансируйте распределение металла или разделите деталь |
Вывод: думайте о поперечном сечении как о проблеме потока, прежде чем рассматривать его как проблему геометрии. Небольшой радиус у основания каждого ребра и плавный переход между толстыми и тонкими областями ничего не стоят в CAD и избавляют от бесчисленных проблем на прессе и при правке.
Допуски: что экструзия действительно может обеспечить
Экструзионные профили — это не обработанные детали, и рассчитывать их как обработанные детали — значит обречь себя на разочарование. Размеры поперечного сечения хорошо спроектированного профиля обычно выдерживаются в пределах около ±0,3–0,5 мм в зависимости от размера, с возможностью более жесткого контроля критических элементов за дополнительную плату. Прямолинейность, скручивание и длина — это отдельные спецификации. Что спасает большинство конструкций, так это понимание того, что монтажная поверхность — поверхность, на которой находится тепловой интерфейс, — не должна быть точной с точки зрения экструзии; она будет обработана позже.
| Размер или элемент | Типичный допуск экструзии | Примечание |
|---|---|---|
| Размеры поперечного сечения | ±0,3–0,5 мм (зависит от размера профиля) | Стандартная коммерческая экструзия |
| Критический элемент, локально выдержанный | ±0,1–0,25 мм возможно | Стоит скорости; только там, где необходимо |
| Длина реза | ±1 мм или лучше | Дешево ужесточить с помощью пилы |
| Прямолинейность | По EN 755 / стандарту поставщика | Зависит от термообработки |
| Скручивание | По EN 755 / стандарту поставщика | Хуже на асимметричных профилях |
| Плоскостность монтажной поверхности | Обрабатывается после экструзии | Не ожидайте от пресс-формы |
Вывод: размещайте точность там, где это важно — на обработанных монтажных поверхностях и схемах отверстий, — и позволяйте экструзии быть экструзией везде в остальном. Классическое разделение труда: экструзия дешево создает ребра и общий контур; легкий проход механической обработки делает основание плоским, отверстия точными, а тепловой интерфейс надежным.
Выбор сплава: теплопроводность против прочности
Для тепловых профилей решение о сплаве почти всегда сводится к выбору между 6063-T5 и 6061-T6. Разница в теплопроводности реальна и действует так, как новички меньше всего ожидают: 6063 проводит тепло лучше, чем 6061, потому что содержание легирующих элементов в нем ниже, в то время как 6061 прочнее и лучше обрабатывается в конструкционных секциях.
| Свойство (тип.) | 6063-T5 | 6061-T6 |
|---|---|---|
| Теплопроводность | ~200 Вт/м·К | ~155–170 Вт/м·К |
| Предел текучести | ~130–180 МПа | ~240–280 МПа |
| Экструдируемость | Отличная — стандарт для ребер | Хорошая, но труднее продавливается |
| Типичное применение | Радиаторы, тепловые профили | Конструкционные основания, монтажные плиты |
Вывод: используйте 6063 для оребренных секций, где важна теплопроводность, и 6061 там, где профиль также служит конструкционным элементом. Ребра из 6063 на обработанном основании из 6061 — это допустимая комбинация, когда основание несет нагрузку, и естественная задача для CNC-обработанного радиатора, соединенного с экструдированной оребренной секцией.
Проверка конструкции до изготовления пресс-формы
Самое дешевое время для выявления проблемы прессования — до того, как пресс-форма существует. Проверьте профиль на соответствие следующим вопросам: каждое ли ребро толще 1,0 мм и каждый ли зазор больше 1,3 мм, находится ли соотношение высоты к зазору в пределах 8:1, достаточно ли равномерны толщины стенок, достаточно ли симметричен профиль или хотя бы сбалансирован по потоку, и соответствует ли описанная окружность прессу? Если ответ на любой вопрос отрицательный, решением является либо изменение геометрии, либо другой процесс. Отправьте готовое поперечное сечение с указанием длины, сплава и того, какие поверхности будут обрабатываться, поставщику экструзии, и проверка конструкции пресс-формы подтвердит остальное. BQUQ управляет своей линией тепловых решений вокруг экструдированных радиаторов, которые режутся и обрабатываются на месте; руководство по факторам стоимости показывает, как сложность пресс-формы и профиля влияет на цену — отправьте чертеж профиля на sc@bquq.com, и в течение 12 часов вы получите расценку с прямым ответом о том, будет ли форма хорошо прессоваться или будет создавать проблемы.
Часто задаваемые вопросы
В: Какова минимальная толщина ребра для экструдированного алюминиевого радиатора?
О: Около 1,0–1,3 мм для профилей из 6063 в нормальном производстве. Ниже этого предела ребра недозаполняются или рвутся, а срок службы пресс-формы резко падает. Если тепловая конструкция требует более тонких ребер, честным решением будет конструкция с нарезкой (skiving), соединением (bonding) или CNC-обработкой.
В: Каково максимальное соотношение высоты ребра к зазору для экструзии?
О: Экономичная экструзия остается в пределах около 6–8 к 1. Более высокое соотношение прессуется медленно, плохо заполняется и быстро изнашивает пресс-форму. Оптимум для естественной конвекции с зазорами ребер 6–10 мм удобно находится в пределах экструзионных ограничений для ребер высотой до примерно 60–80 мм.
В: Какой допуск может выдержать экструдированный профиль?
О: Размеры поперечного сечения обычно выдерживаются в пределах ±0,3–0,5 мм в зависимости от размера профиля, с локальными элементами до примерно ±0,1–0,25 мм за дополнительную плату. Точные монтажные поверхности следует обрабатывать после экструзии, а не ожидать их от пресс-формы.
В: Какой алюминиевый сплав лучше всего подходит для экструдированных радиаторов?
О: 6063-T5 для самих ребер — он проводит около 200 Вт/м·К и легко экструдируется. Используйте 6061-T6, когда профиль также должен нести конструкционную нагрузку, принимая его более низкую теплопроводность примерно 155–170 Вт/м·К.
В: Почему мой экструдированный профиль выходит скрученным или изогнутым?
О: Почти всегда это неравномерный поток металла, вызванный асимметричными поперечными сечениями или резкими переходами от толстого к тонкому, иногда в сочетании с термообработкой. Измените конструкцию для сбалансированного потока и равномерных стенок или примите правку после экструзии как дополнительную операцию и затраты.
Связанные статьи
- heat-sink-fin-design-guidelines — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
- heat-sink-cost-factors — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
- cnc-machined-heat-sinks-guide — Подробнее из инженерной серии BQUQ по управлению температурным режимом.
Связанные ресурсы
- О BQUQ: сертифицированный по ISO9001 завод-источник в Dongguan, управляющий четырьмя производственными линиями под одной крышей.
- Радиаторы и тепловые детали: экструдированные, CNC-обработанные и штампованные варианты с тепловой линии — экструдированные радиаторы, CNC-обработанные радиаторы, штампованные радиаторы.
- Отраслевые тенденции: производство, рынок материалов и анализ закупок для покупателей.
- Технические статьи: инженерные руководства и сравнения процессов — больше материалов по этой теме.
- Центр FAQ: быстрые ответы о CNC, штамповке, пружинах и радиаторах.
- Примеры из практики: реальные детали и реальные цифры из проектов, которые мы разработали и поставили.
- Свяжитесь с нами: отправьте свой чертеж и получите расценку в течение 12 рабочих часов.
Автор: Инженерная команда BQUQ. BQUQ — это сертифицированный по ISO9001 завод-источник в Dongguan, Китай, управляющий линиями CNC-обработки, штамповки металла, изготовления пружин на заказ, радиаторов и цанг под одной крышей. Отправляйте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения расценки в течение 12 рабочих часов. www.bquq.com


