
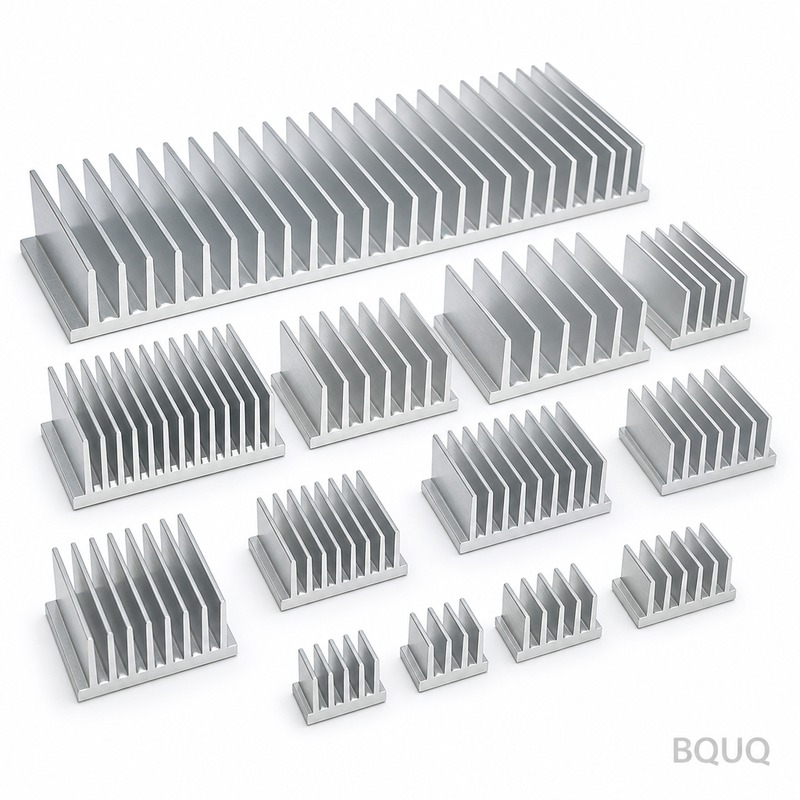
Проектирование радиатора для принудительного воздушного охлаждения: воздуховоды и байпас
Краткий ответ: В системах с принудительным воздушным охлаждением оребрённый радиатор охлаждает только тот воздух, который через него проходит. Если 40% воздуха от вентилятора обходит радиатор сверху или сбоку, вы теряете примерно 40% конвективной способности независимо от качества профиля. Сначала проектируйте воздуховод, затем рёбра: стремитесь к воздуховоду, который герметизирует вершины рёбер с зазором 1–2 мм, удерживайте утечку байпаса ниже примерно 10% от общего расхода и подбирайте плотность рёбер так, чтобы скорость воздуха перед фронтом оставалась в диапазоне 3–6 м/с. BQUQ изготавливает и прессует такие радиаторы на одном заводе ISO9001 в Дунгуане и рассчитывает стоимость за 12 рабочих часов.
Почему байпасный воздух незаметно разрушает производительность радиатора?
Радиатор — это в первую очередь устройство для потока, а уже потом тепловое устройство. Каждый ватт, который он отводит, должен быть унесён массой воздуха, физически касающегося поверхности рёбер. Воздух, как и вода, идёт по пути наименьшего сопротивления — а голый оребрённый радиатор, стоящий в камере, представляет собой путь с высоким сопротивлением по сравнению с открытым пространством над ним.
Это и есть проблема байпаса. В типичном корпусе вентилятор создаёт давление в камере. Воздух может либо протискиваться между рёбрами (полезно), либо перетекать через верхушки рёбер, вокруг боков или через зазоры между основанием радиатора и печатной платой (бесполезно). Соотношение этих двух потоков почти полностью определяется геометрией, а не мощностью вентилятора. Удвоение скорости вентилятора пропорционально увеличивает оба потока, поэтому доля полезного воздуха почти не меняется.
На практике инженеры видят это как упрямое плато температуры. Они ставят более мощный вентилятор, шум растёт, температура корпуса падает на пару градусов, а температура перехода отказывается снижаться. Профиль не является узким местом. Узкое место — путь воздуха.
Решение — не более плотный оребрённый радиатор. Это воздуховод, который превращает открытую камеру в канал, так что перепад давления на рёбрах становится единственным доступным путём для воздуха.
Сколько воздуха на самом деле доходит до ваших рёбер?
Это можно оценить до резки металла. Полезный показатель — скорость воздуха перед фронтом — средняя скорость воздуха, входящего в каналы между рёбрами, а не номинальный расход вентилятора при свободной подаче.
| Номинальный расход вентилятора | Открытая камера, без воздуховода | Свободный кожух, зазоры 5 мм | Герметичный воздуховод, зазоры ≤1 мм |
|---|---|---|---|
| 20 CFM | ~45% через рёбра | ~70% через рёбра | ~92% через рёбра |
| 50 CFM | ~40% через рёбра | ~68% через рёбра | ~90% через рёбра |
| 100 CFM | ~35% через рёбра | ~65% через рёбра | ~88% через рёбра |
Цифры типичны и ориентировочны для оребрённого радиатора 40 × 40 мм в корпусе 120 мм; измеряйте свой корпус. Важна тенденция: чем больше вентилятор, тем хуже ведёт себя открытая камера, потому что путь байпаса растёт быстрее, чем пропускная способность каналов между рёбрами.
Важен и эффект второго порядка. Байпасный воздух не просто тратится впустую — он закорачивается. Он возвращает горячий выхлоп обратно в зону впуска, повышая температуру воздуха на входе, которую видят рёбра. Повышение локальной температуры окружающей среды на 5 °C стоит примерно 5 °C на переходе, что часто составляет весь тепловой запас.
Правила проектирования воздуховодов, которые выдерживают производство
Герметизируйте вершины рёбер, а не весь радиатор
Самая ценная особенность воздуховода — кожух, который касается или почти касается вершин рёбер. Зазор 1–2 мм у вершин — разумная производственная цель: достаточно плотно, чтобы подавить утечку, достаточно свободно, чтобы выдержать допуск прессования, толщину анодирования и сборочные накопления. Ниже 1 мм вы начинаете платить за это браком и доработкой.
Делайте воздуховод как на входе, так и на выходе
Многие конструкции закрывают кожухом только выходную сторону. Это всё ещё оставляет вход, забирающий воздух из камеры с низким сопротивлением. Полный воздуховод от входа до выхода — часто единая литая или штампованная оболочка — примерно вдвое эффективнее кожуха только на выходе при той же стоимости материала.
Поддерживайте постоянное поперечное сечение воздуховода
Воздуховод, сужающийся перед рёбрами, повышает скорость, но также увеличивает перепад давления, и вентилятор перемещает меньше воздуха. Для большинства осевых вентиляторов лучше компромисс — воздуховод постоянной площади с коротким скруглённым входным раструбом. Сужающиеся воздуховоды оставьте для нагнетателей, которые гораздо лучше справляются со статическим давлением.
Учитывайте мёртвую зону вентилятора
Осевые вентиляторы имеют область низкой скорости у ступицы и потери в углах. Если вход воздуховода sits прямо на вентиляторе, тень ступицы попадает на центр вашего оребрённого радиатора. Сместите радиатор, добавьте короткий зазор-камеру 5–10 мм или примите, что центральные рёбра работают горячее, и соответствующим образом рассчитайте толщину основания.
Плотность рёбер, перепад давления и компромисс с байпасом
Плотность рёбер — это место, где встречаются воздуховоды и тепловое проектирование. Плотные рёбра увеличивают площадь поверхности, но также увеличивают перепад давления, что вытесняет больше воздуха в путь байпаса — если только воздуховод не герметичен.
| Шаг рёбер | Рёбер на 40 мм | Типичная скорость перед фронтом | Перепад давления | Примечания |
|---|---|---|---|---|
| 2,0 мм | 20 | 3–6 м/с | Низкий | Прощает ошибки; хорошо с weak вентиляторами |
| 1,5 мм | 26 | 3–5 м/с | Умеренный | Обычная золотая середина для радиаторов с воздуховодом |
| 1,0 мм | 40 | 2–4 м/с | Высокий | Требует герметичного воздуховода и вентилятора, способного создать давление |
| 0,6 мм | 66 | 1,5–3 м/с | Очень высокий | Строганые или склеенные рёбра; территория нагнетателя |
Значения ориентировочны для алюминиевых рёбер высотой 25–40 мм. Практическое правило: чем плотнее шаг рёбер, тем лучше должен быть воздуховод, а не просто вентилятор. Профиль с шагом 1,0 мм в открытой камере часто уступает профилю с шагом 2,0 мм в герметичном воздуховоде при более высокой стоимости.
Когда переходить на другие технологии рёбер
Прессованные профили хорошо справляются с шагом примерно до 1,0–1,5 мм и являются самыми дешёвыми за единицу при серийном производстве. Ниже этого фильеры для прессования становятся хрупкими, а выход падает. В этот момент рассмотрите строганую или склеенную конструкцию рёбер или основание с испарительной камерой для устройств с высоким тепловым потоком. Если ваше ограничение — бюджет, а не шаг, наши заметки о снижении стоимости без потери теплового запаса описывают, где материал можно безопасно удалить.
Пример расчёта: модуль питания 150 Вт
Рассмотрим модуль 150 Вт с посадочным местом 60 × 60 мм, осевым вентилятором 80 мм на 40 CFM и целевым превышением температуры корпуса над окружающей средой 25 °C.
1. Базовый вариант, без воздуховода. Примерно 40% воздушного потока проходит через рёбра. Эффективный расход ≈ 16 CFM. Измеренное превышение составляет около 38 °C — выше бюджета.
2. Добавляем герметичный кожух. Эффективный расход возрастает примерно до 36 CFM. Превышение падает примерно до 24 °C. Профиль не меняется.
3. Затем оптимизируем профиль. С установленным воздуховодом уменьшение шага с 2,0 мм до 1,5 мм и добавление 8 мм высоты рёбер даёт ещё 3–4 °C, потому что дополнительный перепад давления больше не вытесняет воздух в путь байпаса.
Вывод обобщается: сначала воздуховод, потом профиль. Команды, которые меняют порядок, тратят деньги на оснастку, решая не ту проблему. Эта закономерность неоднократно проявляется в охлаждении источников питания и промышленных модулей, где геометрия корпуса обычно определяет тепловой результат.
Производственные допуски, влияющие на посадку воздуховода
Воздуховод работает только в том случае, если детали, с которыми он герметизируется, имеют предсказуемые размеры.
| Элемент | Типичный допуск | Почему это важно |
|---|---|---|
| Плоскостность вершин рёбер | ±0,10 мм | Определяет достижимый зазор у вершин |
| Плоскостность основания | ±0,05 мм | Контакт с устройством или ТИМ |
| Шаг рёбер | ±0,05 мм | Распределение воздушного потока по радиатору |
| Положение монтажных отверстий | ±0,10 мм | Совмещение воздуховода и вентилятора |
| Общая высота | ±0,15 мм | Зазор до потолка воздуховода |
BQUQ выдерживает ±0,005 мм на обрабатываемых на CNC элементах, где этого требует интерфейс, и стандартные допуски прессования в остальных случаях — смысл в том, чтобы задавать жёсткий допуск только там, где воздуховод действительно герметизируется. Излишне жёсткие допуски на вершины рёбер по всей длине прессованного профиля 200 мм добавляют стоимость без тепловой отдачи. Наши радиаторы с ЧПУ-обработкой охватывают случаи с обработанным интерфейсом; прессованные профили — поле рёбер.
Выбор материала и отделки для радиаторов с воздуховодом
Когда воздушный поток контролируется, выбор материала становится простым. Алюминиевый прессованный профиль — стандарт для радиаторов с принудительным воздушным охлаждением и воздуховодом: лёгкий, дешёвый и достаточный для большинства плотностей теплового потока ниже 50 Вт/см² на основании. Медные основания или медные вставки помогают, когда источник тепла мал и сосредоточен, поскольку ограничением является сопротивление растеканию, а не конвекция.
Анодирование добавляет тонкий оксидный слой, который немного улучшает излучательную способность, но не даёт ничего значимого в пути принудительной конвекции с воздуховодом. Чёрное анодирование обычно задают для внешнего вида или коррозионной стойкости, а не для теплового выигрыша. Держите решение по отделке отдельно от решения по воздушному потоку.
Часто задаваемые вопросы
В: Какой байпас допустим в радиаторе с принудительным воздушным охлаждением?
О: Для хорошо работающей конструкции утечка байпаса должна быть ниже примерно 10% от общего расхода вентилятора. Выше 20% оребрённый радиатор фактически развязывается с вентилятором, и добавление воздушного потока даёт очень мало. Измеряйте, сравнивая температуры воздуха на входе и выходе радиатора: малая разница означает, что большая часть воздуха идёт вокруг, а не через него.
В: Всегда ли воздуховод улучшает охлаждение?
О: Нет. Воздуховод добавляет перепад давления, поэтому слабый вентилятор может заметно снизить общий расход воздуха. Воздуховод оправдан, когда у вентилятора есть запас по статическому давлению, а камера велика относительно оребрённого радиатора. Если ваш вентилятор уже на пределе давления, менее ограничивающий шаг рёбер — лучший первый шаг.
В: С какого шага рёбер начать для принудительного воздушного охлаждения?
О: Начните с шага 1,5 мм для конструкций с воздуховодом и 2,0 мм для конструкций без воздуховода или со свободным кожухом. Это типичные отправные точки, а не правила. Затем измерьте скорость перед фронтом и итерируйте. Более плотный шаг ниже 1,0 мм обычно требует герметичного воздуховода и нагнетателя, а не осевого вентилятора.
В: Можно ли напечатать воздуховод на 3D-принтере вместо изготовления оснастки?
О: Да, для прототипов и малых объёмов, и это быстрый способ проверить зазор у вершин и геометрию входа. Для серийного производства литой пластик или штампованный листовой металл обычно выигрывают по стоимости и повторяемости размеров. Печатные воздуховоды также могут ползти или коробиться вблизи горячих зон выхлопа, поэтому проверяйте при рабочей температуре.
В: Как понять, проблема в воздуховоде или в радиаторе?
О: Проведите один тест: временно герметизируйте вершины рёбер лентой или пеной и измерьте снова. Если температуры резко падают, проблема в байпасе, и воздуховод — решение. Если температуры почти не меняются, ограничивающим фактором являются оребрённый радиатор, растекание в основании или интерфейсный материал.
Связанные ресурсы
- О BQUQ и нашем заводе в Дунгуане: /about/
- Полный ассортимент радиаторов: /heat-sinks/
- Прессованные алюминиевые профили радиаторов: /extruded-heat-sinks/
- Отраслевые тенденции в терморегулировании: /industry-dynamics/
- Технические статьи и руководства по проектированию: /bquq-blog/
- Примеры внедрения: /case/
- Связаться с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет обработку на станках с ЧПУ (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одном заводе ISO9001. Прямые поставки из Дунгуаня, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


