
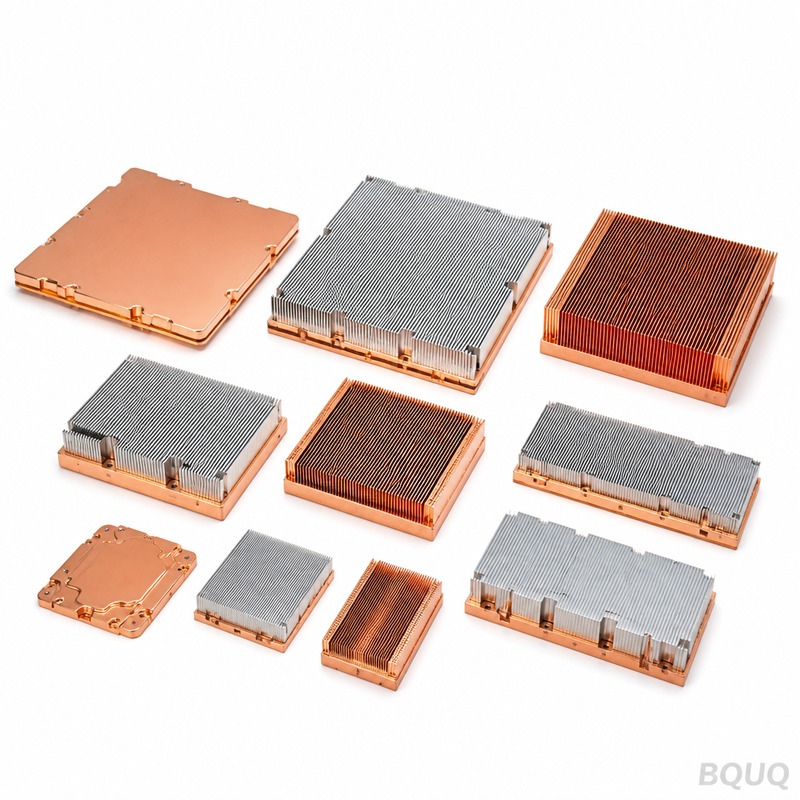
Скайвинговые радиаторы: процесс, плотность рёбер и стоимость
Краткий ответ: Скайвинг — это процесс резки металла, при котором рёбра срезаются с цельного алюминиевого или медного блока острым лезвием, так что рёбра и основание представляют собой единую непрерывную деталь из металла без соединений, наполнителя и контактного сопротивления. Типичные скайвинговые рёбра имеют толщину 0,4–1,0 мм при шаге 0,8–2,0 мм, что даёт примерно в 2–4 раза большую плотность рёбер по сравнению с аналогичным экструзионным профилем. Для алюминиевого скайвингового радиатора размером 100 × 100 мм оснастка обычно не требуется, стоимость единицы обычно в 1,5–3 раза выше, чем у экструзионного аналога, а срок изготовления на заводе-изготовителе в Дунгуаня, таком как BQUQ, обычно составляет 7–15 дней после утверждения чертежа, при этом коммерческое предложение предоставляется в течение 12 рабочих часов.
Скайвинговые радиаторы занимают узкую нишу между экструзионными профилями и сборками с приклеенными рёбрами. Они существуют из-за простого физического ограничения: экструзионная матрица может проталкивать металл через зазор лишь до определённой узости, прежде чем инструмент сломается или профиль разорвётся. Скайвинг полностью обходит это ограничение, вырезая рёбра из цельного материала, а не выдавливая их через матрицу.
В этой статье рассматривается, как на самом деле работает процесс скайвинга, какая плотность рёбер реалистична, где он превосходит экструзию, а где нет, и как формируется стоимость, чтобы вы могли принять обоснованное решение о закупке.
Что такое скайвинговый радиатор?
Скайвинговый радиатор — это монолитный радиатор, рёбра которого формируются лезвием, которое срезает и приподнимает металл с поверхности цельного блока. Ничего не сваривается, не паяется, не склеивается и не спаивается твёрдым припоем. Ребро и основание — это одно непрерывное зерно алюминия или меди.
Эта непрерывность важна с точки зрения теплофизики. Каждое соединение в радиаторе добавляет тепловой интерфейс. Радиаторы с приклеенными рёбрами используют эпоксидную смолу или припой между ребром и основанием, и этот слой имеет собственное сопротивление плюс риск пустот. Скайвинговое ребро не имеет такого слоя, поэтому тепло распространяется от основания в ребро только с потерями на теплопроводность материала.
Процесс также гибок. Поскольку матрица отсутствует, количество рёбер, высота, толщина рёбер и толщина основания могут быть изменены между производственными партиями без новой оснастки. Для программ малого и среднего объёма или для конструкций, которые ещё проходят тепловую валидацию, эта гибкость часто стоит больше, чем более низкая удельная стоимость экструзии.
Скайвинг против других методов формирования рёбер
| Метод | Типичная толщина ребра | Типичная плотность рёбер | Стоимость оснастки | Сопротивление соединения |
|---|---|---|---|---|
| Скайвинг | 0,4–1,0 мм | Высокая | Отсутствует или низкая | Отсутствует (монолит) |
| Экструзия алюминия | 1,0–3,0 мм | Низкая или средняя | Высокая (матрица) | Отсутствует (монолит) |
| Приклеенные / паяные рёбра | 0,3–1,0 мм | Высокая | Низкая или средняя | Присутствует на каждом ребре |
| Гофрированные рёбра | 0,2–0,5 мм | Очень высокая | Средняя | Присутствует в соединении с основанием |
| Литьё под давлением | 2,0–5,0 мм | Очень низкая | Высокая | Отсутствует (монолит) |
Приведённая таблица является ориентировочной и отражает распространённые коммерческие диапазоны, а не фиксированные пределы. Литьё под давлением, например, отлично подходит для сложной 3D-геометрии и монтажных бобышек, но плохо для плотных рёбер. Скайвинг — наоборот: простая геометрия, плотные рёбра.
Как работает процесс скайвинга?
Скайвинг — это контролируемая операция механической обработки, обычно выполняемая на специализированном скайвинговом станке или на сильно модифицированной платформе строгального типа. Последовательность проста, но не прощает ошибок настройки.
Шаг 1: Подготовка заготовки
Процесс начинается с цельной заготовки или плиты из алюминия (обычно 6061 или 6063) или меди (обычно C11000). Блок фрезеруется и выравнивается так, чтобы верхняя поверхность была плоской в пределах жёсткого допуска. Любая кривизна заготовки будет воспроизведена на вершинах рёбер, поэтому этот шаг задаёт предельную плоскостность.
Шаг 2: Настройка лезвия и угла
Закалённое скайвинговое лезвие устанавливается под небольшим углом к обрабатываемой поверхности. Лезвие не срезает стружку в обычном фрезерном смысле — оно сдвигает слой металла и закручивает его вверх. Угол лезвия, передний угол, острота кромки и глубина резания вместе определяют, будет ли ребро стоять ровно или порвётся.
Шаг 3: Последовательные проходы
Инструмент продвигается на один шаг ребра, срезает следующее ребро и повторяет. Каждый проход приподнимает ребро и оставляет неглубокую канавку в основании. Таким образом, толщина основания постепенно уменьшается, поэтому толщину основания необходимо задавать с учётом высоты рёбер.
Шаг 4: Формирование и правка рёбер
Только что срезанные рёбра не идеально прямые. Их обычно прессуют или прокатывают до согласованной высоты и параллельного выравнивания. Именно здесь фактически устанавливается допуск на высоту рёбер, обычно в пределах ±0,05 мм до ±0,10 мм при хорошо контролируемом производстве.
Шаг 5: Вторичная механическая обработка
Основание фрезеруется до окончательной толщины, сверлятся и нарезаются монтажные отверстия, снимаются фаски, вырезаются любые карманы для тепловой трубки или зазора компонента. В BQUQ это выполняется на той же платформе CNC, что используется для наших радиаторов с ЧПУ-обработкой, с выдерживанием ±0,005 мм на критических элементах, таких как положение монтажных отверстий и плоскостность основания.
Шаг 6: Отделка поверхности
Скайвинговые радиаторы из необработанного алюминия распространены. Чёрное анодирование часто запрашивается для внешнего вида или излучательной способности, хотя при типичных условиях естественной конвекции выгода от излучения скромна по сравнению с теплопроводностью и конвекцией. Медные скайвинговые детали обычно оставляют необработанными или никелируют для предотвращения окисления.
Какой плотности рёбер можно реально достичь при скайвинге?
Плотность рёбер обычно выражается как шаг (расстояние между центрами) или как количество рёбер на дюйм (FPI). Скайвинг обычно достигает шага 0,8–2,0 мм, что составляет примерно 13–32 FPI. В производстве толщина ребра 0,5 мм при шаге 1,0 мм является очень распространённым и стабильным сочетанием.
Здесь есть треугольник компромиссов, который инженеры должны понимать перед тем, как задавать параметры:
- Более тонкие рёбра увеличивают площадь поверхности, но снижают теплопроводность вдоль ребра, поэтому вершина ребра оказывается холоднее основания и вносит меньший вклад, чем предполагает её площадь.
- Более плотный шаг увеличивает площадь, но ограничивает поток воздуха. При зазоре примерно менее 1 мм загрязнение пылью и перепад давления становятся реальными проблемами в конструкциях с принудительной конвекцией.
- Более высокие рёбра увеличивают площадь, но усиливают падение температуры на вершине. Соотношения сторон более примерно 15:1 (высота к толщине) становятся трудно сохраняемыми прямыми и подвержены повреждениям при обращении.
| Параметр | Консервативный | Типичное производство | Агрессивный |
|---|---|---|---|
| Толщина ребра | 0,8–1,0 мм | 0,4–0,6 мм | 0,3 мм |
| Шаг рёбер | 1,5–2,0 мм | 0,8–1,2 мм | 0,6 мм |
| Высота ребра | 10–25 мм | 25–50 мм | 50–80 мм |
| Допуск на высоту ребра | ±0,10 мм | ±0,05 мм | ±0,03 мм |
| Толщина основания | 5–10 мм | 3–6 мм | 2 мм |
Значения в столбце «Агрессивный» достижимы, но должны быть подтверждены тепловым прототипом перед запуском в серию. Они также повышают удельную стоимость и снижают выход годных.
Скайвинг против экструзии: когда что выбирать?
Это самый распространённый вопрос при закупке, и честный ответ таков: они решают разные задачи.
Выбирайте экструзию, когда: шаг рёбер составляет 2 мм или больше, годовой объём достаточно высок для амортизации матрицы, профиль должен быть длинным и постоянным, а тепловые требования умеренные. Экструзионные профили дешевы при больших объёмах и доступны в огромных стандартных библиотеках. См. наше сравнение в контрольном списке для проектирования радиаторов.
Выбирайте скайвинг, когда: вам нужен шаг рёбер менее примерно 1,5 мм, ваш объём мал или средний, ваша конструкция всё ещё меняется, или вам нужен медный радиатор. Медь не может быть экономично экструдирована в плотные профили рёбер, именно поэтому медные скайвинговые радиаторы доминируют в высококлассных применениях.
Выбирайте приклеенные рёбра, когда: вам нужны рёбра выше примерно 60 мм, или вам нужно комбинировать материалы, например медное основание с алюминиевыми рёбрами.
Практическое правило: если экструзия может достичь вашей тепловой цели с рёбрами при шаге 2 мм или больше, а ваш объём превышает примерно 5 000 штук в год, экструзия обычно будет дешевле за единицу. Ниже этого порога или при шаге менее 1,5 мм скайвинг, как правило, выигрывает по совокупной стоимости владения, поскольку нет матрицы для амортизации.
Что определяет стоимость скайвингового радиатора?
Цена за единицу скайвингового радиатора складывается из пяти компонентов. Понимание их позволяет целенаправленно снижать стоимость, а не просто просить скидку.
| Фактор стоимости | Доля в удельной стоимости (ориентировочно) | Как снизить |
|---|---|---|
| Сырьё (Al или Cu) | 30–55% | Уменьшить толщину основания; использовать алюминий там, где медь не требуется |
| Машинное время | 25–40% | Более свободный шаг рёбер, более короткие рёбра, меньше проходов |
| Вторичная обработка на ЧПУ | 10–20% | Упростить монтажные элементы, уменьшить количество резьбовых отверстий |
| Отделка | 5–15% | Указать необработанный алюминий вместо анодированного, где это допустимо |
| Выход годных / отходы | 5–15% | Избегать агрессивных соотношений сторон рёбер |
Медь — доминирующая переменная. Медь стоит в несколько раз дороже за килограмм, чем алюминий, и примерно в три раза плотнее, поэтому медный скайвинговый радиатор может легко стоить в 3–5 раз дороже алюминиевого с идентичной геометрией. Указывайте медь только там, где действительно необходима более высокая теплопроводность — обычно в приложениях с высоким тепловым потоком выше примерно 50 Вт/см² в источнике, или где доминирует сопротивление растеканию в основании.
Машинное время масштабируется с количеством проходов для рёбер. Удвоение количества рёбер примерно удваивает время скайвинга, поэтому агрессивная плотность рёбер влечёт реальное удорожание, а не является бесплатной площадью поверхности.
Для более широкого рассмотрения того, где обычно теряются деньги в программе радиаторов, см. снижение стоимости радиаторов.
Конструктивные решения, которые незаметно добавляют стоимость
- Указание анодирования на детали, которая никогда не будет видна.
- Добавление схемы резьбовых отверстий, требующей отдельной настройки приспособления.
- Запрос допуска на высоту рёбер ±0,02 мм, когда ±0,05 мм прошёл бы тепловую валидацию.
- Проектирование высоты рёбер, требующей двух проходов скайвинга вместо одного.
- Смешивание медного основания с алюминиевыми рёбрами, что вновь вводит соединение и сводит на нет цель скайвинга.
Что покупатели должны проверить перед заказом?
Скайвинговые радиаторы легко оценить и сложнее стабильно производить. Перед размещением производственного заказа подтвердите следующее у поставщика.
1. Плоскостность основания после скайвинга. Скайвинг вызывает напряжения, которые могут изогнуть основание. Запросите значение плоскостности, обычно 0,05–0,10 мм по монтажной поверхности для детали 100 мм, и подтвердите, что оно измеряется после отделки, а не до.
2. Состояние вершин рёбер. Ищите заусенцы, разрывы или закатанные вершины. Они уменьшают эффективную площадь и могут замыкать соседние рёбра.
3. Однородность высоты рёбер. Измеряйте по всему массиву рёбер, а не только в центре. Крайние рёбра часто оказываются выше или ниже.
4. Сертификация материала. Для алюминия подтвердите сплав и состояние. Для меди подтвердите класс проводимости.
5. Спецификация отделки поверхности. Скайвинговые детали из необработанного алюминия должны быть чётко определены — см. анодирование и необработанная отделка радиаторов о том, как выбор отделки взаимодействует с тепловыми характеристиками и коррозией.
6. Политика «сначала образец». Всегда проводите тепловые испытания прототипа перед изготовлением оснастки или запуском в серию. В скайвинге нет оснастки для амортизации, поэтому изготовление образцов дёшево и быстро.
BQUQ производит скайвинговые радиаторы наряду с ЧПУ-обработкой, штамповкой металла и изготовлением пружин на заказ на четырёх производственных линиях на одной фабрике в Дунгуане. Это означает, что механическая обработка основания, схема отверстий и отделка для скайвингового радиатора выполняются на том же предприятии, что и сам скайвинг, что сокращает цикл между первым образцом и производством. MOQ гибок, а коммерческие предложения возвращаются в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Можно ли изготавливать скайвинговые радиаторы из меди?
О: Да. Скайвинг меди распространён для применений с высоким тепловым потоком, поскольку теплопроводность меди примерно вдвое выше, чем у алюминия. Компромисс — стоимость: медь значительно дороже за килограмм и примерно в три раза плотнее, поэтому медный скайвинговый радиатор обычно стоит в несколько раз дороже алюминиевого с той же геометрией. Указывайте медь только тогда, когда сопротивление растеканию в основании или плотность теплового потока действительно этого требуют.
В: Какова минимальная толщина ребра для скайвинга?
О: В стабильном производстве 0,4 мм — реалистичный минимум для алюминия, а 0,5 мм — более безопасное значение по умолчанию. Медь иногда можно взять тоньше, потому что она более пластична, но тонкие медные рёбра легко деформируются при обращении. Рёбра тоньше 0,4 мм возможны на этапе разработки, но обычно снижают выход годных настолько, что это перекрывает тепловой выигрыш.
В: Скайвинг дороже экструзии?
О: За единицу при большом объёме — обычно да, как правило, в 1,5–3 раза дороже эквивалентной экструзии. Но экструзия требует матрицы, которая может стоить тысячи долларов и изготавливается неделями. При малом или среднем объёме, или когда шаг рёбер должен быть менее примерно 1,5 мм, скайвинг часто имеет более низкую совокупную стоимость, поскольку нет оснастки для амортизации и нет времени на изготовление матрицы.
В: Нужен ли скайвинговым радиаторам термоинтерфейсный материал?
О: Да. Массив скайвинговых рёбер монолитен, но радиатор всё равно крепится к компоненту через механический интерфейс, и этому интерфейсу нужен TIM. Выбор заполнителя зазора, фазопереходной прокладки или термопасты зависит от плоскостности поверхности, давления монтажа и зазора. См. наше руководство по выбору термоинтерфейса, чтобы подобрать TIM к скайвинговому основанию.
В: Какой срок изготовления ожидать?
О: На заводе-изготовителе в Дунгуаня, таком как BQUQ, коммерческое предложение обычно предоставляется в течение 12 рабочих часов после получения чертежа или 3D-модели. Прототипы скайвинговых радиаторов обычно отгружаются через 7–15 дней после утверждения чертежа, а сроки серийного производства зависят от количества, отделки и наличия материала. Медные детали обычно занимают больше времени, чем алюминиевые, из-за сроков поставки материала.
Связанные ресурсы
- О BQUQ и наших четырёх производственных линиях в Дунгуане: /about/
- Полный ассортимент радиаторов, включая скайвинговые, экструзионные и обработанные на ЧПУ: /heat-sinks/
- Радиаторы с ЧПУ-обработкой с допуском ±0,005 мм: /cnc-machined-heat-sinks/
- Отраслевые тенденции в терморегулировании и охлаждении электроники: /industry-dynamics/
- Технические статьи и инженерные руководства: /bquq-blog/
- Часто задаваемые вопросы по закупкам и производству: /faq/
- Примеры из производственных программ BQUQ: /case/
- Свяжитесь с инженерной командой для получения предложения за 12 часов: /contact/
Автор: инженерная команда BQUQ. BQUQ (Дунгуань) выполняет ЧПУ-обработку (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике ISO9001. Прямые поставки из Дунгуаня, Китай — предложение за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


