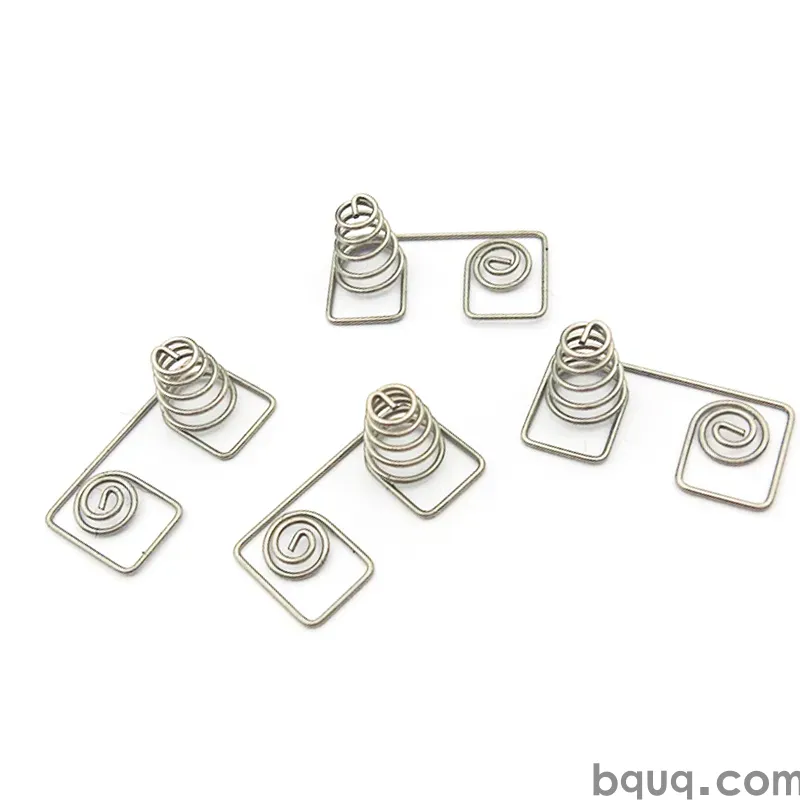
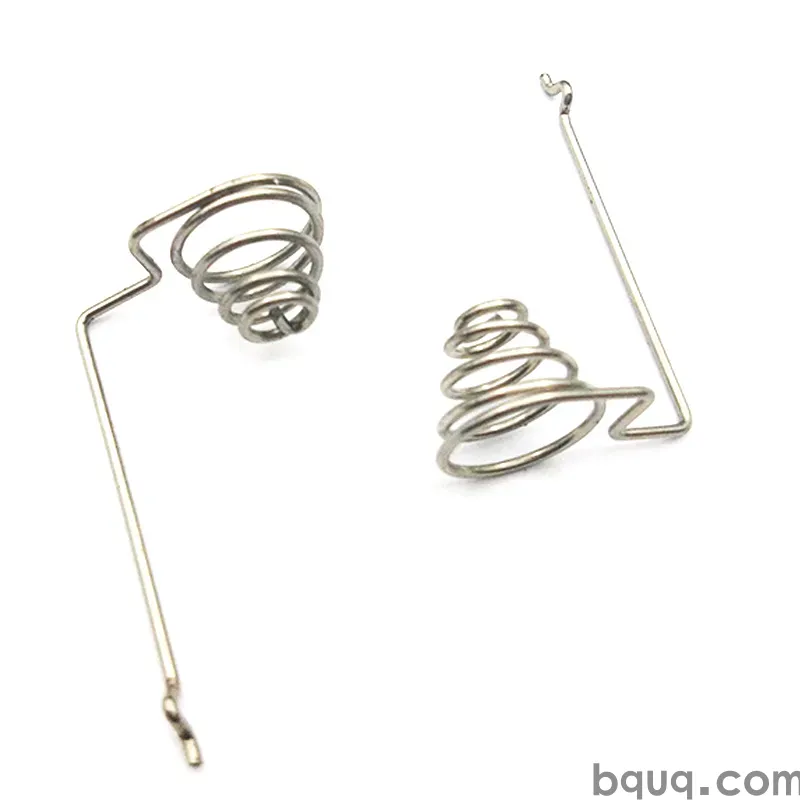
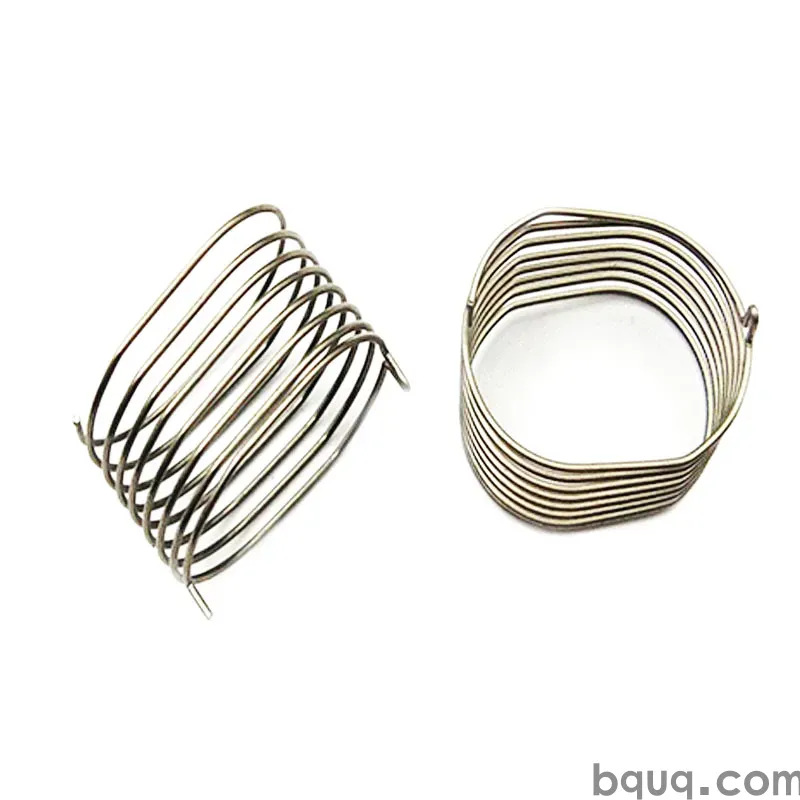
экспортер деталей из листового металла: POM / PEEK / нейлон, допуск 0,003 мм, твердое хромирование поверхности 0,025 мм, срок выполнения 10 рабочих дней, минимальный заказ 1000 шт. Производственные мощности для оборудования для производства полупроводников. Проверка чертежей и отчет по первой стать
Экспортер деталей из листового металла
Ключевой вывод
Поставка листовых металлических деталей от BQUQ выполняется из алюминия 6061-T6 с дробеструйной обработкой + пассивацией, срок производства — 20 рабочих дней, минимальный заказ — 200 шт. Покупателям следует подтвердить допуски на критических элементах, обработку кромок и толщину покрытия, поскольку робототехнические сборки часто требуют более жёсткого контроля, чем ±0,005 мм, а также второго квалифицированного источника.
Большинство покупателей начинают с чертежа и целевой цены. Мы начинаем с экспортёра листовых металлических деталей и спрашиваем, что деталь должна выдерживать на самом деле: циклические нагрузки, тепловые перепады или агрессивную среду в робототехнике.
Ключевые характеристики
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Отделка поверхности | дробеструйная обработка + пассивация |
| Срок производства | 20 рабочих дней |
| Минимальный заказ (производство) | 200 шт. |
Рыночный и технический контекст
Неопределённость в тарифах и логистике сделала региональную квалификацию приоритетом в робототехнике. Покупатели всё чаще запрашивают второй квалифицированный источник, что меняет подход к спецификации экспортёра листовых металлических деталей и к документированию допусков.
Техническая планка продолжает расти: сборки, которые когда-то допускали ±0,005 мм, теперь требуют более жёсткого контроля критических элементов, что смещает решение в сторону проектирования оснастки, а не финального контроля.
Как мы это производим
Термообработка и обработка поверхности планируются как контролируемые этапы, а не как второстепенные операции. Дробеструйная обработка + пассивация применяется в заданном диапазоне толщины и проверяется, поскольку именно разброс здесь вызывает больше отказов в эксплуатации, чем размерный уход.
Удаление заусенцев и обработка кромок указываются на чертеже для экспортёра листовых металлических деталей. Острая кромка, прошедшая размерный контроль, всё равно может привести к отказу при сборке, поэтому скругление кромок — контролируемый параметр, а не косметический.
Финальный контроль для экспортёра листовых металлических деталей — выборочный по общим размерам и 100%-й по критическим элементам. Это разделение согласуется до изготовления оснастки, поскольку перевод элемента из общих в критические меняет стоимость и срок 20 рабочих дней.
Материал и отделка поверхности
Алюминий 6061-T6 — стандартный выбор для экспортёра листовых металлических деталей, поскольку он предсказуемо держит ±0,005 мм и обрабатывается без сюрпризов наклёпа. Альтернативы предлагаются, когда доминируют требования по коррозионной стойкости или электропроводности.
Состояние материала не менее важно, чем марка. Алюминий 6061-T6, поставленный с неправильной термообработкой, даст уход после механической обработки, поэтому экспортёр листовых металлических деталей проводит снятие напряжений перед финишной обработкой при асимметричной геометрии.
Декларации о содержании переработанного сырья и соответствии RoHS/REACH предоставляются для экспортёра листовых металлических деталей по запросу. Если ваш заказчик в робототехнике проводит аудит происхождения материала, запрашивайте сертификат завода на этапе котировки, а не при поставке.
Читайте также: Расчёты пружин при проектировании: основные формулы и инженерные данные для производителей ЧПУ.
Допуски и контроль
Метод измерения — часть спецификации. Элемент, измеренный на КИМ, и тот же элемент, измеренный калибром, могут дать расхождение, поэтому чертежи экспортёра листовых металлических деталей указывают, как проверяется каждый критический размер.
См. также: Совокупная стоимость закупки: за пределами цены за единицу.
Прослеживаемость ведётся по партии плавки и дате производства. Если когда-либо возникнет проблема в эксплуатации с экспортёром листовых металлических деталей, мы сможем определить, какая партия, какой комплект оснастки и какая запись контроля к этому относятся.
Подробнее о BQUQ CNC-обработанные детали кардана для дронов – допуск 5 мкм, срок изготовления 15 дней.
Несоответствующий материал изолируется физически, а не только в системе. Для экспортёра листовых металлических деталей это означает, что партия остаётся в маркированной зоне до документирования решения, что предотвращает наиболее распространённую ошибку при отгрузке.
Где это применяется
В сборке экспортёр листовых металлических деталей обычно ограничен сопрягаемой деталью, а не собственной спецификацией. Ранний обмен чертежом сопряжения предотвращает типичный отказ, когда обе детали в допуске, но не собираются.
Запросы на модернизацию распространены: существующей сборке нужен экспортёр листовых металлических деталей немного другого размера. Поскольку технологическое окно уже известно, 20 рабочих дней на модернизацию обычно короче, чем на новую деталь.
Технические подробности: Сколько циклов выдержит моя пружина? Усталостная долговечность для инженеров.
Что подтвердить перед заказом
Определите критические элементы на этапе котировки. Перевод элемента из общих ±0,005 мм в критические после изготовления оснастки добавляет стоимость и продлевает 20 рабочих дней — это наиболее предотвратимая задержка в заказном снабжении.
Упаковка — часть спецификации. Детали, прибывшие с повреждением кромок или смешанными партиями, обходятся дороже разницы в упаковке, особенно для экспортёра листовых металлических деталей с готовыми поверхностями.
Часто задаваемые вопросы: ваши вопросы перед заказом
Сколько времени занимает производство для экспортёра листовых металлических деталей?
Общие размеры выдерживаются в пределах ±0,005 мм. Критические элементы определяются на чертеже и выдерживаются в более жёстком диапазоне с указанием метода измерения, чтобы входной контроль совпадал с нашим.
Рекомендуем к прочтению: Прецизионный цанговый патрон для ЧПУ, тип 52, закаленный с чернением, изготовлен на заказ в Китае.
Можете ли вы работать по нашему существующему чертежу?
Прототипные количества начинаются значительно ниже производственного минимума. Производственные партии для экспортёра листовых металлических деталей начинаются от 200 шт., когда технологическое окно подтверждено и удельная стоимость стабилизируется.
Сравните с Прототипы нестандартных пружин: быстрые маршруты без полной оснастки.
Предоставляете ли вы сертификаты на материал и контроль?
Стандартный срок для экспортёра листовых металлических деталей — 20 рабочих дней после утверждения чертежа и подписания оснастки. Прототипы обычно быстрее, поскольку не требуют оснастки, а повторные заказы ещё быстрее, поскольку оснастка уже существует.
Какие виды отделки поверхности доступны для экспортёра листовых металлических деталей?
Да. Присылайте чертёж в любом распространённом формате. Мы сначала проверяем его на технологичность и отмечаем любые элементы, где ±0,005 мм потребует дополнительной операции, чтобы вы могли решить до изготовления оснастки.
Читайте также: Как подготовить CAD-файлы для ЧПУ-обработки: контрольный список.
Как вы обрабатываете изменение конструкции в середине программы?
Изменения документируются относительно исходного отчёта по первому образцу. Мы определяем, какие размеры затронуты, пересчитываем стоимость только затронутых операций и сообщаем, остаётся ли существующий запас листовых металлических деталей пригодным.
См. также: В чем разница между вырубкой, пробивкой и штамповкой в штамповочном производстве?.
Мощности по экспортёру листовых металлических деталей составляют . Это число — установленная возможность, а не показатель продаж, и именно оно определяет, выдержит ли срок 20 рабочих дней при росте вашего объёма.
Подробнее о Технология тепловых труб: принципы работы и применение в прецизионном производстве.
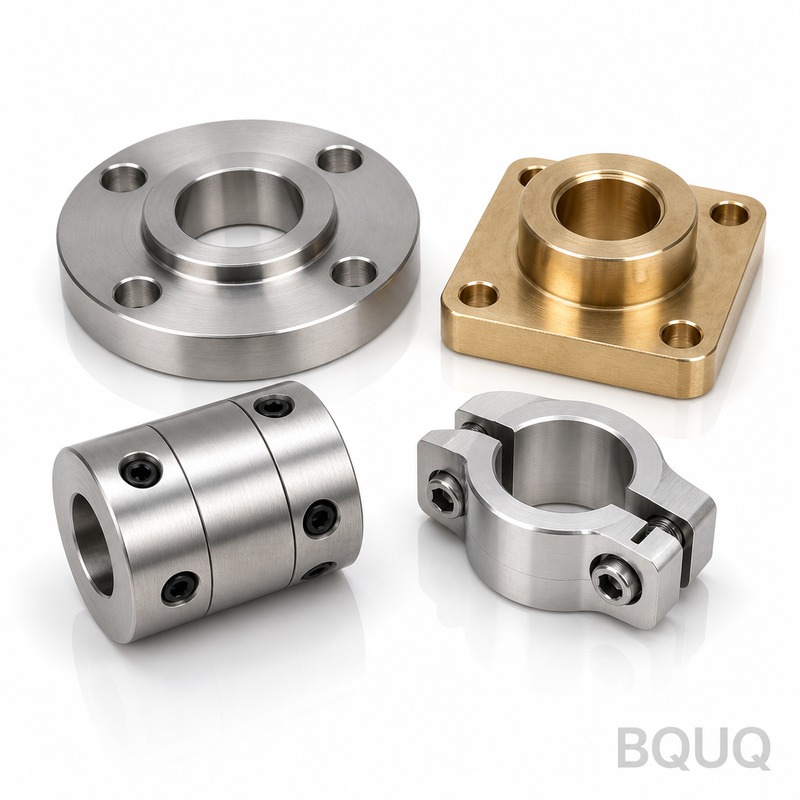
Технические подробности: Прецизионный набор квадратных цанг для токарных автоматов с ЧПУ, 15–52 мм.
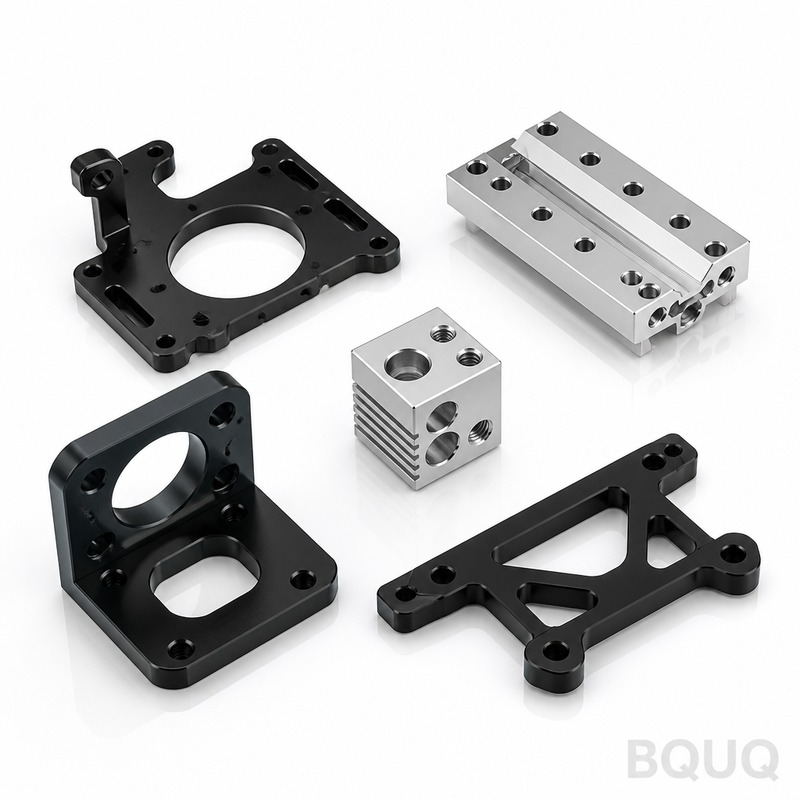
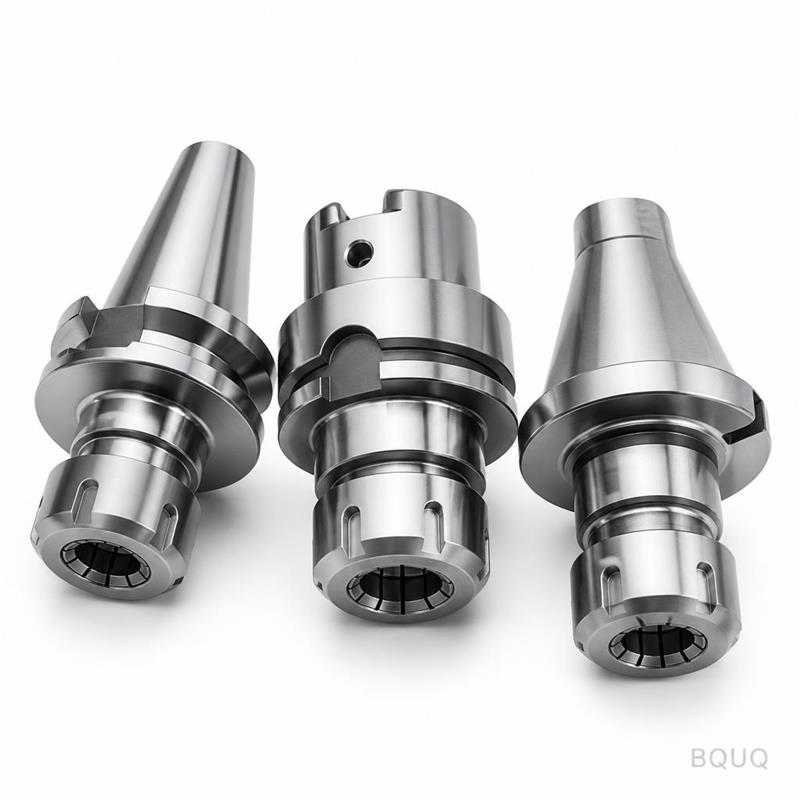
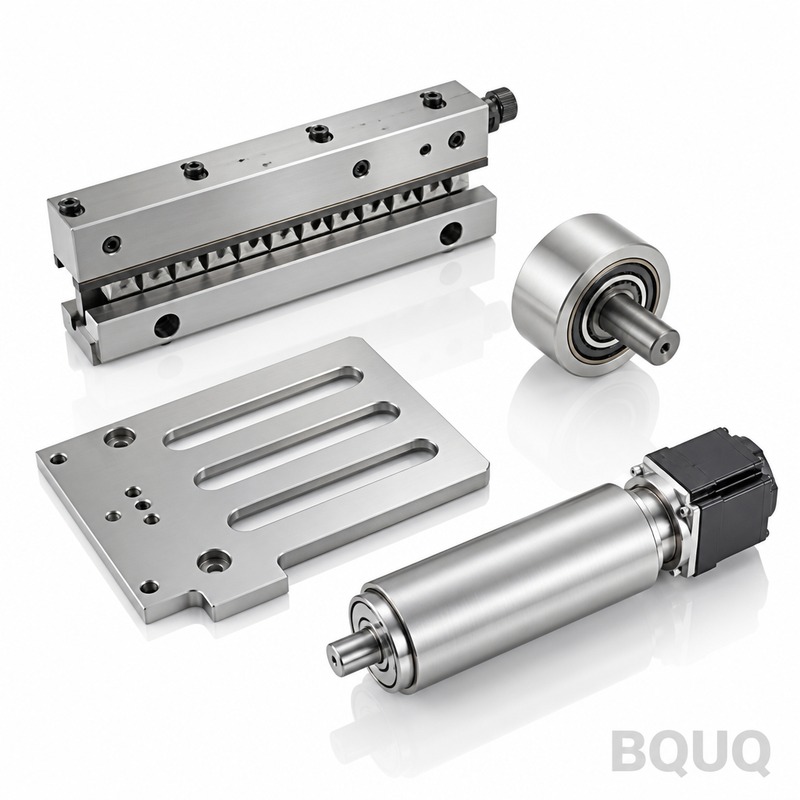
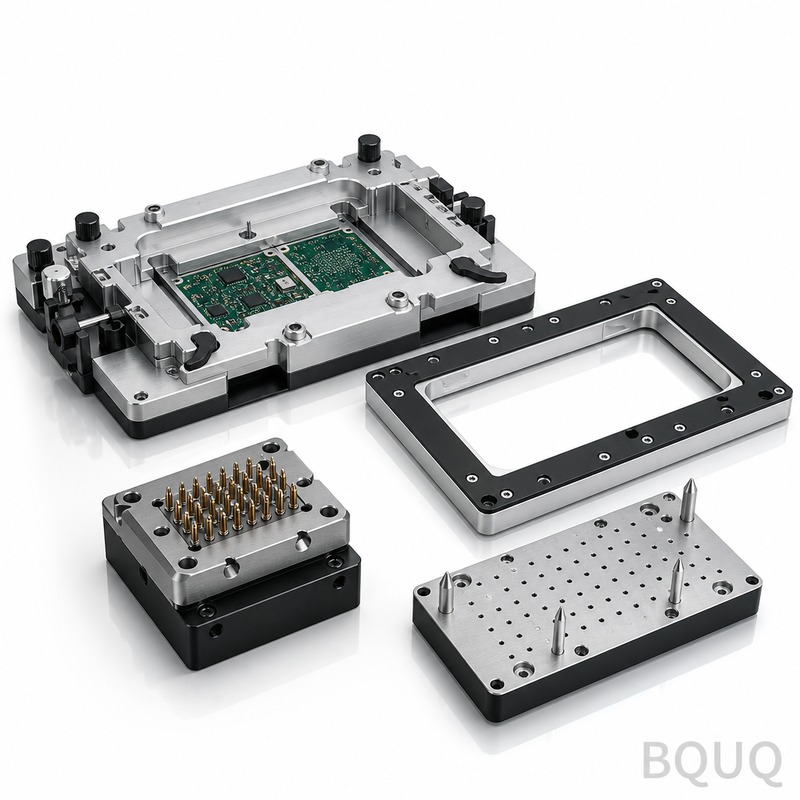
Рекомендуем к прочтению: Штампованные металлические кронштейны: конструкция, материалы и когда выбирать штамповку.
Ключевые характеристики и руководство по выбору
Сравнение характеристик
| Параметр | Значение / диапазон |
|---|---|
| Материал | Алюминий 6061-T6 |
| Допуск | ±0,005 мм или жёстче на критических элементах |
| Срок | 20 рабочих дней |
| Минимальный заказ | 200 шт. |
| Мощности | Производственные объёмы от 200 шт.; поддержка квалификации второго источника |
Выбор / сравнение
| Вариант | Лучше всего для | Компромисс |
|---|---|---|
| Алюминий 6061-T6 | Конструкции робототехники с хорошим соотношением прочности и веса | Ниже коррозионная стойкость, чем у нержавеющей стали; требуется пассивация |
| Дробеструйная обработка + пассивация | Однородная матовая поверхность с защитой от коррозии | Диапазон толщины должен контролироваться и проверяться |
| Более жёсткий контроль допусков | Критические элементы в сборках | Смещает стоимость к проектированию оснастки, а не к финальному контролю |
| Второй квалифицированный источник | Покупатели, сталкивающиеся с неопределённостью в тарифах и логистике | Добавляет усилия по квалификации и документированию |
| Обработка кромок / удаление заусенцев | Детали, подверженные циклическим нагрузкам или обработке | Должно указываться на чертеже; добавляет этап контроля |
Процесс / контроль
| Этап | Контроль | Запись |
|---|---|---|
| Термообработка | Планируется как контролируемый этап | Журнал процесса |
| Обработка поверхности | Дробеструйная обработка + пассивация до заданного диапазона толщины | Запись проверки толщины |
| Удаление заусенцев / обработка кромок | Указывается на чертеже | Подпись контроля |
| Финальный контроль | Критические элементы проверяются на соответствие допуску | Размерный отчёт |
| Квалификация источника | Второй квалифицированный источник документирован | Пакет квалификации |
Часто задаваемые вопросы
Какой материал используется для поставки экспортёра листовых металлических деталей?
BQUQ поставляет листовые металлические детали из алюминия 6061-T6. Этот сплав обеспечивает хорошее соотношение прочности и веса для робототехники и аналогичных применений. Отделка поверхности — дробеструйная обработка + пассивация, применяемая в заданном диапазоне толщины и проверяемая. Срок производства — 20 рабочих дней, минимальный заказ — 200 шт.
Какой допуск вы можете выдержать на критических элементах?
В статье отмечается, что сборки, которые когда-то допускали ±0,005 мм, теперь требуют более жёсткого контроля критических элементов. Допуск зависит от проектирования оснастки, а не от финального контроля. Подтвердите критические размеры на вашем чертеже перед заказом, поскольку более жёсткий контроль может потребовать специальной оснастки и документированного плана контроля.
Сколько времени занимает производство и каков минимальный заказ?
Срок производства — 20 рабочих дней. Минимальный заказ для производства — 200 шт. Эти цифры относятся к листовым металлическим деталям из алюминия 6061-T6 с дробеструйной обработкой + пассивацией, описанным в статье. Подтвердите график до размещения заказа, если у вашего проекта есть тарифные или логистические сроки.
Сравните с Как снизить стоимость CNC-обработки: 10 практических способов сэкономить на индивидуальных деталях.
Почему толщина отделки поверхности важнее размерного ухода?
В статье указано, что разброс толщины дробеструйной обработки + пассивации вызывает больше отказов в эксплуатации, чем размерный уход. Обработка поверхности планируется как контролируемый этап и применяется в заданном диапазоне толщины. Записи проверки следует запрашивать вместе с пакетом контроля, чтобы избежать коррозии или проблем с посадкой в эксплуатации.
Что следует подтвердить перед заказом листовых металлических деталей?
Подтвердите материал, диапазон толщины отделки поверхности, критические допуски, обработку кромок и требования к удалению заусенцев на чертеже. Также подтвердите срок 20 рабочих дней и минимальный заказ 200 шт. Если вам нужен второй квалифицированный источник, задокументируйте, как будут проверяться допуски и отделка поверхности.
Поддерживаете ли вы второй квалифицированный источник для робототехнических сборок?
Да. В статье отмечается, что неопределённость в тарифах и логистике сделала региональную квалификацию приоритетом в робототехнике, и покупатели всё чаще запрашивают второй квалифицированный источник. Это меняет подход к спецификации экспортёра и к документированию допусков. Усилия по квалификации следует планировать до запуска производства.
Как контролируются удаление заусенцев и обработка кромок?
Удаление заусенцев и обработка кромок указываются на чертеже для листовых металлических деталей. Это не второстепенные операции. Поскольку циклические нагрузки и обработка могут распространять дефекты кромок, чертёж должен определять состояние кромки, а контроль — фиксировать подпись. Это поддерживает рабочий процесс с производством за 20 рабочих дней и минимальным заказом 200 шт.