
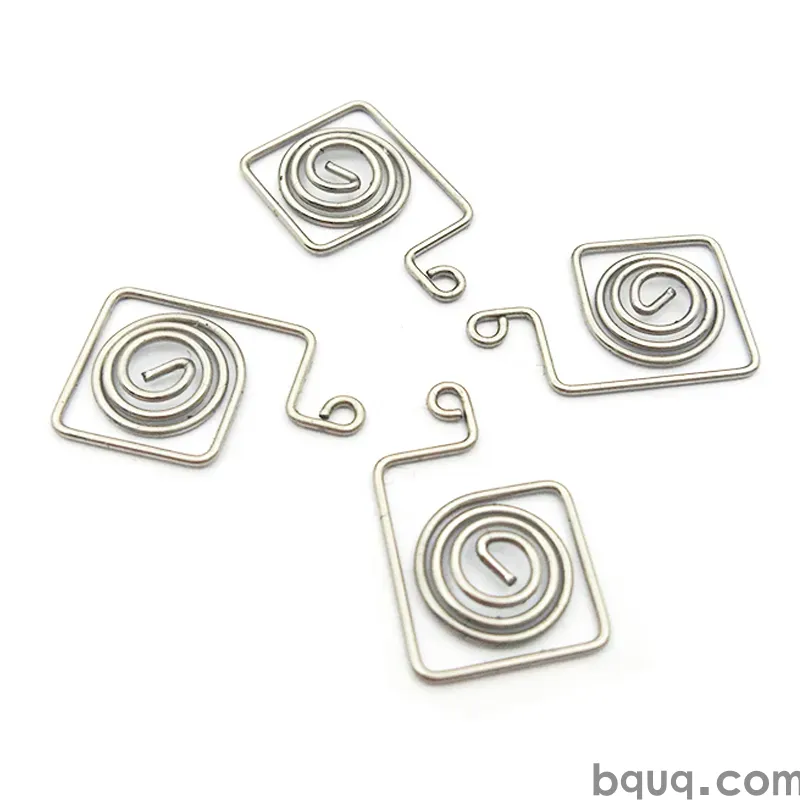
Штампованные экранирующие прокладки и пальцы: проектирование для экранирования
Краткий ответ: штампованная экранирующая прокладка работает, окружая отверстие непрерывным низкоомным металлическим путём, чтобы помехам негде было пересечь зазор. Пальцы или сложенная стенка прокладки создают множество параллельных контактов, которые закрывают стык между половинами корпуса, а эффективность экрана определяется контактным сопротивлением, усилием пальцев и — прежде всего — размером любого оставшегося отверстия. Держите каждое отверстие и шаг между пальцами ниже примерно одной двадцатой длины волны самой высокой частоты, которую необходимо заблокировать, и прокладка выполнит свою задачу. Материалы обычно — бериллиевая бронза, фосфористая бронза или нержавеющая сталь с покрытием из олова, никеля или золота.
Экранирование часто рассматривают как проблему листового металла, но слабые места — это стыки, щели и вырезы под разъёмы. Штампованная пальцевая прокладка или сложенная полоса прокладки — это то, чем эти слабые места закрываются многократно на протяжении тысяч циклов открытия-закрытия. Это руководство охватывает механизм, выбор материалов и покрытий, частотные правила, определяющие геометрию, и правила проектирования, обеспечивающие стабильность усилия и непрерывности. Для основ электротехники наше руководство по контактам для EMI-экранирования будет полезным дополнением.
Как работают штампованные экранирующие прокладки
EMI-экран — это проводящий корпус. Помехи проникают через любое нарушение целостности корпуса — стык, вентиляционное отверстие, щель или зазор между двумя половинами корпуса. Штампованная прокладка заполняет это нарушение металлом и превращает множество мелких зазоров в множество мелких контактов, так что стык ведёт себя как сплошная стена. Прокладка не обязательно должна быть единой непрерывной деталью; ряд пружинных пальцев, каждый из которых прижимается к ответной поверхности, создаёт параллельный массив низкоомных контактов, действующих совместно.
Два свойства определяют эффективность экранирования. Первое — контактное сопротивление: даже несколько миллиом на палец — это падение напряжения для токов, наведённых помехами, и высокое сопротивление пропускает больше. Второе — размер отверстия: любое отверстие или зазор больше доли длины волны излучает энергию, поэтому шаг пальцев и размер щели следуют частоте, которую нужно заблокировать. Усилие прижима задаёт контактное сопротивление, а геометрия задаёт отверстие, так что усилие и шаг — это два рычага проектирования. Для основ электротехники наше руководство по контактам для EMI-экранирования будет полезным дополнением.
Материалы и покрытия для экранирующих контактов
Материал прокладки должен быть достаточно упругим, чтобы оставаться в контакте, достаточно проводящим, чтобы заземлять, и достаточно стабильным, чтобы не корродировать. Медные сплавы дают наилучшее сочетание; нержавеющая сталь используется там, где коррозионная стойкость или жёсткость важнее проводимости.
| Материал | Проводимость | Усилие пружины | Коррозия | Типичное применение |
|---|---|---|---|---|
| Бериллиевая бронза C17200 | Очень хорошая | Отличное | Хорошая | Высокоресурсные пальцевые прокладки |
| Фосфористая бронза C51000 | Хорошая | Хорошее | Хорошая | Пальцевые ленты, общее экранирование |
| Нержавеющая сталь 301/304 | Ниже | Отличное | Отличная | Жёсткие зажимы, экранные кожухи, без покрытия |
| Медный сплав + оловянное покрытие | Очень хорошая | Хорошее | Очень хорошая | Большинство прокладок на уровне платы |
| Медный сплав + золотое покрытие | Отличная | Хорошее | Отличная | Низкоомные контакты премиум-класса |
Покрытие — решающая деталь для контактного сопротивления. Олово — стандарт: дешёвое, паяемое и даёт несколько миллиом на контакт, но может окисляться, и его сопротивление растёт в сухом соединении. Никель лучше держится при температуре и износе, но имеет более высокое сопротивление. Золото даёт самое низкое и наиболее стабильное контактное сопротивление и предназначено для сигнально-критичных или высоконадёжных прокладок. Серебро — самое проводящее, но тускнеет, поэтому используется только там, где требования к сопротивлению экстремальны. Покрытие должно быть достаточно пластичным, чтобы изгибаться вместе с пальцем без растрескивания, что исключает очень толстые, хрупкие осадки на tight radii.
Подбор размеров пальцев и отверстий по частоте
Эффективность экранирования падает с ростом частоты, потому что фиксированное отверстие становится электрически больше. Щель сильно излучает, как только приближается к одной двадцатой длины волны. В таблице ниже приведены длина волны и практический предел отверстия на распространённых частотах, что задаёт максимальный зазор и максимальный шаг пальцев.
| Частота | Длина волны (свободное пространство) | Держите отверстия ниже (~λ/20) |
|---|---|---|
| 100 МГц | 3,0 м | ~150 мм |
| 500 МГц | 600 мм | ~30 мм |
| 1 ГГц | 300 мм | ~15 мм |
| 3 ГГц | 100 мм | ~5 мм |
| 6 ГГц | 50 мм | ~2,5 мм |
Читайте это как максимальный зазор, а не как цель. Реальные конструкции держат отверстия и шаг пальцев значительно ниже предела, потому что контактное сопротивление прокладки и импеданс стыка добавляют дополнительные потери. Длина пальцев также важна: более длинные пальцы изгибаются, чтобы компенсировать неидеальные ответные поверхности и большие допусковые стопки, тогда как более короткие пальцы обеспечивают более высокое усилие при том же отклонении. Обычный шаблон — шаг пальцев около 3–8 мм для корпусов гигагерцового класса, при этом каждый палец отклоняется на 0,3–1,0 мм в работе.
Правила проектирования: усилие, сжатие и сборка
Пальцевые прокладки — это пружины, поэтому правила из проектирования зажимов применимы. Держите рабочее отклонение на уровне 50–70% упругого диапазона, чтобы усилие оставалось стабильным и палец не релаксировал. Установите свободную высоту выше полностью сжатого зазора, чтобы прокладка всегда прижималась к ответной поверхности после допусковой стопки — прокладка, которая едва касается при закрытом корпусе, откроется при термическом или механическом движении. Обеспечьте запас хода, чтобы пальцы не были сплющены во время сборки, что разрушило бы их усилие и контактное сопротивление.
Обратите внимание на ответную поверхность. Палец прокладки прижимается к голому или покрытому металлу; если эта поверхность анодирована или окрашена, она является изолятором, и прокладке некуда проводить. Экранирующие стыки нужны с голыми, проводящими ответными поверхностями, часто с маскированной или защищённой зоной на корпусе. Усилие сборки задаётся количеством пальцев и жёсткостью, поэтому конструкция, которой нужно больше пальцев по причинам шага, также потребует большего усилия закрытия — балансируйте эти два параметра. Наше руководство по штампованным экранам и корпусам охватывает ответную поверхность и сторону сборки более подробно.
Производство и контроль
Штампованные пальцевые прокладки хорошо работают в прогрессивных штампах: пробивка рисунка пальцев, вырубка полосы, формовка пальцев и чеканка контактных поверхностей. Сформованные элементы выдерживают около ±0,05 мм, что обеспечивает постоянство высоты пальцев — и, следовательно, усилия — по всей партии. Критические параметры качества — высота и усилие пальцев, толщина покрытия и отсутствие заусенцев или трещин у основания пальцев, где начинается усталость. Мы проверяем толщину покрытия методом XRF и можем провести проверки отклонения и контактного сопротивления по запросу. Детали, специфичные для заземления, следуют тем же правилам; см. штампованные заземляющие зажимы для контактной стороны. Пришлите чертёж с частотой, доступным сжатием и бюджетом усилия, и мы вернём ориентировочную стоимость оснастки и единицы продукции в течение 12 рабочих часов.
Часто задаваемые вопросы
В: Насколько малым должен быть шаг пальцев для EMI-экранирования?
О: Держите шаг пальцев и любое отверстие значительно ниже одной двадцатой длины волны самой высокой частоты, которую необходимо заблокировать. На 1 ГГц этот предел составляет около 15 мм, на 3 ГГц — около 5 мм. Реальные конструкции используют шаг 3–8 мм для корпусов гигагерцового класса, чтобы сохранить запас на контактное сопротивление и импеданс стыка.
В: Какой материал лучше всего подходит для штампованной EMI-прокладки?
О: Бериллиевая бронза C17200 даёт наилучшее усилие пружины и хорошую проводимость для высокоресурсных пальцевых прокладок. Фосфористая бронза — более дешёвая альтернатива с достаточной проводимостью. Нержавеющая сталь подходит для жёстких экранных кожухов, где покрытие не требуется, хотя её проводимость ниже, чем у медных сплавов.
В: Влияет ли покрытие прокладки на экранирование?
О: Да. Покрытие задаёт контактное сопротивление и стабильность. Олово — стандарт для нескольких миллиом и хорошей паяемости; золото даёт самое низкое и наиболее стабильное сопротивление для сигнально-критичных деталей; никель обменивает более высокое сопротивление на стойкость к температуре и износу. Держите покрытие пластичным, чтобы оно выдерживало изгиб пальцев.
В: Почему мой экран теряет эффективность на более высоких частотах?
О: Потому что фиксированное отверстие становится электрически больше с ростом частоты, поэтому щели и зазоры, которые были безвредны на низкой частоте, начинают излучать. Уменьшите размер отверстия и шаг пальцев, снизьте контактное сопротивление и убедитесь, что ответные поверхности стыка — голый металл, а не анодированный или окрашенный.
В: Могут ли штампованные прокладки выдерживать множество циклов сборки?
О: Да, если пальцы работают на 50–70% их упругого диапазона и радиусы изгиба щедрые. Работа вблизи упругого предела вызывает релаксацию напряжений и потерю усилия; острый радиус вызывает усталостные трещины. Мы выдерживаем сформованные элементы около ±0,05 мм, чтобы усилие пальцев было постоянным.
Связанные ресурсы
- Руководство по контактам для EMI-экранирования: материалы, покрытия и заземление для экранированных корпусов.
- Услуги штамповки: прогрессивная штамповка пальцевых прокладок, экранов и контактов в Дунгуане.
- О BQUQ: сертифицированная по ISO9001 фабрика-производитель, выполняющая штамповку, CNC-обработку, пружины и радиаторы под одной крышей.
- Свяжитесь с нами: пришлите чертёж и получите ориентировочную цену в течение 12 рабочих часов.
Автор: инженерная команда BQUQ. BQUQ — сертифицированная по ISO9001 фабрика-производитель в Дунгуане, Китай, выполняющая CNC-обработку, штамповку металла, изготовление пружин на заказ, радиаторов и цанг под одной крышей. Присылайте чертежи на sc@bquq.com или WhatsApp +86 13713157787 для получения расчёта в течение 12 рабочих часов. www.bquq.com


