
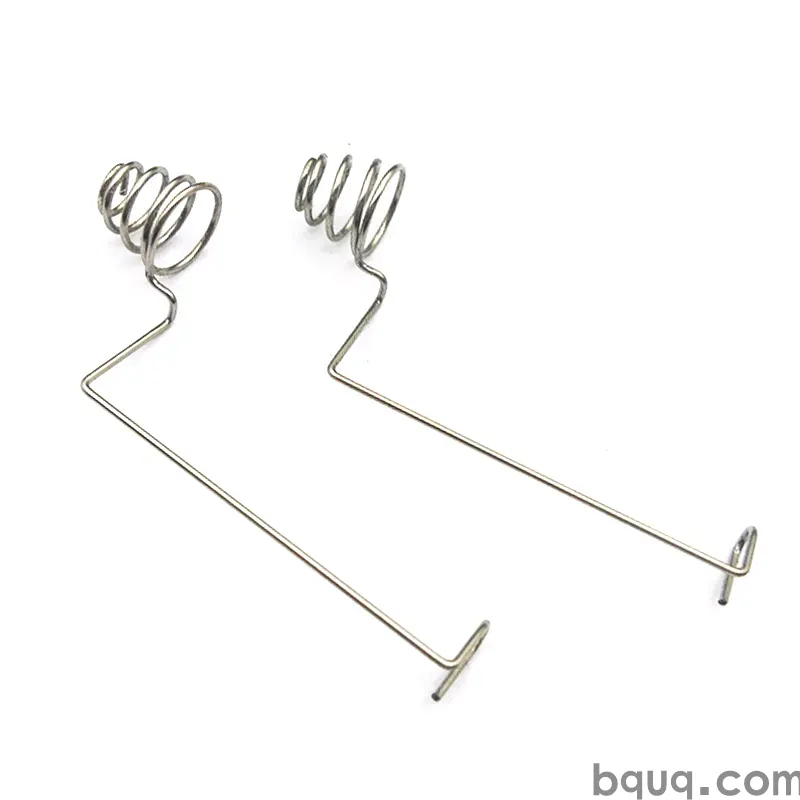
Штампованные держатели предохранителей и зажимы: проектирование и соответствие
Краткий ответ: соответствующий требованиям штампованный держатель предохранителя определяется тремя вещами — правильный медный сплав, контактное усилие, которое остаётся в пределах допуска лезвия предохранителя во всём диапазоне температур, и документированный контроль размеров. На практике зажим для лезвия 6,3 мм должен обеспечивать усилие вставки примерно 8–20 Н и усилие удержания 4–12 Н, а переходное сопротивление обычно ниже 5 мОм. BQUQ штампует эти детали на прогрессивных штампах в Dongguan с допуском ±0,05 мм на формованных элементах и ±0,005 мм на критических деталях, обработанных на CNC, рассчитывает стоимость за 12 рабочих часов и работает с гибким минимальным заказом, чтобы вы могли проверить конструкцию до вложения средств в серийную оснастку.
Держатели предохранителей выглядят просто. Это не так. Зажим предохранителя — это одновременно пружина, токоведущий проводник и устройство безопасности, и он должен продолжать работать после тысяч термических циклов. Большинство отказов держателей предохранителей в эксплуатации — это не «предохранитель перегорел», а ослабленные зажимы, растущее переходное сопротивление и тепло, которое медленно отпускает пружину, выводя её из рабочего состояния.
В этой статье рассматриваются конструктивные решения, важные для штампованных держателей предохранителей и зажимов, нормативная база, которую нужно учесть до изготовления оснастки, и технологические меры, сохраняющие хорошую конструкцию в производстве.
Что на самом деле делает штампованный держатель предохранителя?
Штампованный держатель предохранителя выполняет четыре задачи одновременно:
1. Механически фиксирует предохранитель, чтобы лезвие или патрон занимали повторяемое положение.
2. Создаёт контактное усилие за счёт пружинной геометрии — обычно формованного зажима с двумя или четырьмя контактными лепестками.
3. Проводит ток с низким сопротивлением и низким самонагревом при номинальном токе.
4. Выдерживает ток короткого замыкания достаточно долго, чтобы предохранитель сработал без приваривания держателя, дугообразования или потери пружинных свойств.
Третья и четвёртая задачи — вот где штампованные конструкции становятся интересными. Зажим, который на стенде показывает хорошие результаты, всё равно может выйти из допуска после пайки на печатную плату, заливки в корпус или циклирования между -40 °C и +125 °C.
Зажимы для лезвийных предохранителей vs. зажимы для патронных предохранителей vs. держатели с болтовым креплением
Три распространённых семейства ведут себя по-разному:
| Семейство | Типичный предохранитель | Стиль контакта | Фокус конструкции |
|---|---|---|---|
| Зажим для лезвийного предохранителя (PCB или панельный) | ATO/ATC, mini, maxi | Двухлепестковый формованный зажим, толщина 0,8–1,2 мм | Усилие вставки/удержания, паяемость |
| Зажим для патронного предохранителя | 5×20 мм, 6,3×32 мм | Кольцевой или U-образный зажим, толщина 0,4–0,8 мм | Жёсткость пружины, осевое выравнивание |
| Держатель с болтовым креплением / шинный | Силовой предохранитель-полоса | Штампованная клемма + болтовое соединение | Поперечное сечение, момент затяжки, покрытие |
Зажимы для лезвийных предохранителей доминируют в автомобильной и бытовой технике. Зажимы для патронных предохранителей доминируют в электронике и приборостроении. Держатели с болтовым креплением — это отдельный разговор, ближе к проектированию шин, чем пружин.
Из какого медного сплава следует изготавливать зажим предохранителя?
Выбор материала — самое важное решение с точки зрения влияния. Вы балансируете между проводимостью, твёрдостью пружины, релаксацией напряжений и стоимостью.
| Сплав | Проводимость (% IACS) | Типичное состояние | Примечания |
|---|---|---|---|
| Латунь C26000 | ~28% | H02/H04 | Дешёвая, легко штампуется, умеренные пружинные свойства; следить за релаксацией напряжений выше 100 °C |
| Латунь C26800 / C27000 | ~27% | H02/H04 | Аналогична C26000, хорошая формуемость |
| Фосфористая бронза C51000 | ~15% | H04/H08 | Отличные пружинные свойства, хорошая усталостная долговечность, часто используется для зажимов |
| Фосфористая бронза C52100 | ~13% | H04/H08 | Больше олова, лучше пружинные свойства и коррозионная стойкость |
| Бериллиевая бронза C17200 | ~22% | TM00–TM04 | Лучшее сочетание проводимости и пружинных свойств; выше стоимость и сроки поставки |
| C70250 / C19010 (высокоэффективные медные сплавы) | 40–60% | Различные | Используются там, где высокая плотность тока и ограничено пространство |
Для большинства зажимов лезвийных предохранителей 6,3 мм при токе до 30 А фосфористая бронза C51000 в состоянии H04 или H08 является рабочей лошадкой. Если окружающая среда горячая, а ток высокий, переходите на бериллиевую бронзу или высокоэффективный медный сплав — не потому, что латунь «плохая», а потому что латунь быстрее теряет усилие пружины при длительной термической нагрузке.
Два правила, которые спасают проекты:
- Не указывайте латунь для зажима, который будет постоянно находиться выше 100 °C. Релаксация напряжений — это не производственный дефект, а свойство материала.
- Согласуйте покрытие с ответным лезвием. Олово по олову — нормально и дёшево. Олово по золоту — риск коррозии во влажной среде. Серебряное покрытие снижает переходное сопротивление, но тускнеет и требует определённых требований к очистке и упаковке.
Как задать целевые значения контактного усилия и усилия вставки?
Контактное усилие — это число, которое определяет, пройдёт ваш держатель испытания или нет. Слишком низкое — переходное сопротивление растёт, вызывая локальный нагрев, который ещё больше ослабляет пружину — классический цикл теплового разгона. Слишком высокое — пользователь не может вставить предохранитель, или лезвие деформирует зажим при первой вставке.
Типичные ориентировочные целевые значения для зажима лезвийного предохранителя 6,3 мм:
- Усилие вставки: 8–20 Н на лезвие (ниже для потребительских деталей, вставляемых вручную, выше для автомобильных)
- Усилие удержания / извлечения: 4–12 Н на лезвие
- Переходное сопротивление: обычно < 5 мОм при номинальном токе, измеряется как падение напряжения на границе зажим-лезвие
- Нормальное контактное усилие: обычно 3–10 Н на контактный лепесток, в зависимости от количества лепестков
Это отправные точки, а не универсальный закон. Правильные целевые значения определяются стандартом на предохранитель, которому соответствует ваш продукт, номинальным током и температурным профилем.
Почему усилие вставки и усилие удержания — не одно и то же число
Формованный зажим — это консольная пружина. Усилие вставки включает трение на направляющих скосах плюс усилие для разведения лепестков. Усилие удержания — это усилие пружины, удерживающей лезвие после установки. Зажим может иметь комфортное усилие вставки и слабое удержание, если геометрия неправильная — например, длинный направляющий скос с мелким седлом.
Именно поэтому испытание усилия на вырыв штампованных клемм должно входить в план валидации конструкции, а не только в входной контроль. Извлеките лезвие 10 раз и измерьте усилие на 1-м, 5-м и 10-м цикле. Если усилие падает более чем примерно на 15–20%, ваша геометрия или материал на пределе.
Проектирование геометрии пружины
Практические правила геометрии для двухлепесткового зажима лезвийного предохранителя:
- Длина лепестка: более длинные лепестки дают меньшую жёсткость пружины и больший ход, но занимают больше площади платы и более подвержены повреждениям при обращении.
- Ширина лепестка и толщина материала: они задают жёсткость пружины. Переход с 0,6 мм на 0,8 мм фосфористой бронзы примерно удваивает усилие при том же прогибе.
- Направляющая фаска: обычно 15–30°. Слишком крутая — усилие вставки резко возрастает; слишком пологая — лезвие смещается.
- Ограничитель перемещения: формованный элемент, предотвращающий изгиб лепестков за предел текучести при вставке. Это одна из наиболее часто пропускаемых деталей в первоначальных конструкциях.
- Элементы против проворота: выступы, лунки или формованный буртик, фиксирующие зажим в корпусе или посадочном месте на печатной плате.
Если ваш зажим будет производиться на прогрессивном штампе, геометрия лепестков также должна быть штампуемой — без поднутрений, без радиусов меньше примерно половины толщины материала и с достаточным количеством материала перемычки для стабильности полосы. Решения по раскладке полосы для прогрессивного штампа, принятые на раннем этапе, определят, будет ли ваша изящная пружинная геометрия технологичной при высокой скорости.
Какие допуски реально выдерживает штамповка?
Штампованные держатели предохранителей — это деталь со смешанными допусками. Некоторые элементы являются косметическими или определяются зазорами; другие напрямую управляют контактным усилием.
| Элемент | Типичный достижимый допуск | Почему это важно |
|---|---|---|
| Контур заготовки / элементы перемычки | ±0,10 мм | Общая посадка, не функционально |
| Положение формованного гиба | ±0,10 мм | Определяет положение зажима в корпусе |
| Высота формованного элемента (зазор между лепестками) | ±0,05 мм | Напрямую задаёт контактное усилие |
| Шаг между отверстиями | ±0,05 мм | Выравнивание с печатной платой или корпусом |
| Критическая обработанная деталь (при необходимости) | ±0,005 мм | Элементы, обработанные на CNC, на том же производстве |
| Высота заусенцев | Обычно ≤ 0,05 мм, по запросу жёстче | Безопасность и диэлектрический зазор |
Зазор между лепестками — это допуск, который фактически определяет разброс усилия. Допуск ±0,05 мм на зазор при толщине лепестка 0,6 мм всё ещё может давать значительный разброс усилия, поэтому хорошие конструкции зажимов включают испытание на усилие в план контроля, а не полагаются только на измерение размеров.
Для более глубокого понимания того, что реально достижимо для штампованных элементов, см. допуски высокоточной штамповки.
Какие требования соответствия применяются к штампованным держателям предохранителей?
Соответствие — это не один документ. Это набор, и набор зависит от того, где продаётся продукт и во что он устанавливается.
Стандарты безопасности продукции
Держатели предохранителей обычно оцениваются как компонент более крупной сборки, но сам держатель часто испытывается на соответствие:
- Серия IEC 60127 — миниатюрные предохранители и держатели предохранителей, охватывающие размерную взаимозаменяемость, превышение температуры и электрическую прочность для патронных держателей.
- UL 4248 — держатели предохранителей, охватывающие номиналы, превышение температуры и механическую износостойкость.
- UL 512 — для конкретных конструкций держателей предохранителей, используемых в североамериканских применениях.
- IEC/EN 60335 / 62368 — стандарты на конечные изделия, устанавливающие пределы путей утечки, воздушных зазоров и превышения температуры для держателя в установленном состоянии.
Стандарт на конечное изделие вашего заказчика — это то, что в конечном итоге governs. Запросите таблицу путей утечки и воздушных зазоров и предел превышения температуры до того, как окончательно утвердите контур зажима — это гораздо дешевле, чем переделка оснастки.
Соответствие материалов и экологическим требованиям
- RoHS / REACH — декларации на сплав, покрытие и любую смазку или антикоррозионное покрытие.
- Без галогенов — всё чаще требуется для закрытой электроники; влияет на выбор покрытий.
- Горючесть — металлический зажим по своей природе негорюч, но корпус, в котором он находится, может требовать рейтинга UL 94, и конструкция держателя не должна его ухудшать.
Автомобильные и промышленные дополнительные требования
Если держатель устанавливается в транспортное средство, ожидайте дополнительных требований по термическому циклированию, вибрации и коррозии. Они обычно налагаются собственной спецификацией заказчика, а не единым универсальным стандартом. BQUQ имеет сертификат ISO9001; если программа заказчика требует дополнительной сертификации, это решается на уровне программы, а не предполагается.
Как валидировать конструкцию штампованного держателя предохранителя?
Практическая последовательность валидации в порядке возрастания стоимости:
1. Размерный контроль первого образца — полная проверка размеров на первых деталях со штампа, включая формованные элементы.
2. Испытание усилия — усилие вставки и удержания на выборке, при 1-й и 10-й вставке.
3. Переходное сопротивление / падение напряжения — при номинальном токе, на нескольких образцах.
4. Превышение температуры — при номинальном токе в предполагаемом корпусе, при максимальной температуре окружающей среды.
5. Термическое циклирование — обычно 500–1000 циклов между нижним и верхним пределами температуры, с повторным измерением усилия и сопротивления после.
6. Вибрация и механический удар — если требуется применением.
7. Коррозия — соляной туман или смешанный поток газов, в зависимости от класса окружающей среды.
Шаги 2 и 3 выявляют большинство проблем конструкции до того, как вы потратите деньги на шаги 5–7.
Распространённые виды отказов и их первопричины
| Вид отказа | Обычная первопричина |
|---|---|
| Усилие удержания падает после циклирования | Релаксация напряжений — твёрдость материала слишком низкая для данной температуры |
| Переходное сопротивление растёт | Недостаточное нормальное усилие, загрязнённое или окисленное покрытие |
| Трещина зажима на гибе | Слишком малый радиус гиба для толщины материала или твёрдости |
| Слишком высокое усилие вставки | Слишком крутой направляющий угол или отсутствие ограничителя перемещения |
| Смещение лезвия | Слишком свободный допуск положения формованного элемента или отсутствие направляющего элемента |
| Трещины паяных соединений на зажимах для печатных плат | Несоответствие теплового расширения или геометрия зажима, нагружающая соединение |
Как BQUQ производит штампованные держатели предохранителей и зажимы?
BQUQ (Dongguan) управляет четырьмя производственными линиями на одной фабрике: обработка на CNC, штамповка металла, изготовление пружин на заказ и производство радиаторов. Для держателей предохранителей и зажимов это сочетание значит больше, чем кажется.
- Штамповка производит корпус зажима, кронштейн держателя и любую монтажную пластину на прогрессивных штампах.
- Формовка пружин обеспечивает геометрию контактных лепестков там, где специализированный пружинный процесс даёт лучший контроль усилия, чем чисто штамповочная формовка.
- Обработка на CNC с допуском ±0,005 мм охватывает критические детали — установочные бобышки, обработанные седла или элементы с жёсткими допусками, которые штамповка не может выдержать.
- Радиаторы актуальны, когда держатель находится рядом с силовым прибором и тепловой расчёт нужно рассматривать совместно.
Расчёт стоимости занимает 12 рабочих часов. Минимальный заказ гибкий, что означает, что вы можете заказать небольшую партию для валидации, протестировать её, доработать штамп и только затем перейти к серийному объёму. Обычно это дешевле, чем изготавливать оснастку для конструкции, которая никогда не проходила испытания на усилие.
Для штампованных клемм и контактов конкретно см. штампованные клеммы и контакты. Для кронштейнов держателей и монтажной арматуры см. штампованные кронштейны и крепления. А для полного набора возможностей штамповки см. штамповка металла на заказ.
Часто задаваемые вопросы
В: Какой материал лучше всего подходит для штампованного зажима предохранителя?
О: Фосфористая бронза C51000 в состоянии H04 или H08 — наиболее распространённый выбор для зажимов лезвийных и патронных предохранителей, поскольку она балансирует пружинные свойства, усталостную долговечность и стоимость. Латунь приемлема для низкотемпературных применений с низким током, но быстрее теряет свойства при длительном нагреве. Для высокой плотности тока или горячей окружающей среды бериллиевая бронза C17200 или высокоэффективный медный сплав — лучший выбор, несмотря на более высокую стоимость.
В: Какое усилие вставки должен иметь зажим для лезвийного предохранителя 6,3 мм?
О: Для большинства применений 8–20 Н на лезвие — разумный начальный диапазон, с усилием удержания 4–12 Н. Потребительские детали, вставляемые вручную, находятся на нижнем конце; автомобильные и промышленные — выше. Правильное целевое значение определяется вашим стандартом на предохранитель, номинальным током и температурным профилем, поэтому рассматривайте эти значения как ориентировочные и проверяйте их испытанием усилия на реальных деталях.
В: Может ли штампованный держатель предохранителя соответствовать IEC 60127?
О: Да, но соответствие оценивается на установленной сборке, а не на голом зажиме. IEC 60127 охватывает размерную взаимозаменяемость, превышение температуры и электрическую прочность. Вам нужна таблица путей утечки и воздушных зазоров заказчика и предел превышения температуры до окончательного утверждения контура зажима, потому что эти ограничения часто определяют геометрию держателя больше, чем конструкция пружины.
В: Почему переходное сопротивление в зажимах предохранителей растёт со временем?
О: Обычная причина — релаксация напряжений: пружина теряет нормальное усилие при длительном нагреве, контактное давление падает, и сопротивление границы раздела растёт. Этот локальный нагрев ещё больше ослабляет пружину, создавая петлю обратной связи. Выбор сплава с более высокой твёрдостью, добавление ограничителя перемещения и валидация с термическим циклированием — три наиболее эффективные контрмеры.
В: Какой допуск может выдержать штамповка на зазоре между лепестками?
О: Допуск формованного элемента ±0,05 мм — реалистичная цель на хорошо обслуживаемом прогрессивном штампе, а шаг между отверстиями ±0,05 мм является обычным. Поскольку зазор между лепестками напрямую задаёт контактное усилие, план контроля должен включать испытание на усилие, а не полагаться только на измерение размеров. Там, где требуется более жёсткий контроль, детали, обработанные на CNC, могут достигать ±0,005 мм.
Связанные ресурсы
- О BQUQ и фабрике в Dongguan: /about/
- Возможности штамповки металла на заказ: /custom-metal-stamping/
- Штампованные клеммы и контакты: /stamping-terminals-contacts/
- Отраслевые тенденции в штамповке и соединителях: /industry-dynamics/
- Технические статьи и руководства по проектированию: /bquq-blog/
- Часто задаваемые вопросы: /faq/
- Примеры проектов: /case/
- Связаться с инженерной командой: /contact/
Автор: инженерная команда BQUQ. BQUQ (Dongguan) выполняет обработку на CNC (±0,005 мм), штамповку металла, изготовление пружин на заказ и производство радиаторов на одной фабрике с сертификатом ISO9001. Прямая поставка из Dongguan, Китай — расчёт за 12 часов: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


