ВступлениеВаш держатель инструмента настолько хорош, насколько хороша посадка конуса и биение. Мы изготавливаем цанговые патроны HSK63A точно по вашему чертежу, а не из стандартных
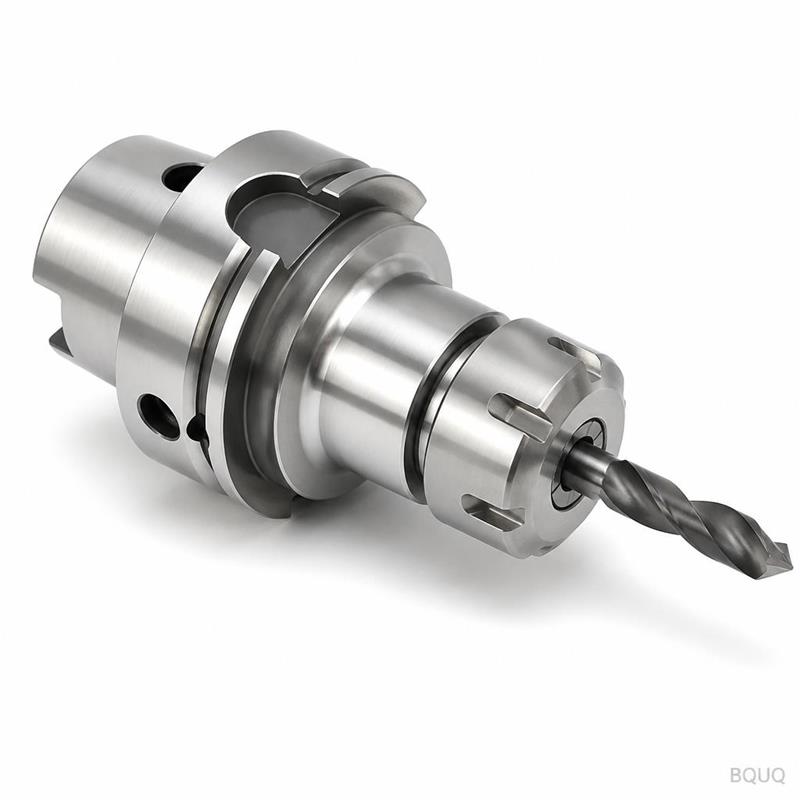
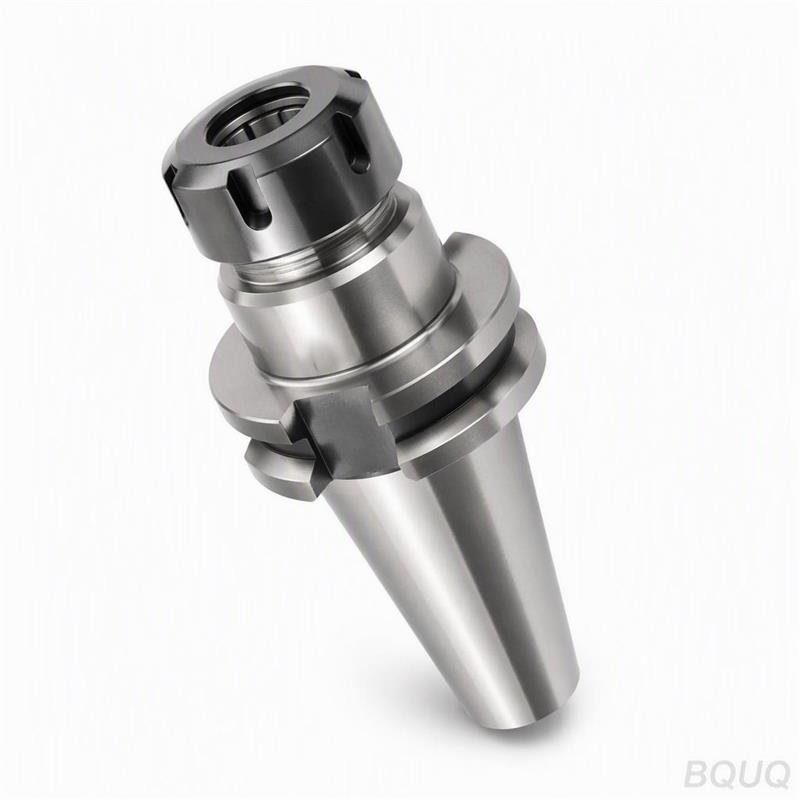
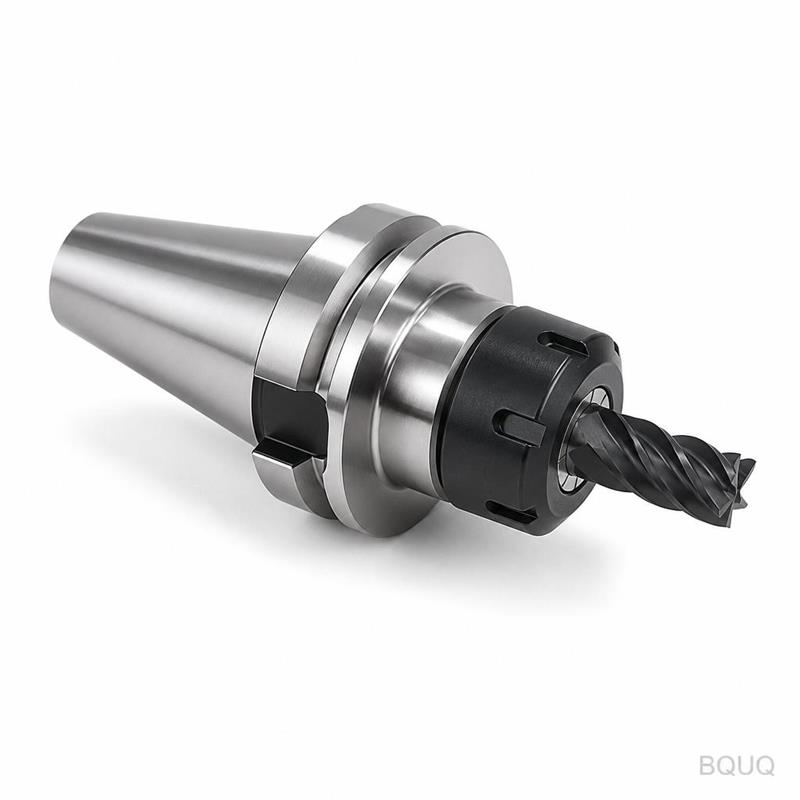
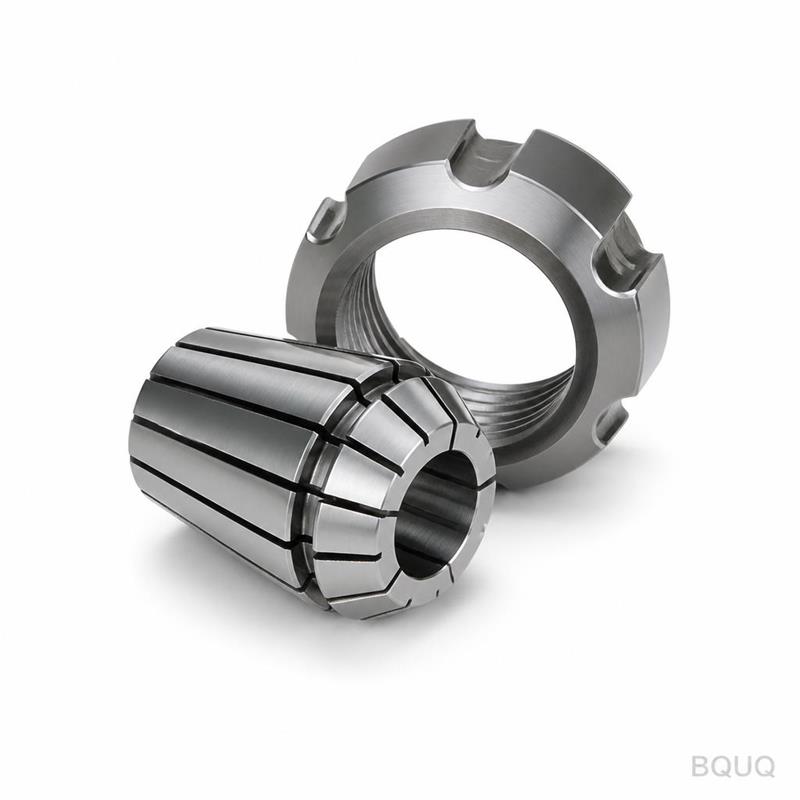
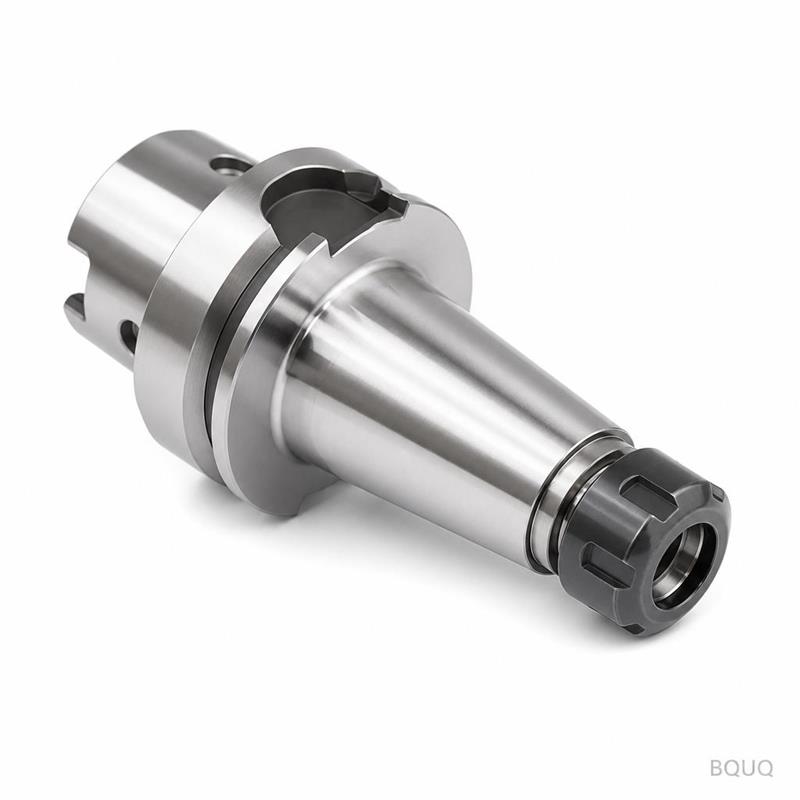
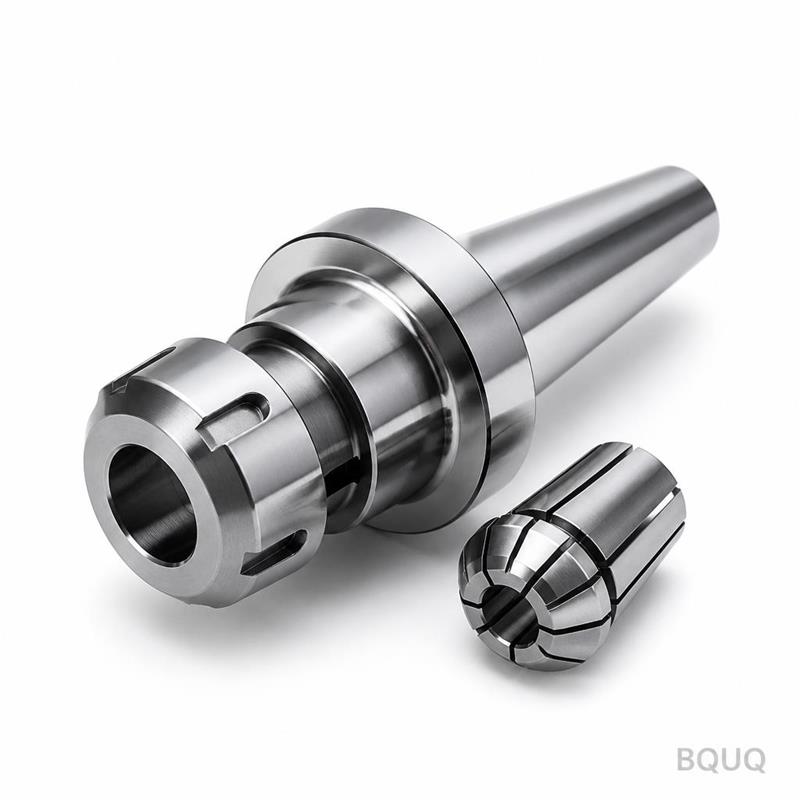
Индивидуальный токарный патрон HSK63A с цанговым зажимом и держателем сверла, изготовленный на станках с ЧПУ
ВступлениеВаш держатель инструмента настолько хорош, насколько хороша посадка конуса и биение. Мы изготавливаем цанговые патроны HSK63A точно по вашему чертежу, а не из стандартных заготовок. Каждый п
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Ваш держатель инструмента настолько хорош, насколько хороша посадка конуса и биение. Мы изготавливаем цанговые патроны HSK63A точно по вашему чертежу, а не из стандартных заготовок. Каждый патрон проверяется на координатно-измерительной машине (КИМ) перед отправкой с нашего предприятия.
Биение: ≤ 0,005 мм у торца (TIR)
Класс конуса: AT3 или лучше по DIN 69893
Срок изготовления: 15–20 рабочих дней для индивидуальных партий
Без минимального заказа – заказ от 1 шт. до 1000 шт.
Материал: 20CrMnTi или 8620, цементованный до 58–62 HRC
Мы – прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в области обработки на станках с ЧПУ, штамповки металла, производства пружин и радиаторов. Ваш чертеж – наша отправная точка.
Технические характеристики
Параметр
Значение
Стандарт конуса
HSK63A (DIN 69893)
Тип цанги
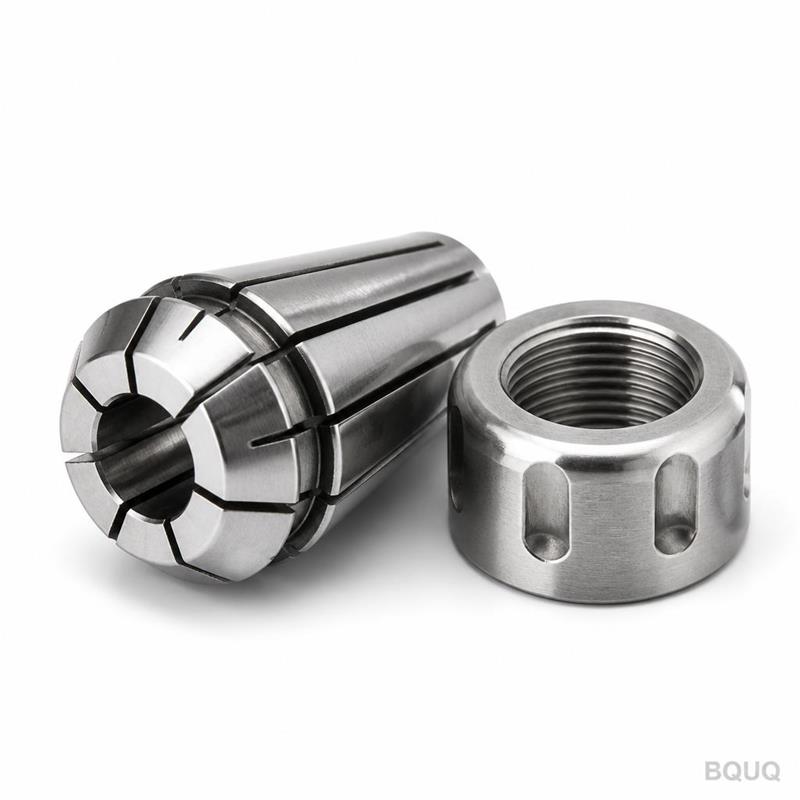
ER32 или ER40 (по вашему ТЗ)
Материал
20CrMnTi, 8620 или 42CrMo4
Упрочнение
Цементация или индукционная закалка, 58–62 HRC
Чистота поверхности
Ra 0,4 мкм на конусе, Ra 0,8 мкм на остальных поверхностях
Биение (TIR)
≤ 0,005 мм у торца, ≤ 0,010 мм на длине 100 мм
Класс балансировки
G2,5 при 25 000 об/мин (опционально)
Процесс обработки
Токарная обработка с ЧПУ, 5-осевое фрезерование, внутреннее/наружное шлифование
Допуск
± 0,005 мм на ответственных диаметрах
Контроль
Отчет КИМ, проверка биения, тест на твердость
Размер партии
1–500 шт., без минимального заказа
Срок изготовления
15–20 дней для индивидуальных заказов, 7 дней для стандартных
Мы используем токарные станки с ЧПУ Okuma и Mazak, 5-осевой фрезерный станок Hermle и шлифовальные станки Studer для обработки конуса. Каждый патрон имеет серийный номер и сопровождается отчетом о контроле.
Три причины, по которым покупатели отправляют нам свои чертежи
1. Прослеживаемое качество по каждой партии.
Каждый номер плавки, каждая партия, каждый оператор регистрируются. Если деталь выйдет из строя в вашем шпинделе, мы сможем проследить её до конкретного шлифовального круга и партии охлаждающей жидкости. Вы получаете полный лист прослеживаемости с вашей поставкой.
2. Отчет о контроле для каждой партии.
Мы не отгружаем продукцию без отчета КИМ. Вы получаете значения биения, процент контакта конуса, показатели твердости и данные о шероховатости поверхности для каждой партии. Никаких средних значений и выборок – каждый патрон измеряется.
3. Одно предприятие для ЧПУ + штамповки + пружин + радиаторов.
Ваш держатель инструмента – не изолированная деталь. Если для вашей сборки нужна пружинная цанга, штампованная гайка крепления или радиатор для привода шпинделя, мы изготовим всё это под одной крышей. Меньше поставщиков, меньше накопления допусков, один счет.
Где применяются эти детали
Индивидуальные цанговые патроны с конусом HSK63A используются в:
Высокоскоростных обрабатывающих центрах – шпиндели от 20 000 об/мин, где важны балансировка и биение
Сверлильных и резьбонарезных агрегатах – где сверло должно вращаться точно, чтобы избежать поломки
Линиях производства автомобильных силовых агрегатов – блоки цилиндров, головки блоков, корпуса коробок передач
Аэрокосмических конструкционных деталях – алюминиевые и титановые рамы, где критичен срок службы инструмента
Производстве пресс-форм и штампов – финишные операции по закаленной стали
Обработке медицинских изделий – сверла малого диаметра для имплантатов и инструментов
Во всех этих случаях цанговый патрон является последним механическим звеном между шпинделем и режущей кромкой. Ошибка биения 0,01 мм в патроне превращается в ошибку 0,03 мм на кончике сверла. Покупатели, которым нужна повторяемость положения и размера отверстий, отправляют нам свои чертежи.
В: Каков ваш минимальный заказ?
О: Минимального заказа нет. Мы изготавливаем один прототип или полную производственную партию. Многие покупатели начинают с 1–2 образцов для проверки посадки и биения, а затем увеличивают объем.
В: Как вы гарантируете допуски и качество?
О: Мы шлифуем конус после термической обработки, а не до нее. Каждый патрон измеряется на КИМ с калиброванным щупом. Биение проверяется с помощью прецизионного контрольного стержня. Мы отправляем отчет вместе с деталями.
В: Каков срок изготовления индивидуальных патронов?
О: 15–20 рабочих дней для индивидуального чертежа. Стандартные патроны HSK63A ER32 отгружаются за 7 дней. Если вам нужно быстрее, мы можем обсудить частичный срочный заказ за дополнительную плату.
В: Предоставляете ли вы сертификаты на материалы?
О: Да. Мы предоставляем сертификаты завода-изготовителя на сырье, отчеты о термической обработке и результаты тестов на твердость. Все документы на английском языке и могут быть заверены нашим руководителем отдела контроля качества.
Отправьте ваш чертеж
Отправьте нам ваш 2D или 3D файл. Мы проверим конус, размер цанги и любые специальные требования к балансировке. Вы получите точное коммерческое предложение в течение 12 часов. Без скрытых затрат и расплывчатых обещаний.
Email: sc@bquq.com
WhatsApp: +86 13713157787
Мы – партнер по прецизионному производству в Дунгуане, Китай. Ваш индивидуальный цанговый патрон для ЧПУ изготавливается по вашему чертежу, проверяется перед отгрузкой и готов к работе в вашем шпинделе.