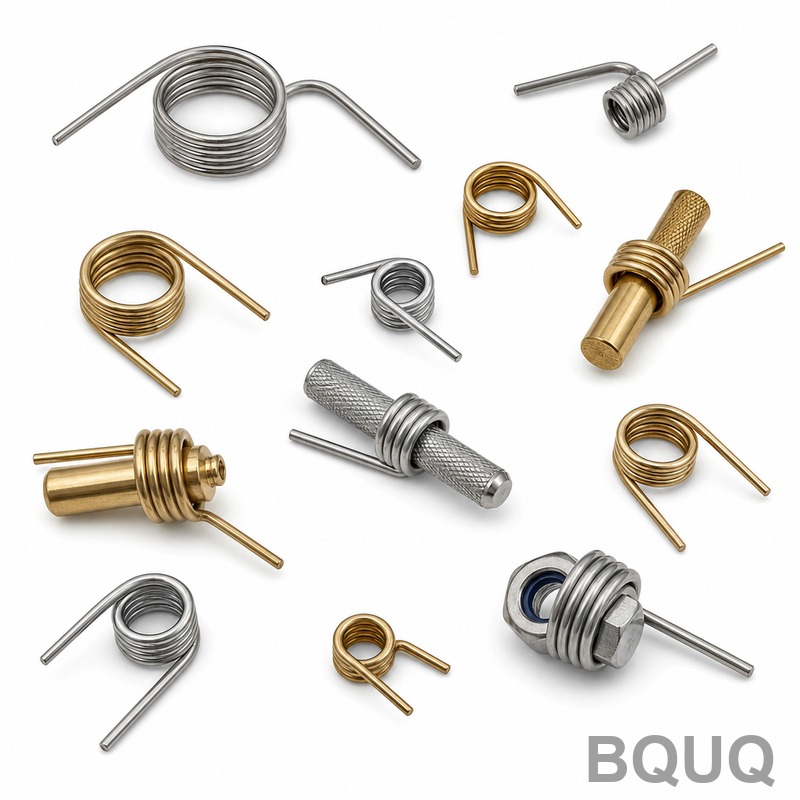
Индивидуальные торсионные пружины, произведенные в Китае | Прецизионное производство от BQUQ
Индивидуальные торсионные пружины с допуском ±0,01 мм и сроком изготовления прототипа 12 часов Торсионная пружина — это механическая спираль, которая накапливает и высвобождает энергию вращения при ск
Быстрый расчёт стоимости детали
Пришлите чертёж / количество / материал — ответ в течение 24 ч.
Индивидуальные торсионные пружины с допуском ±0,01 мм и сроком изготовления прототипа 12 часов
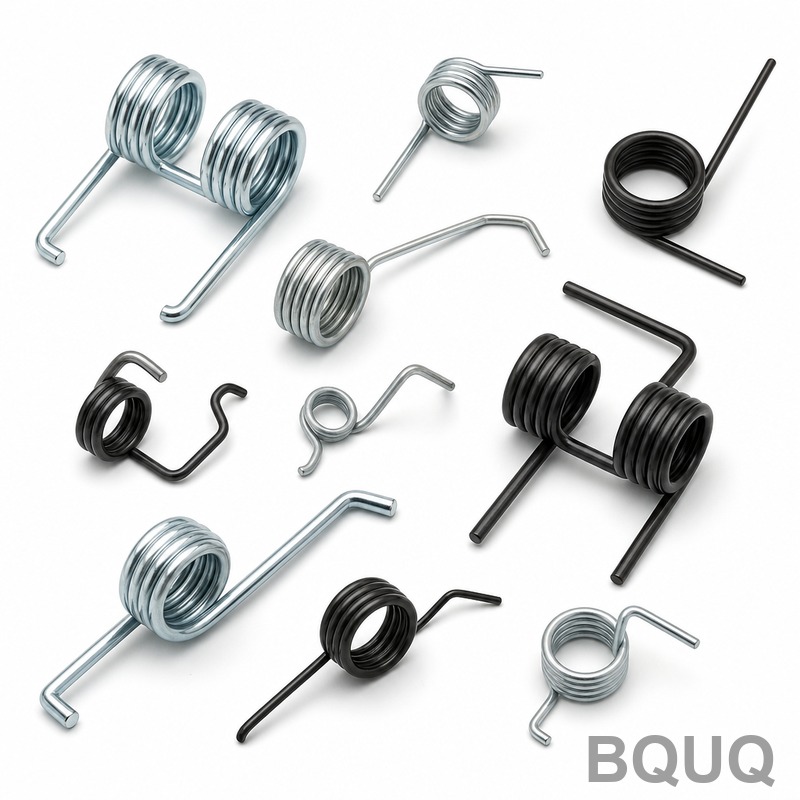
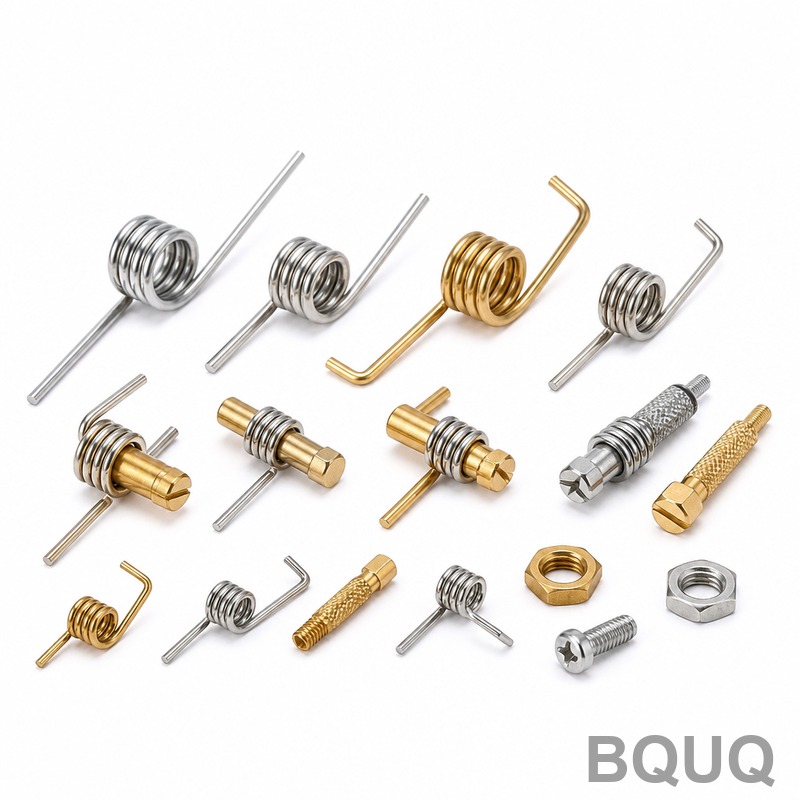
Торсионная пружина — это механическая спираль, которая накапливает и высвобождает энергию вращения при скручивании вокруг своей оси. На BQUQ мы производим такие пружины с диапазоном диаметра проволоки от 0,1 мм до 12 мм, достигая допуска положения конца пружины ±0,01 мм и шероховатости поверхности Ra 0,4 мкм, что обеспечивает стабильную работу вашего механизма более 100 000 циклов без усталостного разрушения.
Наш процесс прецизионного производства, расположенный в Дунгуане, Китай, позволяет изготавливать прототипы торсионных пружин всего за 12 часов, а производственные партии — за 5–7 дней, с твердостью 45–52 HRC в зависимости от материала и диаметра проволоки.
Как мы контролируем точность положения концов и направления навивки
Ошибка положения конца пружины — наиболее частая причина неисправности торсионных пружин. Мы используем станок для навивки с ЧПУ с сервоприводным контролем шага, который обеспечивает допуск углового положения конца ±2 градуса для пружин с количеством витков до 20. Для пружин, требующих конкретного направления навивки (левого или правого), наш инструмент настроен на фиксацию угла подъема винтовой линии на 5 градусов, что предотвращает заклинивание пружины при установке на оправку. Мы проверяем свободный угол и крутящий момент каждой пружины при отклонении на 90 градусов с помощью цифрового измерителя крутящего момента, предоставляя вам данные для вашей сборочной линии.
Материалы и термическая обработка для высокой циклической усталостной прочности
Мы храним пять марок пружинных материалов: рояльная проволока (ASTM A228), маслозакаленная хромокремниевая сталь (ASTM A401), нержавеющая сталь 302 (ASTM A313), фосфористая бронза (ASTM B159) и инконель X-750 для высокотемпературных сред. Для применений, требующих более 50 000 циклов, мы рекомендуем хромокремниевую сталь с процессом дробеструйной обработки, который увеличивает усталостную долговечность на 30%. Термическая обработка выполняется в печи с инертной атмосферой при 260°C в течение 30 минут для снятия остаточных напряжений, с последующим циклом отпуска для достижения равномерной твердости 48 HRC. Мы не пропускаем снятие напряжений ни для одной пружины, независимо от размера партии.
Варианты обработки поверхности и шлифовки торцевых витков
Стандартная шероховатость поверхности составляет Ra 0,8 мкм, но мы можем достичь Ra 0,4 мкм на проволоке диаметром более 2 мм с помощью бесцентрового шлифования. Для пружин, которые должны плотно прилегать к ответной поверхности, мы шлифуем торцевые витки до параллельности 0,02 мм по всей поверхности. Это критически важно для торсионных пружин, используемых в храповых механизмах или кулачковых толкателях, где наклонный конец вызывает неравномерный износ. Мы также предлагаем электрополировку для пружин из нержавеющей стали, которая удаляет микроцарапины и снижает концентраторы напряжений на 15%.
Контроль перед каждой отгрузкой: испытание крутящего момента и углового отклонения
Каждая партия торсионных пружин проверяется с использованием калиброванного измерителя крутящего момента с разрешением 0,01 Н·мм. Мы измеряем крутящий момент при отклонении на 45, 90 и 135 градусов и сравниваем его с вашими заданными значениями с допуском ±5%. Положение концов проверяется с помощью КИМ (координатно-измерительной машины) для пружин с наружным диаметром более 10 мм. Для меньших пружин мы используем оптический компаратор с 20-кратным увеличением. Полный отчет о контроле, включая сертификат на материал и результаты испытаний на твердость, поставляется с каждым заказом. Мы отклоняем любую партию, если более 1% образцов выходят за пределы вашего допуска.
Спецификация
Значение
Диапазон диаметра проволоки
0,1 мм – 12 мм
Максимальный наружный диаметр
80 мм
Максимальная свободная длина
200 мм
Допуск углового положения конца
±2 градуса
Допуск положения конца
±0,01 мм
Шероховатость поверхности (Ra)
0,4 мкм – 0,8 мкм
Твердость (HRC)
45 – 52 HRC
Допуск крутящего момента при 90°
±5%
Диапазон рабочих температур
от -40°C до +250°C (инконель: +650°C)
Срок изготовления прототипа
12 часов (навивка с ЧПУ)
Срок производства
5 – 7 дней
Минимальный заказ
Без минимального заказа (принимается 1 шт.)
Типичные виды отказов, которые мы исключаем на этапе проектирования
Торсионные пружины выходят из строя тремя способами: изгиб конца, соударение витков и релаксация напряжений. Мы предотвращаем изгиб конца, задавая соотношение длины конца к диаметру проволоки ниже 10:1, если вы не требуете иного. Соударение витков происходит, когда соседние витки соприкасаются при полном отклонении; мы рассчитываем зазор между витками как 15% диаметра проволоки при максимальной закрутке. Релаксация напряжений исключается путем установки пружины на 80% ее предела упругости в процессе производства — этот процесс называется предварительной установкой или заневоливанием. Наши инженеры проверяют угол отклонения и требования к крутящему моменту вашего применения до нарезки проволоки, чтобы вы не обнаружили вид отказа после изготовления оснастки.
Как мы обрабатываем небольшие партии прототипов без затрат на оснастку
Большинство поставщиков торсионных пружин взимают $500–$1,500 за инструмент для навивки. Мы — нет. Наши станки для навивки с ЧПУ используют программируемую траекторию инструмента, что означает, что прототип с другим диаметром проволоки или конфигурацией концов требует только корректировки программного обеспечения, а не новой оснастки. Время переналадки для новой пружины составляет 45 минут, и мы не взимаем плату за оснастку для заказов до 1 000 штук. Именно поэтому инженеры отправляют нам свои чертежи для быстрого функционального теста перед запуском массового производства. Для справки, наше руководство по выбору режущего инструмента для ЧПУ объясняет, как геометрия инструмента влияет на качество навивки пружин, а наше руководство по допускам при обработке на ЧПУ подробно описывает методы измерения, которые мы применяем для проверки размеров вашей пружины.
Упаковка и антикоррозионная защита для экспортных отгрузок
Мы отгружаем торсионные пружины в бумаге с ингибитором коррозии в паровой фазе (VCI), затем в герметичном полиэтиленовом пакете и гофрированной коробке с пенопластовыми вставками для предотвращения деформации витков при транспортировке. Для пружин из нержавеющей стали мы используем мягкую пассивацию (лимонная кислота) для удаления свободных частиц железа с поверхности, что предотвращает появление пятен ржавчины во влажной среде. Каждая коробка маркируется штрих-кодом, который отслеживает номер партии, дату термической обработки и результаты контроля. Мы еженедельно экспортируем в США, Германию, Японию и Южную Корею, используя DHL или FedEx для небольших отправлений и морские перевозки для заказов свыше 50 кг.
Часто задаваемые вопросы
Каков минимальный объем заказа для индивидуальной торсионной пружины?
У нас нет минимального объема заказа — вы можете заказать один прототип для тестирования, и мы применим те же стандарты контроля и сертификации материалов, что и для партии из 10 000 штук.
Можете ли вы воспроизвести существующую торсионную пружину, изготовленную другим производителем?
Да, отправьте нам физический образец или чертеж с указанием диаметра проволоки, наружного диаметра, количества витков и положения концов, и мы воспроизведем ее с точными размерами, включая проверку кривой крутящего момента.
Как вы обеспечиваете контроль качества для пружин из разных материалов проволоки?
Мы тестируем каждую партию проволоки на прочность на разрыв и твердость перед навивкой, затем повторно проверяем крутящий момент и положение концов после термической обработки и, наконец, проводим 100% визуальный контроль на наличие дефектов поверхности под 5-кратным увеличением.
Каков ваш типичный срок выполнения производственного заказа на 5 000 торсионных пружин?
Срок производства составляет 5–7 дней после утверждения чертежа, и мы можем отправить прототипы экспресс-доставкой в течение 12 часов, если вы подтвердите конструкцию до 10:00 по стандартному китайскому времени.
Получите твердое коммерческое предложение с вашим чертежом в течение 12 часов
Отправьте нам чертеж вашей торсионной пружины или фотографию с размерами. Мы ответим твердым коммерческим предложением, включая стоимость материала, термическую обработку, обработку поверхности и отчет по моделированию крутящего момента, в течение 12 рабочих часов. Без платы за проектирование, без затрат на оснастку, без минимального заказа. Отправьте ваш файл по электронной почте на sc@bquq.com или свяжитесь с нами в WhatsApp по номеру +86 13713157787. Мы отвечаем на каждый запрос в течение одного рабочего часа.
FAQ поставщика — что покупатели спрашивают до заказа
Ответы напрямую с завода, а не из рекламного буклета.
Как получить расчёт стоимости этой детали?
Отправьте чертёж (STEP, IGES, DWG, DXF или PDF) с количеством и материалом на sc@bquq.com или в WhatsApp +86 137 1315 7787. Инженеры проверят чертёж и ответят ценой, сроком и стоимостью оснастки.
Каков минимальный заказ?
Фиксированного минимального заказа нет. Минимум определяется по детали и технологии. Сообщите нужное количество, и мы рассчитаем цену под него. Для новых деталей возможны небольшие пробные партии.
Какие сроки изготовления?
Срок согласуется по каждому заказу: он зависит от нужной вам даты, количества, материала и необходимости оснастки. Пришлите желаемую дату и чертёж, мы подтвердим реальность сроков до выставления счёта.
Какую точность вы выдерживаете?
Обработка на ЧПУ: ±0,005 мм. Штампованные, пружинные и прессованные детали изготавливаются по допускам, указанным на вашем чертеже; достижимые значения подтверждаем при расчёте.
Вы изготавливаете детали по моему чертежу?
Да. Каждый заказ выполняется по чертежу или образцу заказчика. На собственном заводе в Дунгуане работают ЧПУ-обработка, штамповка, навивка пружин и прессование радиаторов — один поставщик на всю деталь.
STEP, IGES, DWG, DXF и PDF. Предпочтительны 2D-чертежи с допусками и требованиями к обработке поверхности вместе с 3D-моделью. Эскизы от руки рассчитываем после того, как инженеры их перечертят.
Как контролируется качество?
Контроль идёт по ходу производства, а не только в конце: согласование первого образца, межоперационные проверки и протокол на каждую партию, измерения КИМ и оптикой. Сертификаты на материал — по запросу.
Где завод и отправляете ли вы по всему миру?
Завод в Дунгуане, провинция Гуандун, Китай, работает с 2005 года. Отправляем экспрессом, авиа и морем по всему миру, работаем с экспедитором покупателя.