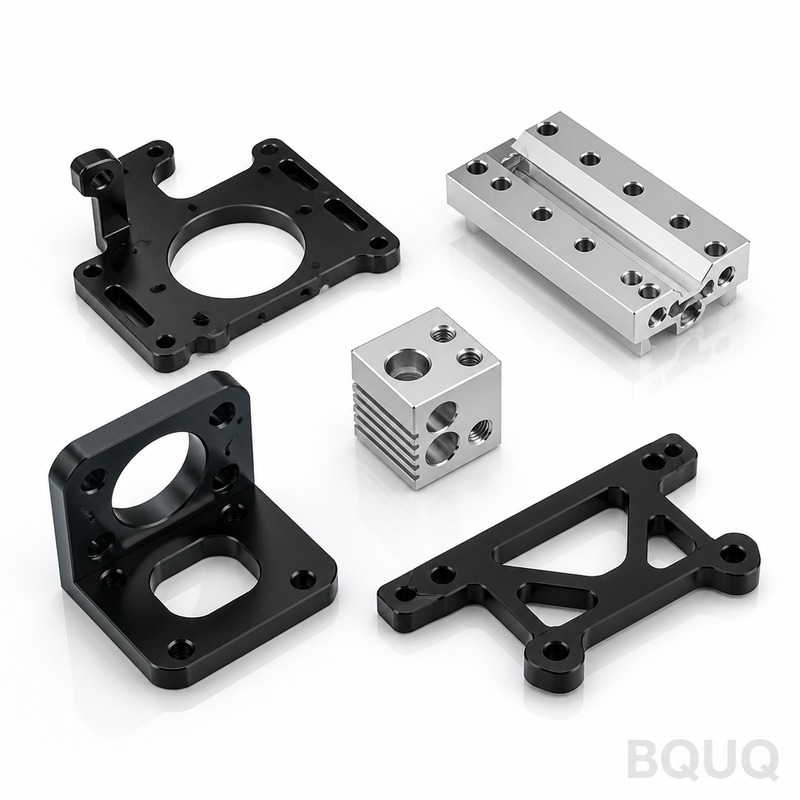
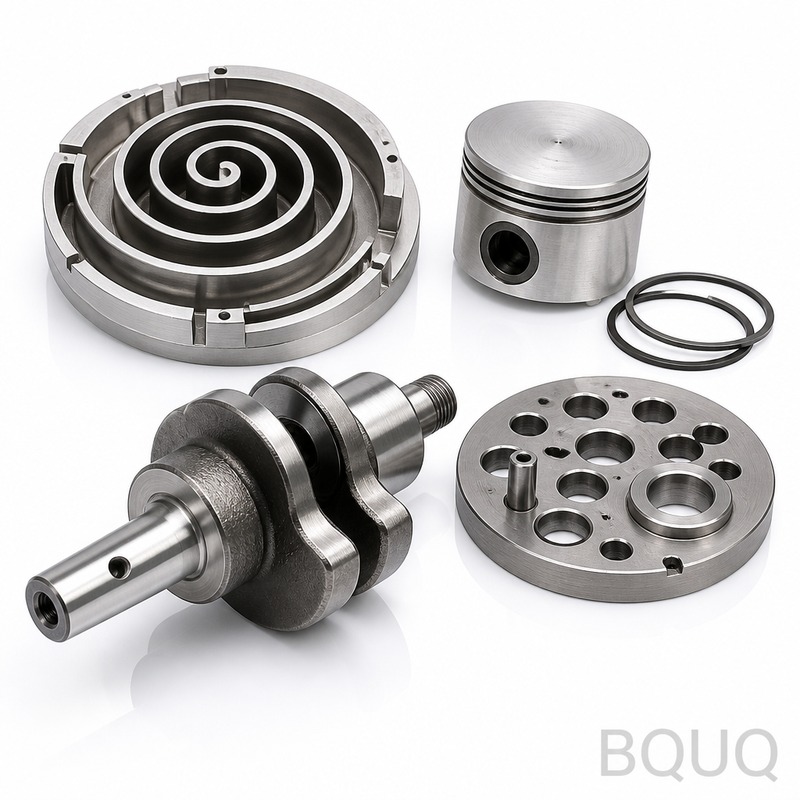
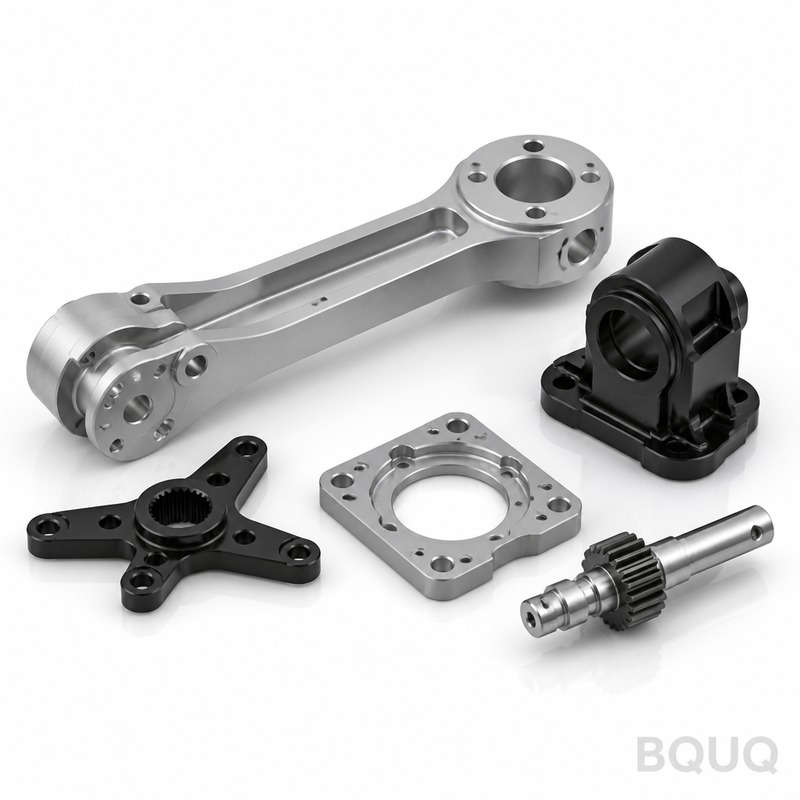
Это CNC-обработанные детали для 3D-принтеров от BQUQ: кронштейны двигателей, каретки экструдера, блоки хотэнда, муфты оси Z и рамные кронштейны, вырезанные из цельного алюминия или
BQUQ CNC-обработанные детали для 3D-принтеров: прецизионные улучшения для рамы и экструдера
Это CNC-обработанные детали для 3D-принтеров от BQUQ: кронштейны двигателей, каретки экструдера, блоки хотэнда, муфты оси Z и рамные кронштейны, вырезанные из цельного алюминия или стали на наших 5-ос
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это CNC-обработанные детали для 3D-принтеров от BQUQ: кронштейны двигателей, каретки экструдера, блоки хотэнда, муфты оси Z и рамные кронштейны, вырезанные из цельного алюминия или стали на наших 5-осевых фрезерных станках DMG MORI. Вы получаете позиционный допуск ±0,01 мм, биение 0,02 мм TIR на посадках отверстий и валов, а также твердость 6061-T6 на уровне 95 HRB (или 40 HRC для вариантов из закаленной стали). Мы отгружаем большинство стандартных конструкций в течение 24 часов — быстрее, чем закончится ваша катушка с филаментом.
Почему ваш Voron или Prusa требует 6061-T6, а не литой алюминий
Литье алюминиевые детали имеют внутреннюю пористость и твердость 70-80 HRB. Под воздействием хотэнда с температурой 300°C они деформируются и ослабевают. Наши CNC-обработанные детали для 3D-принтеров изготавливаются из сертифицированного прутка 6061-T6, который снимает внутренние напряжения перед обработкой. Это обеспечивает минимальную твердость 95 HRB, нулевую пористость и поверхность, которая остается плоской после 10 000 термических циклов. Для X/Y-портала мы также предлагаем 7075-T6 (150 HRB), когда требуется на 20% большая жесткость при том же весе.
Как цанговые патроны ER на наших шпинделях обеспечивают биение 0,02 мм
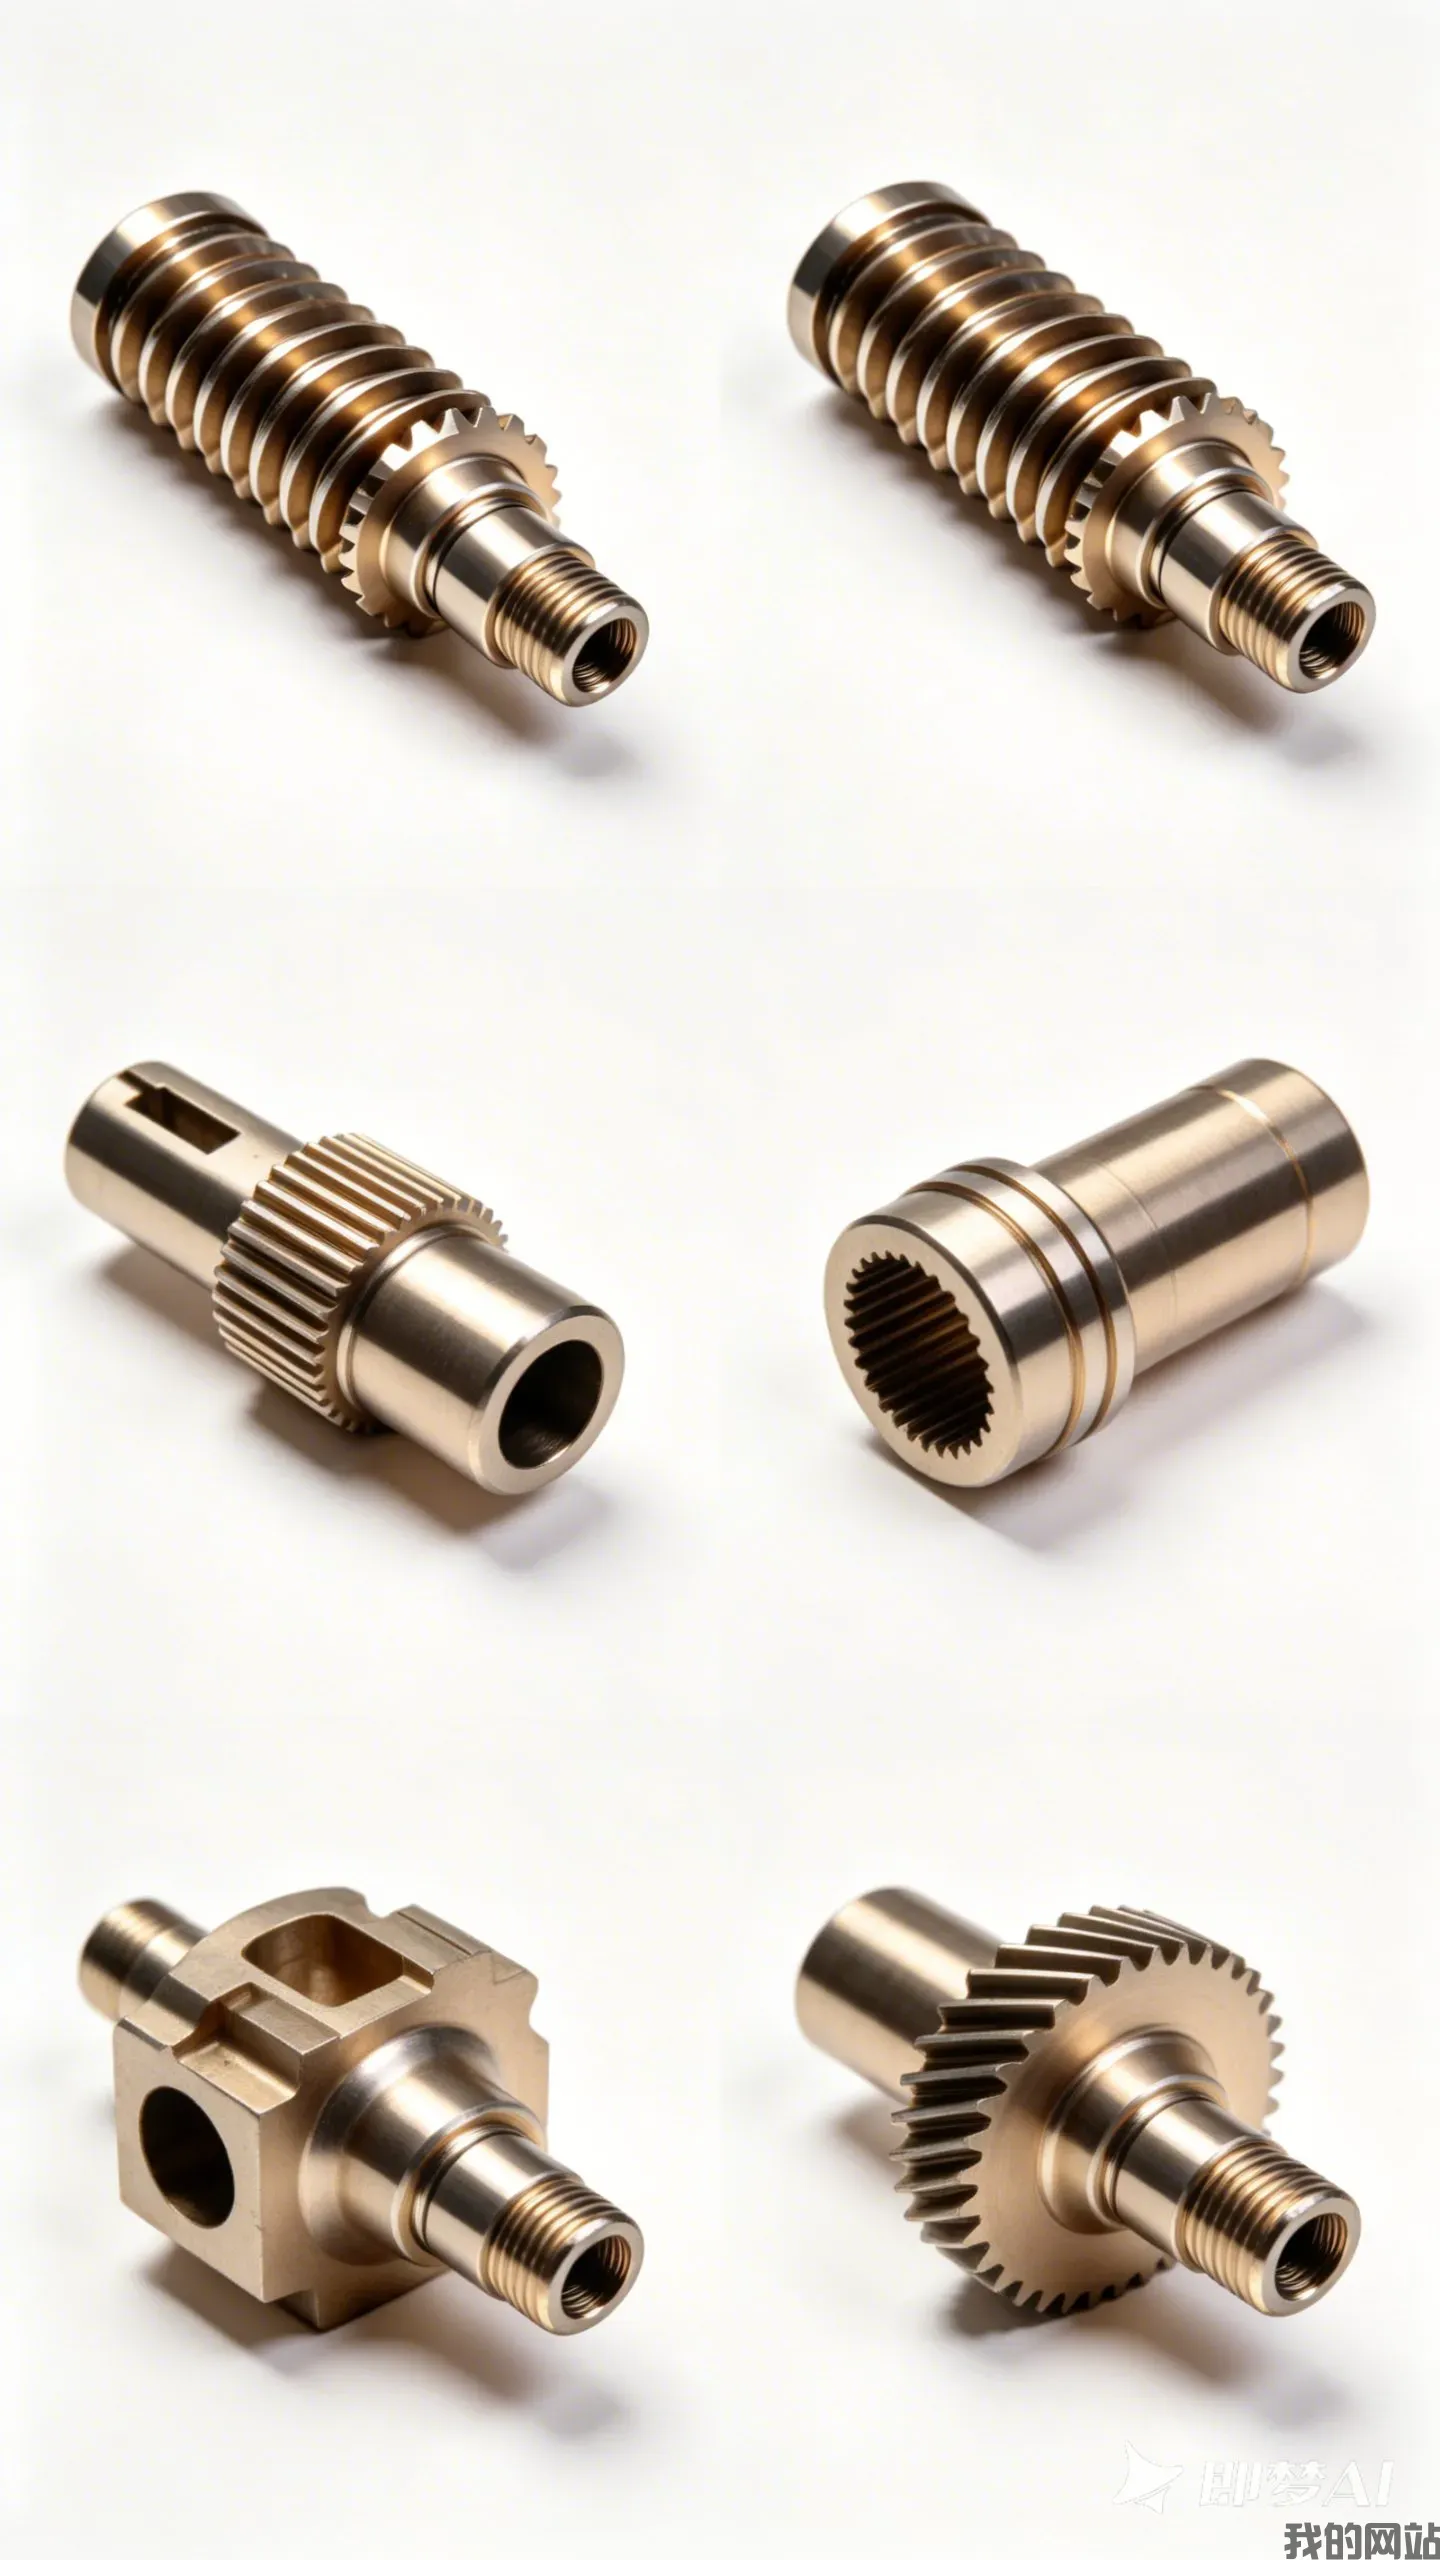
Детали для 3D-принтеров выходят из строя, когда отверстие под вал двигателя смещено от центра. Такая вибрация вызывает артефакты призраков при печати. Мы используем цанговые патроны ER32 на каждом шпинделе, а не трехкулачковые патроны. Цанга охватывает всю окружность, поэтому концентричность отверстия относительно наружного диаметра сохраняется на уровне 0,02 мм TIR по всей партии. Каждая муфта оси Z проверяется на кругломере Talyrond 365 — а не индикатором часового типа — для подтверждения этого значения перед отправкой с производства.
Материалы и термообработка, которые мы используем для рамных и кинематических деталей
Мы ежедневно обрабатываем четыре группы материалов. Для конструкционных кронштейнов: алюминий 6061-T6 (95 HRB). Для готовых замен из закаленной стали (например, тепловых блоков V6): легированная сталь 4140, отпущенная до 28-32 HRC для износостойкости без хрупкости. Для легких углеродных пластин портала: 7075-T6 (150 HRB). Для гибких валов муфт: нержавеющая сталь 303 с пассивацией. Мы не используем литье, не применяем спекание и не работаем с порошково-окрашенной мягкой сталью — мягкие материалы деформируются под нагрузкой.
Параметр
Значение (метрическая система)
Значение (дюймовая система)
Варианты материалов
6061-T6, 7075-T6, 4140, 303 SS
То же
Твердость (алюминий)
95 HRB (6061-T6)
95 HRB
Твердость (сталь)
28-32 HRC
28-32 HRC
Позиционный допуск
±0,01 мм
±0,0004 дюйма
Биение отверстия (TIR)
0,02 мм
0,0008 дюйма
Шероховатость поверхности (Ra)
0,8 мкм после обработки, 0,4 мкм на уплотнительных поверхностях
32 мкдюйма, 16 мкдюймов
Резьбы
M2–M8, накатные или нарезные
#0-80 до 5/16-24
Стандартный срок изготовления
24 часа (одна деталь)
1 день
Срок изготовления партии (100 шт.)
4–5 дней
4–5 дней
Минимальный заказ
1 шт. (без минимального заказа)
1 шт.
Контроль перед каждой отгрузкой: отчет CMM на каждую деталь
Каждая CNC-обработанная деталь для 3D-принтера проходит полную проверку на координатно-измерительной машине Zeiss CONTURA. Мы фиксируем диаметр отверстия, три критических позиции отверстий, плоскостность монтажной поверхности и глубину резьбы. Вы получаете PDF-отчет с номером детали, идентификатором партии и фактическими измеренными значениями — а не просто штамп «годен/не годен». Если отверстие смещено на 0,005 мм от позиции, мы отправляем деталь в брак, а не отгружаем ее. Именно поэтому наш процент возвратов от продавцов на eBay и Amazon остается ниже 0,3%.
Снятие заусенцев и качество поверхности для безслойных траекторий печати
Острые кромки на плите каретки могут зацепить ремень или порезать руку. Мы скругляем каждую кромку до радиуса 0,2 мм на вибрационной галтовочной машине. Монтажные поверхности, контактирующие с линейной направляющей, получают чистовую обработку фрезерованием с шероховатостью 0,4 мкм Ra — настолько гладкую, что разницу можно почувствовать ногтем. Никаких следов электроэрозионной проволоки, никаких вибрационных следов инструмента. Если требуется твердое анодирование (класс II, толщина 50 мкм) для устойчивости к царапинам на верхней плите, мы выполняем его на нашем производстве за 48 часов.
Стабильность партий: от прототипа до серийного производства 500 штук
Вы можете заказать один прототип сегодня и 500 штук в следующем месяце без изменения ни одного файла. Наши программисты ЧПУ фиксируют коррекции инструмента, и мы используем одни и те же приспособления для каждого запуска. Мы выдерживаем 0,01 мм по всей партии, поэтому рама вашего принтера остается квадратной при сборке детали №200. Это прецизионное производство в Китае без обычного дрейфа допусков — мы изготовили более 2000 идентичных деталей для американской робототехнической компании с нулевым браком.
Вопрос-ответ: Каков ваш минимальный заказ для CNC-обработанных деталей для 3D-принтеров?
Минимального заказа нет — мы обрабатываем одну деталь с тем же допуском, что и партию из 500 штук, используя те же приспособления и контроль на КИМ.
Вопрос-ответ: Можете ли вы изменить размер отверстия или расположение резьбы для моего экструдера?
Да, отправьте ваш файл STEP или IGES, и мы скорректируем траекторию инструмента в течение нескольких часов; изменение размера отверстия бесплатно, если толщина стенки остается выше 1,5 мм.
Вопрос-ответ: Как вы контролируете качество при сроке изготовления 24 часа?
Мы храним предварительно нарезанные заготовки на складе, проводим контроль первой детали на КИМ перед запуском партии, а затем измеряем каждый критический размер на каждой детали — а не только на образце.
Вопрос-ответ: Каков фактический срок изготовления для индивидуальной конструкции?
Стандартные детали отгружаются за 24 часа; деталь по индивидуальной конструкции с новой геометрией отгружается за 3 дня, включая отчет КИМ и проверку качества поверхности.
Отправьте ваш чертеж для получения точного коммерческого предложения в течение 12 часов. Эл. почта: sc@bquq.com или WhatsApp: +86 13713157787. Мы ответим с ценой, сроком изготовления и комментарием по технологичности (DFM) по любому рискованному элементу — бесплатно.