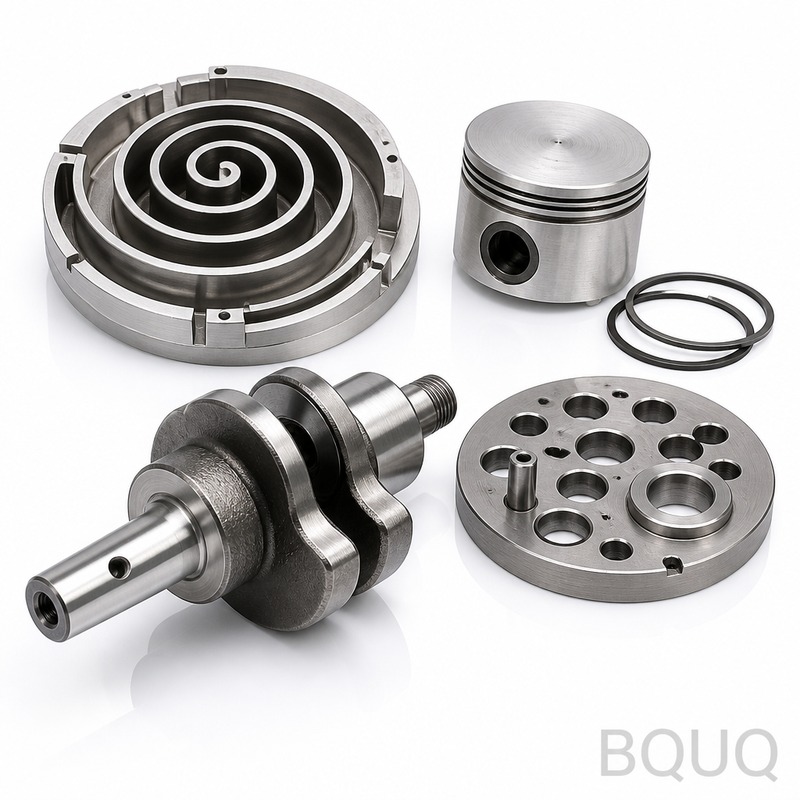
Почему вашему комплекту спиралей нужен контроль на уровне 5 микрон, а не просто жесткие допуски Это комплект CNC-обработанных деталей спиралей компрессора — неподвижная и вращающая
CNC-обработанные детали спиралей компрессора | Прецизионные спирали от BQUQ
Почему вашему комплекту спиралей нужен контроль на уровне 5 микрон, а не просто жесткие допуски Это комплект CNC-обработанных деталей спиралей компрессора — неподвижная и вращающаяся спирали, образующ
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Почему вашему комплекту спиралей нужен контроль на уровне 5 микрон, а не просто жесткие допуски
Это комплект CNC-обработанных деталей спиралей компрессора — неподвижная и вращающаяся спирали, образующие камеру сжатия в вашем спиральном компрессоре. Конкретное преимущество — воспроизводимый торцевой зазор: мы выдерживаем допуск профиля ±0,005 мм и суммарное биение менее 0,008 мм. Это означает меньше внутренних утечек, более высокую объемную эффективность и более тихую работу при высоком давлении нагнетания. Срок поставки прототипов — 10 рабочих дней, серийных партий — 15 дней.
Обработка профиля: как мы режем эвольвентную кривую без вибраций
Спиральный виток — это эвольвентная спираль, а не простая окружность. Мы обрабатываем его на 5-осевых CNC-фрезерных станках с подачей СОЖ под высоким давлением через шпиндель. Траектория инструмента генерируется из фактического CAD-профиля, а не из упрощенного сплайна. Для чистового прохода мы используем однокромочную концевую фрезу с алмазным покрытием на 12 000 об/мин. Это обеспечивает шероховатость боковой поверхности Ra 0,4 мкм — достаточно гладкую, чтобы две спирали скользили друг относительно друга с минимальным трением. Мы также проверяем толщину витка в 20 точках вдоль спирали; отклонение остается в пределах 0,01 мм.
Материалы и термообработка, которые мы применяем для износостойкости
Для чугунных спиралей мы используем высокопрочный чугун QT500-7 — хорошее демпфирование, низкое тепловое расширение. Для алюминиевых спиралей (легкие компрессоры) — 6061-T6 или 7075-T6. Но ключевой этап — упрочнение. Для стальных спиралей мы применяем газовое азотирование до твердости поверхности 48–52 HRC, глубиной 0,3–0,5 мм. Это дает износостойкую поверхность без деформаций, характерных для сквозной закалки. Мы измеряем твердость каждой партии твердомером Роквелла и фиксируем результаты в отчете контроля. Если вам нужна нержавеющая сталь (для медицинских или пищевых компрессоров), мы используем 17-4PH H1025, которая достигает 35–38 HRC без дополнительного покрытия.
Биение и балансировка: почему ваша вращающаяся спираль не будет вибрировать
Несбалансированная вращающаяся спираль вызывает износ подшипников и шум. Мы динамически балансируем каждую вращающуюся спираль на балансировочном станке с жесткими опорами. Остаточный дисбаланс выдерживается по классу G2.5 согласно ISO 1940. Это означает, что для типичной спирали диаметром 150 мм остаточный дисбаланс составляет менее 1,5 г·мм. Мы также контролируем соосность отверстия и витка: биение центрального отверстия относительно базовой спирали составляет 0,008 мм TIR. Это измеряется на КИМ с поворотным столом и измерительным щупом. Мы не полагаемся на ось станка — мы измеряем фактическую деталь.
Контроль перед каждой отгрузкой: отчет КИМ и профилограмма шероховатости
Каждая деталь спирали, а не только образец, проходит проверку размеров. Мы используем КИМ Zeiss с разрешением 0,5 мкм. Отчет включает: отклонение профиля витка, высоту торца, диаметр отверстия, позицию штифтового отверстия и плоскостность базовой плиты. Для шероховатости поверхности мы используем портативный профилометр с щупом 2 мкм, измеряя Ra в трех точках на боковой поверхности. Мы отправляем вам PDF-отчет вместе с деталями — без дополнительной платы. Если вам нужен полный PPAP Level 3, мы тоже можем это сделать; это добавляет 2 дня к сроку поставки.
Балансировка: алюминий против чугуна для вашего комплекта спиралей
Если вы собираете компрессор с переменной скоростью для теплового насоса, выбирайте алюминиевые спирали — меньшая инерция означает более быстрое изменение оборотов. Но если вы используете высоконапорный холодильный компрессор (R410A, R32), чугун лучше, поскольку он устойчив к задирам при разрушении масляной пленки. Мы обрабатываем оба материала, но инструмент разный. Для алюминия мы используем трехзубую твердосплавную концевую фрезу с покрытием TiB2. Для чугуна — пятизубую с AlTiN. Параметры резания тоже отличаются: алюминий обрабатывается на 8 000 об/мин с глубиной резания 2 мм, чугун — на 4 500 об/мин с глубиной 1,5 мм. Мы можем рекомендовать подходящий материал для вашего рабочего давления и скорости. Просто отправьте нам ваш рабочий цикл и тип хладагента.
Каков минимальный объем заказа для CNC-обработанных деталей спиралей компрессора?
Без минимального заказа — мы принимаем одну деталь для испытаний прототипа, а цена за единицу снижается при заказе от 50, 200 и 500 штук.
Можете ли вы адаптировать геометрию спирали под мой существующий компрессор?
Да — отправьте вашу 3D-модель (STEP или IGES) или 2D-чертеж с радиусом базовой окружности, углом эвольвенты и высотой витка; мы сгенерируем точную траекторию инструмента и отчет верификации.
Как вы контролируете качество в производственной партии из 500 спиралей?
Мы используем SPC на основе данных КИМ: каждая 5-я деталь измеряется полностью, и контрольная карта отправляется вам еженедельно; если появляется тенденция, мы останавливаем станок и переустанавливаем приспособление.
Каков срок поставки срочного заказа на 20 штук?
Мы можем отгрузить 20 штук за 7 рабочих дней, если вы утвердите спецификацию материала по электронной почте в течение 24 часов после проверки чертежа.
Стратегия инструмента: преодоление «зоны вибраций» на тонких стенках спирали
Тонкие витки спирали (менее 3 мм)最难 обрабатывать, потому что они деформируются при резании. Мы решаем эту проблему двухэтапной стратегией. Сначала черновая обработка с оставлением припуска 0,5 мм. Затем чистовая обработка обеих сторон витка за один проход попутным фрезерованием концевой фрезой длиной 6 мм с укороченным вылетом. Вылет инструмента поддерживается менее 25 мм, и мы используем гидравлический патрон — не цангу — для снижения биения на конце инструмента. Это критически важный выбор: стандартная цанга ER может добавить 0,01 мм биения, что испортит профиль витка. Если вы хотите глубже понять логику выбора инструмента, прочитайте наше руководство по выбору режущего инструмента для CNC. О математике, лежащей в основе нашего допуска ±0,005 мм, см. руководство по допускам в CNC-обработке.
Упаковка и отгрузка деталей спиралей: без ржавчины, без вмятин
Мы упаковываем каждую спираль отдельно в пакет с ингибитором коррозии (VCI), затем помещаем в коробку с пенопластовым вкладышем. Для алюминиевых спиралей мы используем антистатический пенопласт для предотвращения гальванической реакции. Для чугунных добавляем пакет с осушителем. Стандартный экспортный фанерный ящик для заказов свыше 50 кг. Мы отправляем через DHL или FedEx для прототипов (3–5 дней до США/Европы) и морским транспортом для серийных заказов (20–25 дней до Лос-Анджелеса или Роттердама). Мы маркируем упаковочный лист номером партии и номером отчета КИМ для прослеживаемости.
Получите твердое коммерческое предложение в течение 12 часов — отправьте ваш чертеж сегодня
Отправьте ваш 2D-чертеж (PDF) или 3D-модель (STEP) на sc@bquq.com с указанием целевого количества и предпочтительного материала. Мы ответим в течение 12 рабочих часов с твердой ценой за единицу, стоимостью оснастки (если применимо) и датой поставки. Для срочных проектов свяжитесь с нами в WhatsApp по номеру +86 13713157787. Мы — прецизионное производственное предприятие в Дунгуане, Китай, с 20-летним опытом в CNC-обработке, штамповке, производстве пружин и радиаторов. Без минимального заказа, без скрытых затрат — просто точно та деталь, которую вы начертили.