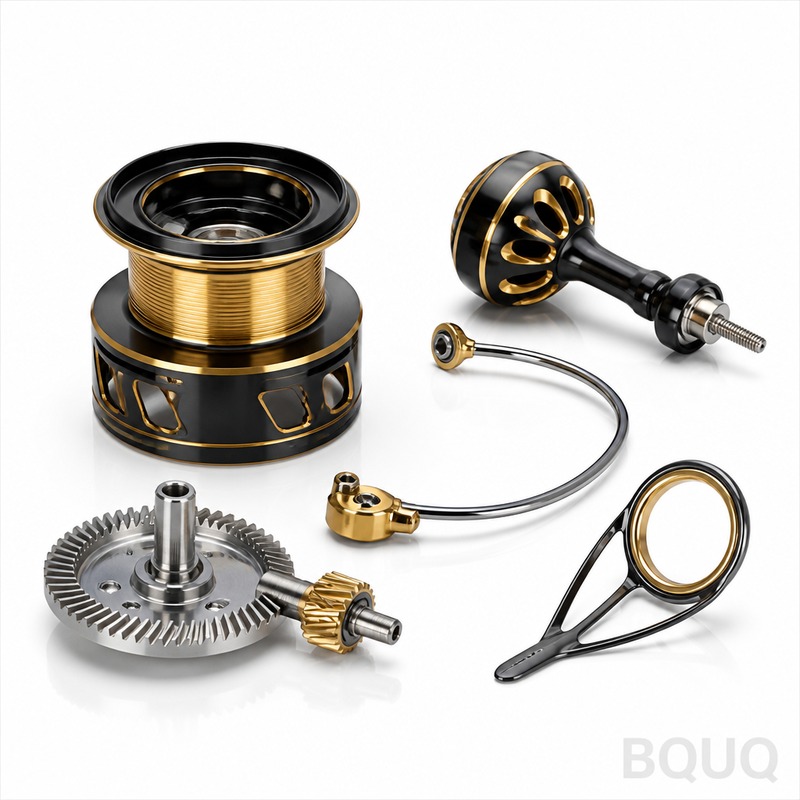
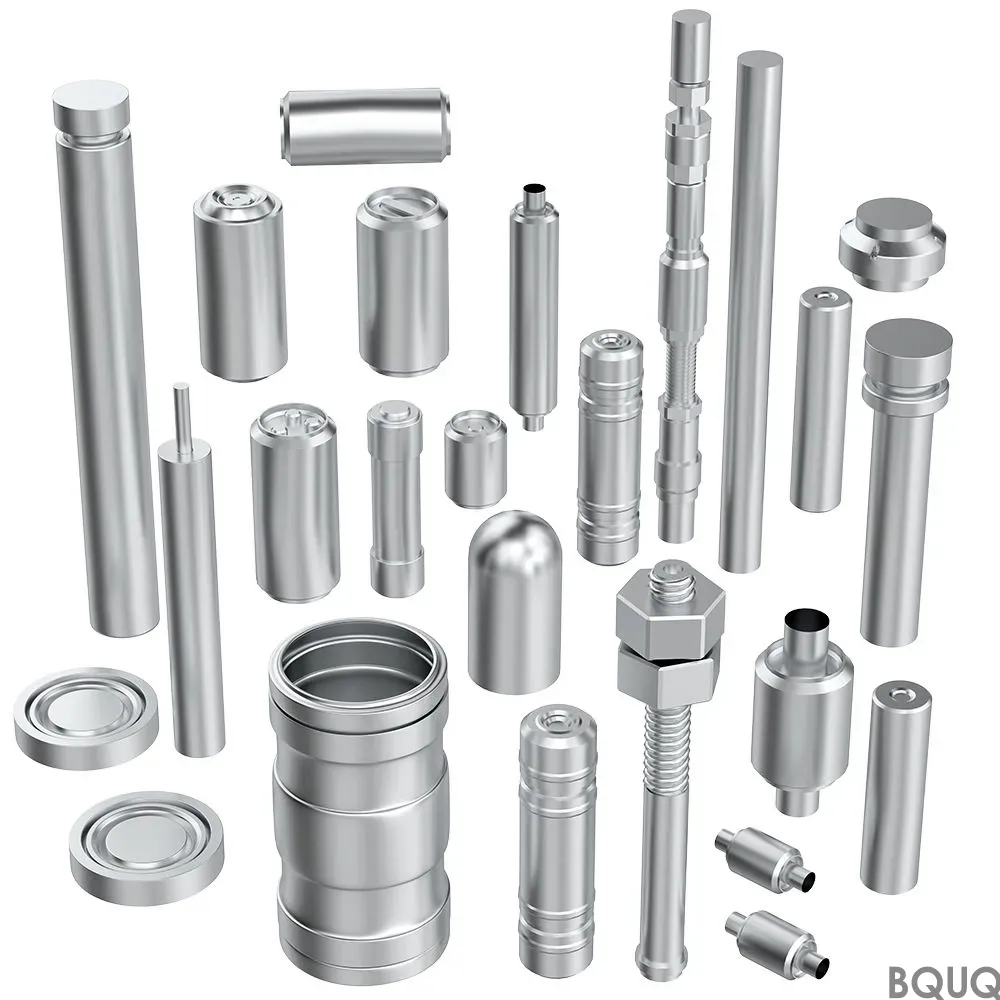
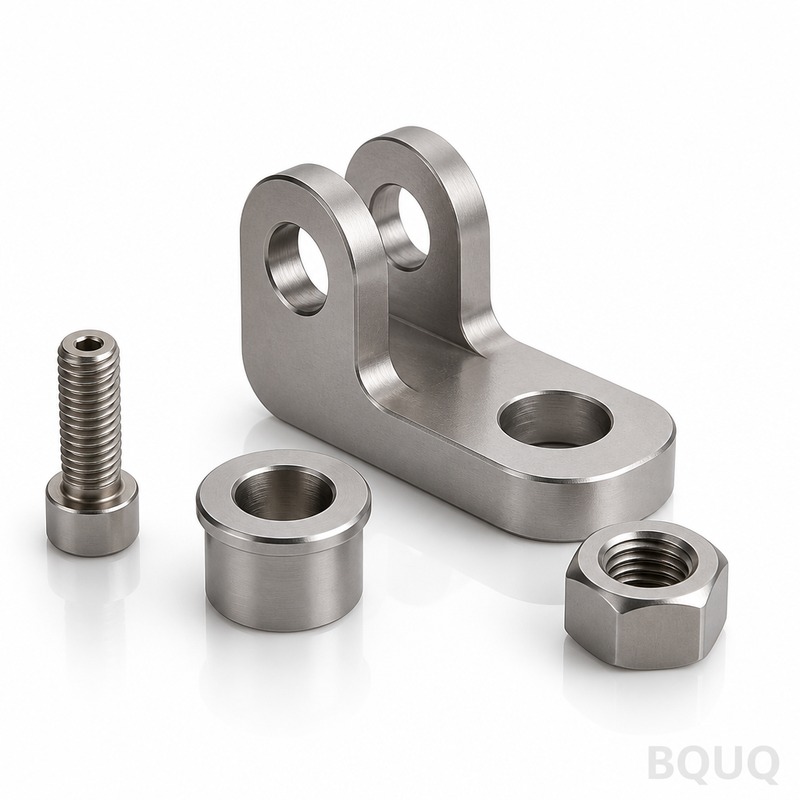
Почему вашей фрикционной системе катушки нужен допуск 0,005 мм, а не 0,05 мм Это полный ассортимент деталей рыболовных катушек с ЧПУ-обработкой: шпули, рукоятки, шестерни, боко
Детали рыболовных катушек с ЧПУ-обработкой | Высокоточные компоненты катушек от BQUQ
Почему вашей фрикционной системе катушки нужен допуск ±0,005 мм, а не ±0,05 мм Это полный ассортимент деталей рыболовных катушек с ЧПУ-обработкой: шпули, рукоятки, шестерни, боковые пластины, гайки
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Почему вашей фрикционной системе катушки нужен допуск ±0,005 мм, а не ±0,05 мм
Это полный ассортимент деталей рыболовных катушек с ЧПУ-обработкой: шпули, рукоятки, шестерни, боковые пластины, гайки фрикциона и дуги лесоукладывателя. Вы получаете стабильность от детали к детали с допуском ±0,005 мм и суммарным биением 0,01 мм на вращающихся поверхностях. Это означает шпулю, которая вращается точно при 8000 об/мин без биения, и фрикцион, который срабатывает плавно без рывков. Наш стандартный срок изготовления — 12 дней для прототипов, 18 дней для серийного производства. Твердость до 48 HRC на стальных шестернях. Это те компоненты, которые отличают катушку за 30 долларов от катушки за 300 долларов — мы производим вариант за 300 долларов по цене, которая имеет смысл для серийного производства.
Биение вала шпули: как мы удерживаем 0,01 мм на длине 150 мм
Валы шпуль — самая ответственная деталь. Если вал изгибается, катушка издаёт свист, и леска укладывается неравномерно. Мы обрабатываем валы шпуль за один цикл зажима на 5-осевых токарных станках с ЧПУ. Без переустановки, без накопленной погрешности. Затем мы шлифуем опорные шейки подшипников до цилиндричности 0,005 мм. Мы измеряем биение на кругломере Talyrond, а не на призме с индикатором. Каждый вал шпули получает реальный отчёт о биении перед отгрузкой. Мы также динамически балансируем шпули по классу G2.5, чтобы вы не чувствовали вибрацию рукоятки на высоких скоростях подмотки.
Материалы и термообработка: шпули 7075-T6, шестерни 17-4PH, валы 316L
Шпули и боковые пластины: алюминий 7075-T6, предел текучести 503 МПа, анодирование твёрдым покрытием 50 мкм для устойчивости к морской воде. Шестерни: нержавеющая сталь 17-4PH, дисперсионное твердение до 40-48 HRC, затем электрополировка до шероховатости поверхности 0,2 мкм Ra. Валы: морская нержавеющая сталь 316L, пассивация по ASTM A967. Рукоятки и гайки: 6061-T6, чёрное анодирование, с накатанной поверхностью 3,2 мкм Ra — без проскальзывания, без острых кромок. Для пресноводных катушек мы можем заменить на 6061-T6 или 2024-T4, но 7075 используется по умолчанию, потому что он лучше держит резьбу при затяжке звёздочки фрикциона.
Резьба, которая не срывается: накатанная vs. нарезанная резьба на гайках фрикциона
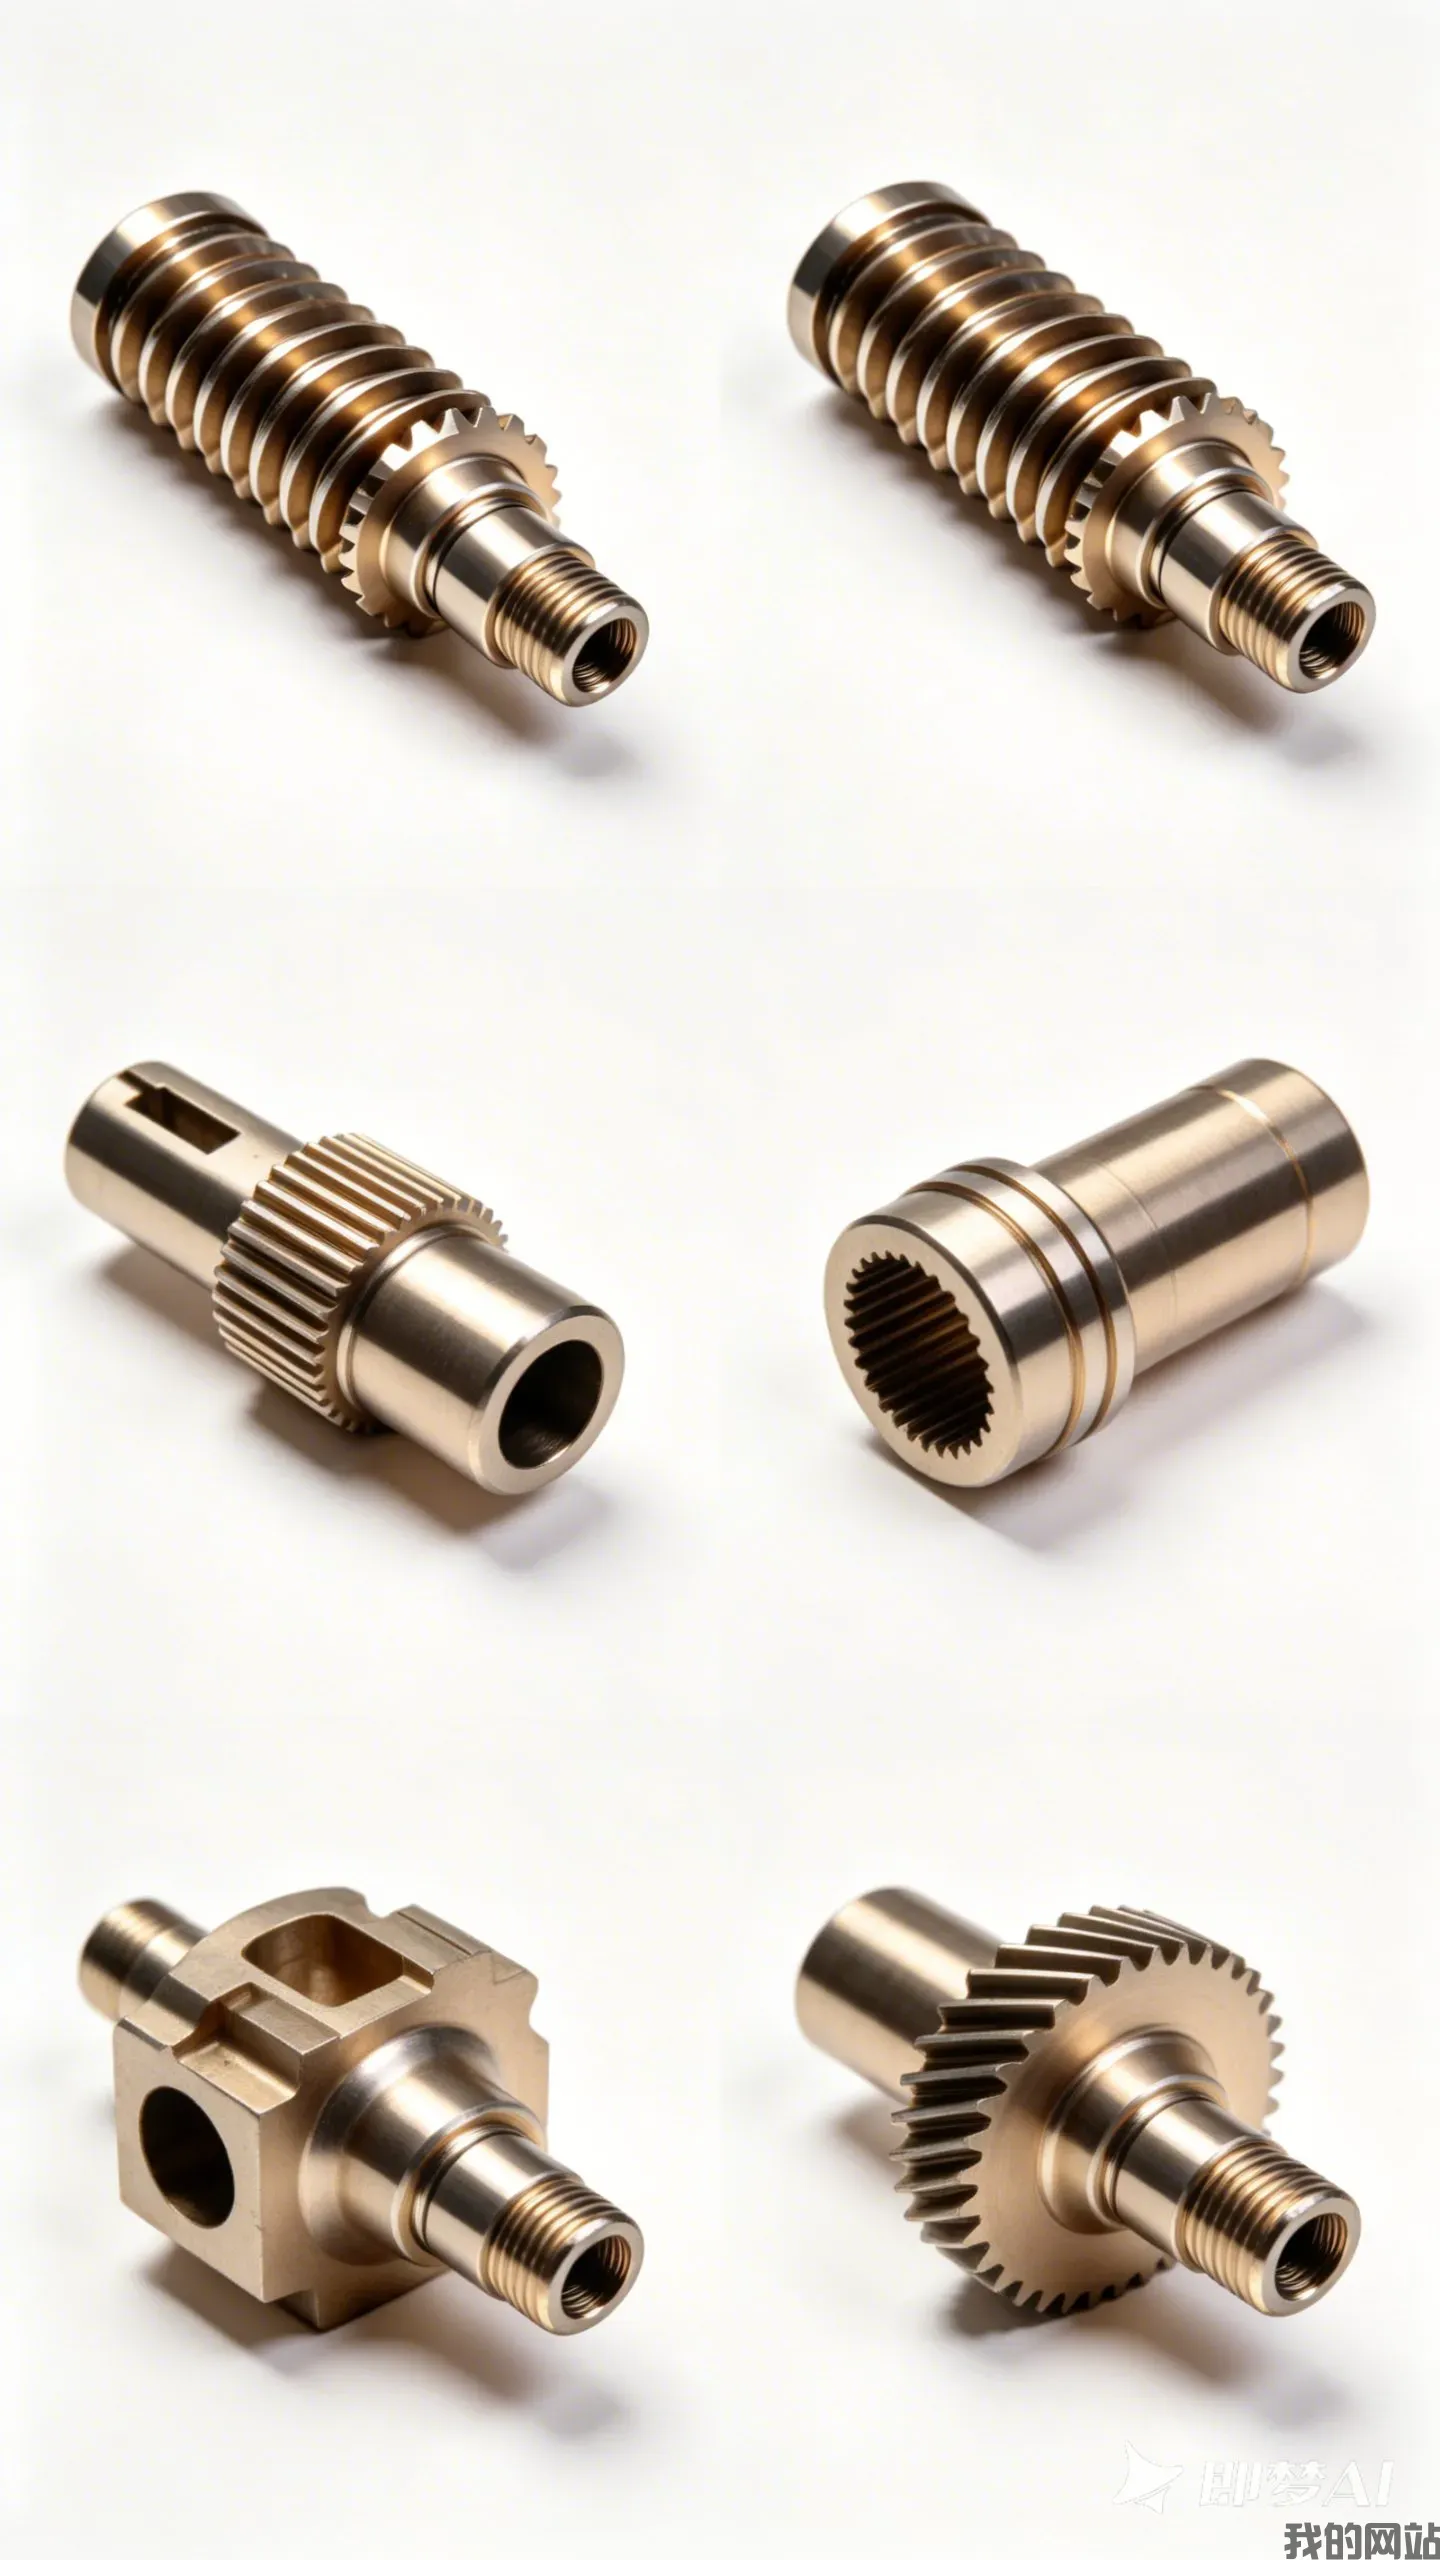
Гайки фрикциона завинчиваются и отвинчиваются сотни раз. Нарезанная резьба имеет линию среза под 45 градусов — она срывается. Мы накатываем резьбу на всех гайках фрикциона и гайках рукояток. Накатанная резьба на 30-40% прочнее, потому что структура зерна следует профилю резьбы, а не пересекает его. Мы выдерживаем шаг резьбы по допуску ISO 6H и проверяем калибром-пробкой каждую деталь, а не выборку. Если вы проектируете гайку фрикциона, которая должна выдержать 500 циклов полного затягивания, укажите накатанную резьбу. Мы делаем это как стандарт.
Чистота поверхности, которая влияет на дальность заброса, а не только на внешний вид
Поверхности ролика лесоукладывателя и дуги — это места контакта с леской. Шероховатая поверхность (выше 0,8 мкм Ra) создаёт трение, которое снижает дальность заброса до 15% и быстрее изнашивает плетёную леску. Мы обрабатываем эти поверхности до 0,4 мкм Ra, а затем полируем до 0,2 мкм Ra керамической средой. Отверстия шпуль получают 0,8 мкм Ra — достаточно гладко для схода лески, но не настолько отполировано, чтобы леска проскальзывала. Мы также снимаем фаски на каждой кромке радиусом 0,1 мм, чтобы не было ни одной острой точки, которая может зацепить монофильную леску. Вы можете проверить это ногтем — вы не почувствуете зацепа.
Контроль перед каждой отгрузкой: КИМ, оптический компаратор и солевой туман
Мы проводим 3-этапный контроль каждой партии. Этап 1: проверка критических размеров на КИМ (координатно-измерительной машине) — отверстие шпули, диаметр вала, делительный диаметр шестерни — по вашему чертежу. Этап 2: оптический компаратор для проверки профиля резьбы и поднутрений при 20-кратном увеличении. Этап 3: испытание солевым туманом по ASTM B117 на образце из каждой партии — 96 часов для алюминия, 200 часов для нержавеющей стали. Мы отправляем вам полный отчёт о контроле с фотографиями экрана КИМ. Если деталь не соответствует спецификации, мы устраняем это до упаковки, а не после вашей жалобы. Наш процент брака — 0,3%, то есть 3 детали на 1000.
От чертежа до 100 деталей за 12 дней: наш процесс ЧПУ-обработки
Вы отправляете файл STEP или IGES. Мы проверяем его на технологичность в течение 4 часов — мы отмечаем тонкие стенки, глубокие полости или проблемы с допусками, которые вызовут сложности. Мы даём твёрдое коммерческое предложение в течение 12 часов. После вашего одобрения мы программируем и настраиваем за 2 дня. Контроль первой детали занимает 1 день. Затем производство на наших 20 станках с ЧПУ (10 пятиосевых, 6 трёхосевых токарных, 4 токарно-фрезерных). Мы работаем в автоматическом режиме 8 часов ночью, поэтому ваши детали обрабатываются, пока вы спите. Для срочных прототипов мы можем изготовить 10 деталей за 5 дней, но стандартные 12 дней — оптимальны по стоимости.
В состоянии после обработки, термообработка не требуется (закалка T6)
Допуск (стандартный)
±0,005 мм на критические размеры, ±0,01 мм на общие
Шероховатость поверхности (Ra)
0,2 мкм - 1,6 мкм (0,2 мкм на ролике лесоукладывателя, 0,8 мкм на отверстии шпули)
Биение (вал шпули)
0,01 мм суммарное показание биения (TIR)
Класс резьбы
ISO 6H (накатанная), 6g (нарезанная)
Срок изготовления (прототип)
12 дней стандартный, 5 дней срочный
Срок изготовления (серия)
18 дней для 1000 шт.
Минимальный заказ
Без минимального заказа — закажите 1 деталь или 10 000 деталей
Часто задаваемые вопросы
Каков минимальный объём заказа для индивидуальных деталей катушек?
Без минимального заказа — мы изготавливаем один прототип для ваших испытаний, а затем масштабируем до 10 000+ деталей с тем же инструментом.
Можете ли вы точно соответствовать размерам моей существующей детали катушки?
Да, отправьте нам оригинальную деталь или чертёж с критическими размерами, и мы проведём обратное проектирование с точностью ±0,005 мм в течение 4 часов.
Как вы обеспечиваете качество при серийном производстве 5000 шпуль?
Мы проводим контроль в процессе производства каждые 50 деталей, плюс финальный аудит на КИМ 10% партии, и храним записи прослеживаемости в течение 3 лет.
Каков самый быстрый срок изготовления для заказа прототипа из 50 деталей?
5 дней, если вы одобрите коммерческое предложение до 10:00 по китайскому времени, и мы обработаем ваши детали на выделенном 5-осевом станке с круглосуточным мониторингом.
Получите твёрдое коммерческое предложение в течение 12 часов
Отправьте ваш чертёж (STEP, IGES, PDF или даже фото) на sc@bquq.com или в WhatsApp +86 13713157787. Мы проверим технологичность, отметим любые допуски, слишком жёсткие для данного материала, и дадим твёрдую цену за единицу и срок изготовления в течение 12 часов. Мы — прецизионная производственная компания в Дунгуане, Китай, с 20-летним опытом ЧПУ-обработки — не посредник и не торговая компания. Если вам нужно понять, как мы подбираем инструмент для твёрдых материалов, прочитайте наше руководство по выбору режущего инструмента для ЧПУ. Для более глубокого понимания того, как мы устанавливаем допуски, ознакомьтесь с нашим руководством по допускам в ЧПУ-обработке. Ваша катушка заслуживает деталей, которые не подведут на воде. Мы их производим.