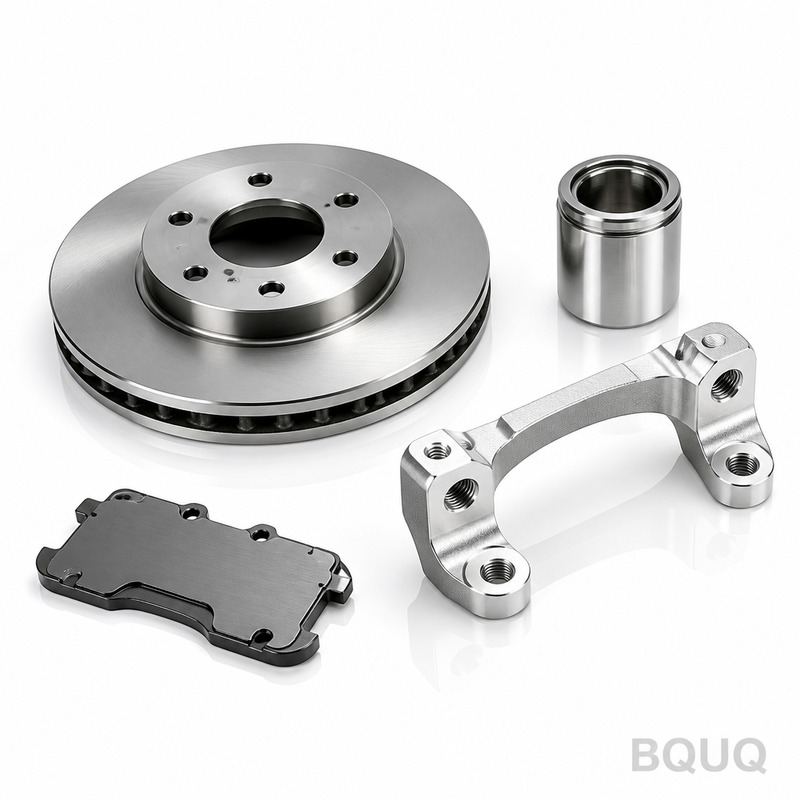
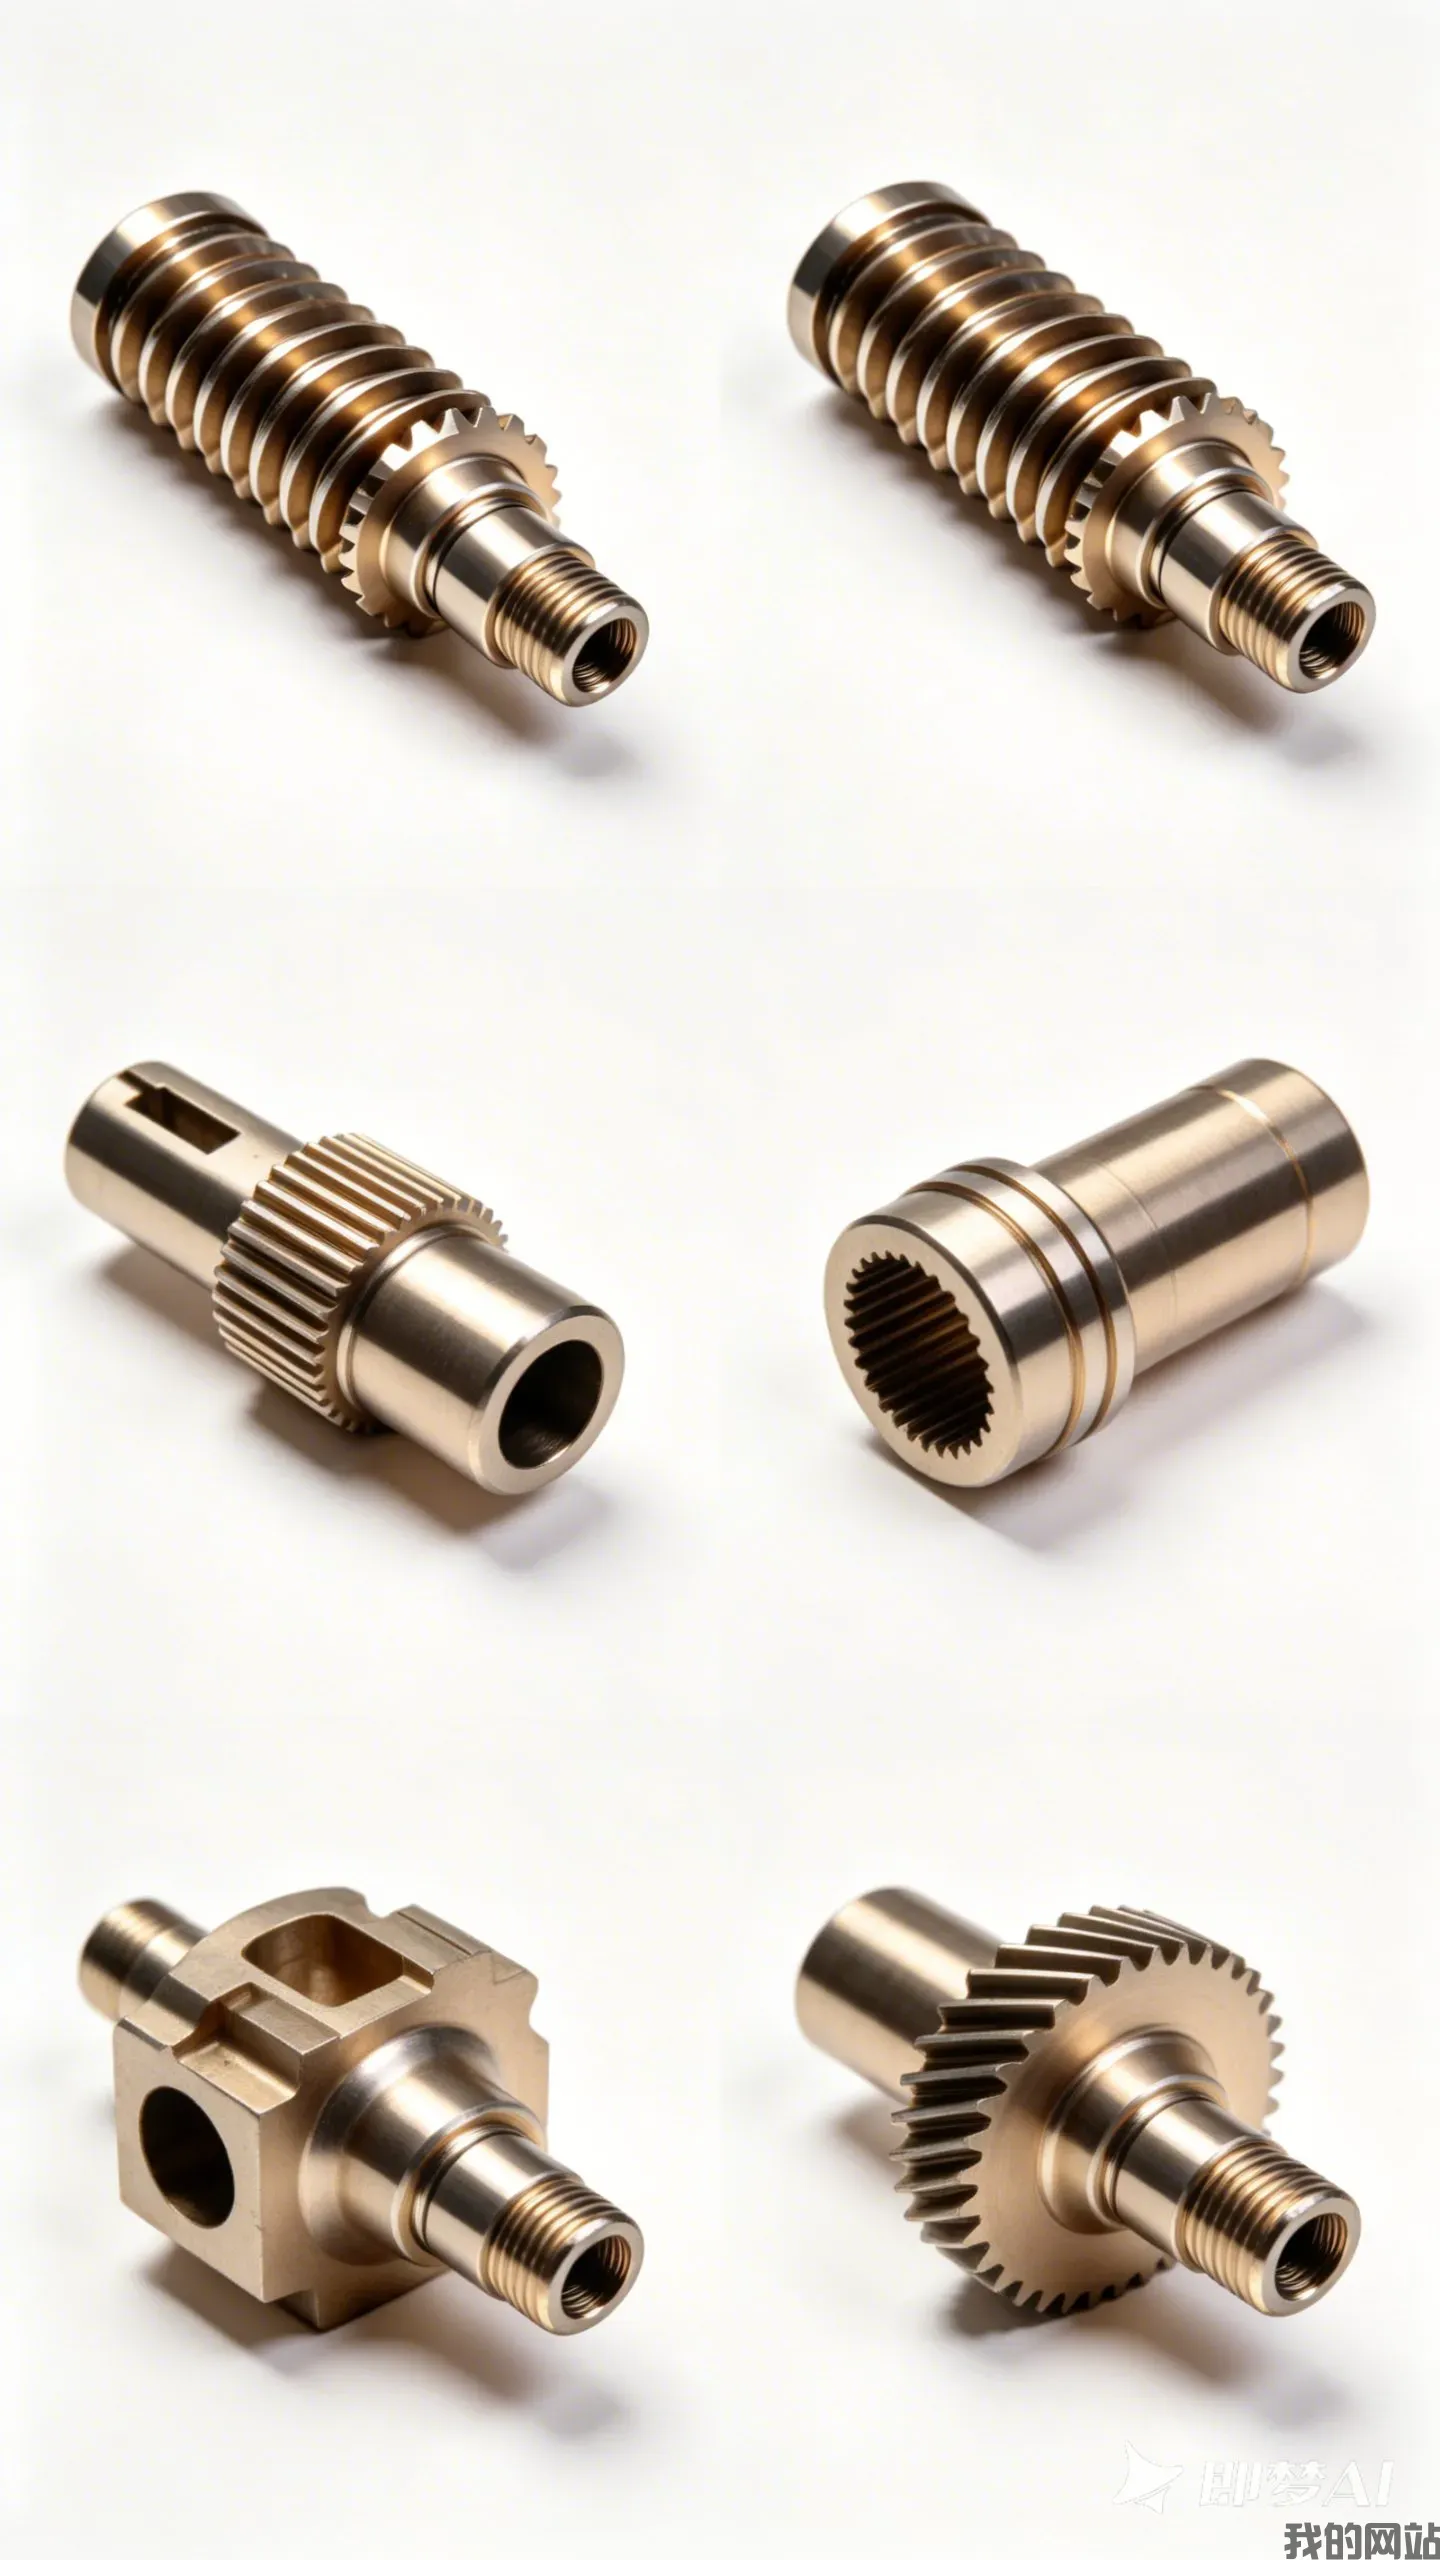
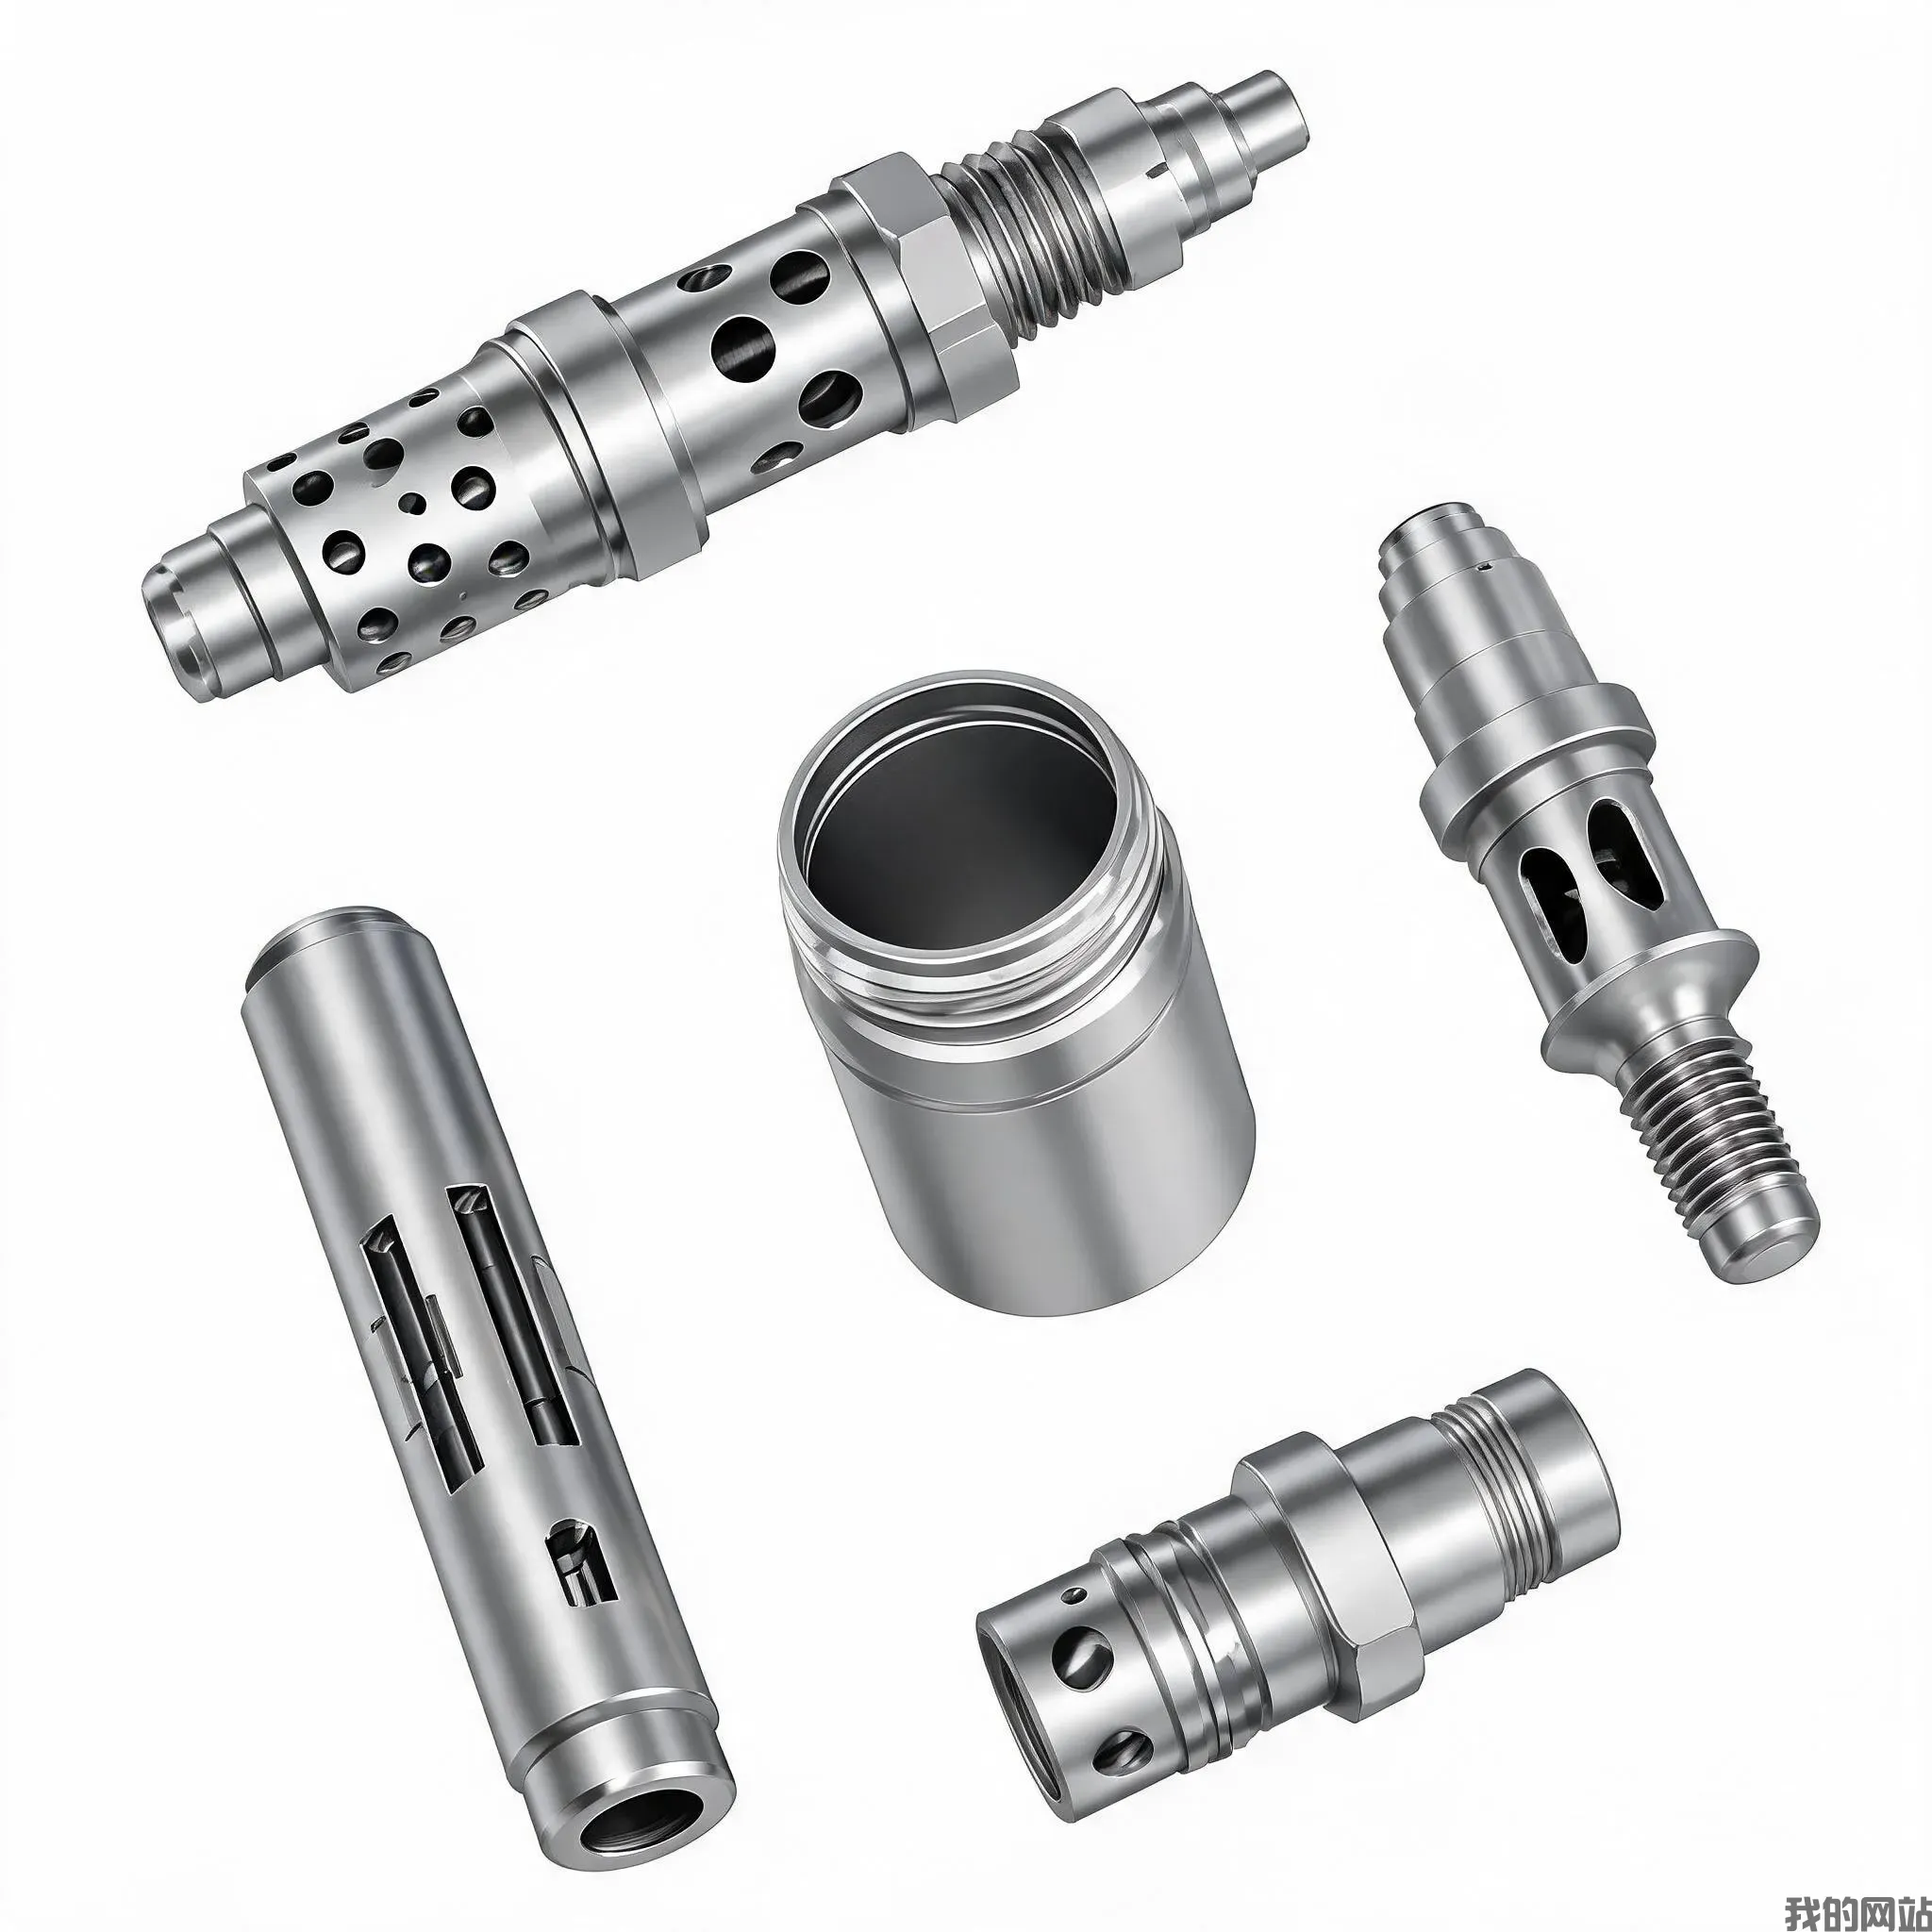
Это токарно-фрезерные детали тормозных дисков с ЧПУ, изготовленные для суппортных кронштейнов, ступиц крепления и внутренних роторных носителей — не сама поверхность трения. Вы по
Токарно-фрезерные детали тормозных дисков с ЧПУ | BQUQ Precision China
Это токарно-фрезерные детали тормозных дисков с ЧПУ, изготовленные для суппортных кронштейнов, ступиц крепления и внутренних роторных носителей — не сама поверхность трения. Вы получаете допуск ±0,00
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это токарно-фрезерные детали тормозных дисков с ЧПУ, изготовленные для суппортных кронштейнов, ступиц крепления и внутренних роторных носителей — не сама поверхность трения. Вы получаете допуск ±0,005 мм, плоскостность 0,01 мм и биение 0,02 мм TIR в каждой партии. Срок изготовления — 8 рабочих дней для прототипов и 15 дней для серийного производства, с вариантами твердости от 28 до 42 HRC в зависимости от вашего сплава.
Почему контроль биения ниже 0,02 мм важен для монтажа ротора
Пульсация тормозов начинается с бокового биения на монтажной поверхности. Наши токарно-фрезерные детали тормозных дисков с ЧПУ обрабатываются за одну операцию зажима с использованием 4-осевого приспособления, которое одновременно ориентируется на центральное отверстие и отверстия под болты. Это исключает ошибку накопления, возникающую при перевороте детали. Мы удерживаем биение на уровне 0,02 мм TIR, что проверяется на координатно-измерительной машине Zeiss после каждой партии. Если ваша сборка требует более жесткого допуска, мы можем довести его до 0,015 мм с помощью дополнительной шлифовальной операции — но это добавляет 3 дня к сроку изготовления.
Материалы и термическая обработка, которые мы используем для роторного крепежа
Мы храним алюминий 6061-T6 для легких кронштейнов, хромомолибденовую сталь 4140 для высоконагруженных носителей и нержавеющую сталь 304 для коррозионностойких ступиц. Для стальных деталей мы предлагаем закалку и отпуск до 28-32 HRC (стандарт) или 38-42 HRC (версия с повышенной износостойкостью). Чистота поверхности поддерживается на уровне Ra 1,6 мкм на уплотнительных поверхностях и Ra 3,2 мкм на некритичных участках. Если вам нужно черное оксидирование или цинк-никелевое покрытие, мы выполняем это на нашем производстве с сроком 24 часа.
Контроль перед каждой отгрузкой: КИМ, приспособление для проверки биения и тест на твердость
Каждая партия токарно-фрезерных деталей тормозных дисков с ЧПУ проходит тройную проверку. Во-первых, КИМ измеряет критические размеры — диаметр отверстия, шаг отверстий под болты и плоскостность поверхности — в соответствии с вашим чертежом. Во-вторых, специальное приспособление для проверки биения вращает деталь на прецизионной оправке для подтверждения TIR ниже 0,02 мм. В-третьих, твердомер Роквелла проверяет термическую обработку на двух образцах из каждой партии. Мы отправляем вам PDF-отчет о контроле вместе с поставкой, чтобы вам не пришлось перепроверять при получении.
Как мы обрабатываем сложные схемы отверстий под болты и цековки
Тормозные диски часто требуют 5, 6 или 8 отверстий под болты с точным угловым шагом. Мы используем поворотный стол с ЧПУ с разрешением 0,001 градуса для позиционирования каждого отверстия. Цековки для болтов с потайной головкой обрабатываются с глубиной ±0,02 мм, чтобы ваш крепеж находился точно на заданной высоте. Для вентилируемых роторных узлов мы можем обработать вентиляционные каналы на носителе инструментом с радиусом 0,5 мм, чтобы избежать концентраторов напряжений. Отправьте нам ваш CAD-файл — мы запрограммируем его в течение 4 часов.
Поставка сырья и прослеживаемость для тормозных компонентов
Мы закупаем алюминий и сталь на сертифицированных заводах в Китае и Тайване с прилагаемыми сертификатами на материалы. Каждая плавка материала регистрируется по номеру партии, и мы отслеживаем ее до серийного номера конечной детали. Это критически важно для автомобильной и автоспортивной отраслей, где требуется полная прослеживаемость для проверок безопасности. Если вам нужен конкретный завод или страна происхождения, мы можем это обеспечить — просто укажите это в вашем запросе.
Варианты финишной обработки поверхности, продлевающие срок службы роторного носителя
Голые обработанные поверхности подходят для прототипов, но для серийного производства мы рекомендуем анодирование для алюминия (твердое анодирование толщиной 50 мкм) или фосфатирование для стали. Эти покрытия предотвращают гальваническую коррозию между ротором и ступицей. Мы также предлагаем вибрационную зачистку заусенцев, которая удаляет все острые кромки без влияния на допуски. Средняя стоимость финишной обработки составляет от $0,50 до $2,00 за деталь, в зависимости от размера и количества.
Упаковка и доставка: без ржавчины, без повреждений, вовремя
Каждая токарно-фрезерная деталь тормозного диска с ЧПУ индивидуально заворачивается в антикоррозионную бумагу VCI, затем помещается в картонную коробку с пенопластовой подкладкой. Для стальных деталей мы добавляем пакет с осушителем внутрь пластикового пакета. Мы отправляем через DHL или FedEx для небольших заказов (3-5 дней до США или ЕС) и морским транспортом для заказов свыше 100 кг. Наша логистическая команда отслеживает каждую поставку и отправляет вам номер отслеживания в момент выхода с завода.
Параметр
Значение
Материалы
6061-T6 Al, сталь 4140, нержавеющая сталь 304
Диапазон диаметров
от 20 мм до 600 мм
Диапазон толщин
от 3 мм до 80 мм
Твердость (сталь)
28-32 HRC (стандарт), 38-42 HRC (опционально)
Твердость (алюминий)
Закалка T6, 95 HB
Допуск обработки
±0,005 мм
Биение (TIR)
0,02 мм стандарт, 0,015 мм со шлифовкой
Чистота поверхности
Ra 1,6 мкм на уплотнительных поверхностях
Позиционирование отверстий под болты
±0,01 мм угловое
Срок изготовления
8 дней прототип, 15 дней серийное производство
Минимальный заказ
Без минимального заказа для прототипов; 50 шт. для серийного производства
Отчет о контроле
КИМ + биение + твердость, PDF прилагается
Каков минимальный объем заказа для токарно-фрезерных деталей тормозных дисков с ЧПУ?
Для заказов на прототипы минимального объема нет — мы можем изготовить одну деталь для тестирования. Для серийного производства стандартный минимум составляет 50 штук, но мы можем снизить его до 10 штук, если вы согласны на немного более высокую цену за единицу из-за настройки.
Можете ли вы обработать деталь тормозного ротора по моей 3D-модели или эскизу?
Да, мы принимаем файлы STEP, IGES или PDF-чертежи. Наши инженеры проверяют файл в течение 4 часов и указывают на возможные проблемы с допусками, толщиной стенок или выбором материала до того, как мы предоставим расценку.
Как вы гарантируете качество каждой партии?
Мы используем внутрипроцессное зондирование на станке с ЧПУ для проверки ключевых размеров до снятия детали с приспособления, а затем полную проверку на КИМ образца из каждой партии. Отчет о контроле прилагается к каждой поставке.
Каков минимально возможный срок изготовления для срочной детали ротора?
Для одного прототипа из стандартного алюминия или стали мы можем отправить в течение 5 рабочих дней, используя экспресс-обработку на ЧПУ. Для серийных объемов самый быстрый срок, который мы выполнили, — 10 дней для 200 штук, с использованием круглосуточного графика работы.
Готовы получить расценку на ваши токарно-фрезерные детали тормозных дисков с ЧПУ? Отправьте ваш чертеж на sc@bquq.com или в WhatsApp +86 13713157787. Мы предоставим вам точную расценку в течение 12 часов — без скрытых затрат, без минимального заказа для прототипов. Нужно сначала понять ограничения инструмента? Смотрите наше руководство по выбору режущего инструмента для ЧПУ для выбора инструмента в зависимости от материала. Беспокоитесь о допусках на тонких участках? Ознакомьтесь с нашим руководством по допускам обработки на ЧПУ для информации о том, что достижимо на малых элементах. А если вы планируете экологичную цепочку поставок, мы следуем практикам из нашего руководства по устойчивому производству — весь лом перерабатывается, и мы используем энергоэффективные шпиндели. Это прецизионное производство, сделанное в Китае, с контролем качества BQUQ, который вы можете проверить.