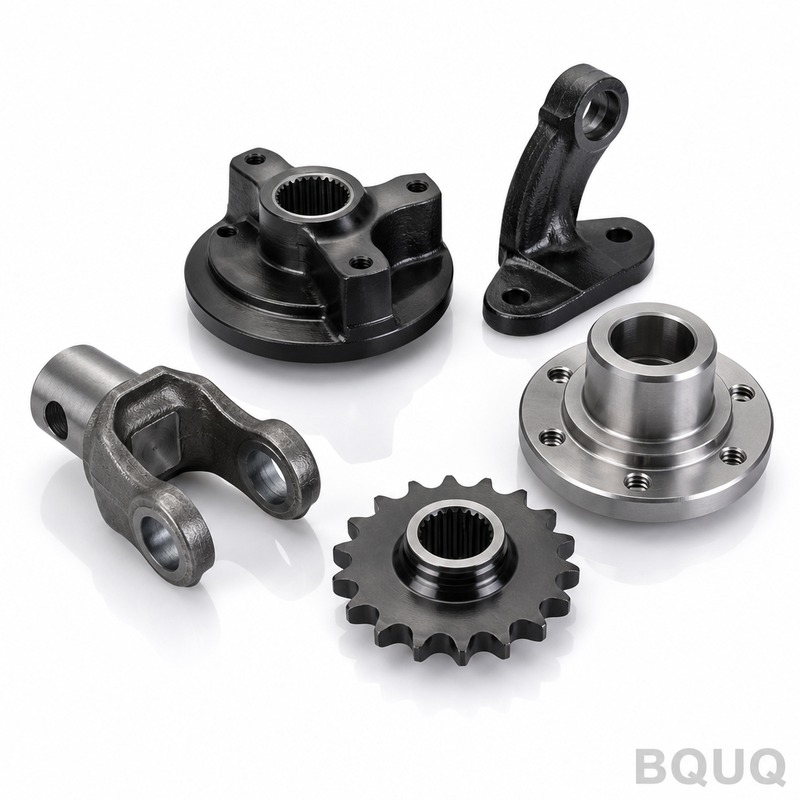
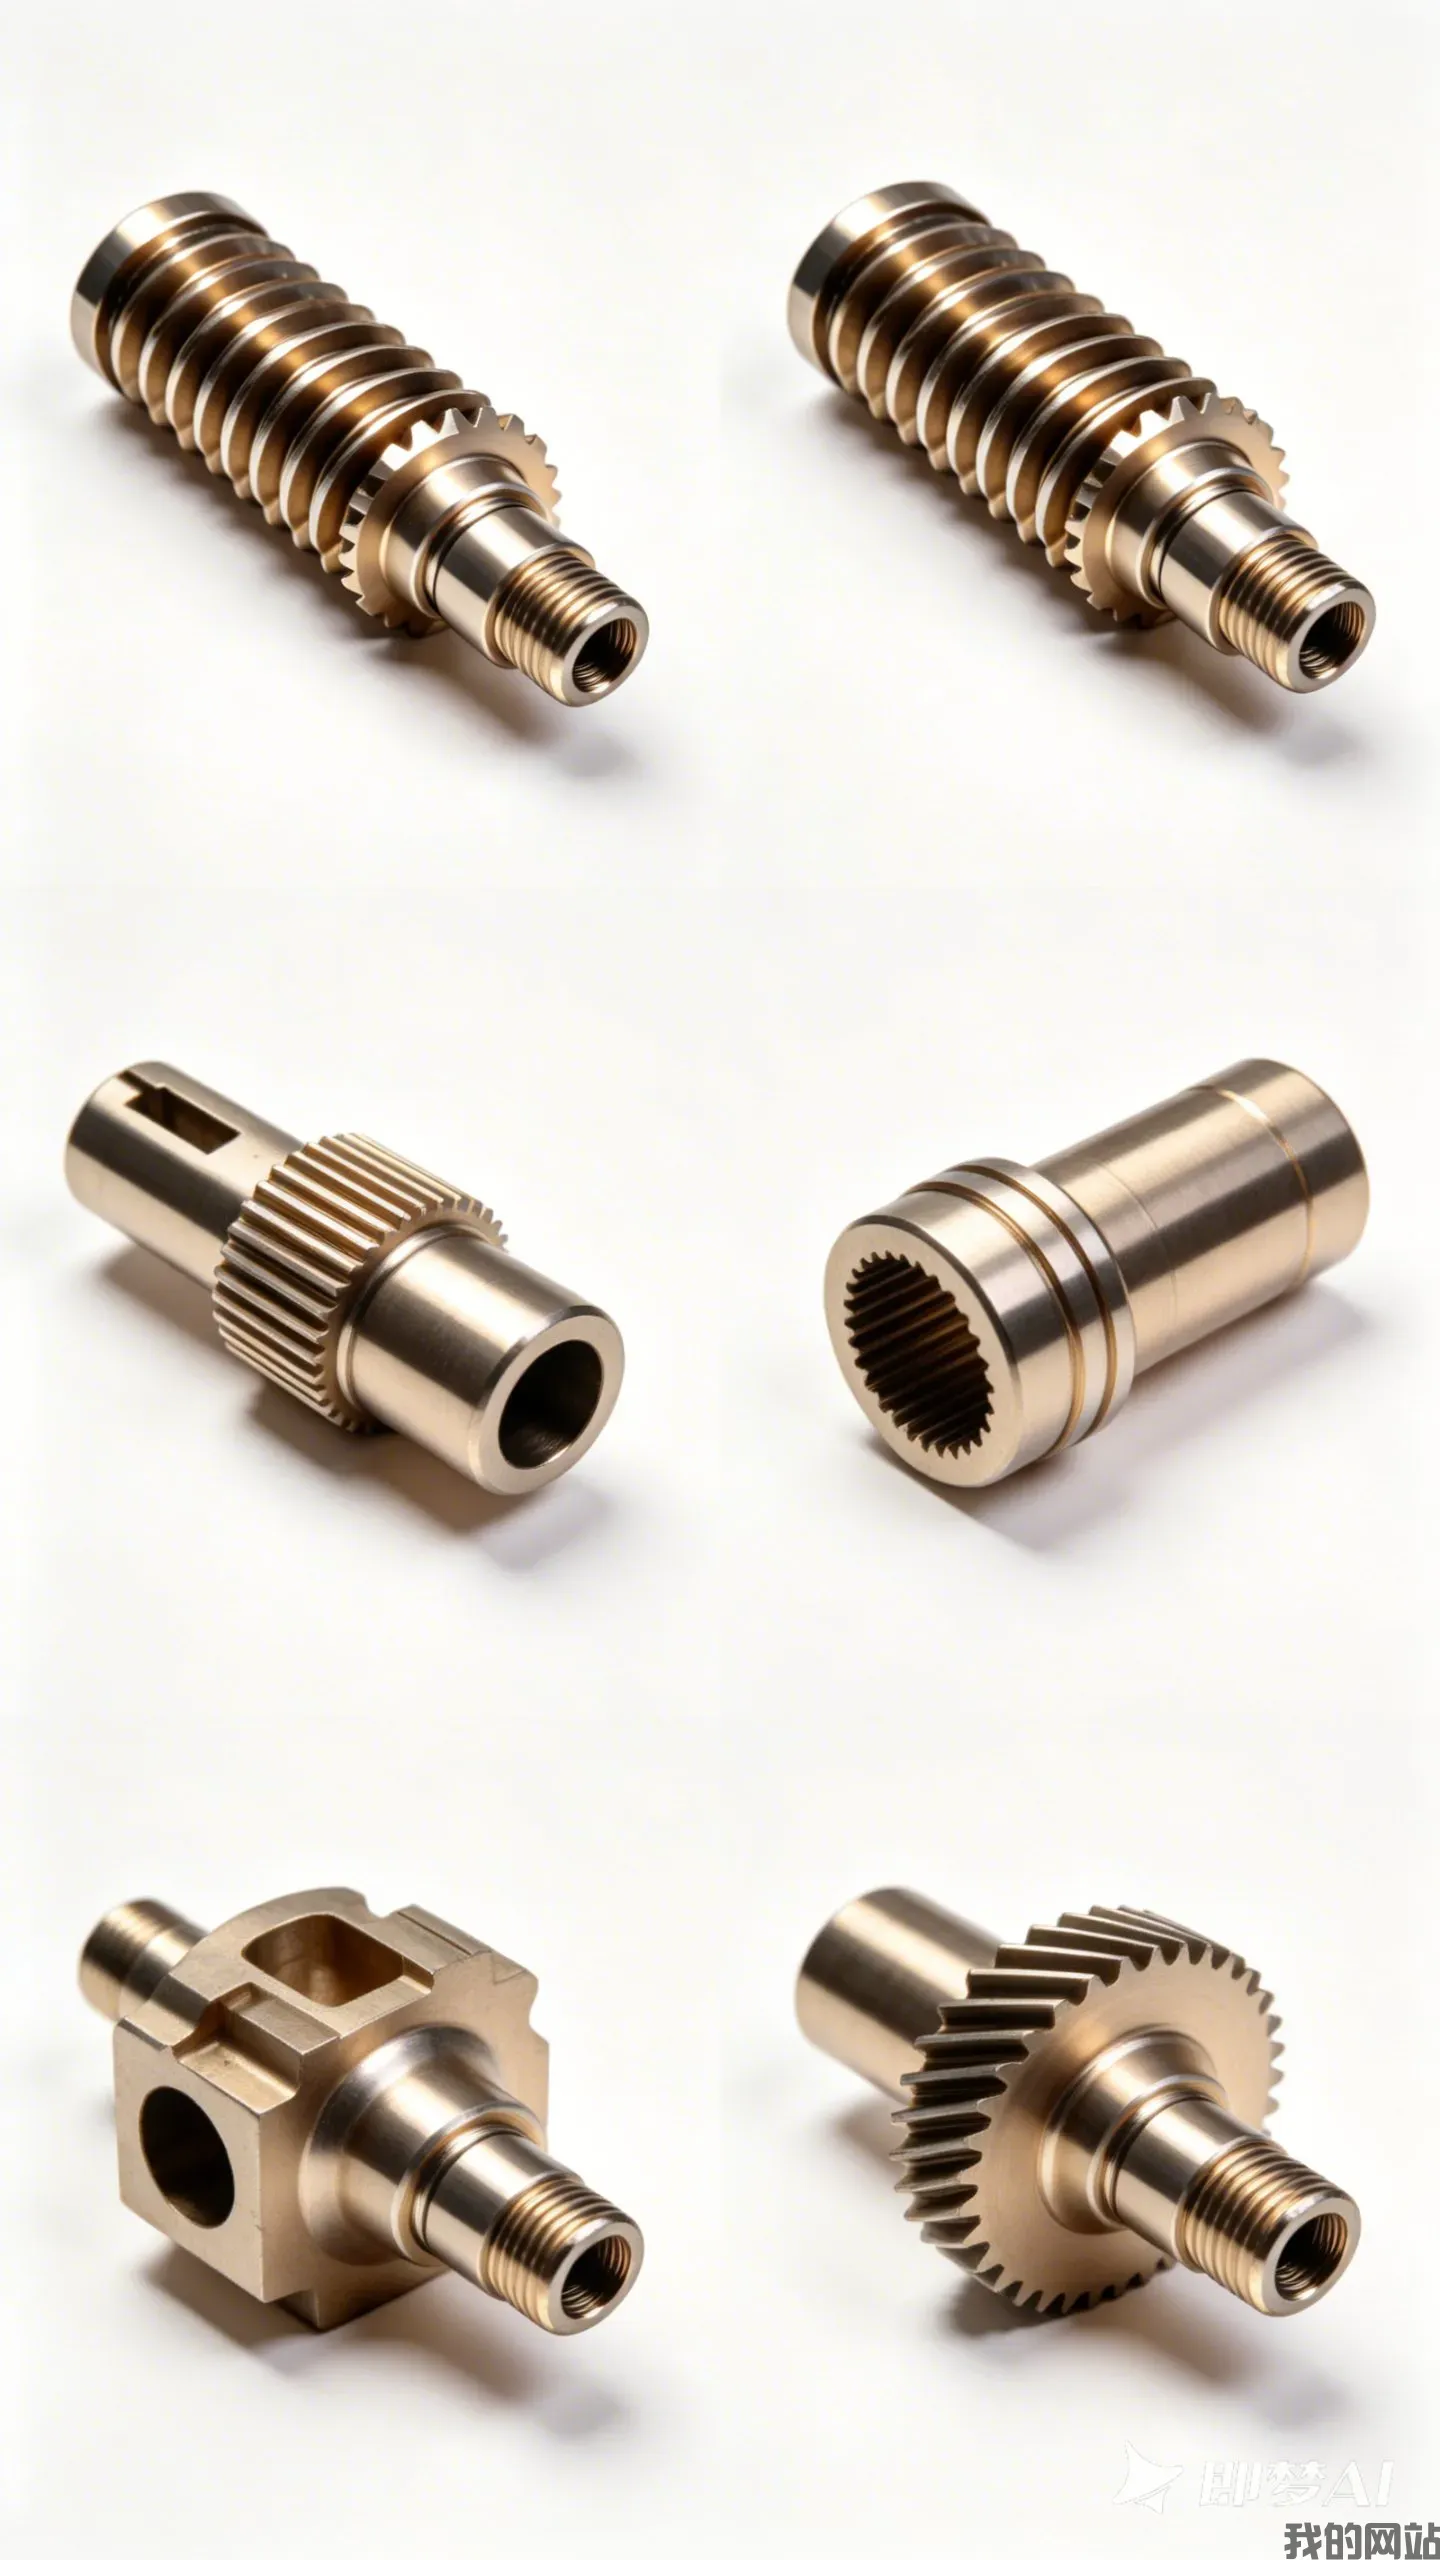
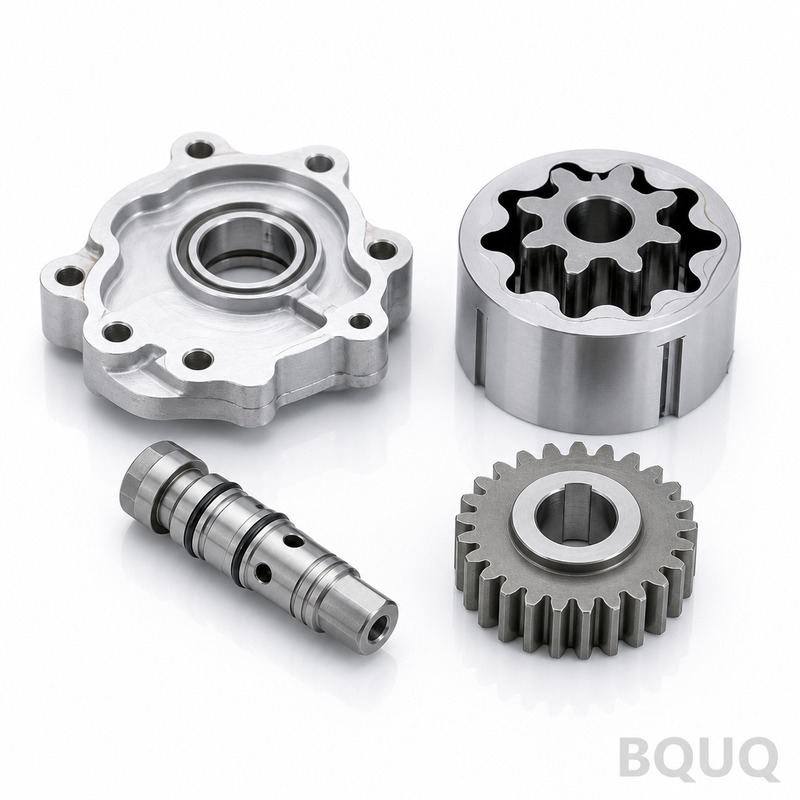
Что это за детали и ключевые технические показатели Это CNC-обработанные компоненты для комбайнов, сеялок, опрыскивателей и почвообрабатывающего оборудования — кронштейны, ступиц
BQUQ CNC-обработанные детали для сельскохозяйственной техники – точность, без минимального заказа
Что это за детали и ключевые технические показатели Это CNC-обработанные компоненты для комбайнов, сеялок, опрыскивателей и почвообрабатывающего оборудования — кронштейны, ступицы, звездочки, валы и
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что это за детали и ключевые технические показатели
Это CNC-обработанные компоненты для комбайнов, сеялок, опрыскивателей и почвообрабатывающего оборудования — кронштейны, ступицы, звездочки, валы и рычаги подвески. Вы получаете позиционный допуск ±0,005 мм, биение 0,01 мм на цилиндрических поверхностях и шероховатость поверхности до Ra 0,8 мкм. Твердость материала достигает 45 HRC после термической обработки. От чертежа до отгрузки стандартный срок поставки составляет 5 рабочих дней для прототипов и 15 дней для серийного производства. Это прецизионное производство, изготовленное в Китае, без минимального заказа — закажите одну деталь или десять тысяч.
Почему рычаги подвески сеялки требуют биения 0,01 мм
Рычаги подвески сеялки совершают тысячи колебаний за сезон. Если биение отверстия превышает 0,01 мм, втулка изнашивается неравномерно — появляется люфт в посевной секции, глубина заделки семян варьируется на 3-5 мм, и урожайность падает. Мы обрабатываем эти рычаги на 4-осевых CNC-фрезерных станках, затем проверяем биение индикатором в трех точках вдоль отверстия. Мы выдерживаем этот допуск 0,01 мм даже на закаленных стальных деталях, а не только на мягком алюминии. Это разница между деталью, которая служит 2000 акров, и той, которая служит 10 000.
Материалы и термическая обработка для почвообработки и уборочных работ
Мы используем сталь 42CrMo4 или 4140 для валов и ступиц, алюминий 6061-T6 для легких кронштейнов штанг опрыскивателя. Для изнашиваемых деталей, таких как держатели лап, мы применяем пружинную сталь 65Mn, закаленную до 45-50 HRC. Термическая обработка выполняется в вакуумных печах на нашем производстве — без окалины, без обезуглероживания, без деформации. Мы также предлагаем химическое никелирование (толщина 0,01 мм) для деталей, контактирующих с удобрениями и пестицидами, которые разрушают стандартные цинковые покрытия менее чем за 300 часов солевого тумана.
Как мы обрабатываем тонкостенные кронштейны штанг опрыскивателя без деформации
Кронштейны штанг опрыскивателя часто имеют толщину стенки 2 мм из 6061-T6. Стандартная обработка нагревает деталь, вызывая деформацию 0,05 мм и более. Наше решение: черновая обработка при 8000 об/мин с радиальным врезанием 30%, затем охлаждение детали в приспособлении в течение 30 минут, затем чистовая обработка при 12000 об/мин с глубиной резания 0,2 мм. Этот двухэтапный процесс обеспечивает плоскостность 0,02 мм на длине 150 мм. Мы описали этот метод в нашем руководстве по выбору режущего инструмента для CNC — разные геометрии инструмента для черновой и чистовой обработки являются ключом к предотвращению нагрева.
Контроль качества перед каждой отгрузкой — не просто выборочная проверка
Каждая сельскохозяйственная деталь получает отчет КИМ, а не выборочную проверку. Мы измеряем критические размеры на координатно-измерительной машине Zeiss с разрешением 0,001 мм. Для резьбовых позиций используем резьбовые калибры. Для твердости проводим испытания на твердомере Роквелла в трех точках. Мы фотографируем каждую деталь на калиброванной сетке для справки. Вы получаете отчет в формате PDF с номером партии, датой и штампом оператора. Если размер выходит за пределы допуска, деталь выбраковывается — без переделки, поскольку переделка изменяет структуру зерна и остаточные напряжения.
Размеры партий и сроки поставки — от одного прототипа до 50 000 единиц
Отсутствие минимального заказа — это не маркетинговый ход. Мы изготавливаем единичный прототип для фермера-изобретателя, тестирующего новую конструкцию сошника, и выполняем годовые контракты на 50 000 единиц для OEM-производителей. Для прототипов срок поставки составляет 3-5 дней — мы ускоряем процесс, потому что вам нужно протестировать до посевного сезона. Для серийного производства мы указываем 15 рабочих дней, но мы отгружали 20 000 деталей за 10 дней, когда окно уборки урожая у клиента сдвинулось. Мы постоянно держим на складе 2000 кг стали 4140 и 500 кг алюминия 6061-T6.
Варианты шероховатости поверхности и покрытий для агрессивных фермерских сред
Ra 0,8 мкм является стандартом для уплотнительных поверхностей. Для концов валов, работающих в подшипниках со смазкой, мы достигаем Ra 0,4 мкм — это снижает трение на 15% и продлевает срок службы уплотнений. Покрытия: прозрачное анодирование (8-12 мкм) для алюминия, черное оксидирование для стали (антизадирное), цинк-никель (15 мкм) для зон с высоким содержанием соли. Мы также предлагаем анодирование с пропиткой тефлоном для деталей, скользящих по почве, что снижает сопротивление и износ на 30% по сравнению с голым алюминием.
Недавно обработанные детали — реальные примеры
В прошлом месяце мы отгрузили 1200 приводных звездочек наклонной камеры комбайна из стали 4140, 40 HRC, с допуском отверстия 0,008 мм. В настоящее время мы обрабатываем 300 пальцев шарниров штанг опрыскивателя — диаметр 25 мм, длина 180 мм, с допуском прямолинейности 0,01 мм. Мы также выполнили индивидуальный заказ на 50 рычагов очистителей рядков сеялки из стали 65Mn, закаленных до 48 HRC, с плоскостностью 0,02 мм на монтажной поверхности. Все детали прошли контроль на КИМ. Для определения допусков и реалистичных спецификаций прочитайте наше руководство по допускам CNC-обработки перед финализацией чертежа.
| Спецификация | Значение | Примечания | | --- | --- | --- | | Материал | 4140, 42CrMo4, 65Mn, 6061-T6, 7075-T6 | Также 303/304 нерж. сталь, латунь, POM | | Твердость | 25-50 HRC | Отпущенная, цементованная или сквозная закалка | | Допуск на размеры | ±0,005 мм | На обработанные отверстия и критические поверхности | | Биение | 0,01 мм | На цилиндрические поверхности, проверено на КИМ | | Шероховатость поверхности | Ra 0,4 – 1,6 мкм | Ra 0,4 для уплотнений, Ra 0,8 стандарт | | Плоскостность | 0,02 мм / 150 мм | Для тонкостенных кронштейнов | | Резьбы | M2 – M30, UNC, UNF | Класс 2A/2B, контроль резьбовыми калибрами | | Макс. размер детали | 800 x 500 x 400 мм | Больше — через сегментную сварку | | Срок поставки | 3-5 дней прототип, 15 дней серия | Возможно ускорение | | Минимальный заказ | 1 деталь | Без минимального заказа, всегда | | Покрытие | Анодирование, черное оксидирование, цинк-никель, химическое никелирование | Солевой туман 300+ часов |
Действительно ли нет минимального заказа для CNC-обработанных деталей сельскохозяйственной техники?
Да, ноль минимума — мы изготавливаем один прототип или одну серийную деталь с одинаковым качеством на единицу, просто с несколько более высокой стоимостью наладки для единичных заказов.
Можете ли вы точно соответствовать размерам нашего существующего номера детали?
Пришлите чертеж или образец детали — мы проведем обратное проектирование на нашей КИМ и сопоставим все критические размеры, резьбы и шероховатость поверхности в пределах допусков, указанных выше.
Как вы обеспечиваете контроль качества для партии из 5000 деталей?
Мы проводим контроль первой детали, затем промежуточные проверки каждые 50 деталей и финальный контроль на КИМ 5% партии с полной прослеживаемостью до номера плавки и оператора.
Какой самый быстрый срок поставки, если мне нужны детали за 3 дня?
Для прототипов до 10 деталей мы можем обработать и отгрузить за 3 дня по экспресс-каналу — для этого требуется чистый 2D-чертеж и стандартный материал с нашего склада.
Отправьте ваш чертеж для получения точных расценок в течение 12 часов — мы подтвердим материал, допуски, покрытие и точную цену. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Без минимального заказа, прецизионное производство, изготовлено в Китае, и ваши детали отгружаются с полным отчетом КИМ.