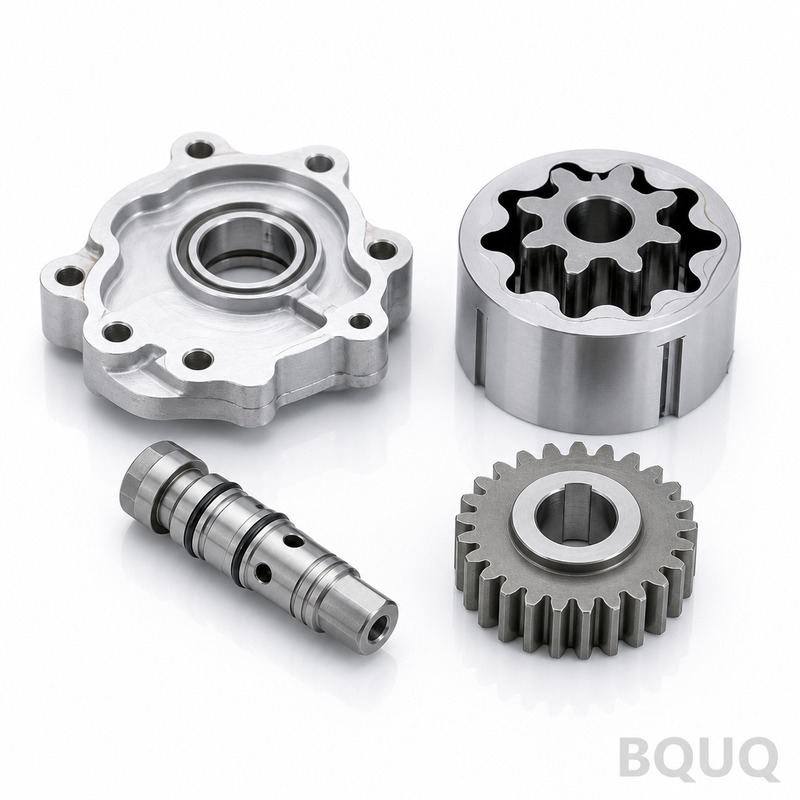
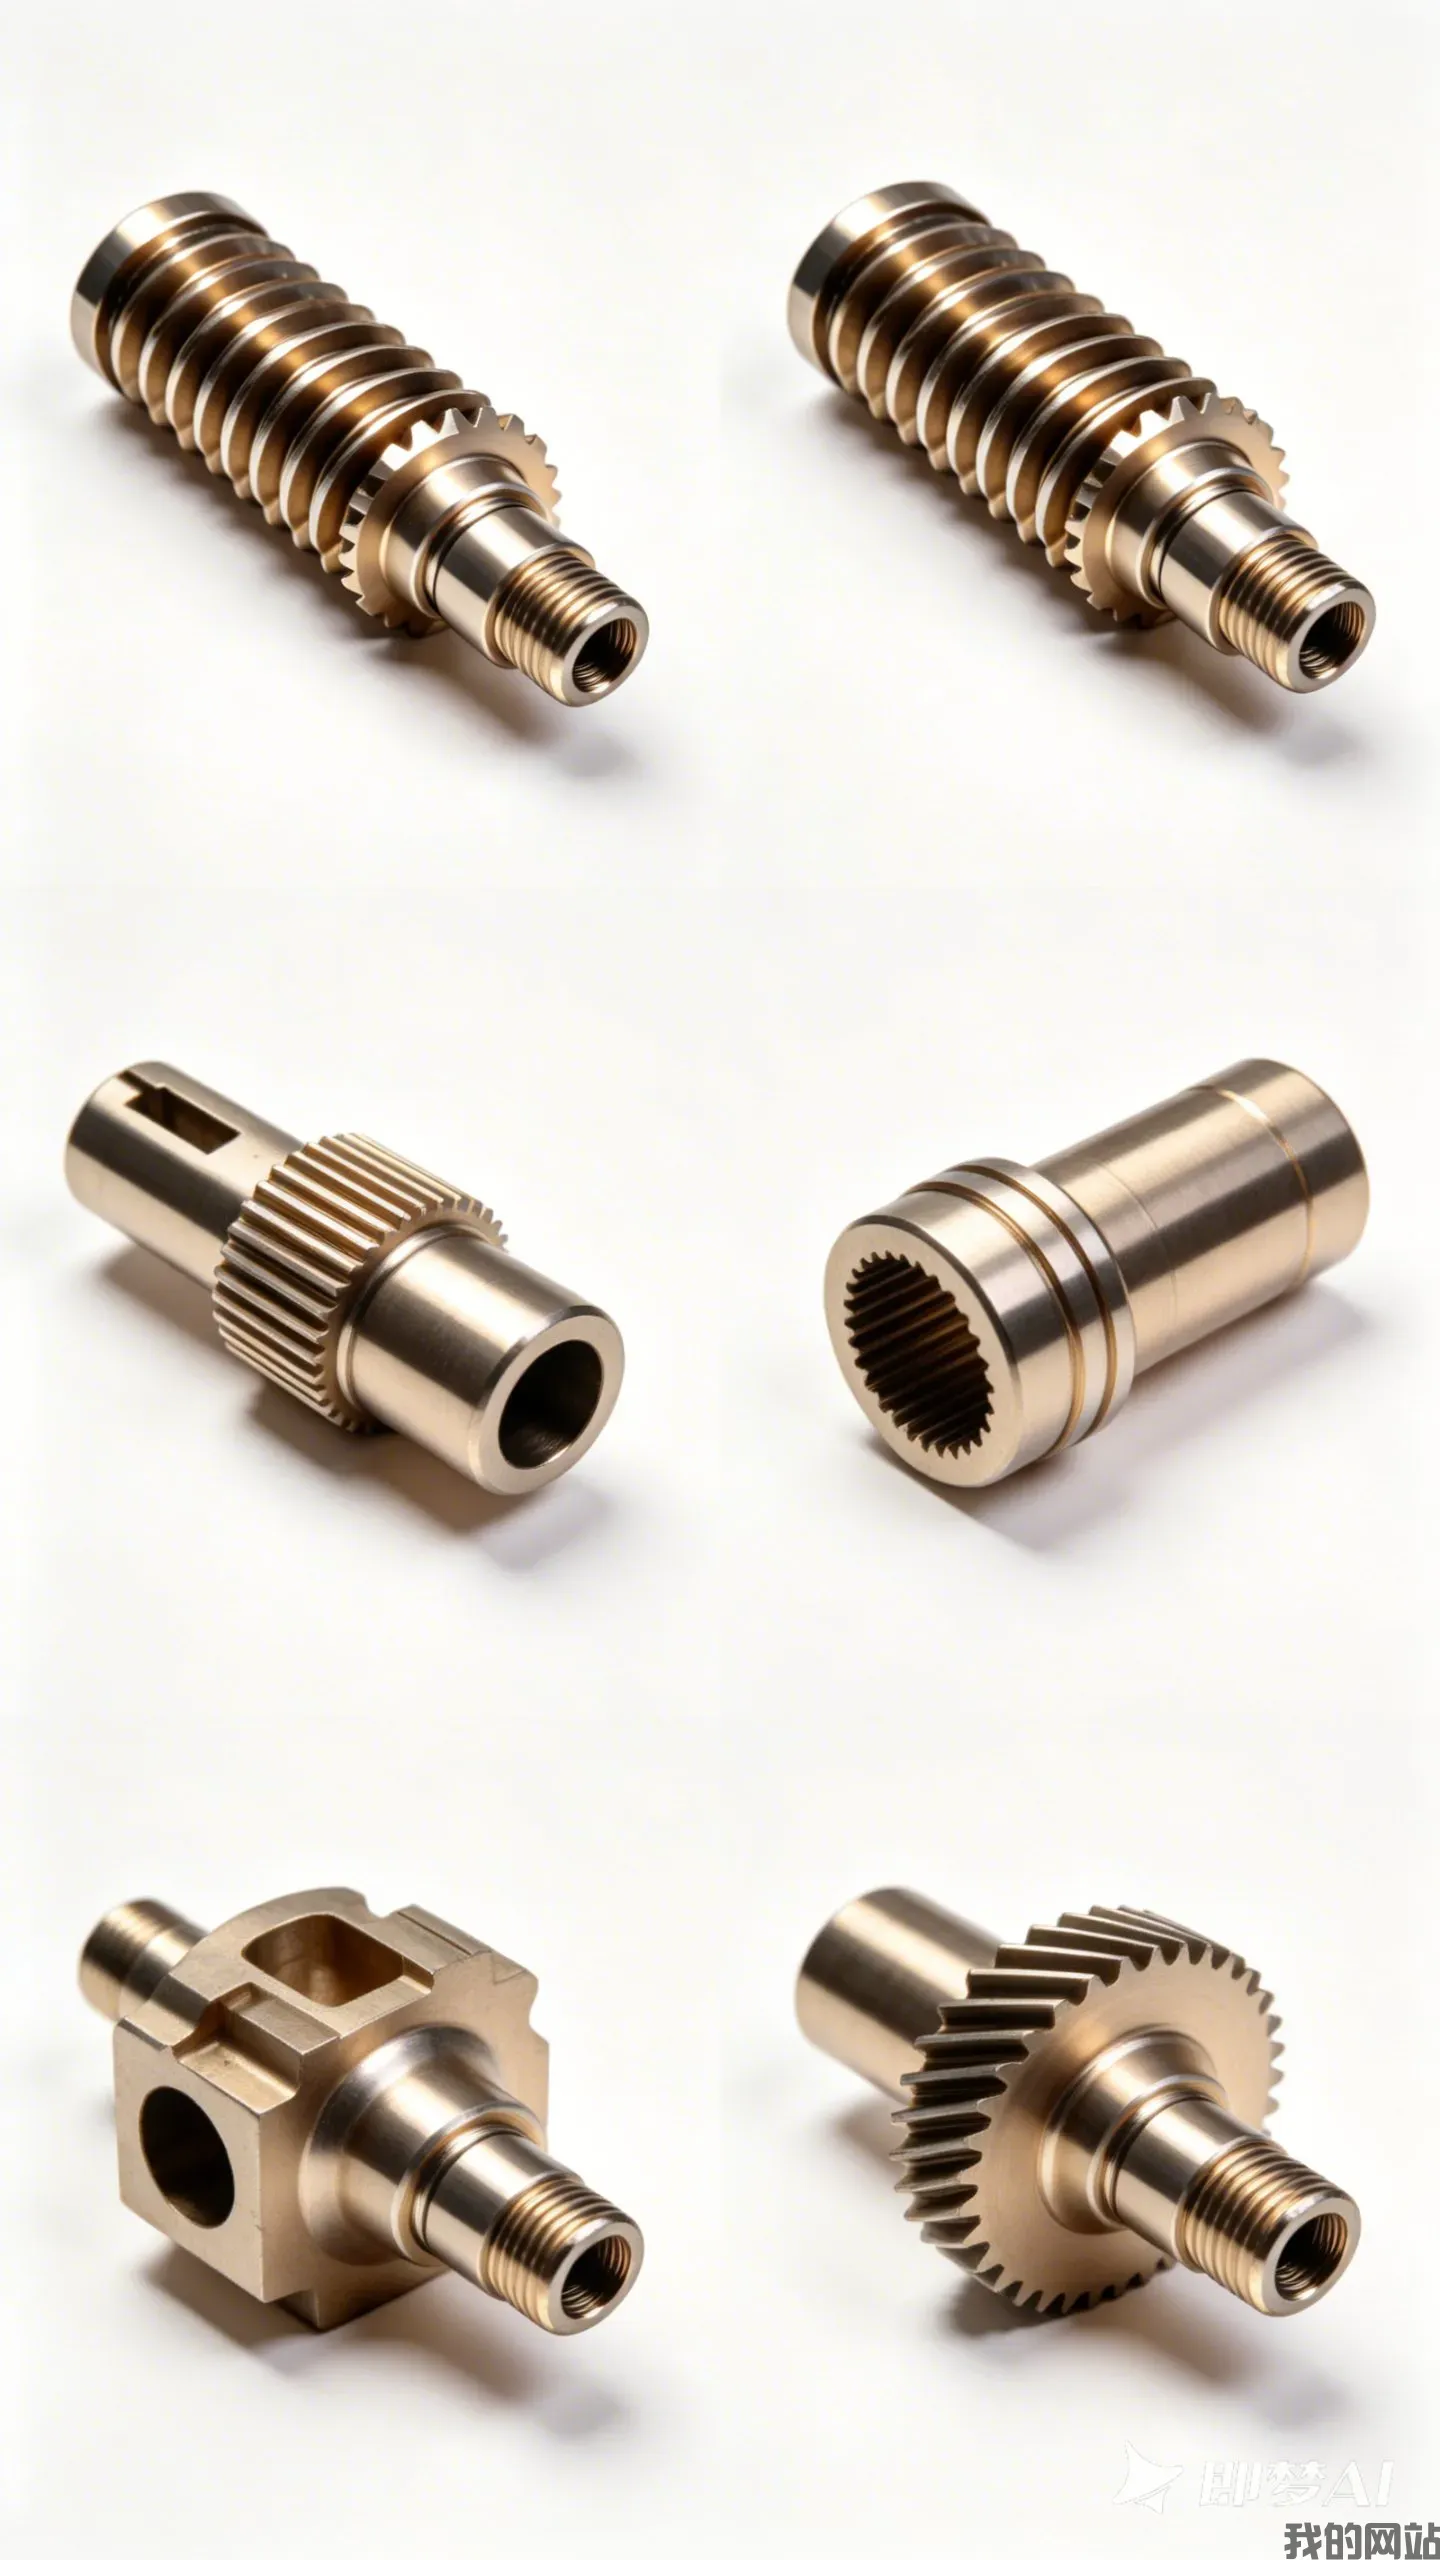
Что делают эти детали масляного насоса и насколько точно мы их изготавливаем Эти детали масляного насоса с ЧПУ-обработкой — это точные металлические компоненты: шестерни, роторы,
Детали масляного насоса с ЧПУ-обработкой | BQUQ Точное производство Китай
Что делают эти детали масляного насоса и насколько точно мы их изготавливаем Эти детали масляного насоса с ЧПУ-обработкой — это точные металлические компоненты: шестерни, роторы, корпуса, валы и плас
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что делают эти детали масляного насоса и насколько точно мы их изготавливаем
Эти детали масляного насоса с ЧПУ-обработкой — это точные металлические компоненты: шестерни, роторы, корпуса, валы и пластины давления, которые поддерживают гидравлическое давление и поток в автомобильных, промышленных и судовых насосах. Мы выдерживаем допуски до ±0,005 мм (половина человеческого волоса), биение менее 0,01 мм и шероховатость поверхности до Ra 0,4 мкм — поэтому ваш насос работает тише, меньше протекает и служит дольше. Типичный срок изготовления — 7 дней для прототипов, 15 дней для серийного производства, и мы можем закалять детали до 58 HRC для износостойкости.
Мы — завод точного производства с 20-летним опытом в Дунгуане, Китай, специализирующийся на ЧПУ-обработке, штамповке, пружинах и радиаторах. Эта страница посвящена одному: деталям масляного насоса, которые точно соответствуют вашему чертежу — без отговорок и сюрпризов.
Почему героторные и серповидные насосы выходят из строя без точного зазора между лопастями
Эффективность масляного насоса зависит от зазоров между внутренним и внешним роторами (геротор) или между серпом и шестернями. Если зазор слишком велик, масло проскальзывает обратно, и давление падает. Если слишком мал — детали заклинивает. Наши обрабатывающие центры с ЧПУ выдерживают профили лопастей с допуском ±0,005 мм, и мы используем КИМ (координатно-измерительную машину) для контроля каждого критического размера. Это означает, что объемный КПД остается выше 92% в большинстве конструкций, и вы избегаете отказов в полевых условиях из-за кавитации или потери давления.
Наши 5-осевые фрезерные станки с ЧПУ и токарные автоматы швейцарского типа могут обрабатывать сложные геометрии роторов за один установ, исключая ошибки накопления. Мы также удаляем заусенцы и микро-полируем все масляные каналы, чтобы предотвратить засорение системы частицами — частую причину преждевременного износа подшипников.
Материалы и термическая обработка для долгого срока службы насоса
Мы обрабатываем детали масляного насоса из стали 1144 stress-proof, цементуемой стали 8620, нержавеющей стали 440C, алюминия 6061-T6 и бронзы (C93200). Для дизельных насосов высокого давления мы рекомендуем 8620 с цементацией до 58-62 HRC, что дает твердую износостойкую поверхность с вязкой сердцевиной. Для алюминиевых корпусов мы используем 6061-T6 с твердым анодированием (эквивалент 50-55 HRC) для устойчивости к абразивному износу от загрязненного масла.
Термическая обработка выполняется на нашем производстве или у нашего партнера-поставщика — мы контролируем глубину цементации до 0,5-1,0 мм и никогда не отправляем детали без проверки твердости. Каждая партия получает отчет об испытании твердости по Роквеллу. Если требуется сквозная закалка, мы также выполняем ее — до 60 HRC на тонких сечениях.
Балансировка и контроль биения для высокоскоростных валов
Валы насоса, вращающиеся со скоростью 3000-6000 об/мин, не могут допускать биение выше 0,01 мм, иначе они будут вибрировать, изнашивать уплотнения и создавать шум. Мы обрабатываем валы в центрах, затем шлифуем опорные шейки подшипников до конечного допуска ±0,003 мм с шероховатостью поверхности Ra 0,2 мкм. Динамическая балансировка доступна по классу ISO 1940 G2.5, что является стандартом для автомобильных масляных насосов. Мы также проверяем биение на призмах с индикатором 0,0001 мм — каждый вал, а не выборку.
Если ваша конструкция включает шпоночный паз или шлицы, мы протягиваем или вырезаем их на проволочно-вырезном станке с соблюдением симметрии в пределах 0,01 мм. Это предотвращает неравномерное распределение нагрузки на шестерни насоса, что является причиной №1 преждевременного износа зубьев.
Контроль перед каждой отгрузкой — КИМ и пневматические калибры
Каждая деталь масляного насоса с ЧПУ-обработкой, которую мы отгружаем, проходит трехэтапный контроль: в процессе производства (оператор проверяет каждый час), финальный контроль (КИМ на критических элементах) и документация (полный отчет по размерам прилагается к каждой коробке). Мы используем КИМ Zeiss для сложных геометрий, таких как профили роторов и позиции отверстий. Для точных диаметров отверстий (например, 12,00 мм +0,01/-0,00 в корпусе) мы используем пневматические калибры с точностью 0,002 мм, что дает 100% контроль для высокообъемных деталей.
Мы также проверяем шероховатость поверхности профилометром (Ra, Rz, Rt) на уплотнительных поверхностях. Если требуется сертификат на материал (EN 10204 3.1), мы предоставляем его от завода-изготовителя. Без дополнительной платы — это часть нашей стандартной прослеживаемости.
Типичные характеристики деталей масляного насоса с ЧПУ-обработкой
Характеристика
Диапазон / Значение
Материалы
1144, 8620, 440C, 6061-T6, бронза C93200
Размеры деталей
5 мм – 300 мм диаметр; до 400 мм длина
Допуск (механическая обработка)
±0,005 мм стандартный; ±0,002 мм на шлифованных отверстиях
Ra 0,4 мкм стандартная; Ra 0,2 мкм на уплотнительных поверхностях
Класс балансировки
ISO 1940 G2.5 (опционально)
Срок изготовления (прототип)
7 дней
Срок изготовления (серия)
15-20 дней для 1000 шт.
Минимальный заказ
Без минимального заказа (1 шт. принимается для испытаний)
Контрольное оборудование
КИМ Zeiss, пневматические калибры, профилометр, твердомер Роквелла
Как мы работаем с прототипами и серийным производством без минимальных заказов
Мы принимаем заказы от 1 штуки до 100 000 штук. Для прототипов мы используем те же программы ЧПУ и инструмент, что и для серийного производства, поэтому то, что вы тестируете, — это именно то, что вы получаете в объеме. Отсутствие минимального заказа означает, что вы можете проверить свою конструкцию без обязательств по большому запасу. Для серийного производства мы используем специализированные приспособления и твердосплавный инструмент для снижения времени цикла — например, типичный героторный комплект (внутренний + внешний ротор) обрабатывается за 4 минуты, что дает себестоимость на 30-50% ниже, чем при локальной обработке, с сохранением точности.
Мы также предлагаем инженерные рекомендации по вашей конструкции до выставления расценок. Если мы видим способ снизить стоимость (например, изменить допуск с ±0,005 до ±0,01 на некритичной поверхности), мы сообщаем вам заранее. Это часть нашей услуги DFM (проектирование с учетом технологичности) — бесплатно с каждым запросом расценок.
Почему точное производство в Китае работает для вас (Сделано в Китае, без минимального заказа)
Вы можете скептически относиться к качеству зарубежного производства. Вот факты: наш завод сертифицирован по ISO 9001:2015, у нас 45 станков с ЧПУ (3-осевые, 4-осевые, 5-осевые), и мы экспортируем 90% нашей продукции в США, ЕС и Японию. Наш уровень брака составляет менее 0,3% за последние 12 месяцев. А поскольку мы находимся в Дунгуане, у нас есть доступ к крупнейшей в мире цепочке поставок сырья и инструмента, что позволяет нам сохранять конкурентоспособные цены. Вы получаете ту же точность, что и в немецкой или японской мастерской, но на 40% дешевле.
Доставка также быстрая — DHL express доставляет в США за 4-5 дней, и мы берем на себя всю экспортную документацию. Мы общаемся на английском напрямую с вашими инженерами и отвечаем на электронные письма в течение 4 рабочих часов (по китайскому времени).
Каков ваш минимальный заказ для деталей масляного насоса с ЧПУ-обработкой?
Наш минимальный заказ — ноль: мы принимаем единичный прототип для испытаний и предлагаем скидки за объем для партий свыше 500 штук.
Можете ли вы обрабатывать детали из моего конкретного материала или по моей спецификации термообработки?
Да, мы можем обрабатывать любые коммерческие сплавы (сталь, нержавеющую сталь, алюминий, бронзу, титан), и мы выполняем термообработку, гальванические покрытия и анодирование на нашем производстве или у сертифицированных партнеров.
Как вы гарантируете качество критических размеров, таких как допуск отверстия?
Мы используем КИМ Zeiss для полной 3D-инспекции, пневматические калибры для диаметров отверстий, и мы включаем отчет по размерам в каждую отгрузку — без дополнительной платы.
Каков ваш типичный срок изготовления для серийных заказов?
Прототипы отгружаются за 7 дней, а серийные заказы на 1000 штук — за 15-20 дней; мы можем ускорить до 10 дней за дополнительную плату в 10%.
Получите твердые расценки в течение 12 часов — отправьте свой чертеж сегодня
Отправьте нам свой 2D-чертеж или 3D-файл STEP, и мы вернем твердые расценки с ценой за единицу, стоимостью инструмента (если применимо), сроком изготовления и примечанием DFM в течение 12 часов. Мы не попросим предоплату, пока вы не одобрите образец. Для срочных запросов звоните или пишите нам напрямую в WhatsApp.
Эл. почта: sc@bquq.com | WhatsApp: +86 13713157787