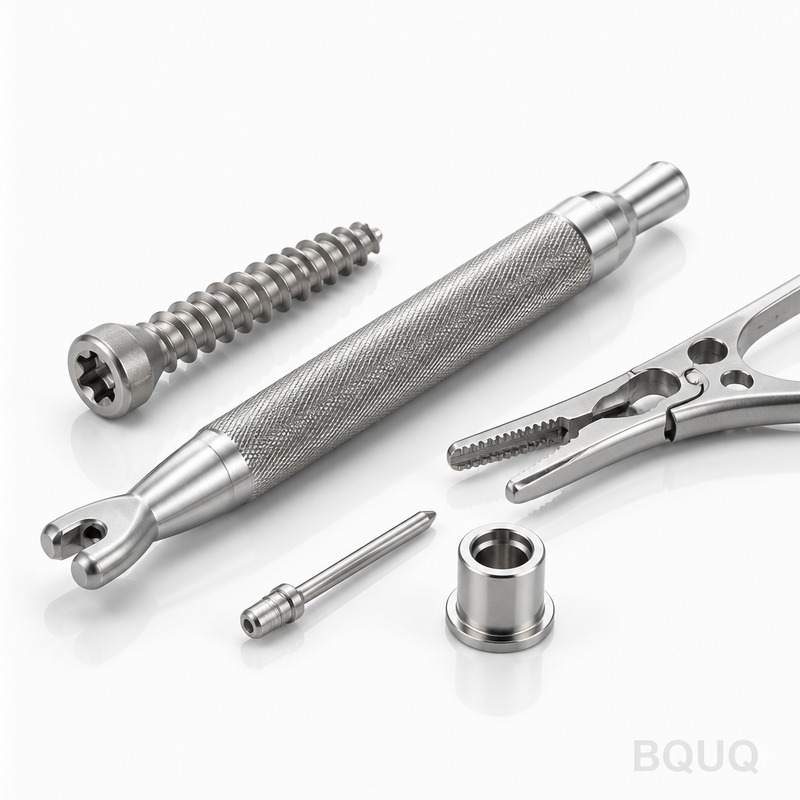
Медицинские детали из титана с ЧПУ-обработкой: созданы для имплантационной повторяемости Это наша основная продуктовая линейка: титановые компоненты для хирургических инструменто
Медицинские детали из титана с ЧПУ-обработкой BQUQ | Прецизионное производство
Медицинские детали из титана с ЧПУ-обработкой: созданы для имплантационной повторяемости Это наша основная продуктовая линейка: титановые компоненты для хирургических инструментов, пробных наборов и
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Медицинские детали из титана с ЧПУ-обработкой: созданы для имплантационной повторяемости
Это наша основная продуктовая линейка: титановые компоненты для хирургических инструментов, пробных наборов имплантатов, костных винтов и ортопедических направителей для сверления, обработанные на 5-осевых центрах DMG MORI. Вы получаете позиционный допуск ±0.005 мм, биение ≤0.005 мм на критических диаметрах и стандартный срок поставки 10 дней от утверждения чертежа до отгрузки. Мы поддерживаем твердость 30–48 HRC в зависимости от марки (Ti-6Al-4V ELI отожженный), и каждая партия поставляется с полным отчетом CMM.
Почему мы обрабатываем титан на выделенных 5-осевых линиях, а не на общих ЧПУ-станках
Титан наклепывается и вибрирует. Если мы разделяем шпиндель со стальными деталями, микровибрации разрушают качество поверхности и создают остаточные напряжения. BQUQ использует отдельную ячейку из пяти станков DMG MORI DMU 50 только для медицинского титана. Мы применяем внутреннюю подачу охлаждающей жидкости под высоким давлением 80 бар через держатель инструмента, что ломает стружку и предотвращает налипание. Результат: стабильная шероховатость Ra 0.2–0.4 мкм на поверхностях контакта с костью, отсутствие переделок и выход годных с первого раза 99.2% за 2024 год.
Марки материалов, которые мы храним на складе для немедленной обработки
Мы не ждем ваш материал. Наш склад содержит круглый пруток и плиту ASTM F136 (Ti-6Al-4V ELI), ASTM F67 (Grade 2 CP титан) для имплантатов и Ti-6Al-7Nb (ASTM F1295) для высокоизносостойких сочленяющихся деталей. Весь материал поставляется с MTR (сертификатом испытаний завода-изготовителя) и 100% ультразвуковым контролем прутка. Нужен конкретный размер зерна или бета-отожженная структура? Мы закупаем по вашей спецификации — но стандартный срок поставки составляет 10 дней, потому что распространенные марки уже на складе.
Качество поверхности и анодирование, выдерживающее циклы автоклавирования
Простая механическая обработка недостаточна для хирургии. Мы предлагаем три варианта поверхности: (1) дробеструйная обработка с финишем 3–5 мкм для врастания кости, (2) механическая полировка до Ra 0.2 мкм для сочленяющихся поверхностей, (3) анодирование типа II при 40–60 В для цветовой кодировки — синий, золотой, фиолетовый — которое не отслаивается после 500 циклов автоклавирования (испытано по ISO 17664). Для лазерной маркировки мы наносим UDI-коды высотой 0.3 мм с помощью 5-осевого волоконного лазера, читаемые после 200 циклов.
Контроль биения на длинных тонких титановых валах
Длинные костные сверла и направляющие штифты сложны: они прогибаются под действием силы резания. Стандартная практика дает биение 0.03 мм. Мы делаем лучше. Мы обрабатываем между центрами с подвижным задним центром и используем люнет для деталей длиннее 100 мм. Для вала сверла длиной 150 мм мы обеспечиваем полное показание биения (TIR) ≤0.008 мм. Это проверяется на кругломере Talyrond 585, а не на призмах. Мы указываем TIR в протоколе контроля — без догадок.
Контроль перед каждой отгрузкой: CMM, оптическая система и измерение твердости
Каждая партия медицинских деталей из титана с ЧПУ-обработкой проходит три этапа контроля. Сначала координатно-измерительная машина Zeiss сканирует критические элементы (отверстия, резьбы, карманы) в соответствии с вашими GD&T по ASME Y14.5-2018. Затем оптическая система Keyence IM-8000 проверяет дефекты поверхности и кромки при увеличении 20×. Третий этап — твердомер Роквелла подтверждает твердость на самой детали (не на образце) для любой термообработанной детали. Мы прикладываем PDF и CSV с сырыми данными — без выборочных цифр. Если размер отклоняется, мы останавливаем производство, а не отгружаем.
Резьбы и совместимость с костными винтами: мы нарезаем, а не раскатываем, для малых диаметров
Для винтов меньше M3 раскатка резьбы ненадежна на титане из-за наклепа. Мы нарезаем резьбу однорезцовым инструментом на токарном станке швейцарского типа с радиусом пластины 0.2 мм, достигая профиля 60° с погрешностью шага ≤0.02 мм на длине 10 мм. Для M3–M6 мы используем вихревое фрезерование резьбы на главном шпинделе — быстрее и прочнее, чем нарезание. Мы проверяем калибром-пробкой и трехпроволочным методом измерения шага. Если вы указываете нестандартную форму резьбы (например, асимметричную для губчатой кости), мы программируем ее непосредственно из вашего CAD без дополнительных затрат на инструмент.
Термообработка и снятие напряжений для долгосрочной размерной стабильности
Титановые детали с остаточными напряжениями будут деформироваться после обработки — иногда на 0.02 мм, иногда больше, в зависимости от толщины стенки. Чтобы предотвратить это, мы выполняем отжиг для снятия напряжений при 650–700°C в течение 1–2 часов в вакуумной печи (с заполнением аргоном) для любой детали с толщиной стенки менее 1.5 мм или длиной более 80 мм. Для пробных компонентов имплантатов мы также предлагаем старение до состояния Ti-6Al-4V ELI (макс. 48 HRC) для повышения износостойкости. Мы не пропускаем этот этап, если вы явно не укажете "без снятия напряжений" в заказе.
Упаковка и прослеживаемость: без бумаги, полное соответствие UDI
Мы отгружаем в совместимых с чистыми помещениями антистатических лотках с индивидуальными ячейками для каждой детали. Каждый лоток имеет 2D DataMatrix-код, связанный с записью партии: номер плавки материала, версия ЧПУ-программы, идентификатор оператора, результаты контроля и дата. Это соответствует требованиям FDA 21 CFR Part 820 к прослеживаемости. Мы также предоставляем сертификат соответствия (CoC), подписанный нашим менеджером по качеству. Для стерильной упаковки мы можем вакуумно запаять в пакеты Tyvek (ISO 11607) без дополнительной платы — просто укажите "стерильно" на чертеже.
UDI-код, высота 0.3 мм, читаемый после 200 циклов автоклавирования
Стандартный срок поставки
10 дней от утверждения чертежа до отгрузки
Минимальный объем заказа
Без минимального заказа — 1 шт. для прототипа, 100+ для серийного производства
Как работать с жесткими допусками на тонкостенных титановых трубках
Многие медицинские устройства используют тонкостенные трубки (например, Ø8 мм × 0.5 мм стенка) для интродьюсеров или гильз. Их сложнее всего обрабатывать без овальности. Мы зажимаем с помощью специальной разжимной оправки изнутри, а не цанги снаружи. Это снижает овальность с типичных 0.05 мм до ≤0.02 мм. Мы также снижаем подачу до 0.02 мм/об и используем пластину с радиусом при вершине 0.4 мм для распределения сил резания. Если у вас такая геометрия, укажите "тонкая стенка" в запросе — мы отправим чертеж приспособления на утверждение перед обработкой.
Что мы не можем обрабатывать (честные ограничения)
Мы не работаем с нитинолом (сплавы с памятью формы) на этих линиях — для этого требуется специализированная проволочная электроэрозионная обработка, которую мы передаем на аутсорсинг. Мы также избегаем деталей с внутренней резьбой глубже 3× диаметра в титане ниже M2; риск поломки метчика слишком высок. Для таких случаев мы предлагаем другое конструктивное решение или гибридную сборку. Все остальное — сложные 5-осевые контуры, поднутрения, внутренние каналы — мы обрабатываем самостоятельно. Отправьте ваш чертеж, и мы сообщим в течение 12 часов, выполнимо ли это и по какой цене.
От прототипа до серийного производства без штрафа за минимальный заказ
Вам не нужно заказывать 500 штук для тестирования. Мы изготавливаем один прототип за $150–$400 (в зависимости от размера и сложности) с тем же инструментом и контролем, что и для серийного производства. Если вы одобряете, мы сохраняем ЧПУ-программу и чертежи приспособлений в архиве. Когда вам понадобится 1,000 штук в следующем квартале, мы перезапустим производство без платы за наладку в течение 12 месяцев. Именно поэтому мы говорим "без минимального заказа" — мы обрабатываем каждый заказ, от 1 до 10,000 штук, с одинаковым стандартом прецизионного производства.
В: Каков ваш минимальный объем заказа для индивидуальных титановых деталей?
О: Без минимального заказа — мы принимаем один прототип так же легко, как серийный заказ на 10,000 штук, без ценовых штрафов за малые партии.
В: Можете ли вы обрабатывать непосредственно по моей 3D-модели?
О: Да, мы принимаем файлы STEP, IGES или STL; для литых или кованых заготовок мы также принимаем 2D-чертеж с обозначениями GD&T.
В: Как вы обеспечиваете качество единичного прототипа?
О: Каждый прототип проходит тот же контроль CMM, оптической системой и твердомером, что и серийные детали — вы получаете полный отчет с отгрузкой.
В: Каков срок поставки, если детали нужны срочно?
О: Стандартный срок — 10 дней, но мы предлагаем ускоренный срок 5 дней для дет