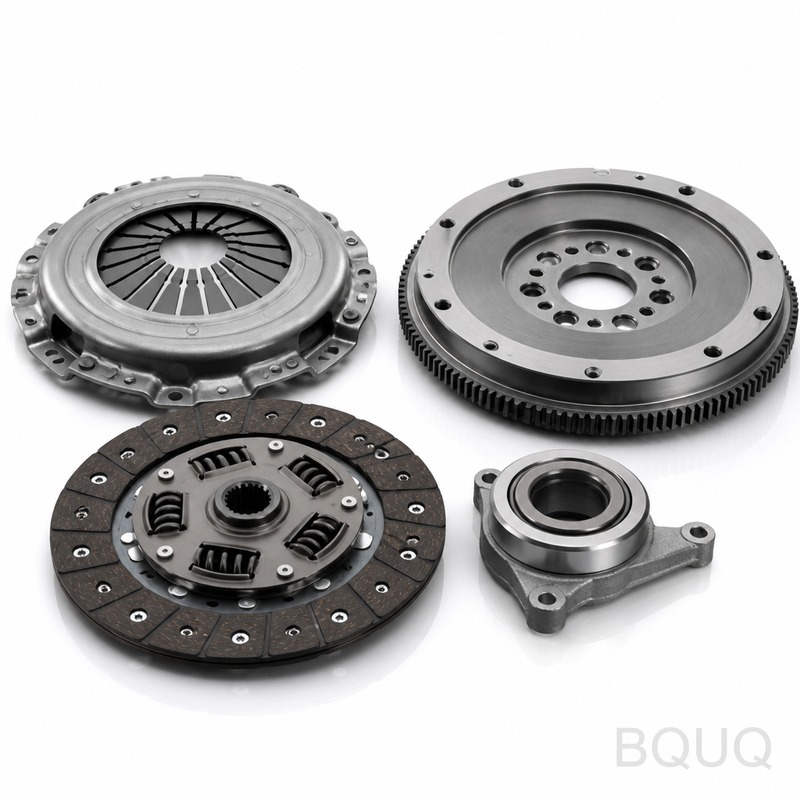
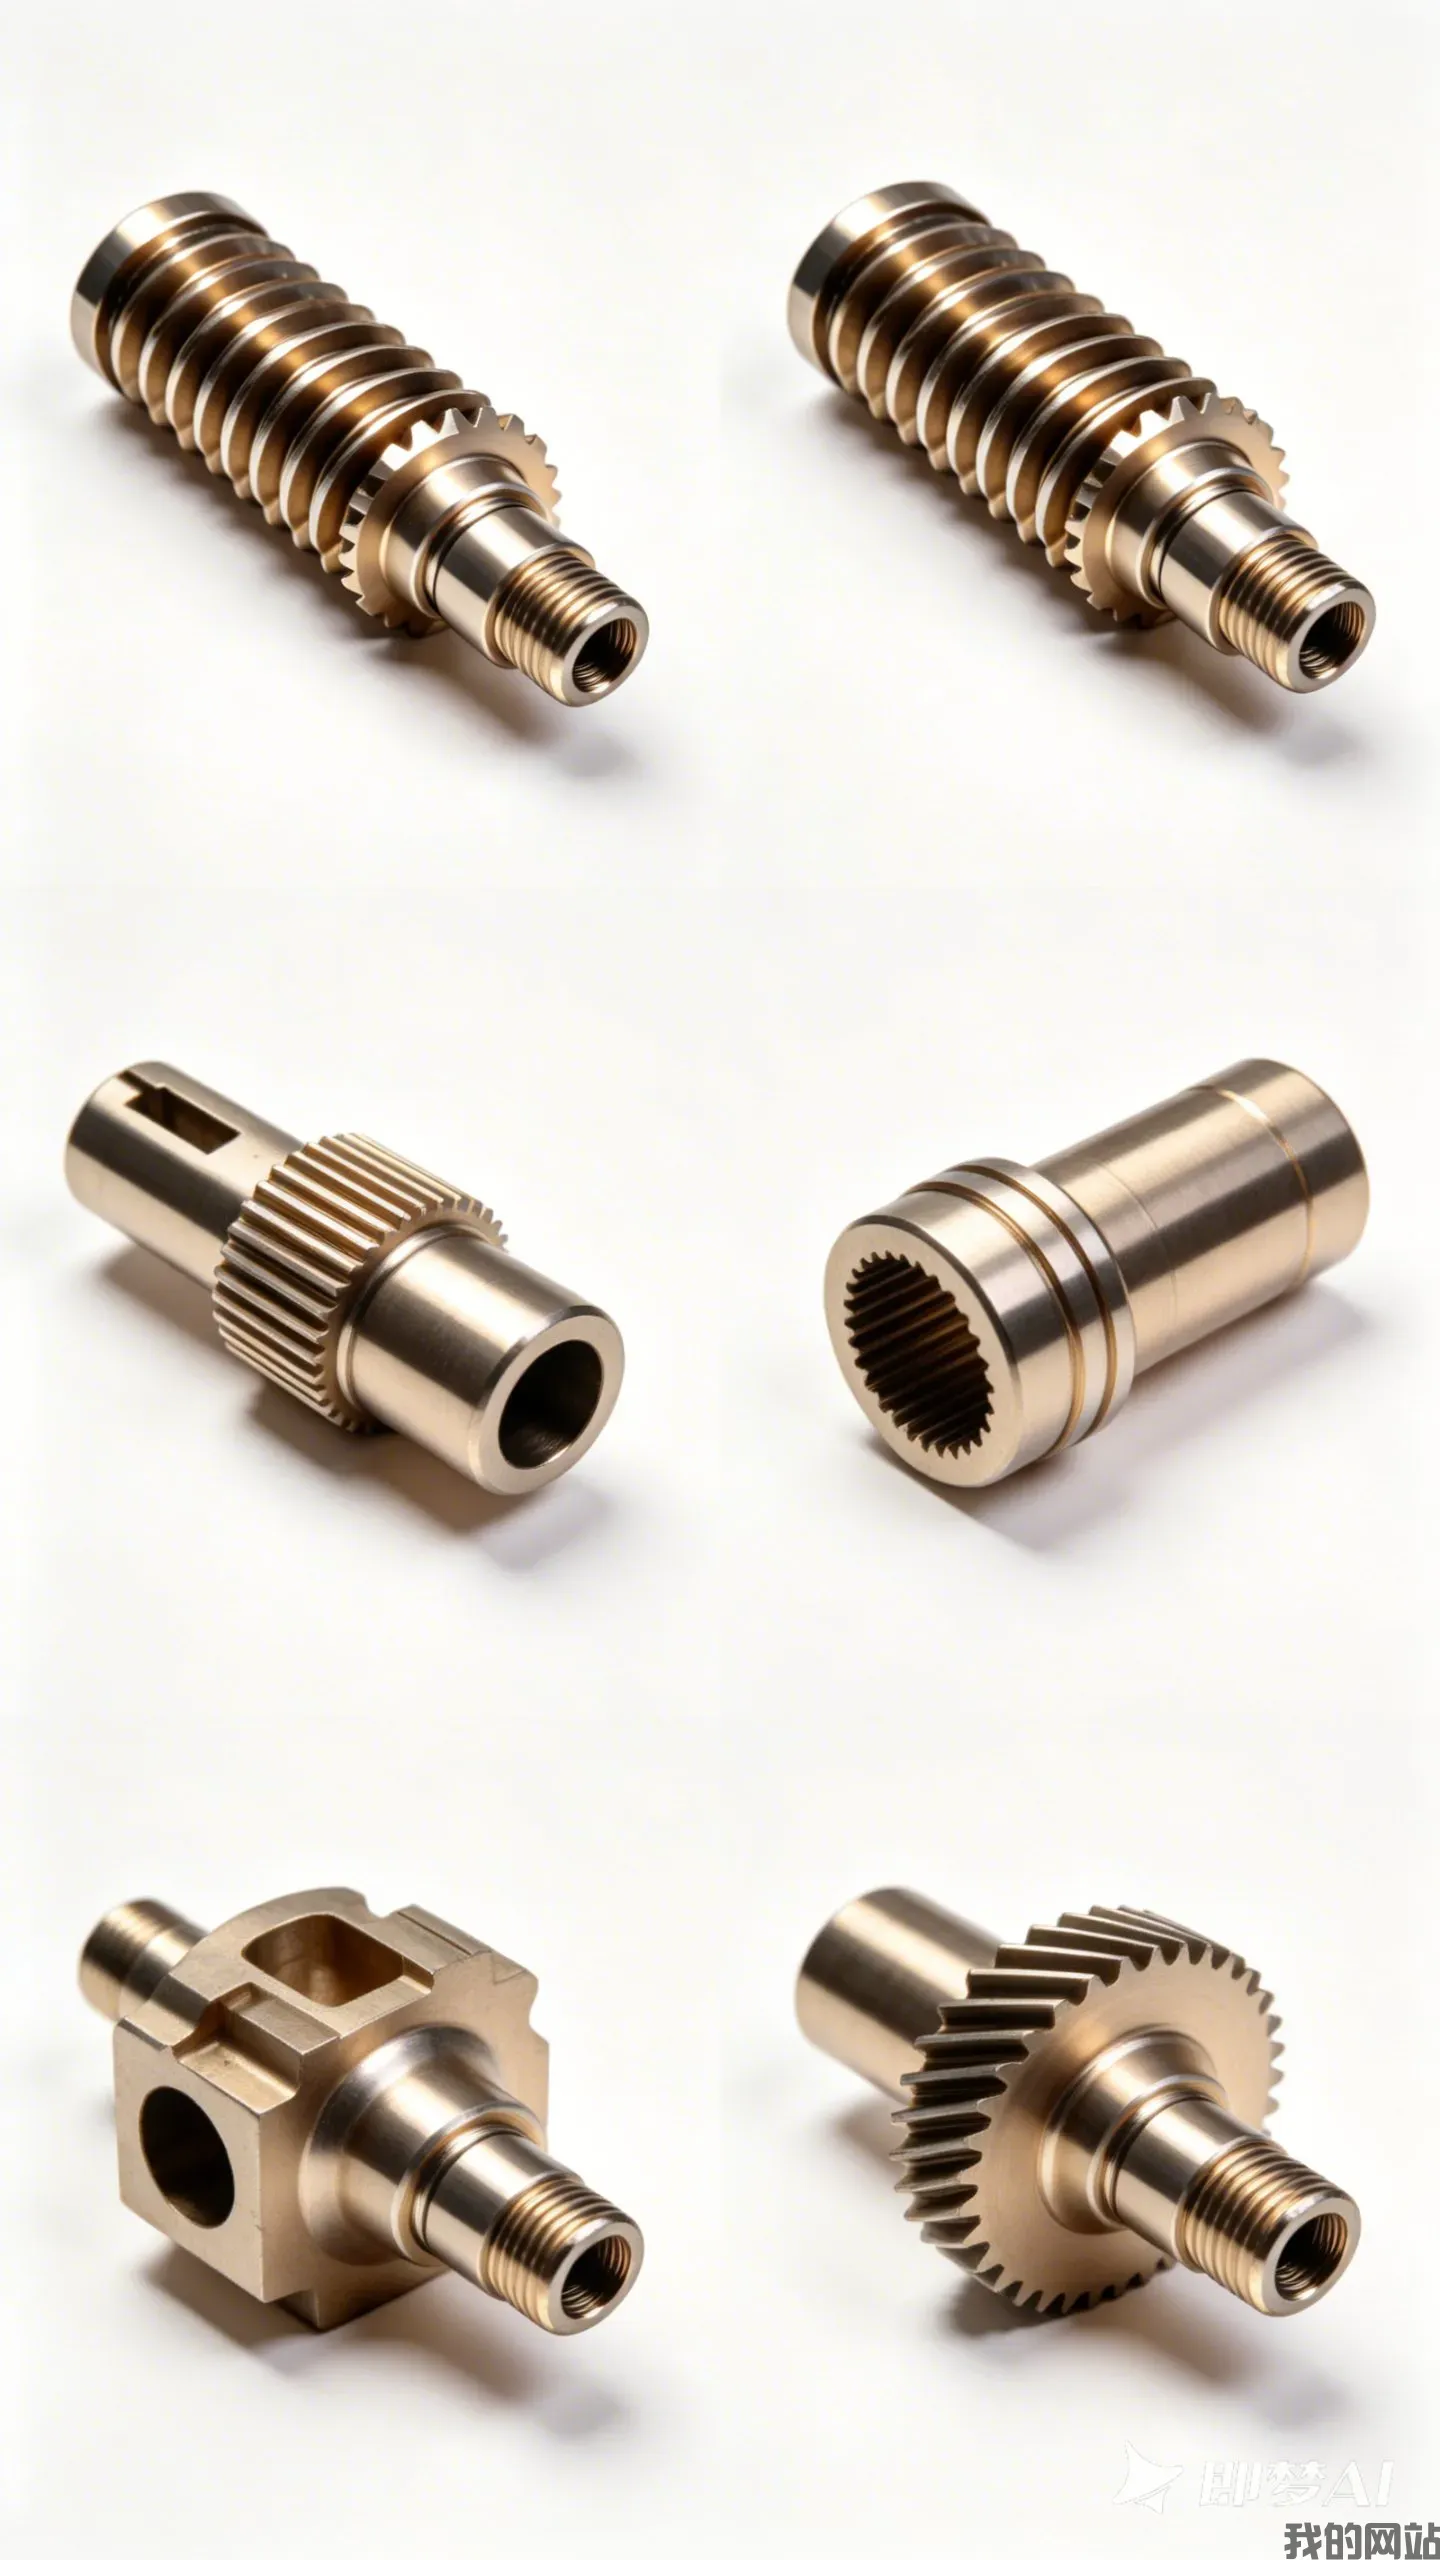
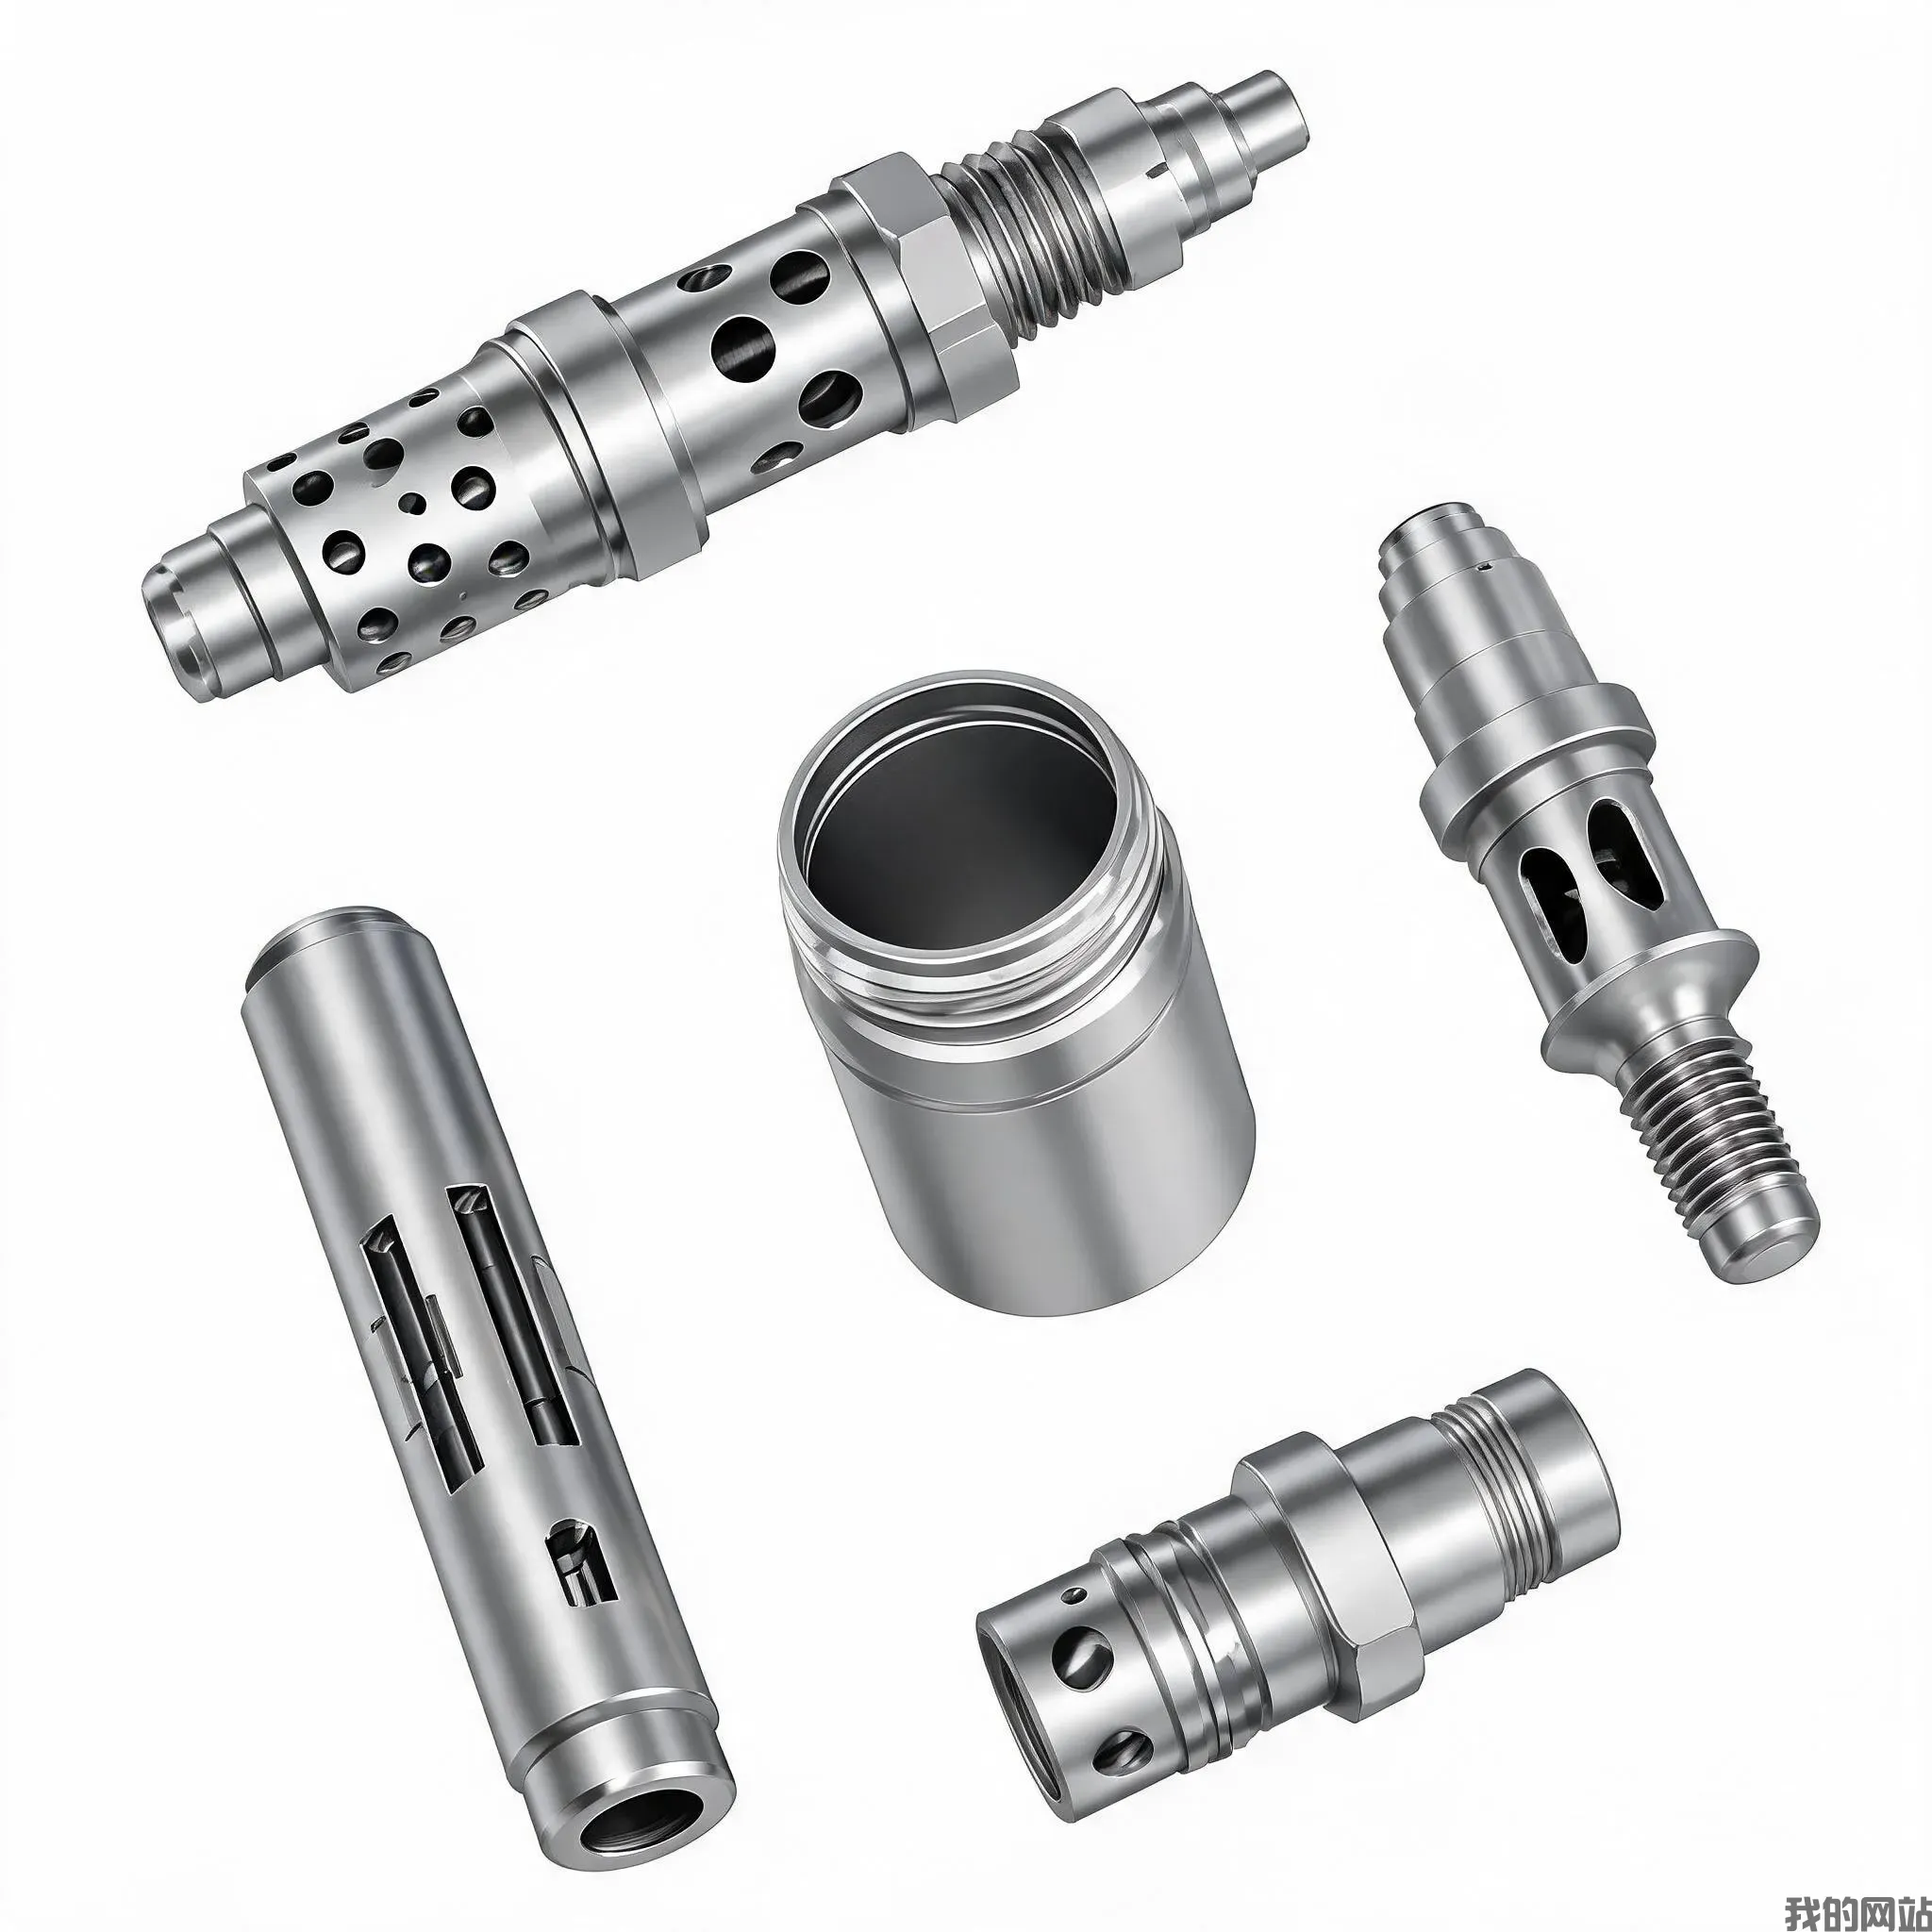
Эти детали сцепления и трансмиссии с ЧПУ-обработкой — это именно те компоненты, которые передают крутящий момент и усилие переключения внутри механических и автоматизированных коро
Детали сцепления и трансмиссии с ЧПУ-обработкой с точностью до 0,005 мм | BQUQ
Эти детали сцепления и трансмиссии с ЧПУ-обработкой — это именно те компоненты, которые передают крутящий момент и усилие переключения внутри механических и автоматизированных коробок передач: ступицы
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Эти детали сцепления и трансмиссии с ЧПУ-обработкой — это именно те компоненты, которые передают крутящий момент и усилие переключения внутри механических и автоматизированных коробок передач: ступицы сцепления, вилки выключения, вилки переключения, направляющие втулки и валы привода. Мы гарантируем биение TIR не более 0,005 мм для всех соотношений «отверстие-наружный диаметр», шероховатость поверхности до Ra 0,4 мкм и срок поставки производственных партий 7 дней, при этом прототипы отправляются в течение 48 часов. Твердость достигает HRC 58 после термической обработки, поэтому кромки включения сцепления остаются острыми более чем на 500 000 циклов переключения.
Как мы обеспечиваем биение 0,005 мм на ступицах сцепления и отверстиях вилок
Ступицы сцепления вращаются со скоростью двигателя. Если отверстие и наружный диаметр шлицев не концентричны, возникает осевая пульсация, которая неравномерно изнашивает фрикционные диски. Мы сначала обрабатываем отверстие на 5-осевом станке Mazak, затем используем прецизионную разжимную оправку, которая зажимает отверстие гидравлической втулкой с точностью 0,003 мм. Шлицы, наружный диаметр и торцевые поверхности обрабатываются за один зажим. Без повторного переустановки. Именно так мы обеспечиваем биение 0,005 мм TIR на каждой ступице, которую отправляем. Для отверстий вилок переключения мы используем специальное приспособление с двумя V-образными блоками и гидравлически зажимаемым центральным пальцем — биение остается ниже 0,008 мм даже на плечах вилок длиной 120 мм.
Материалы и термическая обработка: цементация 8620 против сквозной закалки 4140
Выбирайте то, что нужно вашей коробке передач. Для ступиц сцепления и направляющих втулок, которые подвергаются высокому поверхностному износу, но требуют прочной сердцевины, мы используем AISI 8620. Мы цементируем на глубину слоя 0,8–1,2 мм, твердость поверхности HRC 58–62, твердость сердцевины HRC 30–38. Такое сочетание предотвращает выкрашивание зубьев шлицев. Для вилок переключения и рычагов выключения, которые испытывают изгибающие нагрузки, мы используем 4140 с предварительной закалкой до HRC 28–32, затем индукционно закаливаем только контактные площадки до HRC 50–55. Мы также обрабатываем алюминиевые фиксаторы сцепления из 7075-T6 для гоночных применений — это снижает массу вращающихся деталей на 60% по сравнению со сталью. Все партии поставляются с сертификатом материала, прослеживаемым до производителя.
Критические размеры, которые мы измеряем на каждой детали сцепления и трансмиссии
Мы не полагаемся на показания позиционирования станка. Каждая деталь сцепления и трансмиссии с ЧПУ-обработкой проходит через координатно-измерительную машину Zeiss с разрешением 0,001 мм. Мы измеряем: наружный/внутренний диаметр шлицев, погрешность шага шлицев (макс. 0,01 мм на 50 мм), допуск отверстия (+0,013/0 мм), перпендикулярность торца к отверстию (макс. 0,01 мм) и толщину площадки вилки (±0,02 мм). Для деталей с резьбовыми отверстиями — например, креплений крышки сцепления — мы используем резьбовой калибр и оптический компаратор для проверки среднего диаметра резьбы. Мы записываем все данные в отчет о контроле, который поставляется с вашей партией. Если ваш чертеж требует PPAP уровня 3, мы также это выполняем.
Стратегия серийной обработки: прототипы за 48 часов, производство за 7 дней
Ваш заказ на прототип из 1–5 штук обрабатывается на отдельной установке с использованием тех же приспособлений, которые мы будем применять для массового производства. Вы получаете функциональные детали за 48 часов, а не 3D-печатный макет. Производственные партии (100–50 000 штук) используют двухэтапный процесс: черновая обработка на 3-осевом фрезерном станке для удаления 70% припуска, затем чистовая обработка на 5-осевом станке со шпинделем 12 000 об/мин. Для деталей из 8620 мы передаем цементацию в местную печь, которая находится в 5 км от нашего цеха — это экономит 2 дня на транспортировку. Наш типичный срок производства — 7 рабочих дней для партий до 5 000 штук. Крупные партии свыше 20 000 штук добавляют 3–4 дня на дополнительные мощности термической обработки.
Варианты шероховатости поверхности: от Ra 0,4 мкм для уплотнительных поверхностей до Ra 1,6 мкм для конструкционных зон
Не завышайте требования ко всей детали. Только уплотнительная поверхность поршня сцепления и контактная зона площадки вилки требуют зеркальной обработки. Мы шлифуем их до Ra 0,4 мкм (16 микроинч). Боковые поверхности шлицев получают легкую протяжку до Ra 0,8 мкм для снижения трения. Остальную часть корпуса — фланцы, ребра, монтажные бобышки — мы обрабатываем до стандартного Ra 1,6 мкм. Это экономит около 15% затрат на механическую обработку по сравнению с полировкой всего. Если вам нужна неотражающая поверхность для удержания масла, мы можем выполнить дробеструйную обработку до Ra 2,5 мкм. Наш компаратор шероховатости находится на контрольном столе — мы сравниваем вашу деталь с ним перед каждой отгрузкой.
Контроль перед каждой отгрузкой: отчет CMM и сертификат материала включены
Мы не отправляем детали без документации. Каждый заказ — даже прототип из 2 штук — включает отчет о размерном контроле с 10–15 измеренными характеристиками, сертификат материала с номером плавки и результат испытания на твердость. Для производственных партий мы используем систему SPC: одна деталь измеряется каждые 50 штук, а контрольная карта X-bar R прилагается к упаковочному листу. Если какой-либо размер выходит за контрольные пределы, мы останавливаем станок и переустанавливаем приспособление перед продолжением. Вы не найдете неожиданного брака при входном контроле. За последние 12 месяцев наш выход годных с первого предъявления по деталям сцепления и трансмиссии составляет 99,2%.
Ваш чертеж, наше приспособление: что нам нужно для быстрого расчета стоимости
Отправьте нам PDF или STEP-файл со следующей информацией: марка материала, целевая твердость, критические размеры с допусками и годовой объем. Если у вас нет полного чертежа с GD&T, достаточно простого эскиза с размером отверстия и шагом шлицев для начала. Наши инженеры предложат наиболее экономичную стратегию обработки — например, мы часто советуем изменить глухое отверстие на сквозное, чтобы сэкономить 30 секунд времени цикла на деталь. Пишите на sc@bquq.com или в WhatsApp +86 13713157787. Для правильного подхода к выбору инструмента прочитайте наше руководство по выбору режущего инструмента для ЧПУ. А чтобы понять, какие допуски действительно экономически выгодно выдерживать, ознакомьтесь с руководством по допускам в ЧПУ-обработке.
Характеристика
Значение / Диапазон
Основные материалы
AISI 8620, 4140, 4340, 7075-T6, 6061-T6
Диапазон размеров деталей
Диаметр 10 мм – 300 мм, длина до 400 мм
Твердость (цементация 8620)
HRC 58–62 поверхность, HRC 30–38 сердцевина
Твердость (4140)
HRC 28–32 предварительная закалка, HRC 50–55 индукционные зоны
Допуск отверстия
+0,013 мм / 0 мм (стандарт H7)
Биение (отверстие к наружному диаметру)
Макс. 0,005 мм TIR
Шероховатость поверхности (уплотнительная поверхность)
Ra 0,4 мкм шлифование
Шероховатость поверхности (стандартная)
Ra 1,6 мкм механическая обработка
Погрешность шага шлицев
≤ 0,01 мм на длине 50 мм
Срок поставки (прототип)
48 часов (1–5 шт.)
Срок поставки (производство)
7 рабочих дней (до 5 000 шт.)
Минимальный заказ
Без минимального заказа — принимается 1 штука
Есть ли у вас минимальный объем заказа для нестандартных деталей сцепления?
Нет — мы изготавливаем как одиночные прототипы, так и партии в миллион штук с одинаковым качеством оснастки, поэтому ваш первый заказ может быть всего из 1 штуки для проверки.
Можете ли вы обработать детали по моему существующему чертежу без изменений?
Да, мы обрабатываем точно по вашему чертежу, но если мы видим допуск, который добавляет затраты без функциональной необходимости (например, Ra 0,2 на неконтактной поверхности), мы укажем на это и предложим более дешевую альтернативу — решение за вами.
Как вы проверяете биение и точность шлицев перед отгрузкой?
Каждая деталь измеряется на координатно-измерительной машине Zeiss с разрешением 0,001 мм, и мы прилагаем отчет о размерах и сертификат материала к вашей отгрузке — без исключений.
Какой самый быстрый срок поставки для небольшой партии из 50 вилок переключения?
Мы можем обработать 50 штук за 72 часа, если материал есть на складе (пруток 4140 или 8620), используя нашу 5-осевую ячейку со специальными мягкими губками.
Получите твердое коммерческое предложение в течение 12 часов. Отправьте свой чертеж (STEP, IGES или PDF) на sc@bquq.com или через WhatsApp +86 13713157787. Мы ответим с ценой за единицу, стоимостью оснастки (если применимо) и подтвержденной датой отгрузки. Без минимального заказа, без скрытых платежей. Это прецизионное производство, сделанное в Китае — с 20-летним опытом и деталями, которые проходят ваш входной контроль с первого раза.