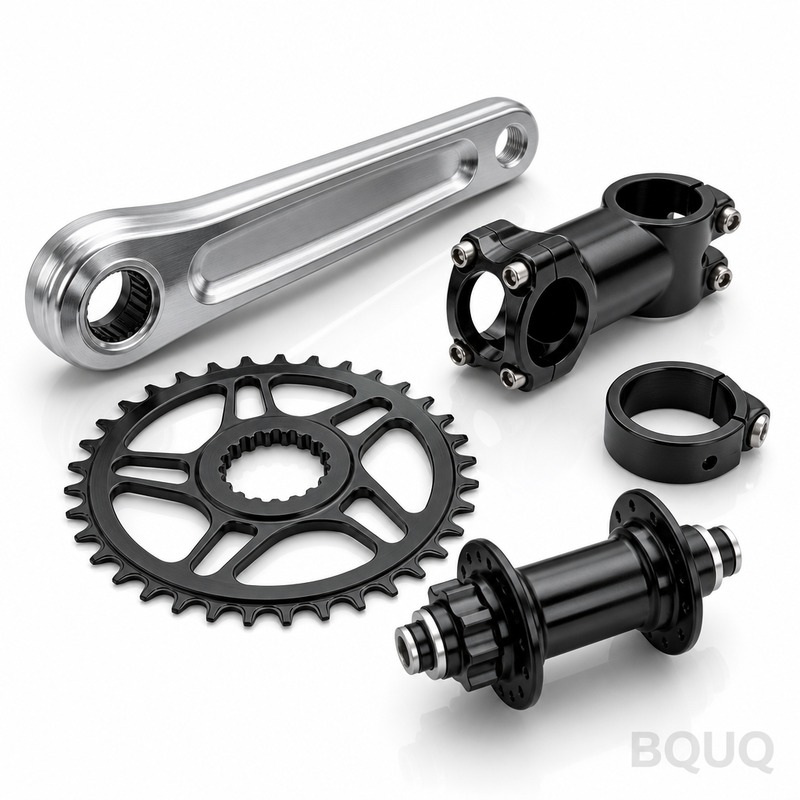
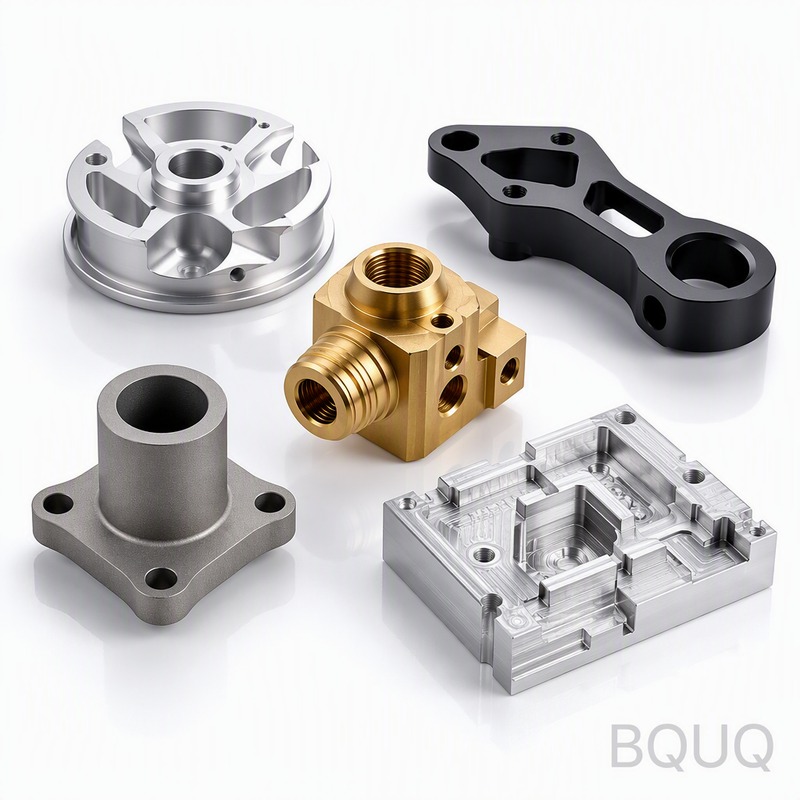
Это CNC-обработанные велосипедные детали из алюминия, произведенные на 20-летней фабрике BQUQ в Дунгуане. Вы получаете допуски 0.005 мм на критических отверстиях и интерфейсных ра
BQUQ CNC-обработанные велосипедные детали из алюминия | Прецизионное производство
Это CNC-обработанные велосипедные детали из алюминия, произведенные на 20-летней фабрике BQUQ в Дунгуане. Вы получаете допуски ±0.005 мм на критических отверстиях и интерфейсных размерах, с биением, у
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это CNC-обработанные велосипедные детали из алюминия, произведенные на 20-летней фабрике BQUQ в Дунгуане. Вы получаете допуски ±0.005 мм на критических отверстиях и интерфейсных размерах, с биением, удерживаемым на уровне 0.01 мм на сопрягаемых поверхностях — этого достаточно для выравнивания трансмиссии Shimano или SRAM. Срок поставки стандартной партии из 200 деталей составляет 12 дней с момента утверждения чертежа, и мы предлагаем твердость до 60 HRC для износостойких осей.
Как мы удерживаем биение 0.01 мм на рулевых колонках и кареточных стаканах
Биение сокращает срок службы подшипников. Поэтому мы обрабатываем все рулевые трубы и кареточные стаканы за одну операцию зажима на 5-осевых фрезерных станках DMG MORI. Это исключает ошибки повторного зажима, которые увеличивают биение выше 0.02 мм. Для резьбовых интерфейсов, таких как чашки каретки, мы используем живой шпиндель с синхронным циклом нарезания резьбы — ошибка шага резьбы остается ниже 0.02 мм на длине 30 мм. Это означает, что ваши подшипники рулевой колонки или BB30 садятся без предварительного натяга, и вы получаете более плавный ход с меньшим количеством скрипов.
Материалы и термическая обработка для алюминиевых велосипедных деталей
Мы начинаем с 6061-T6 для общих кронштейнов и петухов переключателя — предел текучести 276 МПа, чистое анодирование. Для шатунов и осей педалей мы переходим на 7075-T651, который обеспечивает предел текучести 503 МПа и твердость по Бринеллю 150. Для этих марок не требуется термическая обработка после механической обработки. Но если вам нужна износостойкая поверхность, мы предлагаем твердое анодирование (MIL-A-8625 Type III) с эквивалентом твердости 60–70 HRC на деталях из 6061. Это используется для роликов переключателя и болтов звездочки, где износ при скольжении является основным видом отказа.
Контроль перед каждой отгрузкой: отчеты CMM и толщина анодирования
Каждая партия проходит 100% проверку размеров критических элементов с использованием координатно-измерительной машины Zeiss CMM, с отчетом, в котором каждая измеренная точка сопоставляется с вашими требованиями GD&T. Мы также проверяем толщину анодирования с помощью вихретокового датчика — целевое значение 25–50 микрон, и мы отклоняем любую деталь ниже 20 микрон. Для биения на круглых деталях мы используем V-образную призму и индикатор часового типа, проверяя три позиции вдоль оси. Вы получаете отчет в формате PDF с номером партии, штампом оператора и результатом годен/не годен для каждого размера.
Быстрый переход от прототипа к производству: от вашего файла SolidWorks до 200 деталей за 12 дней
Отправьте нам файл STEP или IGES, и мы сможем начать обработку уже на следующее утро. Наша команда программистов имеет 15-летний опыт работы с велосипедными деталями — мы знаем, где разместить углы наклона для фрезерования с ЧПУ и как избежать тонких стенок на дропаутах. Для типичного петуха переключателя мы изготавливаем первый образец за 3 дня, получаем ваше одобрение по посадке, а затем запускаем полную партию. Если вам нужно 50 деталей, мы делаем это за 7 дней. Если вам нужно 5 000, мы добавляем вторую смену и сохраняем тот же 12-дневный срок.
Качество поверхности, превосходящее литье: Ra 0.4 мкм на контактных поверхностях
Литой алюминиевый велосипедные детали выходят из формы с шероховатостью Ra 3.2 мкм или хуже. Мы обрабатываем все уплотнительные поверхности и отверстия подшипников до Ra 0.4 мкм, используя пластину с широкой режущей кромкой и радиусом при вершине 0.8 мм. Это дает вам поверхность, которая лучше удерживает смазку в каретках и снижает трение в осях тормозных рычагов. Для косметических зон, таких как верхняя часть выноса или звездочка, мы предлагаем щеточную отделку с Ra 0.8 мкм, которая скрывает отпечатки пальцев и равномерно принимает анодирование.
Размеры партий от 1 до 10 000: без минимального заказа, одинаковый контроль качества
Большинство фабрик велосипедных деталей требуют минимум 500 деталей, прежде чем они даже посмотрят на ваш файл. Мы — нет. Закажите один индивидуальный вынос или сотню предсерийных образцов — мы используем ту же программу, ту же оснастку, тот же контроль. Это потому, что наши станки с ЧПУ оснащены модульными тисками, которые переключаются с одной детали на 24-местный паллет за 10 минут. Так что, являетесь ли вы бутиковым производителем рам, которому нужно 5 проставочных колец для рулевой колонки, или массовым производителем, которому нужно 10 000 болтов звездочки, вы получаете тот же допуск ±0.005 мм и тот же отчет CMM.
Упаковка и доставка: без ржавчины, без царапин, без задержек на таможне
Алюминий не ржавеет, но царапается. Мы заворачиваем каждую деталь в антистатическую пену, а затем помещаем в индивидуальный полиэтиленовый пакет перед упаковкой в коробку. Для анодированных деталей мы добавляем пакет с осушителем, чтобы предотвратить появление водяных пятен во время морской перевозки. Мы отправляем через DHL или FedEx для прототипов (3–5 дней до США или ЕС) и морем для полных партий (25–30 дней до Лос-Анджелеса или Роттердама). Все экспортные документы — коммерческий счет, упаковочный лист и сертификат происхождения — оформляются на месте, поэтому ваш таможенный брокер никогда не ждет нас.
Спецификация
Значение
Примечания
Материалы
6061-T6, 7075-T651, 2024-T351
Только алюминий; нержавеющая сталь по запросу
Диапазон диаметров
2 мм – 300 мм
Охватывает оси педалей и звездочки
Диапазон длин
5 мм – 600 мм
Для рулевых труб и подседельных штырей
Твердость (исходная)
150 HB (7075-T651)
Термическая обработка не требуется
Твердость (анодированная)
Эквивалент 60–70 HRC
MIL-A-8625 Type III, 25–50 микрон
Допуск механической обработки
±0.005 мм
На отверстия и шаг резьбы
Биение
0.01 мм TIR
Измеряется на V-образной призме в 3 точках
Шероховатость поверхности (механическая)
Ra 0.4 мкм
На посадочных местах подшипников и уплотнительных поверхностях
Шероховатость поверхности (косметическая)
Ra 0.8 мкм щеточная
Опционально дробеструйная или полировка
Срок поставки (прототип)
3 дня
Первый образец из вашего файла STEP
Срок поставки (партия из 200)
12 дней
После утверждения чертежа
Минимальный заказ
Без минимального заказа
Заказывайте 1 деталь или 10 000
Каков ваш минимальный объем заказа для CNC-обработанных велосипедных деталей из алюминия?
Без минимального заказа — вы можете заказать один прототип или полную производственную партию из 10 000, и цена за единицу лишь незначительно снижается с объемом, потому что наши затраты на наладку уже низкие.
Можете ли вы обработать деталь по моему собственному чертежу или образцу?
Да, отправьте чертеж в формате STEP, IGES или PDF, или даже физический образец — мы проведем обратный инжиниринг за 24 часа и предоставим вам предложение с рекомендуемыми допусками для технологичности.
Как вы обеспечиваете качество партии из 5 000 деталей?
Мы используем контроль первого образца (FAI) на первой детали, затем промежуточные проверки каждые 50 деталей с помощью калибра-пробки для отверстий и резьбового калибра, плюс финальный аудит CMM на 5% партии, все документируется в отчете PDF.
Каков типичный срок поставки для индивидуальной алюминиевой велосипедной детали?
Прототип за 3 дня, партия из 200 за 12 дней, партия из 5 000 за 18 дней, все с момента утверждения вами предложения и отправки чертежа.
Отправьте ваш чертеж для получения точного предложения в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы отвечаем в течение одного рабочего часа, с понедельника по субботу, по пекинскому времени.