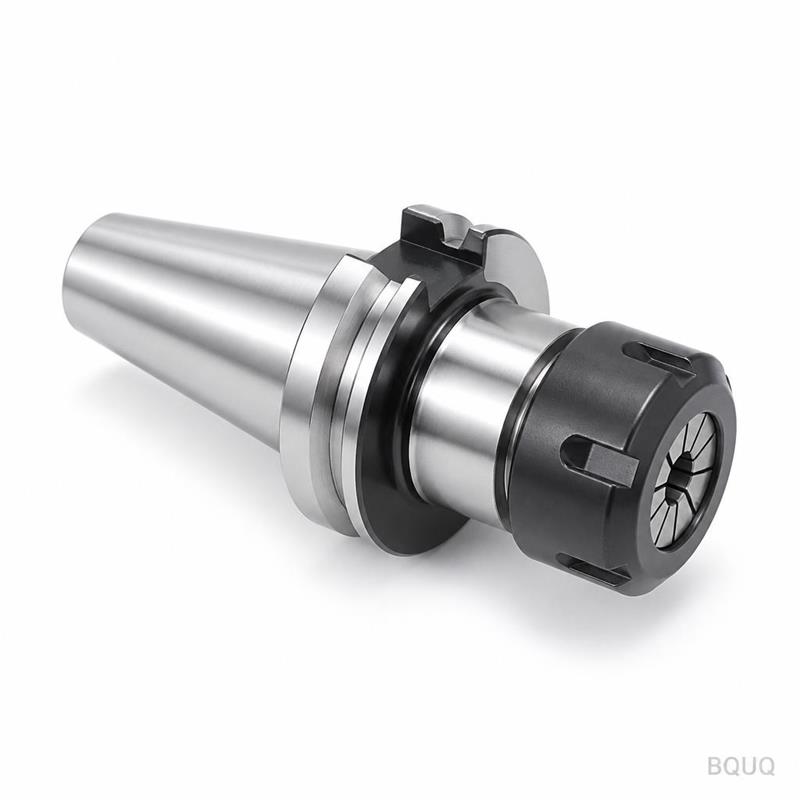
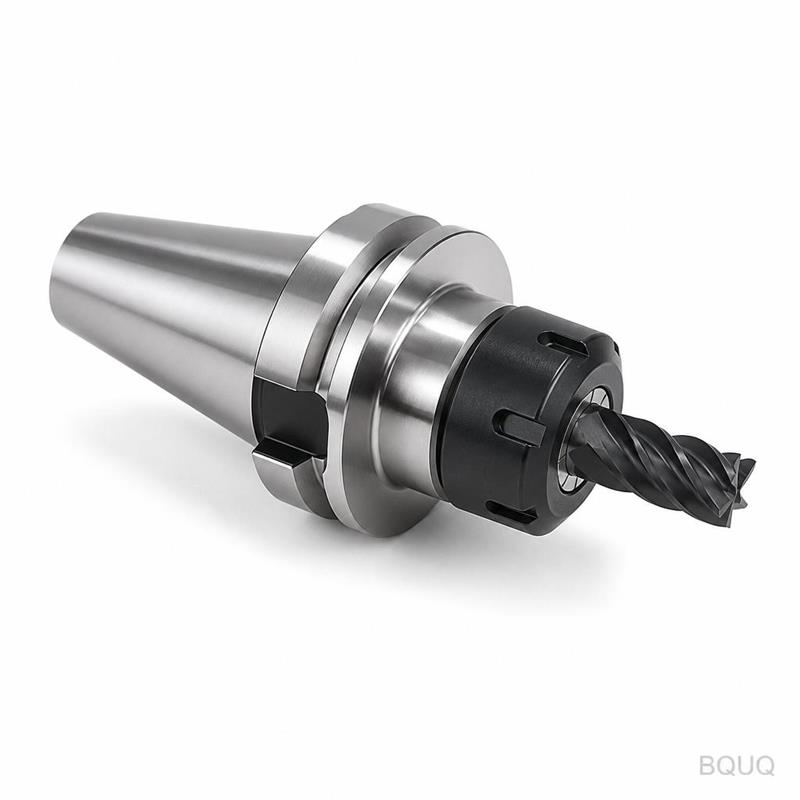
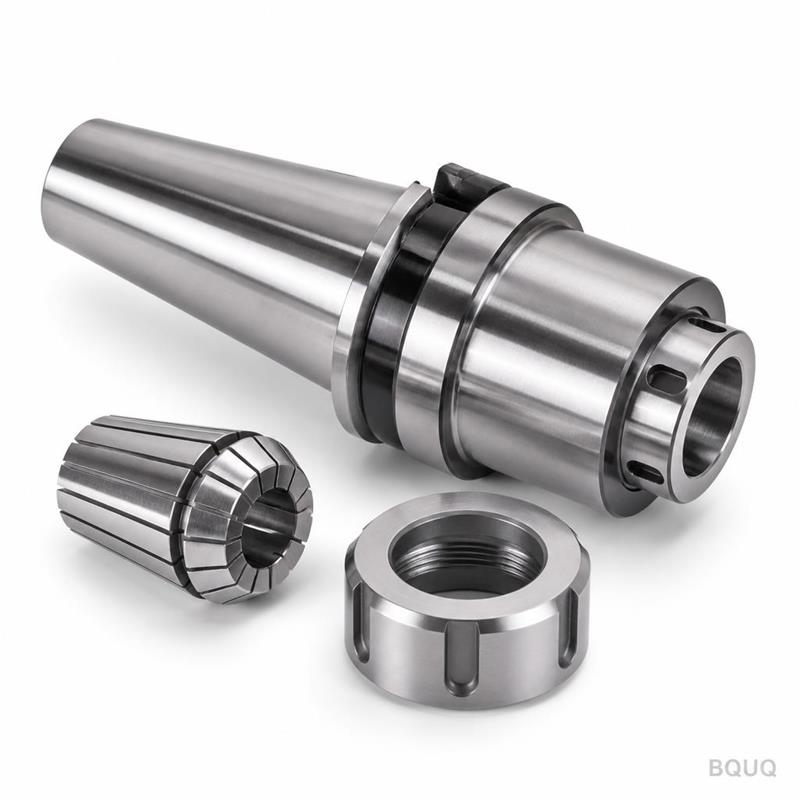
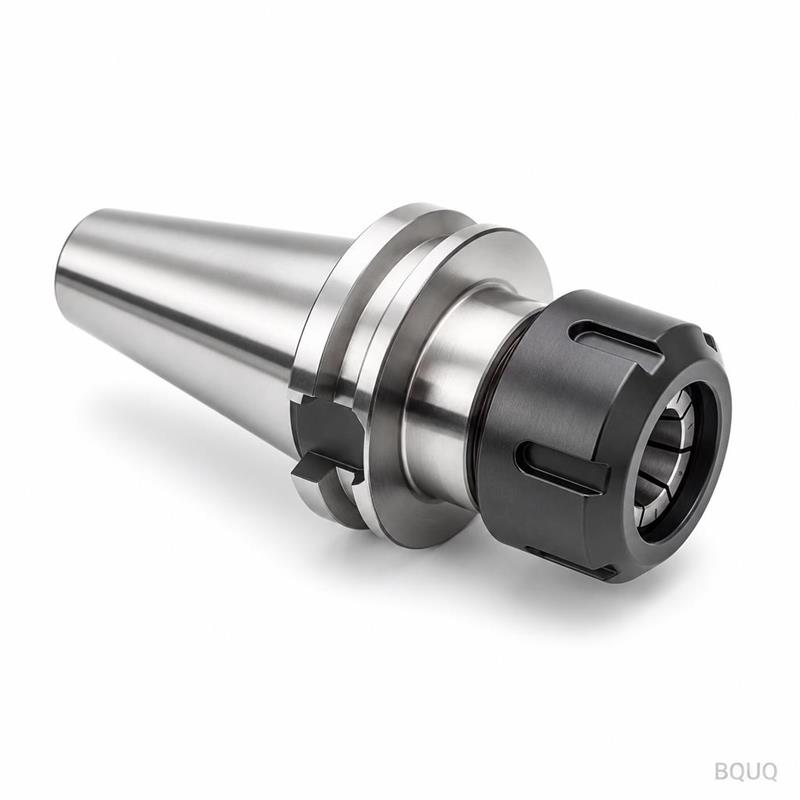
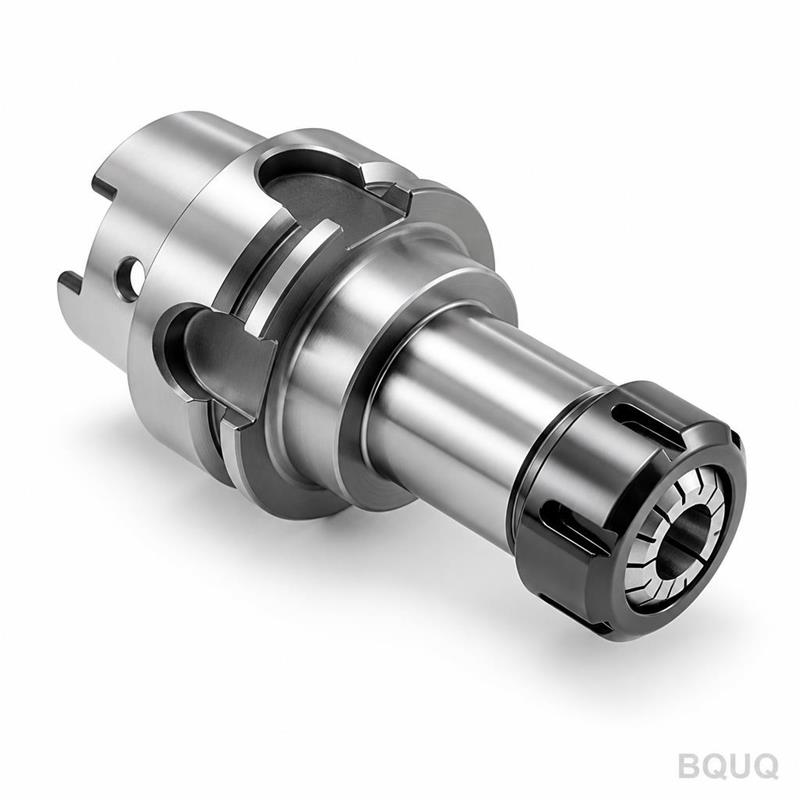
Это держатель инструмента — патрон BT40 с пружинной цангой ER32, изготовленный из цельной заготовки легированной стали 20CrMnTi. Он надежно удерживает концевые фрезы и сверла с пок
BQUQ Обработанный на станке с ЧПУ патрон BT40 с цанговым зажимом ER
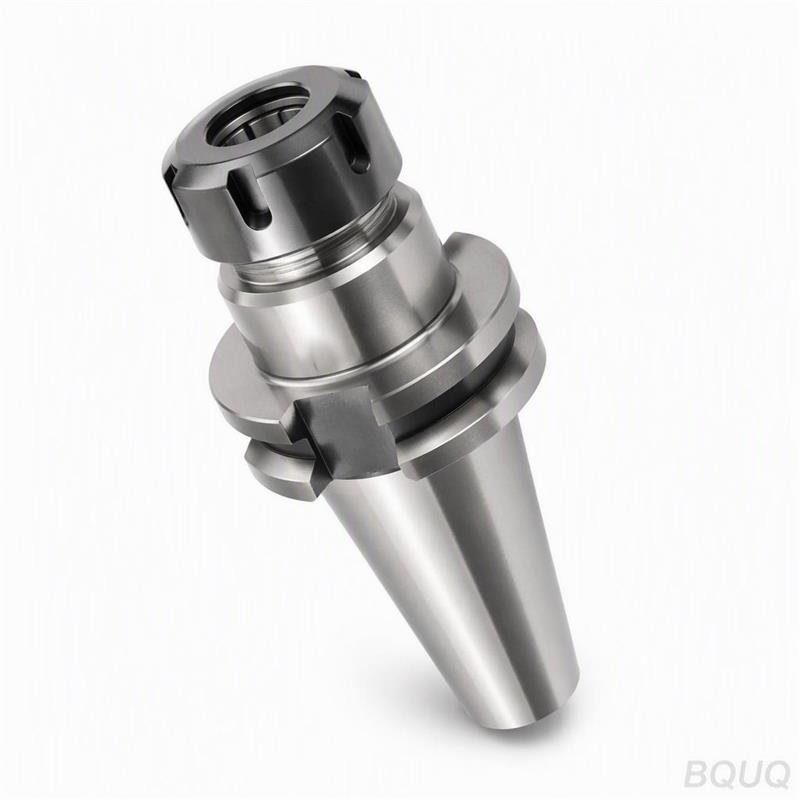
Это держатель инструмента — патрон BT40 с пружинной цангой ER32, изготовленный из цельной заготовки легированной стали 20CrMnTi. Он надежно удерживает концевые фрезы и сверла с показателем TIR (суммар
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это держатель инструмента — патрон BT40 с пружинной цангой ER32, изготовленный из цельной заготовки легированной стали 20CrMnTi. Он надежно удерживает концевые фрезы и сверла с показателем TIR (суммарное биение) ≤0,005 мм у носка, а конус цанги отшлифован под углом 16° с чистотой поверхности Ra 0,4 мкм. Стандартные размеры мы отгружаем за 15 дней, а поверхность захвата подвергается цементации до твердости HRC 58-62 для длительного срока службы при высоком крутящем моменте в фрезерных станках с ЧПУ.
Как пружинная цанга ER фиксирует инструмент без гидравлики или термоусадочного патрона
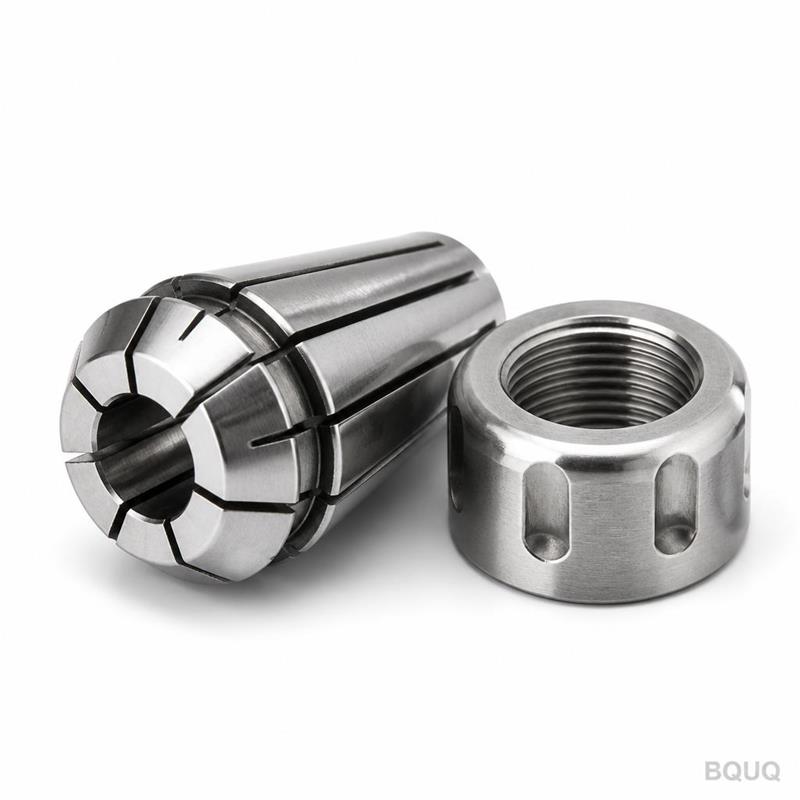
Цанга ER — это стальная втулка с прорезями, которая радиально сжимается при затягивании гайки патрона. Конус BT40 (7:24) обеспечивает посадку корпуса патрона в шпиндель, а внутреннее отверстие цанги захватывает хвостовик инструмента с диапазоном зажима 1 мм на каждый размер цанги. Например, цанга ER32 охватывает диаметры инструмента 2–20 мм, при этом каждая отдельная цанга перекрывает диапазон 1 мм (например, 10–11 мм, 11–12 мм). Это исключает необходимость гидравлического расширения или индукционного нагрева, поэтому смена инструмента занимает менее 30 секунд на производственном участке.
Материалы и термообработка, которые мы используем для корпуса патрона BT40
Корпус патрона изготавливается из стали 20CrMnTi — низкоуглеродистой легированной стали, хорошо поддающейся цементации. Мы цементируем конус и посадочное место цанги на глубину 0,8–1,2 мм, достигая поверхностной твердости HRC 58-62. Сердцевина остается вязкой при HRC 30-35, что поглощает вибрации при прерывистом резании. Тяговый болт (тип MAS BT-403) изготавливается из стали 42CrMo и закаливается по всему сечению до HRC 40-45, поэтому он не растягивается под нагрузкой шпинделя при 10 000 об/мин.
Последовательность шлифования, обеспечивающая биение 0,005 мм после сборки
Большинство поставщиков шлифуют конус и гнездо цанги отдельно, что приводит к накоплению биения. Мы сначала шлифуем конус BT40, затем устанавливаем корпус на прецизионную оправку, чтобы отшлифовать посадочное место цанги концентрично этому же конусу. Итоговое биение сборки проверяется с помощью контрольного стержня диаметром 10 мм, вставленного в цангу. Наш стандарт — ≤0,005 мм на расстоянии 50 мм от носка; если вам нужно ≤0,003 мм для чистовых проходов, мы можем подобрать и сопрячь отдельные цанги за небольшую доплату.
Чистота поверхности и варианты покрытия для отвода стружки и коррозионной стойкости
Наружные поверхности обработаны до Ra 0,8 мкм, а конус и посадочное место цанги отшлифованы до Ra 0,4 мкм. В стандартной комплектации мы наносим черное оксидное покрытие, которое защищает от легкой коррозии и улучшает смазывающие свойства. Для сред с обильным охлаждением мы предлагаем покрытие из нитрида титана (TiN) на корпусе патрона, которое повышает поверхностную твердость до HV 2200 и снижает коэффициент трения. Покрытие добавляет 3 дня к сроку поставки, но рекомендуется для обработки алюминия, где стружка имеет тенденцию привариваться к стали.
Контроль перед каждой отгрузкой: контакт конуса и момент затяжки тягового болта
Каждый патрон BT40 проверяется калибром конуса на площадь контакта — мы требуем не менее 90% контакта по конусу 7:24. Тяговый болт затягивается с моментом 65 Н·м и маркируется полосой контроля момента, чтобы показать, что он не ослаб при транспортировке. Мы также проверяем резьбу гайки цанги (M40 × 1,5) калибром проход/непроход и записываем серийный номер на корпусе, чтобы вы могли проследить партию термообработки и дату шлифования до нашего завода в Дунгуане.
Почему это вариант «сделано в Китае» без минимального заказа
Мы управляем заводом площадью 4 500 м² с 20 токарными станками с ЧПУ и 12 круглошлифовальными станками, поэтому нам не нужно объединять ваш заказ с другими клиентами для получения прибыли. Вы можете заказать один патрон BT40 для тестирования или 500 штук для производственной линии. Стоимость за единицу снижается с $38 при количестве 1 шт. до $22 при количестве 50 шт., без учета цанг. Все наше прецизионное производство выполняется собственными силами — от сырой заготовки до финальной шлифовки, поэтому мы можем выдерживать допуски, сопоставимые с японскими или немецкими брендами, при цене на 60% ниже.
Характеристики, важные для вашего шпиндельного интерфейса и инструмента
Параметр
Значение
Конус хвостовика
BT40 (MAS BT-403) 7:24
Тип цанги
Пружинная цанга ER32
Диапазон зажима цанги
2–20 мм (шаг 1 мм)
Материал корпуса патрона
Легированная сталь 20CrMnTi
Материал тягового болта
42CrMo, HRC 40-45
Поверхностная твердость
HRC 58-62 (глубина слоя 0,8–1,2 мм)
Биение (TIR)
≤0,005 мм на расстоянии 50 мм от носка
Чистота поверхности (конус)
Ra 0,4 мкм
Чистота поверхности (корпус)
Ra 0,8 мкм, черное оксидирование или TiN
Срок поставки
15 дней стандарт, 18 дней с TiN
Минимальный заказ
Без минимального заказа, принимается 1 шт.
Каков минимальный объем заказа?
Минимального объема заказа нет — закажите одну штуку для пробного теста или полную производственную партию, и цена автоматически скорректируется в зависимости от количества.
Можно ли изменить тяговый болт или гайку цанги?
Да, мы можем поставить тяговый болт MAS BT-403, BT-404 или по японскому стандарту, а также изменить тип гайки со стандартной шестигранной на плоскую или стопорную без дополнительных затрат на оснастку.
Как вы обеспечиваете качество при заказе одной штуки?
Каждый патрон, независимо от количества, проходит одинаковую проверку калибром конуса, тест на биение и контроль полосы момента, и мы отправляем вам отчет о контроле с серийным номером по электронной почте.
Каков срок поставки для нестандартной длины или специального гнезда цанги?
Стандартные патроны BT40 отгружаются за 15 дней; если вам нужна большая длина вылета или нестандартное посадочное место цанги, мы указываем 20 дней, поскольку требуется переналадка шлифовального приспособления.
Для получения точного предложения в течение 12 часов отправьте ваш чертеж или простой эскиз с указанием размера цанги, диаметра хвостовика инструмента и конуса шпинделя на sc@bquq.com. Вы также можете связаться с нами в WhatsApp по номеру +86 13713157787. Если вы все еще сравниваете типы держателей, прочитайте наше руководство по выбору режущего инструмента для ЧПУ, чтобы узнать, когда цанговый патрон лучше термоусадочного, и ознакомьтесь с нашим руководством по допускам в обработке на ЧПУ, чтобы понять, какой класс биения вам действительно нужен для ваших деталей.