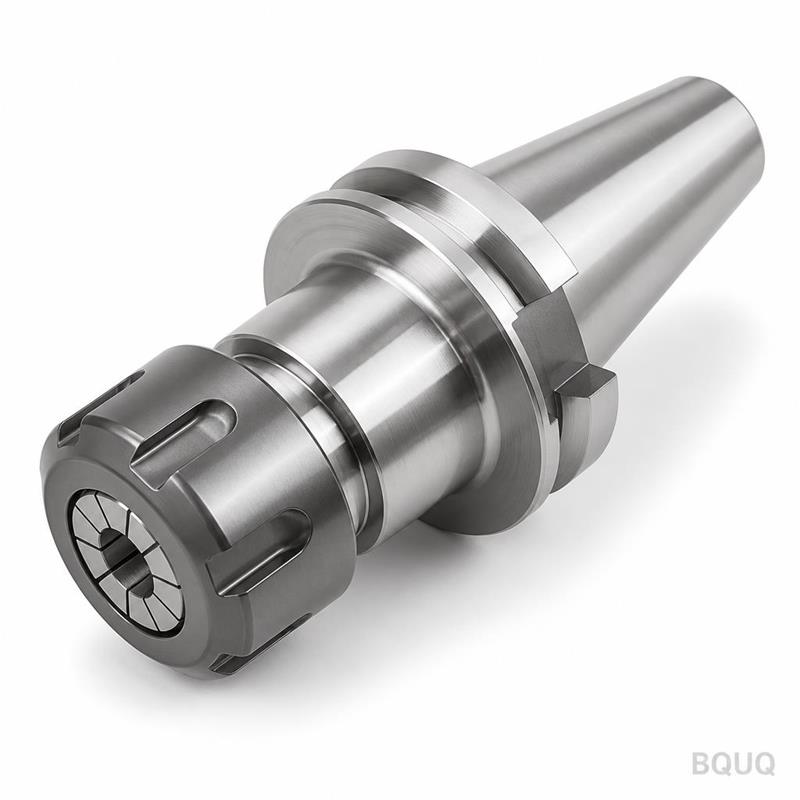
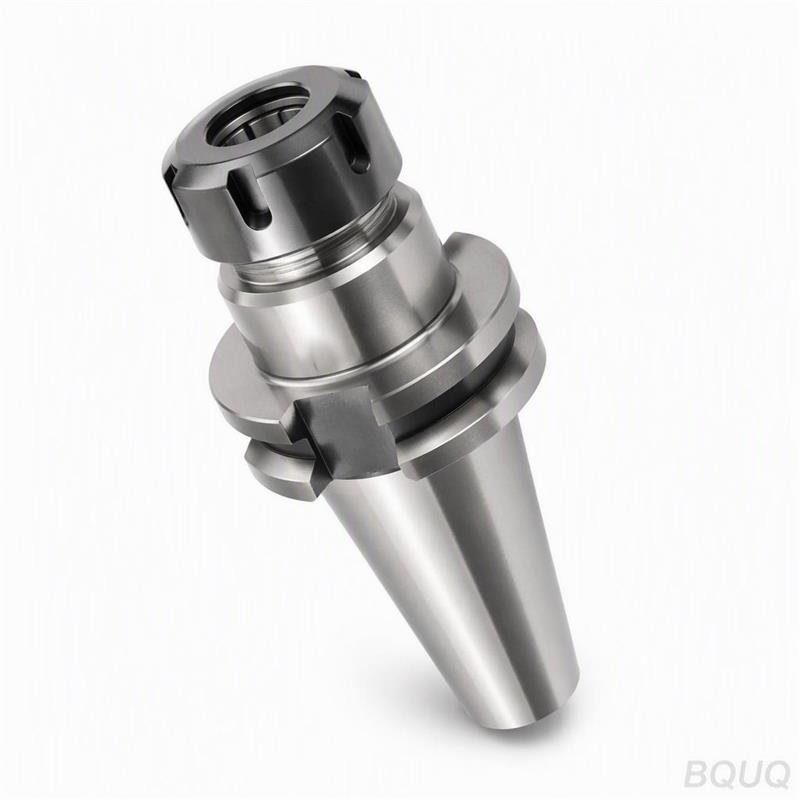
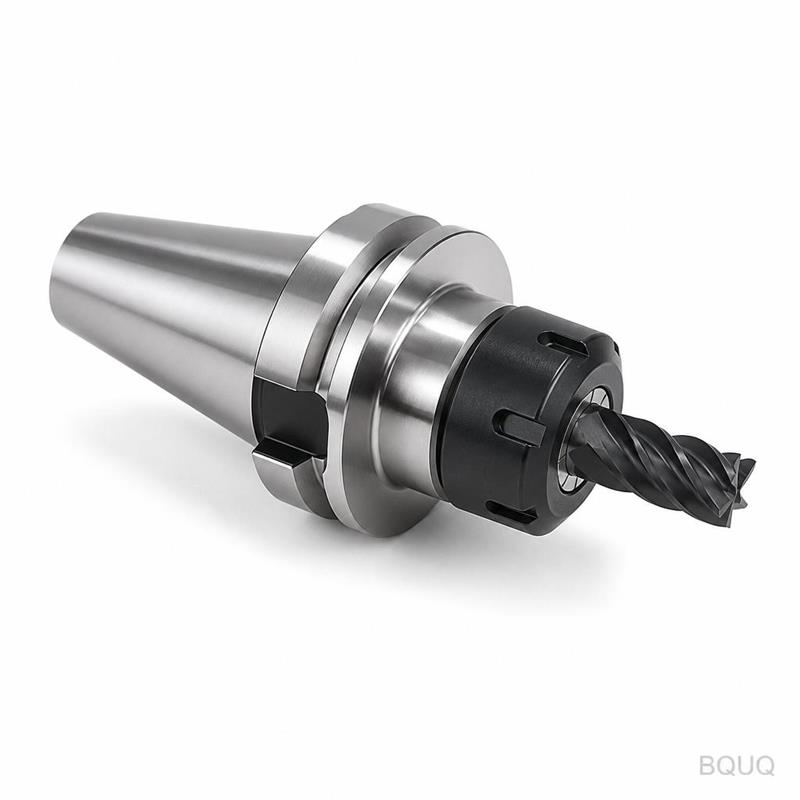
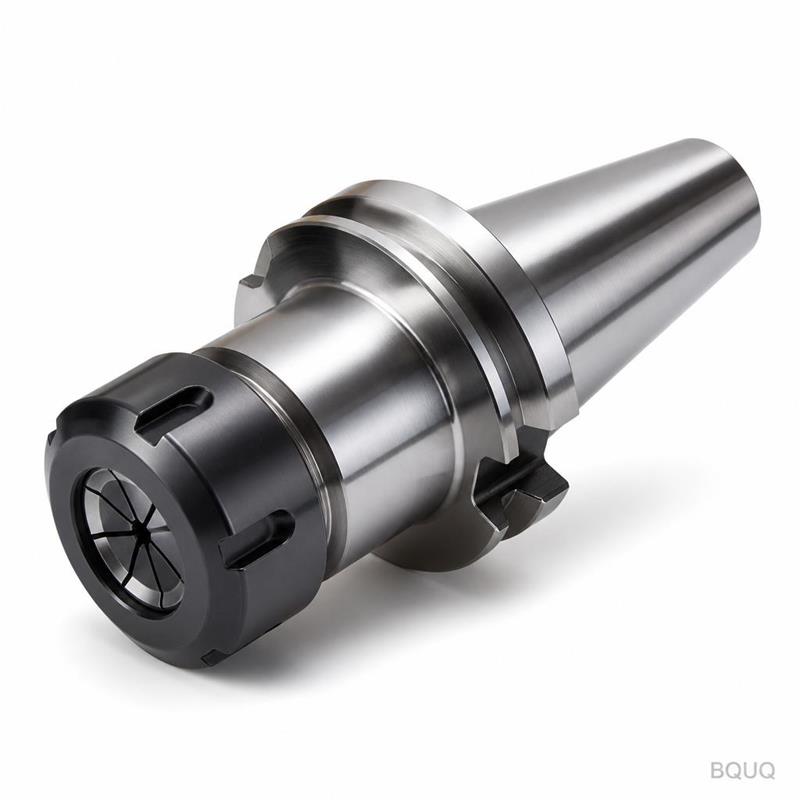
Что Этот Тяжелый BT50 Патрон Делает Иначе Это обработанный на ЧПУ BT50 ER32 цанговый патрон-держатель инструмента, предназначенный для агрессивной обработки и применений с высоким
Что Этот Тяжелый BT50 Патрон Делает Иначе Это обработанный на ЧПУ BT50 ER32 цанговый патрон-держатель инструмента, предназначенный для агрессивной обработки и применений с высоким крутящим моментом шп
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это обработанный на ЧПУ BT50 ER32 цанговый патрон-держатель инструмента, предназначенный для агрессивной обработки и применений с высоким крутящим моментом шпинделя. Он обеспечивает TIR (биение) ≤0.005 мм на носике, твердость 58–62 HRC и чистоту поверхности Ra 0.4 мкм на конусе и отверстии. Срок поставки составляет 15 дней для стандартных размеров, 25 дней для нестандартных конфигураций, и мы работаем без минимального заказа.
Созданный для тяжелых условий резания, этот держатель зажимает цанги ER32 (диапазон 1–20 мм) с усилием зажима, которое выдерживает вырывание при черновом фрезеровании и сверлении. Конус BT50 обеспечивает жесткую посадку в вашем шпинделе, снижая вибрацию и продлевая срок службы инструмента. Это прецизионное производство на нашей фабрике в Дунгуане, сделано в Китае, каждый блок проверяется перед отправкой.
Как Цанги ER32 Фиксируют Инструмент Без Биения
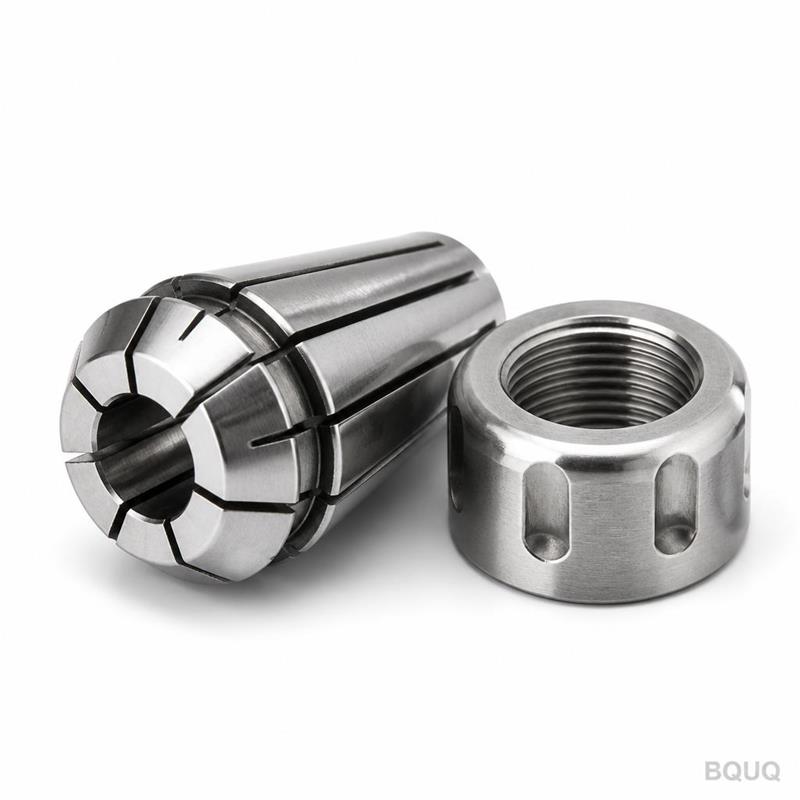
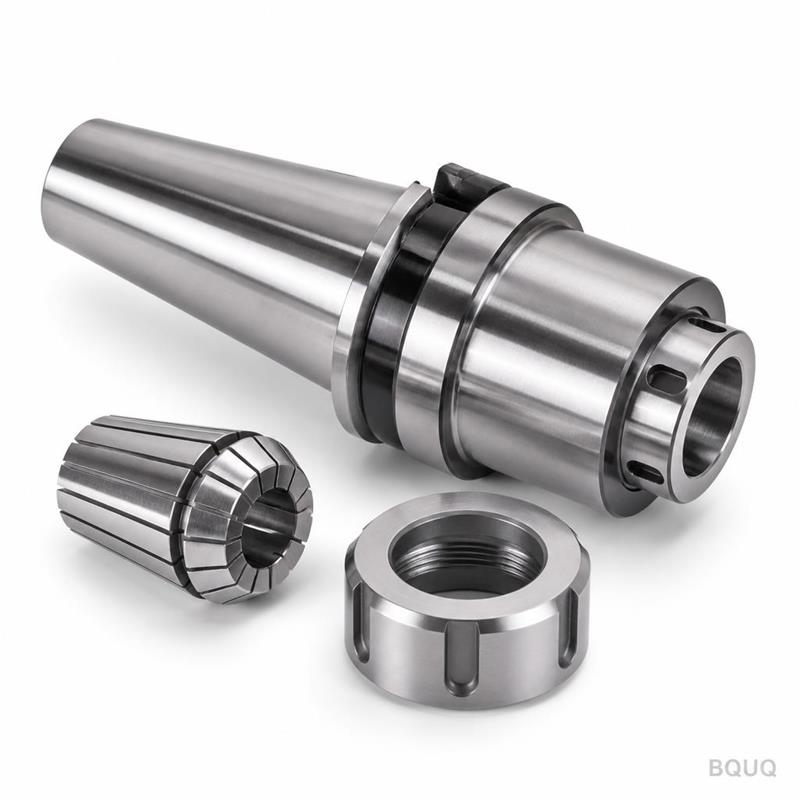
Система ER32 использует коническую цангу, которая равномерно сжимается вокруг хвостовика инструмента при затягивании зажимной гайки. Эта конструкция распределяет усилие зажима на 360 градусов, устраняя трехточечный контакт, который вызывает биение в старых типах патронов. Корпус нашего патрона обрабатывается за одну установку от конуса BT50 до посадочного места цанги, что означает, что отверстие и конус имеют одну и ту же базовую поверхность. Именно эта одноустановочная обработка позволяет нам удерживать TIR ≤0.005 мм при 4× диаметре инструмента. Для более глубокого понимания того, как геометрия инструмента влияет на производительность резания, см. наше руководство по выбору режущих инструментов для ЧПУ.
Тяжелая конструкция использует более толстую стенку вокруг гнезда цанги, что увеличивает радиальную жесткость на 15% по сравнению со стандартными патронами ER32. Это важно, когда вы обрабатываете 20-мм концевые фрезы на полную глубину в стали. Гайка подвергается поверхностной закалке до 60 HRC и имеет шлифованный профиль резьбы, устойчивый к задирам даже после тысяч смен инструмента.
Материалы И Термообработка, Которые Мы Используем Для Конусов BT50
Мы начинаем с легированной стали 20CrMnTi, материала, выбранного за сочетание прочности сердцевины и способности к поверхностной закалке. Заготовка штампуется, а не вырезается из прутка, чтобы выровнять структуру зерна с линиями напряжений конуса. После черновой обработки мы цементируем деталь на глубину слоя 0.8–1.2 мм, затем закаливаем до 58–62 HRC. Этот слой придает конусу износостойкую поверхность, которая сохраняет свою геометрию при многократных сменах инструмента.
Сквозное отверстие обрабатывается пушечным сверлом, а затем хонингуется до Ra 0.4 мкм. Это критически важно для потока СОЖ — шероховатое отверстие создает турбулентность, снижающую давление СОЖ на режущей кромке. Мы также шлифуем конус BT50 до класса AT3, который является высшим классом точности согласно ISO 7388/1. Это гарантирует, что при втягивании патрона в шпиндель площадь контакта превышает 90%, предотвращая микроперемещения, ухудшающие качество поверхности.
Проверка Перед Каждой Отгрузкой: Биение, Твердость, Контакт Конуса
Каждый патрон проходит трехэтапный процесс контроля. Сначала мы проверяем конус BT50 по эталонному калибру с использованием синьки — контакт должен быть не менее 90% непрерывным. Во-вторых, мы измеряем TIR на посадочном месте цанги с помощью тестового стержня 10 мм при вылете 4× диаметра; показание должно быть ≤0.005 мм. В-третьих, мы проверяем твердость конуса и гайки с помощью твердомера Роквелла и записываем значение в сертификат контроля.
Мы также проводим испытание потока СОЖ при давлении 50 бар, чтобы убедиться, что внутренние каналы чистые и без заусенцев. Каждая партия проверяется на повторяемость крутящего момента — мы затягиваем и ослабляем зажимную гайку 50 раз и подтверждаем, что изменение усилия зажима остается в пределах ±5%. Этот уровень контроля качества является стандартным, а не дополнительной услугой. Если вам нужно понять, как наши допуски соотносятся с вашим применением, прочитайте наше руководство по допускам в ЧПУ обработке.
Спецификация
Значение
Тип хвостовика
BT50 (ISO 7388/1)
Тип цанги
ER32
Диапазон зажима инструмента
1–20 мм (0.039–0.787 дюйма)
Материал хвостовика
Кованая легированная сталь 20CrMnTi
Твердость (конус и гайка)
58–62 HRC
Глубина цементации
0.8–1.2 мм
Класс конуса
AT3 (контакт >90%)
Биение (TIR при 4×D)
≤0.005 мм (0.0002 дюйма)
Чистота поверхности (отверстие и конус)
Ra 0.4 мкм
Давление СОЖ
До 50 бар (725 фунтов на кв. дюйм)
Срок поставки (стандартный)
15 дней
Минимальный заказ
Без минимального заказа (принимается одна штука)
Почему Тяжелый Режим Означает Более Толстые Стенки И Более Прочную Резьбу
Стандартные патроны ER32 имеют толщину стенки около 6 мм в области гнезда цанги. Наша тяжелая версия увеличивает этот показатель до 9 мм. Эти дополнительные 3 мм стали добавляют 15% радиальной жесткости, что напрямую снижает вибрацию при прерывистом резании. Зажимная гайка использует трапецеидальный профиль резьбы вместо стандартной V-образной резьбы. Это увеличивает площадь контакта резьбы на 30%, позволяя затягивать гайку с большим моментом без срыва резьбы.
Мы также балансируем каждый патрон до класса G2.5 при 10,000 об/мин в стандартной комплектации. Для высокоскоростной обработки свыше 12,000 об/мин мы предлагаем опциональную динамическую балансировку до G2.5 при 20,000 об/мин. Это не маркетинговое заявление — каждый блок поставляется с отчетом о балансировке. Более толстая стенка и большая гайка также означают, что этот патрон тяжелее стандартных версий, поэтому проверьте грузоподъемность вашего устройства смены инструмента. Типичный вес составляет 2.8 кг для BT50 ER32 с вылетом 60 мм.
Длины Вылета BT50 И Нестандартные Конфигурации
Мы храним стандартные вылеты 60 мм, 90 мм и 120 мм. Для специальных применений мы можем обработать нестандартные длины от 40 мм до 200 мм, но учтите, что жесткость снижается с увеличением длины. Мы также предлагаем варианты с подачей СОЖ через центр с центральной трубкой, которая подает СОЖ непосредственно на режущую кромку — а не только вокруг цанги. Это необходимо для глубокого сверления, где заливная подача СОЖ не может достичь канавок.
Нестандартные опции включают модифицированные углы конуса, удлиненные гайки для более глубоких карманов и специальные покрытия, такие как TiN или AlTiN на конусе для снижения износа в средах с высокой частотой вставки. Поскольку мы обрабатываем на собственном производстве, мы можем нанести логотип вашей компании или номер детали на фланец. Нет платы за проектирование для стандартных модификаций, таких как изменение длины или отверстия для СОЖ. Просто отправьте свой чертеж, и мы подтвердим возможность обработки в течение 24 часов.
Каков Ваш Минимальный Заказ?
У нас нет минимального заказа — вы можете заказать одну штуку для тестирования, и мы отнесемся к ней с тем же приоритетом, что и к оптовому заказу.
Можете Ли Вы Изготовить Нестандартные Длины Вылета Или Версии С Подачей СОЖ Через Центр?
Да, мы обрабатываем нестандартные длины от 40 до 200 мм и предлагаем центральные трубки для подачи СОЖ, без платы за проектирование для стандартных модификаций.
Как Вы Проверяете Биение И Контакт Конуса?
Мы используем КИМ и эталонный калибр BT50; биение измеряется с помощью тестового стержня 10 мм при 4× диаметре, а контакт конуса проверяется синькой до >90%.
Каков Срок Поставки Для Нестандартного Патрона BT50 ER32?
Стандартные размеры отправляются в течение 15 дней; нестандартные конфигурации занимают 25 дней с момента утверждения чертежа, и мы предоставляем точную дату поставки до размещения вашего заказа.
Получите Твердое Предложение В Течение 12 Часов
Отправьте нам свой чертеж или спецификации шпинделя, и мы ответим с твердой ценой, сроком поставки и примечанием DFM (design for manufacturing), если увидим какие-либо проблемы. Мы — прецизионное производственное предприятие с 20-летним опытом в Дунгуане, Китай, с собственным ЧПУ-обработкой, штамповкой, производством пружин и радиаторов. На все запросы отвечает инженер, а не бот продаж.
Email: sc@bquq.com WhatsApp: +86 13713157787
Укажите целевое биение, длину вылета и нужна ли подача СОЖ через центр. Мы отправим PDF-чертеж и таблицу с предложением в течение 12 часов.