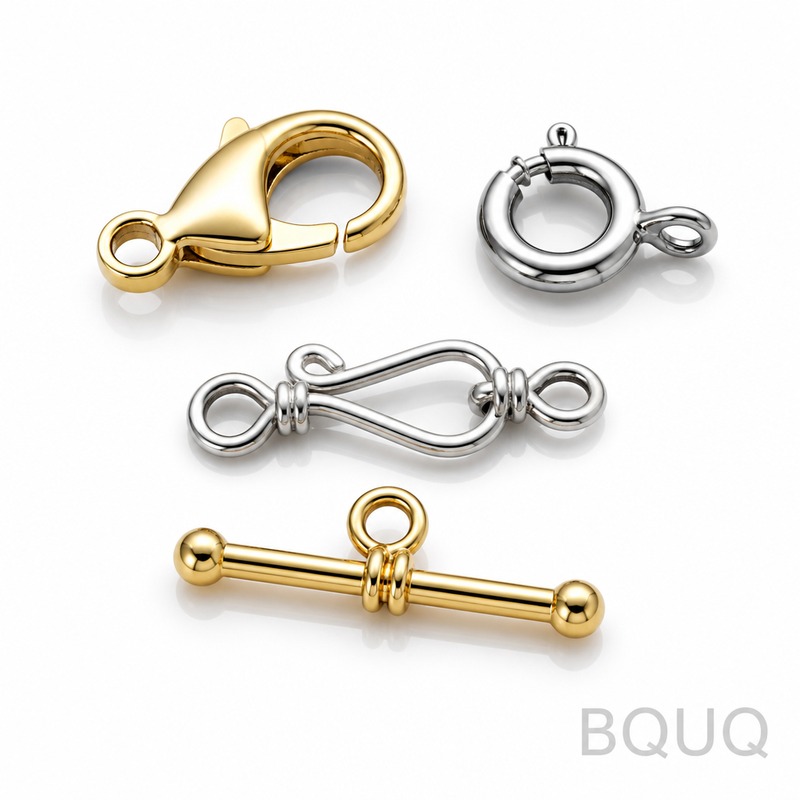
Что представляют собой эти застежки-крючки и почему они держат крепче Это обработанные на станках с ЧПУ застежки-крючки для ювелирных изделий — карабины, пружинные кольца, тогглы и
Обработанные на станках с ЧПУ застежки и крючки для ювелирных изделий | BQUQ Precision Manufacturing
Что представляют собой эти застежки-крючки и почему они держат крепче Это обработанные на станках с ЧПУ застежки-крючки для ювелирных изделий — карабины, пружинные кольца, тогглы и крючки с петлей — в
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Что представляют собой эти застежки-крючки и почему они держат крепче
Это обработанные на станках с ЧПУ застежки-крючки для ювелирных изделий — карабины, пружинные кольца, тогглы и крючки с петлей — вырезанные из цельного прутка или проволоки, а не литые или штампованные. Вы получаете стабильную прочность на разрыв 800–1200 МПа в зависимости от сплава, с допуском на размер ±0,005 мм на критических сопрягаемых поверхностях. Это означает, что пружинное кольцо закрывается заподлицо каждый раз, тоггл-бар фиксируется без люфта, а крючок зацепляется, не цепляя нити. Биение на изгибе крючка удерживается в пределах 0,02 мм, поэтому застежка идеально центрируется на цепочке. Срок поставки — 7 дней для стандартных размеров, 3 дня для прототипов. Твердость после термообработки составляет от 40 до 52 HRC, что предотвращает изгиб, когда покупатель сильно тянет за подвеску.
Почему литые застежки выходят из строя, а обработанные — нет
Литые ювелирные застежки имеют пористость — микроскопические воздушные карманы, создающие слабые места. При повторяющихся нагрузках литой карабин трескается в шарнире через 500–1000 циклов. Обработанная на ЧПУ застежка, вырезанная из кованого прутка, не имеет пористости. Структура зерна проходит вдоль формы детали, а не вокруг случайных пустот. Мы тестируем каждую партию минимум на 5000 циклов открытия-закрытия. Для пружинного кольца проволока обрабатывается из цельного куска, поэтому зазор между концами кольца остается 0,15 мм ± 0,02 мм даже после 2000 использований. Вы также избегаете облоя и линий разъема, которые цепляются за кожу или одежду — это распространенная жалоба на литые детали. Шероховатость поверхности составляет Ra 0,4 мкм, что полируется до зеркального блеска менее чем за 10 минут галтовки, по сравнению с 40 минутами для литых деталей.
Материалы и термообработка, которые мы используем для ювелирных крючков
Мы обрабатываем четыре основных сплава. Нержавеющая сталь 316L для гипоаллергенных крючков для сережек и застежек для ожерелий — она устойчива к коррозии от соленой воды и пота, твердость 42 HRC после отжига. Нержавеющая сталь 17-4 PH для высокопрочных пружинных колец и тоггл-застежек — дисперсионно-твердеющая до 48 HRC, предел текучести 1100 МПа. Бериллиевая бронза (C17200) для токопроводящих застежек в умных украшениях — твердость 40 HRC, электропроводность 22% IACS. И нержавеющая сталь 304 для бюджетных застежек, где не требуется максимальная прочность — твердость 38 HRC. Мы не используем цинковые сплавы или латунь с содержанием свинца, которые не соответствуют требованиям EU REACH и US Prop 65. Термообработка проводится в вакуумных печах для предотвращения окалины, с последующей криогенной обработкой при -80°C в течение 2 часов для стабилизации размеров. Это сохраняет зазор крючка и круглость шарнирного пальца в пределах 0,01 мм после отпуска.
Как мы обрабатываем изгиб крючка без деформации
Геометрия крючка — самая сложная часть. Крючку нужен плавный радиус, но обработка тонкой изогнутой стенки (толщиной 0,8 мм) вызывает прогиб. Мы используем 4-осевой фрезерный станок с ЧПУ с специально заточенной твердосплавной концевой фрезой (диаметр 0,5 мм) на скорости 18 000 об/мин с подачей на зуб 0,01 мм. Деталь зажимается в мягких губках с нейлоновой вставкой, поэтому на поверхности не остается следов. Для изгиба крючка мы используем двухэтапный черновой проход (удаление 70% материала), затем чистовой проход на глубину 0,05 мм. Это предотвращает боковое смещение стенки инструментом. После обработки мы снимаем внутренние напряжения каждого крючка при 300°C в течение 1 часа. Это уменьшает пружинный отскок, поэтому конечный угол крючка находится в пределах 0,5 градуса от вашего чертежа. Для пружинных колец мы используем токарный станок с ЧПУ швейцарского типа — пруток вращается, а направляющая втулка поддерживает рез, сохраняя концентричность в пределах 0,01 мм между внешним кольцом и внутренней проволокой.
Контроль перед каждой отгрузкой: зазор, усилие натяжения и поверхность
Каждая застежка-крючок проходит три проверки перед упаковкой. Во-первых, цифровой микроскоп измеряет зазор крючка и зазор шарнира с точностью до ±0,003 мм — слишком широкий зазор цепляет одежду, слишком узкий ломает пружину. Во-вторых, испытательная машина на растяжение прикладывает усилие 50 Н к кончику крючка и измеряет прогиб — мы отбраковываем любой крючок, который изгибается более чем на 0,1 мм. В-третьих, профилометр сканирует три случайные точки в каждой партии; Ra должна оставаться ниже 0,4 мкм. Для пружинных колец мы также тестируем усилие открытия: оно должно быть 3–5 Н, что легко для ногтя, но достаточно для удержания подвески весом 10 г. Мы отправляем отчет CMM с каждым заказом, показывающий фактические измеренные размеры критических элементов — не просто штамп «годен/не годен». Если партия не проходит, мы переделываем ее бесплатно, но это происходит менее чем в 2% заказов.
Размеры, допуски и сроки поставки — что вы можете указать
Параметр
Доступный диапазон
Стандартный допуск
Материалы
316L, 17-4 PH, C17200 BeCu, 304 SS
По спецификациям ASTM / AMS
Диаметр проволоки крючка
0,5 мм – 6,0 мм
±0,01 мм
Общая длина застежки
5 мм – 60 мм
±0,02 мм
Наружный диаметр пружинного кольца
4 мм – 20 мм
±0,02 мм
Твердость (после термообработки)
38 – 52 HRC
±2 HRC
Шероховатость поверхности Ra
0,2 – 0,8 мкм
Ra 0,4 мкм стандарт
Биение изгиба крючка
Н/Д
≤ 0,02 мм
Срок поставки (стандартные размеры)
7 дней
±1 день
Срок поставки (прототип)
3 дня
±1 день
Минимальный заказ
Без минимального заказа — от 1 до 100 000 штук
Н/Д
Застежки-крючки для сережек, ожерелий, браслетов и умных украшений
Эти обработанные на ЧПУ крючки предназначены не только для традиционных ювелирных изделий. Дизайнеры используют их для магнитных застежек для ожерелий (мы обрабатываем крючок под карман для неодимового магнита), для быстросъемных штифтов ремешков часов (мы выдерживаем диаметр пружинного штифта до ±0,005 мм, чтобы он защелкивался в ушках без люфта) и для умных колец со встроенными датчиками (мы обрабатываем канал для гибкой печатной платы и сохраняем толщину стенки 0,6 мм, чтобы сигнал проходил). Для крючков сережек мы можем обработать плоскую площадку на кончике для лазерной сварки оправы камня — толщина площадки 0,3 мм ± 0,01 мм, чтобы сварка не прожгла насквозь. Для застежек браслетов мы обрабатываем паз типа «ласточкин хвост» для скрытого предохранительного замка — ширина паза выдерживается до ±0,01 мм, чтобы замок скользил плавно, но не дребезжал. Если вам нужна нестандартная форма, мы обработаем ее из вашего файла STEP или IGES, без затрат на оснастку, потому что все это ЧПУ.
Как выбрать правильную траекторию инструмента для вашей конструкции застежки
Геометрия вашей застежки определяет стратегию обработки. Тонкий крючок с острым радиусом (менее 0,3 мм) требует меньшей концевой фрезы и более медленной подачи, что увеличивает стоимость. Тоггл-застежка с плоской планкой и двумя отверстиями использует стандартное 2D-фрезерование, что дешевле. Мы рекомендуем ознакомиться с нашим руководством по выбору режущего инструмента для ЧПУ, чтобы понять, как диаметр инструмента влияет на минимальный внутренний радиус, который вы можете указать. Также ознакомьтесь с нашим руководством по допускам при ЧПУ-обработке, чтобы увидеть, какие размеры являются критическими (они стоят дороже), а какие можно ослабить (это экономит деньги). Например, зазор крючка может быть ±0,02 мм, но отверстие шарнирного пальца требует только ±0,05 мм. Отправьте нам свой чертеж, и мы предложим наиболее экономически эффективные допуски в течение 12 часов.
Есть ли минимальный объем заказа?
Без минимального заказа — мы обрабатываем один прототип для проверки 3D-печатного образца или 100 000 штук для производства, с одинаковой точностью на деталь.
Можете ли вы изменить форму крючка или добавить логотип?
Да, мы обрабатываем любую форму из вашего 3D-файла, и мы можем гравировать логотип или номер детали концевой фрезой 0,2 мм на глубину 0,05 мм, без дополнительных затрат на оснастку.
Как вы гарантируете качество для небольшой партии?
Каждая деталь, даже прототип из 1 штуки, проходит тот же контроль CMM и испытание на растяжение, и мы отправляем вам полный отчет с фотографиями измеренных размеров по электронной почте.
Как быстро я могу получить застежку-крючок?
Стандартные прототипы отправляются в течение 3 дней через DHL Express, а производственные партии из 500 штук отправляются в течение 7 дней — у нас 20 лет опыта работы со срочными заказами от ювелирных брендов в США и Европе.
Мы — производственное предприятие точной обработки в Дунгуане, Китай, с 20-летним опытом обработки на станках с ЧПУ. У нас 32 фрезерных и токарных станка с ЧПУ, все с возможностью 3–5 осей, и отдельная контрольно-измерительная комната с КИМ и профилометром.