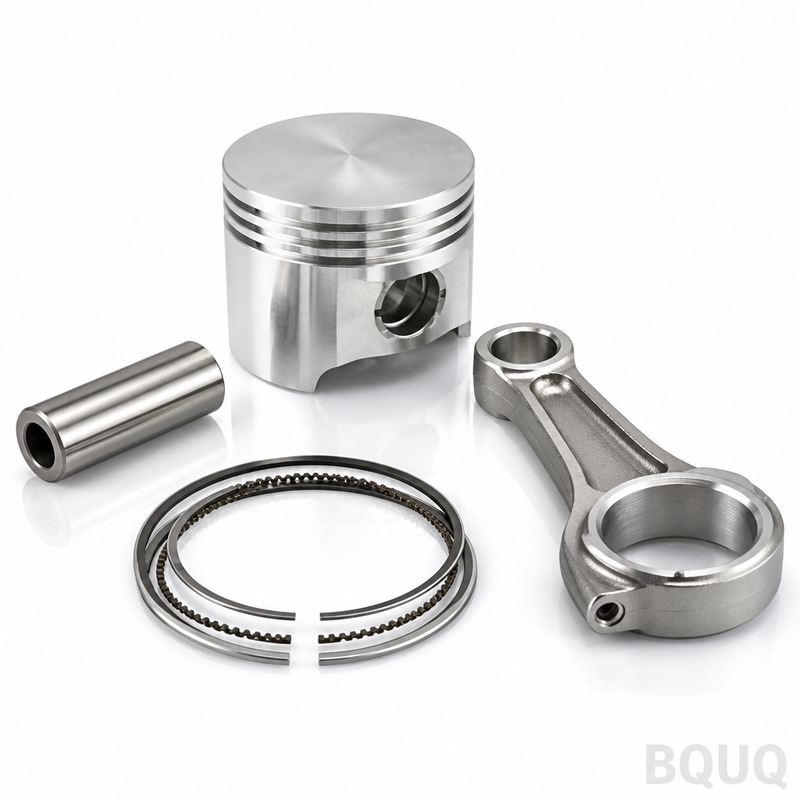
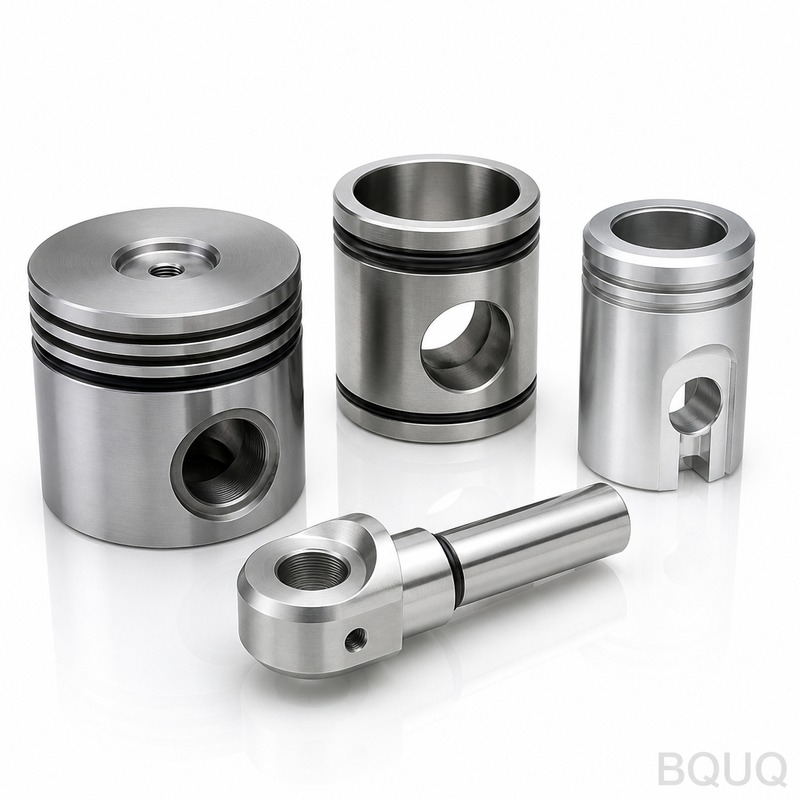
Это поршни с ЧПУ-обработкой для двигателей внутреннего сгорания, гидравлических систем и компрессоров. Вы получаете истинную круглость 0,002 мм, допуск отверстия 0,005 мм и шерохо
BQUQ Поршни для двигателей с ЧПУ-обработкой | Прецизионное производство
Это поршни с ЧПУ-обработкой для двигателей внутреннего сгорания, гидравлических систем и компрессоров. Вы получаете истинную круглость 0,002 мм, допуск отверстия ±0,005 мм и шероховатость поверхности
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Это поршни с ЧПУ-обработкой для двигателей внутреннего сгорания, гидравлических систем и компрессоров. Вы получаете истинную круглость 0,002 мм, допуск отверстия ±0,005 мм и шероховатость поверхности Ra 0,4 мкм непосредственно со станка. Мы отправляем первые образцы за 15 дней и обрабатываем закаленную алюминиевую или стальную заготовку твердостью 45 HRC без деформации.
Как мы удерживаем круглость поршня ниже 0,002 мм
Юбки поршней деформируются при неправильном зажиме. Мы используем специальные мягкие губки с дугой контакта 120 градусов, которые захватывают наружный диаметр юбки, оставляя головку свободной. Для тонкостенных поршней (толщина стенки менее 3 мм) мы переключаемся на вакуумный патрон с оправкой, поддерживающей отверстие изнутри. Это устраняет эффект «картофельной чипсы». Мы проверяем каждую деталь на кругломере Talyrond 365, а не на КИМ. Talyrond измеряет радиальное отклонение с шагом 0,001 мм, поэтому мы выявляем огранку до того, как деталь покинет цех.
Используемые материалы и термическая обработка
Мы обрабатываем три семейства поршней. Для бензиновых двигателей: алюминий 4032-T6 с содержанием кремния 22% — он устойчив к задирам при 350°C. Для дизельных: кованый алюминий 2618-T61, сохраняющий предел текучести при 200°C. Для гидравлических цилиндров: сталь 4140, закаленная до 45–48 HRC, затем бесцентровое шлифование до допуска g6. Мы не проводим отжиг перед обработкой. Вместо этого мы выполняем черновую обработку, снятие напряжений при 190°C в течение 4 часов, затем чистовую обработку. Это обеспечивает стабильность геометрии отверстия после первого запуска вашего двигателя.
Последовательность обработки канавок под кольца и поршневого пальца
Канавки под кольца — самая сложная характеристика для достижения. Мы выполняем черновое точение канавки пластиной с радиусом при вершине 0,4 мм, затем чистовую обработку канавочным резцом, заточенным на радиус 0,15 мм. Это обеспечивает шероховатость боковой стенки Ra 0,8 мкм и радиус в основании 0,2 мм — критически важно для посадки кольца. Отверстие под палец не развертывается. Мы растачиваем его пластиной из поликристаллического алмаза (PCD) при 3500 об/мин, затем хонингуем алмазным бруском зернистостью 600 в течение 20 секунд. Итоговый допуск отверстия под палец — H6 (+0,013 / 0) с шероховатостью поверхности Ra 0,2 мкм. Мы измеряем отверстие под палец пневматическим калибром — он показывает до 0,001 мм без контакта с деталью.
Варианты покрытий и постобработки
Мы предлагаем три типа покрытий в зависимости от вашего режима работы. Стандартное: твердое анодирование (50 мкм) для алюминиевых поршней — это дает поверхность, эквивалентную 70 HRC. Для турбированных двигателей с высоким наддувом: мы наносим сухую пленочную смазку (Molykote D-321R) на юбку толщиной 10 мкм, что снижает задиры при холодном пуске. Для стальных поршней: мы выполняем марганцевое фосфатирование (MIL-DTL-16232) для удержания масляной пленки. Мы маскируем все уплотнительные поверхности перед нанесением покрытия. Если вам нужно термобарьерное покрытие на головке, мы передаем это на аутсорсинг партнеру и повторно проверяем наружный диаметр после нанесения — толщина добавляет 0,05 мм, и нам необходимо подтвердить, что ваш зазор в сборе по-прежнему работает.
Контроль перед каждой отгрузкой
Каждая партия проходит полный размерный контроль на нашей координатно-измерительной машине Zeiss Contura. Мы проверяем 14 точек на профиле юбки, 3 точки на каждой канавке под кольцо и диаметр отверстия под палец в двух осях. Мы также проводим 100% испытание на герметичность масляных возвратных отверстий — мы создаем давление во внутреннем канале 3 бара и наблюдаем за падением давления в течение 30 секунд. Для критических партий (более 500 шт.) мы включаем диаграмму биения с Talyrond в упаковочный лист. Твердость проверяется на твердомере Роквелла на головке — мы отклоняем все, что ниже 42 HRC для стали или ниже 100 HB для алюминия. Мы храним данные контроля в течение 10 лет.
Срок поставки и минимальный заказ — мы нарушаем нормы
Большинство поставщиков поршней требуют минимальный заказ от 500 штук. Мы — нет. Наш стандартный минимальный заказ — одна штука. Вы отправляете чертеж, мы даем предложение за 12 часов и отправляем один прототип за 15 дней. Для серийного производства (100–10 000 шт.) срок поставки — 21 день после вашего утверждения первого образца. Мы храним алюминиевый пруток 2618 и 4032 длиной 6 метров, поэтому задержки с материалом исключены. Если вам нужен срочный заказ, мы можем обеспечить доставку за 7 дней для одной детали — вы платите 20% надбавку за срочность, но получаете деталь. Мы — фабрика сделано в Китае, но наши отчеты по контролю качества на английском языке, и наша команда отвечает в течение 4 рабочих часов (GMT+8).
Как мы избегаем вибраций на длинных и тонких поршнях
Поршни с соотношением длины к диаметру более 1,5 склонны к вибрациям. Мы решаем эту проблему с помощью настроенной расточной оправки для отверстия под палец — внутри нее находится настроенный гаситель массы, поглощающий вибрации на частоте 1200 Гц. Для наружного диаметра мы используем пластину-зачистку с радиусом при вершине 0,8 мм и главным углом в плане 95 градусов. Мы также балансируем шпиндель по классу G2.5 для снижения вынужденных колебаний. Если у вас очень тонкая головка (менее 2 мм), мы обрабатываем головку в последнюю очередь, после завершения юбки и канавок под кольца. Таким образом, деталь остается жесткой на протяжении большей части обработки, а тонкий участок подвергается только легкому чистовому проходу.
Характеристика
Значение
Примечания
Материал
4032-T6, 2618-T61, сталь 4140
Другие сплавы по запросу
Диапазон диаметров
20 мм – 200 мм
Больше: двухсоставная конструкция
Твердость (сталь)
45–48 HRC
После термической обработки
Твердость (алюминий)
100–120 HB
Состояние T6
Допуск отверстия
±0,005 мм
H6 для отверстия под палец
Шероховатость поверхности (наружный диаметр)
Ra 0,4 мкм
Чистовая обработка зачистной пластиной
Шероховатость поверхности (отверстие под палец)
Ra 0,2 мкм
Хонингование
Круглость
0,002 мм
Проверено на Talyrond
Биение (головка к отверстию)
0,01 мм
Суммарное радиальное биение
Срок поставки (прототип)
15 дней
Одна деталь, без минимального заказа
Срок поставки (серия)
21 день
После утверждения первого образца
Минимальный заказ
1 штука
Без минимального заказа для стандартных материалов
Каков ваш минимальный заказ для нестандартных поршней?
Одна штука. Мы обрабатываем один прототип по вашему чертежу, вы его тестируете, затем масштабируем. Без минимального заказа для стандартных алюминиевых или стальных сплавов.
Можете ли вы воспроизвести покрытие моего текущего OEM-поршня?
Да — отправьте нам образец и спецификацию покрытия (толщина, твердость, коэффициент трения). Мы проведем обратный инжиниринг покрытия и нанесем его на ваши детали, затем проверим с помощью солевого распыления при необходимости.
Как вы гарантируете допуск ширины канавки под кольцо?
Мы прорезаем канавку канавочным резцом, заточенным с допуском по ширине 0,005 мм, и проверяем ее калибром-пробкой «проход/непроход». Для критических канавок мы используем лазерный микрометр, который измеряет ширину с точностью до 0,001 мм на каждой 10-й детали.
Каков ваш самый быстрый срок поставки для одного поршня?
Семь дней для стандартного материала (4032 или 2618) без покрытия. Вы платите 20% надбавку за срочность, но деталь отправляется с полными данными контроля. Для стальных поршней с термической обработкой самый быстрый срок — 10 дней.
Готовы заказать? Отправьте свой чертеж на sc@bquq.com или в WhatsApp +86 13713157787. Мы ответим с твердым предложением в течение 12 часов — без расплывчатых диапазонов и скрытых затрат на оснастку. Если вы все еще выбираете режущий инструмент для своего цеха, ознакомьтесь с нашим руководством по выбору режущего инструмента для ЧПУ. Для более жестких допусков, чем указано выше, прочитайте наше руководство по допускам при ЧПУ-обработке, чтобы понять, что достижимо. Мы — партнер по прецизионному производству, а не цех по выполнению заказов — мы берем на себя ответственность за конечные характеристики поршня.