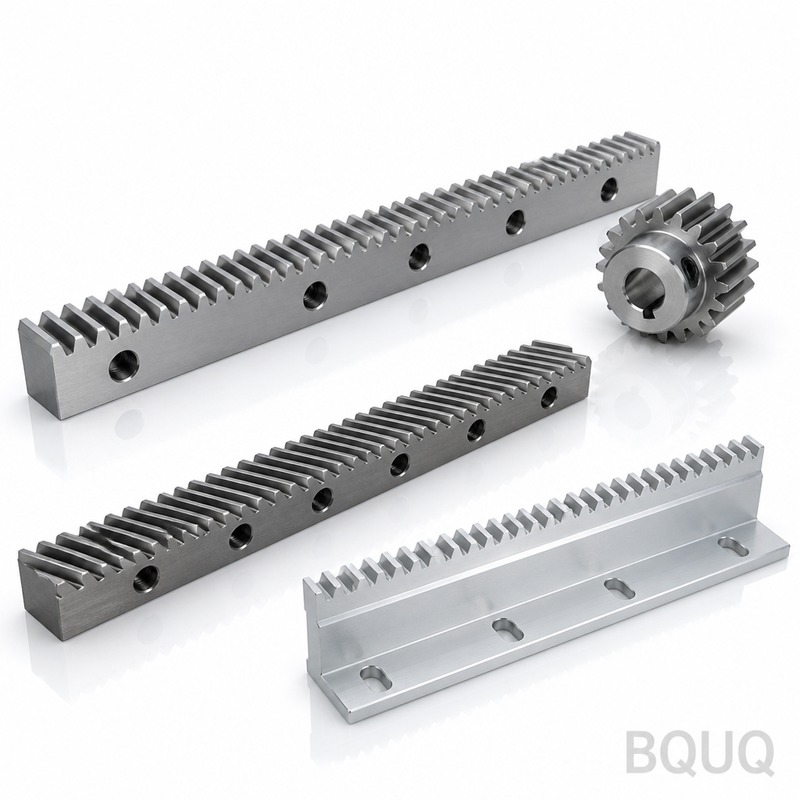
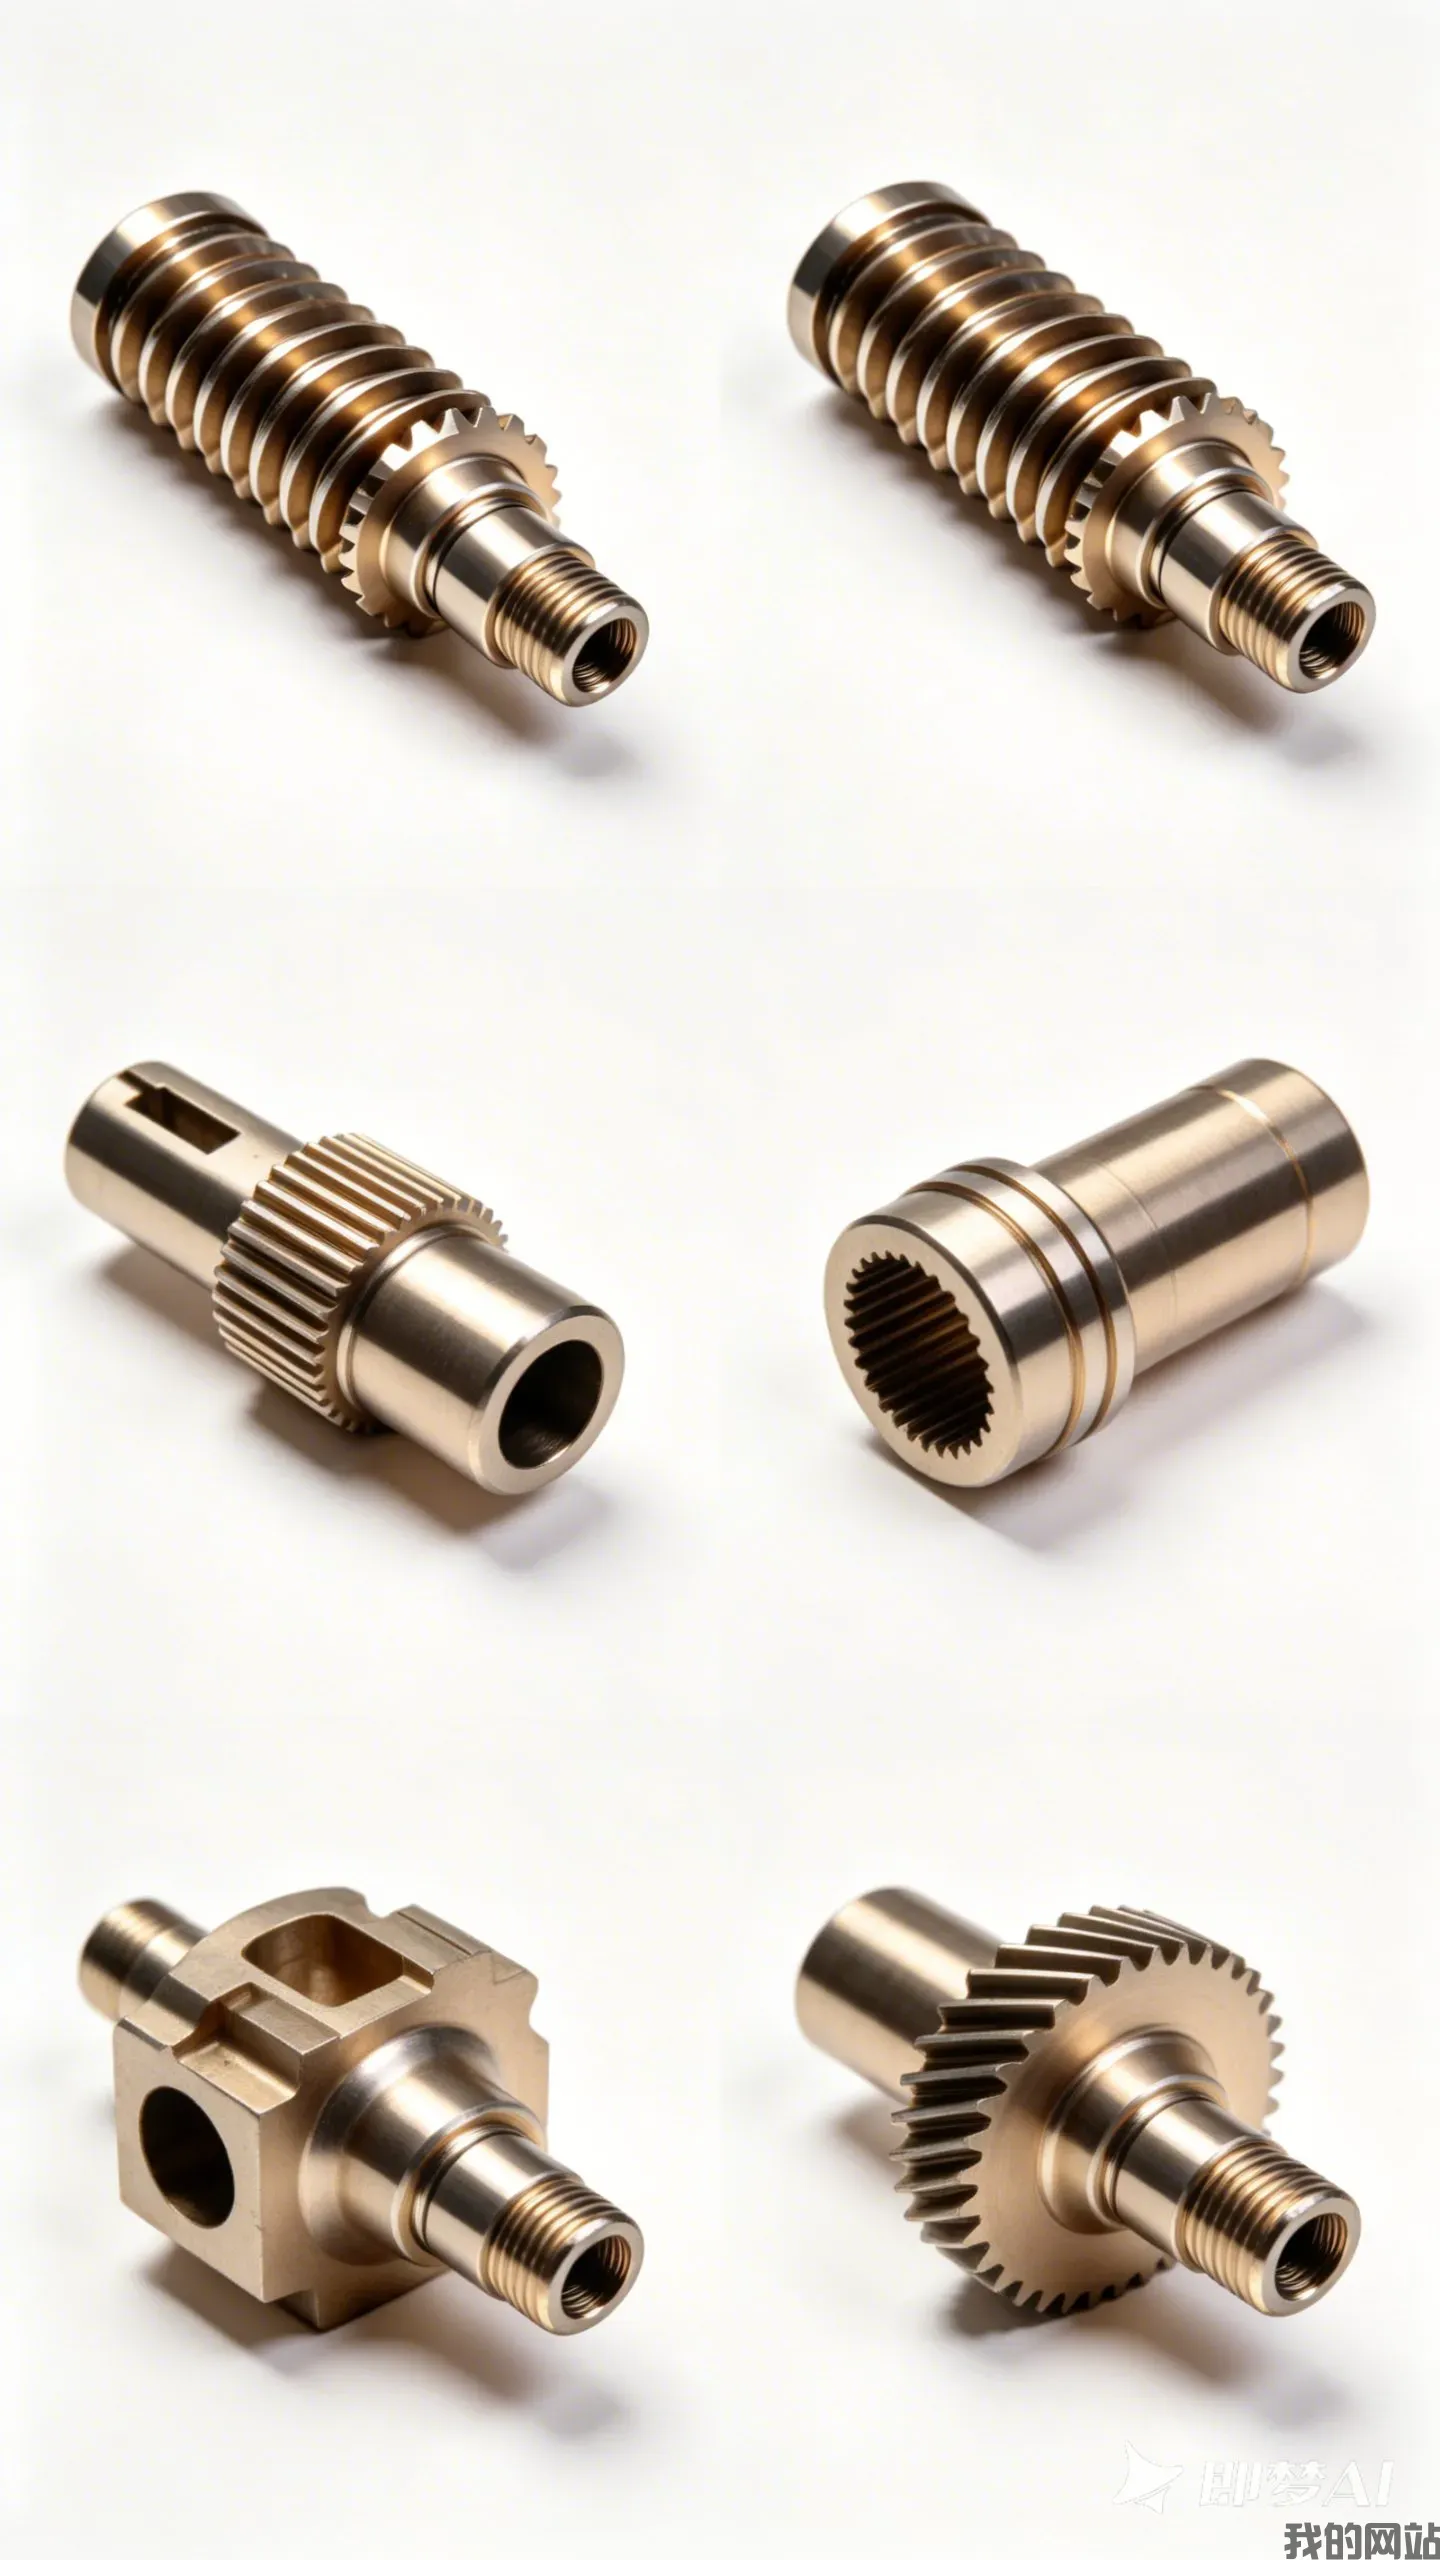
Зубчатые рейки и шестерни с ЧПУ — это компоненты для преобразования вращательного движения в линейное, изготавливаемые из цельной стали или алюминия на 4-осевых и 5-осевых обрабаты
BQUQ Зубчатые рейки и шестерни с ЧПУ | Прецизионное производство в Китае
Зубчатые рейки и шестерни с ЧПУ — это компоненты для преобразования вращательного движения в линейное, изготавливаемые из цельной стали или алюминия на 4-осевых и 5-осевых обрабатывающих центрах. Вы п
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Зубчатые рейки и шестерни с ЧПУ — это компоненты для преобразования вращательного движения в линейное, изготавливаемые из цельной стали или алюминия на 4-осевых и 5-осевых обрабатывающих центрах. Вы получаете точность позиционирования ±0,005 мм по делительной линии, суммарное радиальное биение менее 0,02 мм и шероховатость поверхности до Ra 0,4 мкм — без шлифования. Срок изготовления прототипов — 7 дней, серийных партий — 15 дней, с прямой отгрузкой с нашего завода в Дунгуане.
Почему зубья реек требуют 5-осевой обработки вместо зубофрезерования
Зубофрезерование подходит для длинных серий, но оставляет следы инструмента, вызывающие вибрацию при высоких скоростях подачи. Наши 5-осевые станки DMG MORI обрабатывают каждый профиль зуба одной непрерывной траекторией инструмента. Это исключает следы ступенчатой обработки, характерные для обычного фрезерования. Результат: погрешность шага между соседними зубьями снижается до ±0,003 мм, а уровень шума зацепления снижается на 6 дБ по сравнению с фрезерованными рейками того же модуля.
Мы выдерживаем угол профиля 20° ± 0,05° на каждом зубе. Это важно, поскольку ошибка в 0,1° в угле профиля изменяет коэффициент перекрытия на 3%, что напрямую влияет на нагрузочную способность и стабильность бокового зазора. Мы проверяем это на координатно-измерительной машине для зубчатых передач, а не ручным угломером.
Материалы и термическая обработка, которые мы используем для зубчатых реек и шестерен
Выберите один из четырех стандартных материалов, все из которых поставляются сертифицированными заводами из Китая или Японии:
Легированная сталь 4140 — закалка до HRC 28-32 для общего применения в автоматизации
42CrMo4 — индукционная закалка до HRC 52-56 только на боковых поверхностях зубьев
20CrMnTi — цементация до HRC 58-62, глубина слоя 0,8-1,2 мм
Алюминий 7075-T6 — анодированный, для осей с низкой инерцией и высокими скоростями
Цементованные рейки имеют твердость сердцевины HRC 30-35, что позволяет поглощать ударные нагрузки без растрескивания. Мы проводим индукционную закалку зубьев рейки после механической обработки, затем выполняем финальное легкое шлифование делительной линии для устранения деформаций. Это обеспечивает срок службы более 10 000 часов при скорости скольжения 1 м/с, проверено по DIN 3990.
Точность делительной линии: как мы обеспечиваем ±0,005 мм на 1 метре
Рейка длиной более 500 мм — это проблема для большинства производств, поскольку даже тепловое расширение может сместить шаг на 0,01 мм. Мы решаем эту проблему, обрабатывая рейки в термостатированном цехе при температуре 20 °C ± 0,5 °C. Заготовка дважды подвергается снятию внутренних напряжений: один раз перед черновой обработкой и один раз после черновой, перед чистовой. Затем мы используем измерительный щуп Renishaw для определения фактического положения заготовки и компенсации траектории инструмента в реальном времени.
Для реек длиной более 1 метра мы обрабатываем их секциями и используем лазерный интерферометр для выравнивания каждой секции относительно базовой линии. Суммарная погрешность шага на 1 метре остается в пределах ±0,01 мм. Если вам нужна более высокая точность, мы можем отшлифовать зубья после обработки на ЧПУ — это снижает суммарную погрешность до ±0,005 мм, но добавляет 3 дня к сроку изготовления.
Контроль бокового зазора и варианты предварительного натяга для вашей сборки
Стандартные рейки поставляются с боковым зазором 0,05-0,10 мм. Это подходит для позиционирующих столов. Но если вы приводите в движение сервоось с реверсивными нагрузками, вам нужен нулевой зазор. Мы предлагаем два решения:
Во-первых, мы можем обработать зубья с небольшим смещением профиля (положительная модификация головки зуба) для создания предварительно нагруженного контакта. Во-вторых, мы можем поставить разрезные рейки — две тонкие рейки, сложенные вместе с пружинной прокладкой между ними. Прокладка раздвигает рейки, устраняя зазор с шестерней. Оба метода обеспечивают боковой зазор ниже 0,02 мм на всем ходе. Мы рекомендуем разрезную рейку для осей длиной более 800 мм.
Контроль перед каждой отгрузкой: отчеты с измерительной машины для зубчатых передач
Каждый комплект зубчатой рейки и шестерни покидает наш завод с полным отчетом о контроле. Мы используем измерительную машину для зубчатых передач Klingelnberg P26 для проверки:
Параметр
Стандартная точность
Опция высокой точности
Суммарная погрешность делительной линии Fp
±0,008 мм
±0,005 мм
Погрешность профиля зуба ff
0,005 мм
0,003 мм
Погрешность направления зуба Fβ
0,006 мм
0,004 мм
Шероховатость поверхности Ra
0,8 мкм
0,4 мкм
Твердость HRC
52-56
58-62
Материал
42CrMo4
20CrMnTi
Диапазон модулей
от 0,5 до 8
от 0,5 до 8
Максимальная длина рейки
2 000 мм
1 000 мм
Срок изготовления
15 дней
18 дней
Минимальный заказ
Без минимума
Без минимума
Вы также получаете отчет CMM по позициям монтажных отверстий и параллельности монтажной поверхности. По запросу мы включаем видео финального контроля с измерительной машиной для зубчатых передач, работающей с вашими деталями.
Монтажные отверстия, шпоночные пазы и индивидуальная торцевая обработка
Мы не только нарезаем зубья. Мы полностью обрабатываем корпус рейки: монтажные отверстия с зенковкой, отверстия под штифты, шпоночные пазы на боковой стороне для выравнивания и фаски на торцах для стыковки нескольких реек. Монтажная поверхность обрабатывается с плоскостностью 0,01 мм на 300 мм, поэтому вы можете крепить рейку непосредственно к вашему профилю без прокладок. Мы также сверлим и нарезаем резьбу в масляных отверстиях, если вам нужны порты для смазки.
Для шестерен мы предлагаем диаметры отверстий от 6 мм до 40 мм, со шпоночными пазами по DIN 6885, установочными винтами или зажимными ступицами. Мы также можем отшлифовать отверстие до допуска H6 для прессовой посадки на вал двигателя. Сообщите нам диаметр вашего вала, и мы точно подберем его.
Как мы обрабатываем рейки длиной более 2 000 мм
Наш обрабатывающий центр имеет ход 2 метра, поэтому мы не можем обработать 3-метровую рейку за один проход. Вместо этого мы обрабатываем две секции по 1,5 метра и предоставляем систему точных стыковочных штифтов. Стык выполняется с зазором 0,5 мм, и мы поставляем отдельную соединительную пластину, которая крепится болтами через стык. Непрерывность шага в месте стыка обеспечивается с точностью ±0,01 мм, что проверяется индикатором часового типа через шов. Это тот же метод, который используют европейские производители станков для портальных осей.
Варианты обработки поверхности: от механической до шлифованной и с покрытием
Стандартная обработка — Ra 0,8 мкм после фрезерования. Если вам нужно более низкое трение или более тихая работа, мы можем отшлифовать боковые поверхности зубьев до Ra 0,2 мкм. Для агрессивных сред мы предлагаем химическое никелирование всей рейки — это обеспечивает коррозионную стойкость до 500 часов в соляном тумане по ASTM B117. Для работы без смазки мы наносим покрытие MoS2, которое снижает коэффициент трения с 0,20 до 0,08. Все покрытия наносятся после финальной механической обработки, поэтому размеры остаются в пределах допуска.
Цены и сроки изготовления для прототипов и серийных партий
Цена прототипа одной рейки длиной 500 мм с шестерней начинается от 180 долларов США, включая отчет о контроле. Цена серийного производства снижается до 90 долларов США за комплект при заказе 50 штук. У нас нет минимального объема заказа — заказывайте одну деталь или тысячу. Срок изготовления прототипа — 7 дней; срок серийного производства — 15 дней после утверждения чертежа. Для повторных заказов мы храним вашу программу и оснастку в архиве, поэтому второй заказ отгружается за 10 дней. Мы предоставляем фиксированную цену в течение 12 часов после получения вашего чертежа.
Каков минимальный объем заказа для зубчатых реек и шестерен с ЧПУ?
Минимального заказа нет — мы принимаем заказы на одну деталь для прототипирования и масштабируем до тысяч без изменения структуры цены за единицу.
Можете ли вы изготовить рейку с нестандартным модулем или углом профиля?
Да, мы работаем с любым модулем от 0,5 до 8 и углами профиля от 14,5° до 25°, при условии, что вы предоставите данные зубчатой передачи или образец сопрягаемой шестерни.
Как вы проверяете качество зубчатых передач перед отгрузкой?
Каждая рейка проверяется на измерительной машине для зубчатых передач Klingelnberg на отклонения профиля, направления и шага, плюс отчет CMM по монтажным элементам.
Каков типичный срок изготовления для серийного заказа на 100 реек?
Пятнадцать дней с момента утверждения чертежа для объемов до 200 штук, с авиадоставкой в большинство стран мира за 3-5 дней.
Прежде чем окончательно определить стратегию обработки, прочитайте наше руководство по выбору режущего инструмента для ЧПУ, чтобы понять, как геометрия инструмента влияет на качество боковой поверхности зуба. Для помощи в определении вашего допуска, см. наше руководство по допускам в ЧПУ — оно объясняет, какой класс ISO 1328 вам действительно нужен для вашей нагрузки на ось.
Отправьте ваш чертеж зубчатой передачи для получения фиксированной цены в течение 12 часов. Электронная почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с анализом технологичности (DFM), фиксированной ценой и сроком поставки — без минимального заказа, без скрытых платежей. Это прецизионное производство, сделанное в Китае, с полной документацией.