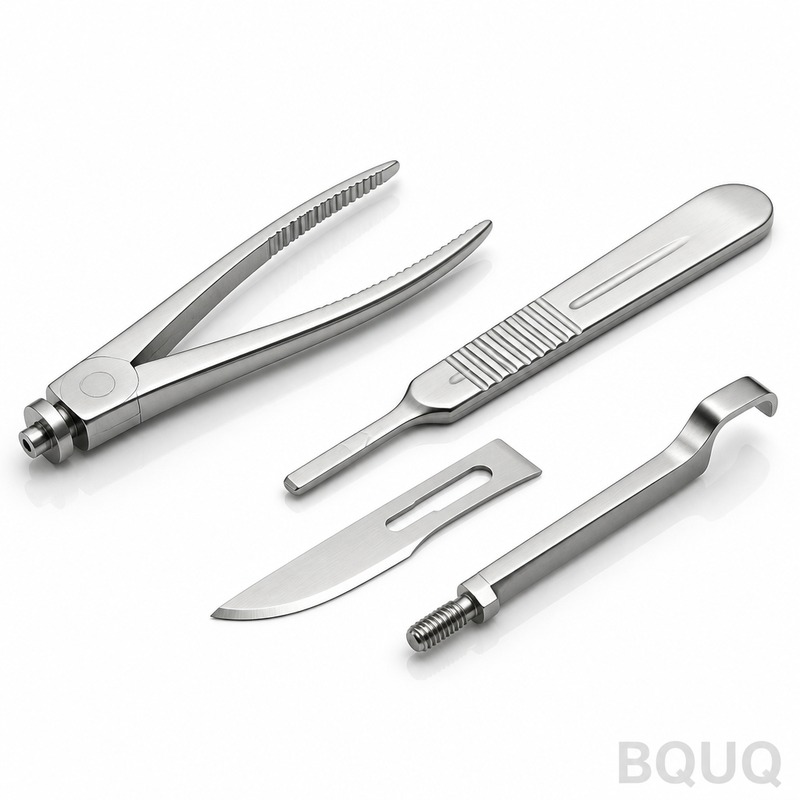
Эти хирургические инструменты с ЧПУ-обработкой представляют собой индивидуальные металлические компоненты для зажимов, ретракторов, троакаров и роботизированных конечных эффекторов
BQUQ Хирургические инструменты с ЧПУ-обработкой | Прецизионное производство в Китае
Эти хирургические инструменты с ЧПУ-обработкой представляют собой индивидуальные металлические компоненты для зажимов, ретракторов, троакаров и роботизированных конечных эффекторов. Мы обеспечиваем до
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Эти хирургические инструменты с ЧПУ-обработкой представляют собой индивидуальные металлические компоненты для зажимов, ретракторов, троакаров и роботизированных конечных эффекторов. Мы обеспечиваем допуски до ±0,005 мм (половина человеческого волоса), чистоту поверхности до Ra 0,2 мкм и твердость в диапазоне 40–48 HRC на мартенситной нержавеющей стали. Срок поставки прототипов — 3–5 рабочих дней, с обработкой вращающихся валов без биения.
Почему нержавеющая сталь 17-4 PH превосходит 304 при многократной стерилизации
Циклы автоклавирования разрушают мягкие стали. Мы по умолчанию используем 17-4 PH H900 благодаря ее твердости 40–48 HRC и коррозионной стойкости после 500+ циклов паровой обработки. Для режущих кромок мы переходим на 440C с закалкой до 58 HRC. Если вам нужны немагнитные свойства для МРТ-управляемой хирургии, мы используем Nitronic 60. Каждая марка имеет сертификат завода-изготовителя и прослеживается по номеру плавки.
Наши 5-осевые обрабатывающие центры режут сложные геометрии за одну установку
Мы эксплуатируем 20 пятиосевых станков DMG MORI и Fanuc. Одна установка исключает ошибки повторного зажима, что позволяет нам выдерживать точность позиционирования в пределах 0,01 мм на наклонных насечках губок и изогнутых валах. Для губки зажима длиной 150 мм мы достигаем прямолинейности 0,008 мм по всей длине. Это прецизионное производство без догадок ручной полировки.
Пассивация и электрополировка: разница между отбраковкой и одобрением
Сырая обработанная сталь имеет свободное железо на поверхности — оно корродирует и не проходит тесты на биосовместимость. Мы пассивируем по стандарту ASTM A967 (азотная кислота, 30 минут) для удаления свободного железа. Затем мы электрополируем до Ra 0,2 мкм, что снижает адгезию бактерий на 90% по сравнению с поверхностью Ra 0,8 мкм. Если вам нужно матовое покрытие для уменьшения бликов под хирургическим освещением, мы проводим микроструйную обработку перед пассивацией.
Контроль перед каждой отгрузкой: КИМ, система машинного зрения и журналы твердости
Мы не отгружаем продукцию без полного отчета. Каждая партия проходит через координатно-измерительную машину Zeiss для проверки 12–20 критических размеров, систему машинного зрения Keyence для обнаружения радиуса кромки и заусенцев (макс. 0,02 мм), а также тест на твердость по Роквеллу на контрольном образце. Вы получаете PDF-отчет о контроле с каждым номером детали, серийным номером и измеренным значением. Без исключений, независимо от размера заказа.
Допуски, которые имеют смысл для шарниров, а не только для рекламы
Штифт шарнира с допуском ±0,005 мм обеспечивает плавное вращение без люфта. Но мы также используем зазор 0,02 мм на сопрягаемых поверхностях — это предотвращает заедание инструмента под нагрузкой. Таблица ниже показывает, что мы реально гарантируем, а не только то, чего можем достичь в удачный день.
Тестирование стерилизации: мы проводим валидацию, вам не нужно гадать
Наши готовые детали выдерживают 500 циклов автоклавирования при 134°C без питтинга или обесцвечивания. Мы проводим ускоренный тест на 10 циклов для каждой новой геометрии перед производством. Если вы используете стерилизацию ETO или гамма-излучением, мы соответствующим образом корректируем рецептуру пассивации — гамма-излучение может затемнить 17-4 PH, поэтому мы проводим предварительное оксидирование для соответствия вашему конечному цвету.
Без минимального заказа: вы тестируете одну деталь перед заказом 10 000
Большинство заводов требуют минимальный заказ от 100 штук. Мы — нет. Отправьте чертеж одного прототипа, мы изготовим одну деталь, вы протестируете ее в своей лаборатории. После валидации мы масштабируем производство до вашего объема, используя те же приспособления и программы — нулевой дрейф процесса. Так мы строим долгосрочные отношения поставок, начиная с одного образца.
Каков минимальный объем заказа для хирургических инструментов с ЧПУ-обработкой?
Без минимального заказа. Мы изготавливаем одну деталь для валидации прототипа, затем масштабируем до любого объема — 100 или 100 000 штук.
Можете ли вы точно воспроизвести мою существующую конструкцию хирургического инструмента?
Да, мы копируем по вашей 3D-модели или выполняем обратное проектирование по физическому образцу с точностью ±0,01 мм, включая внутренние каналы охлаждения и рисунок насечек.
Как вы обеспечиваете качество при заказе одной детали?
Каждая деталь, даже единичная, проходит тот же контроль на КИМ, тест на твердость и визуальную проверку заусенцев, что и серийная партия — вы получаете тот же PDF-отчет.
Каков реальный срок поставки обработанного хирургического прототипа?
3–5 рабочих дней для стандартной нержавеющей стали, плюс 1 день на пассивацию и электрополировку. Сложные многоосевые детали с жесткими допусками позиционирования — до 7 дней.
Отправьте свой чертеж для получения точного предложения в течение 12 часов. Эл. почта sc@bquq.com или WhatsApp +86 13713157787. Мы ответим с обратной связью по DFM, фиксированной ценой и датой поставки — без расплывчатых оценок.